ಉತ್ಪನ್ನದ ಫೋಟೋ ಮತ್ತು ಹೊರಗಿನ ಆಯಾಮಗಳಿಂದ WPC ಅಚ್ಚನ್ನು ಆಯ್ಕೆ ಮಾಡಲಾಗುವುದಿಲ್ಲ. ಉಪಕರಣವು ಮರದ-ಪ್ಲಾಸ್ಟಿಕ್ ಸೂತ್ರ, ಪ್ರೊಫೈಲ್ ವಿಭಾಗ, ಔಟ್ಪುಟ್, ಎಕ್ಸ್ಟ್ರೂಡರ್ ಡಿಸ್ಚಾರ್ಜ್, ಮಾಪನಾಂಕ ನಿರ್ಣಯ ವಿಧಾನ, ಕೂಲಿಂಗ್ ಲೈನ್ ಮತ್ತು ಸಿದ್ಧಪಡಿಸಿದ ಬೋರ್ಡ್ ಅಥವಾ ಪ್ರೊಫೈಲ್ಗೆ ಬಳಸುವ ಕಾರ್ಯಕ್ಷಮತೆ ಪರೀಕ್ಷೆಗಳಿಗೆ ಹೊಂದಿಕೆಯಾಗಬೇಕು.


ತ್ವರಿತ ಉತ್ತರ
ಖರೀದಿಸಲು ಎWPC ಹೊರತೆಗೆಯುವ ಅಚ್ಚು, ಅಂತಿಮ ಅಡ್ಡ-ವಿಭಾಗವನ್ನು ಸಹಿಷ್ಣುತೆಗಳು, ಸಂಪೂರ್ಣ ಪಾಲಿಮರ್ ಮತ್ತು ವುಡ್-ಫಿಲ್ಲರ್ ಸೂತ್ರ, ವಸ್ತು ತಯಾರಿಕೆಯ ವಿಧಾನ, ಗುರಿ ಔಟ್ಪುಟ್ ಮತ್ತು ಲೈನ್ ವೇಗ, ಎಕ್ಸ್ಟ್ರೂಡರ್ ಇಂಟರ್ಫೇಸ್, ಡೌನ್ಸ್ಟ್ರೀಮ್ ಕೂಲಿಂಗ್ ಲೇಔಟ್ ಮತ್ತು ಸಿದ್ಧಪಡಿಸಿದ-ಉತ್ಪನ್ನ ಸ್ವೀಕಾರ ಯೋಜನೆಯೊಂದಿಗೆ ಕಳುಹಿಸಿ. ರೇಖಾಚಿತ್ರದ ಮೇಲೆ ಗೋಚರಿಸುವ ಮೇಲ್ಮೈಗಳು, ನಿರ್ಣಾಯಕ ಗೋಡೆಗಳು, ಆಂತರಿಕ ಪಕ್ಕೆಲುಬುಗಳು, ಕುಳಿಗಳು, ತ್ರಿಜ್ಯಗಳು ಮತ್ತು ಯಾವುದೇ ಉಬ್ಬು ಅಥವಾ ಸ್ಯಾಂಡಿಂಗ್ ಭತ್ಯೆಯನ್ನು ಗುರುತಿಸಿ.
ಒಣ ಆಯಾಮದ ವರದಿಯಿಂದ ಮಾತ್ರ ಉಪಕರಣವನ್ನು ಸ್ವೀಕರಿಸಬೇಡಿ. ಉದ್ದೇಶಿತ ರೇಖೆಯ ಮೂಲಕ ಒಪ್ಪಿದ ಸೂತ್ರವನ್ನು ರನ್ ಮಾಡಿ, ಪ್ರೊಫೈಲ್ ಅನ್ನು ತಣ್ಣಗಾಗಲು ಬಿಡಿ, ನಂತರ ಆಯಾಮಗಳು, ಗೋಡೆ ಮತ್ತು ಪಕ್ಕೆಲುಬಿನ ದಪ್ಪ, ನೇರತೆ, ಟ್ವಿಸ್ಟ್, ಮೇಲ್ಮೈ ಸ್ಥಿತಿ ಮತ್ತು ಪ್ರತಿ ಉದ್ದದ ದ್ರವ್ಯರಾಶಿಯನ್ನು ಅಳೆಯಿರಿ. ಉತ್ಪನ್ನ ಕಾರ್ಯಕ್ಷಮತೆ ಪರೀಕ್ಷೆಗಳು ಸಿದ್ಧಪಡಿಸಿದ ಉತ್ಪನ್ನ ತಯಾರಕರ ಜವಾಬ್ದಾರಿಯಾಗಿ ಉಳಿಯುತ್ತವೆ.
ರೂಪಿಸುವ ವ್ಯವಸ್ಥೆಯನ್ನು ಖರೀದಿಸಿ, ಉಕ್ಕಿನ ಪ್ರತ್ಯೇಕ ಬ್ಲಾಕ್ ಅಲ್ಲ
ಡಬ್ಲ್ಯೂಪಿಸಿ ಕರಗುವಿಕೆಯು ಎಕ್ಸ್ಟ್ರೂಡರ್ ಅನ್ನು ಬಿಡುವುದರಿಂದ ಹೊರತೆಗೆಯುವ ಅಚ್ಚು ಬಿಸಿ ಪ್ರೊಫೈಲ್ ಅನ್ನು ರಚಿಸುತ್ತದೆ. ಆ ಪ್ರೊಫೈಲ್ ಇನ್ನೂ ಮೃದುವಾಗಿದೆ ಮತ್ತು ಆಕಾರವನ್ನು ಬದಲಾಯಿಸುವ ಸಾಮರ್ಥ್ಯವನ್ನು ಹೊಂದಿದೆ. ಕ್ಯಾಲಿಬ್ರೇಟರ್ಗಳು, ಕೂಲಿಂಗ್ ವಿಭಾಗಗಳು, ಬೆಂಬಲ, ಹಾಲ್-ಆಫ್ ಮತ್ತು ಕತ್ತರಿಸುವ ಉಪಕರಣಗಳು ನಂತರ ಅದನ್ನು ಹಿಡಿದುಕೊಳ್ಳಿ ಮತ್ತು ಸ್ಥಿರಗೊಳಿಸುತ್ತವೆ. ಬೆಂಚ್ನಲ್ಲಿ ಸರಿಯಾಗಿ ಕಾಣುವ ಡೈ ಆ ಡೌನ್ಸ್ಟ್ರೀಮ್ ಭಾಗಗಳು ಅದಕ್ಕೆ ಹೊಂದಿಕೆಯಾಗದಿದ್ದರೆ ಅಸ್ಥಿರ ಪ್ರೊಫೈಲ್ ಅನ್ನು ಉತ್ಪಾದಿಸಬಹುದು.
ನನ್ಹೈಯಾ ಅವರ WPC ಅಚ್ಚು ಶ್ರೇಣಿಯು ಗಟ್ಟಿಯಾದ ಮತ್ತು ನಯಗೊಳಿಸಿದ ಮೇಲ್ಮೈಗಳೊಂದಿಗೆ ಉಕ್ಕಿನ ದೇಹಗಳನ್ನು ಬಳಸುತ್ತದೆ. ಅಚ್ಚುಗಳು CNC ಯಂತ್ರ ಮತ್ತು ಶಾಖ ಚಿಕಿತ್ಸೆ, ಮತ್ತು ಐಚ್ಛಿಕ ಕೂಲಿಂಗ್ ಚಾನಲ್ಗಳು ಲಭ್ಯವಿದೆ. ಉತ್ಪನ್ನದ ವ್ಯಾಪ್ತಿಯು ಹಾಳೆಗಳು, ಬೋರ್ಡ್ಗಳು ಮತ್ತು ಪ್ರೊಫೈಲ್ಗಳನ್ನು ಒಳಗೊಳ್ಳುತ್ತದೆ, ಇದರಲ್ಲಿ ಡೆಕಿಂಗ್, ಫೆನ್ಸಿಂಗ್, ಪ್ಯಾನಲ್ಗಳು ಮತ್ತು ಮರದ ಫಿಲ್ಲರ್ನೊಂದಿಗೆ PE ಅಥವಾ PP ಯಿಂದ ಮಾಡಿದ ಹೊರಾಂಗಣ-ಪೀಠೋಪಕರಣಗಳ ಘಟಕಗಳು ಸೇರಿವೆ.
| ವಸ್ತುವನ್ನು ಖರೀದಿಸಿ | ಅದರ ಕೆಲಸ | ಉಲ್ಲೇಖದಲ್ಲಿ ಏನು ಕಾಣಿಸಬೇಕು |
|---|---|---|
| ಅಡಾಪ್ಟರ್ ಮತ್ತು ಇನ್ಲೆಟ್ | ಎಕ್ಸ್ಟ್ರೂಡರ್ ಡಿಸ್ಚಾರ್ಜ್ ಅನ್ನು ಪ್ರೊಫೈಲ್ ಹರಿವಿನ ಮಾರ್ಗಕ್ಕೆ ಸಂಪರ್ಕಿಸುತ್ತದೆ | ಫ್ಲೇಂಜ್, ಬೋಲ್ಟ್ ಪ್ಯಾಟರ್ನ್, ರಿಜಿಸ್ಟರ್, ಸೀಲ್, ಮೆಲ್ಟ್ ಇನ್ಲೆಟ್, ಸೆಂಟರ್ ಹೈಟ್, ಹೀಟರ್ ಮತ್ತು ಸೆನ್ಸಾರ್ ವಿವರಗಳು |
| ಹೊರತೆಗೆಯುವಿಕೆ ಸಾಯುತ್ತದೆ | ಕರಗುವಿಕೆಯನ್ನು ವಿತರಿಸುತ್ತದೆ ಮತ್ತು ಹಾಟ್ ಪ್ರೊಫೈಲ್ ವಿಭಾಗವನ್ನು ರೂಪಿಸುತ್ತದೆ | ದೇಹ ಮತ್ತು ಇನ್ಸರ್ಟ್ ರೇಖಾಚಿತ್ರಗಳು, ವಸ್ತು, ಚಿಕಿತ್ಸೆ, ತಾಪನ ವಲಯಗಳು, ಹರಿವು-ಮೇಲ್ಮೈ ಮುಕ್ತಾಯ ಮತ್ತು ಹೊಂದಾಣಿಕೆ ಬಿಂದುಗಳು |
| ಕ್ಯಾಲಿಬ್ರೇಟರ್ ಅಥವಾ ಗಾತ್ರದ ಉಪಕರಣ | ಆರಂಭಿಕ ಕೂಲಿಂಗ್ ಸಮಯದಲ್ಲಿ ನಿರ್ಣಾಯಕ ಮೇಲ್ಮೈಗಳು ಮತ್ತು ಆಯಾಮಗಳನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ | ವಿಭಾಗಗಳ ಸಂಖ್ಯೆ, ಸಂಪರ್ಕ ಮೇಲ್ಮೈಗಳು, ನಿರ್ವಾತ ಅಥವಾ ನೀರಿನ ಸಂಪರ್ಕಗಳು, ಹೊಂದಾಣಿಕೆ ಮತ್ತು ಆರೋಹಣ |
| ಕೂಲಿಂಗ್ ಉಪಕರಣ | ಪ್ರೊಫೈಲ್ ಬೆಂಬಲಿತವಾಗಿರುವಾಗ ಶಾಖವನ್ನು ತೆಗೆದುಹಾಕುತ್ತದೆ | ಕೂಲಿಂಗ್ ಚಾನಲ್ಗಳು, ನೀರಿನ ಅವಶ್ಯಕತೆಗಳು, ಟ್ಯಾಂಕ್ ಅಥವಾ ಪ್ಲೇಟ್ ಲೇಔಟ್ ಮತ್ತು ಸಂಪರ್ಕದ ಗಾತ್ರಗಳು |
| ಭಾಗಗಳನ್ನು ಬದಲಾಯಿಸಿ | ಯೋಜಿತ ಉತ್ಪನ್ನ ರೂಪಾಂತರಗಳನ್ನು ಅನುಮತಿಸುತ್ತದೆ ಅಥವಾ ದಿನನಿತ್ಯದ ಉಡುಗೆ ಐಟಂಗಳನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ | ರೇಖಾಚಿತ್ರ ಸಂಖ್ಯೆಗಳು, ಹೊಂದಾಣಿಕೆಯ ಮ್ಯಾಟ್ರಿಕ್ಸ್, ಬಿಡುವಿನ ಪ್ರಮಾಣ ಮತ್ತು ಬದಲಾವಣೆ ವಿಧಾನ |
| ನಿರ್ವಹಣೆ ಮತ್ತು ಬೆಂಬಲ | ಉಪಕರಣವನ್ನು ಇರಿಸುತ್ತದೆ ಮತ್ತು ಎಕ್ಸ್ಟ್ರೂಡರ್ ಸಂಪರ್ಕವನ್ನು ರಕ್ಷಿಸುತ್ತದೆ | ಭಾಗ ತೂಕಗಳು, ಎತ್ತುವ ಅಂಕಗಳು, ಸ್ಟ್ಯಾಂಡ್, ಹಳಿಗಳು, ಸೆಂಟರ್ಲೈನ್ ಹೊಂದಾಣಿಕೆ ಮತ್ತು ಶೇಖರಣಾ ನೆಲೆವಸ್ತುಗಳು |
| ದಾಖಲೆ | ಉತ್ಪಾದನೆ, ಸ್ಥಾಪನೆ, ಕಾರ್ಯಾಚರಣೆ ಮತ್ತು ಭವಿಷ್ಯದ ಬದಲಿಯನ್ನು ನಿಯಂತ್ರಿಸುತ್ತದೆ | ಅನುಮೋದಿತ ರೇಖಾಚಿತ್ರಗಳು, ವಸ್ತುಗಳ ಬಿಲ್, ತಪಾಸಣೆ ದಾಖಲೆಗಳು, ಕೈಪಿಡಿ ಮತ್ತು ಬಿಡಿಭಾಗಗಳ ಪಟ್ಟಿ |
ನಮ್ಮ ಕಾರ್ಖಾನೆ ನೋಟ:"WPC ಅಚ್ಚು ಒಂದು ಸೆಟ್" ಎಂಬ ಪದಗುಚ್ಛವು ಬೆಲೆ ಹೋಲಿಕೆಗೆ ತುಂಬಾ ಅಸ್ಪಷ್ಟವಾಗಿದೆ. ಒಬ್ಬ ಪೂರೈಕೆದಾರರು ಬಿಸಿಯಾದ ದೇಹವನ್ನು ಮಾತ್ರ ಉಲ್ಲೇಖಿಸಬಹುದು. ಇನ್ನೊಂದು ಅಡಾಪ್ಟರ್, ಹಲವಾರು ಕ್ಯಾಲಿಬ್ರೇಟರ್ಗಳು, ಕೂಲಿಂಗ್ ಪ್ಲೇಟ್ಗಳು, ಸಪೋರ್ಟ್ಗಳು, ಸ್ಪೇರ್ ಹೀಟರ್ಗಳು ಮತ್ತು ಕಮಿಷನಿಂಗ್ ಮಾರ್ಗದರ್ಶನವನ್ನು ಒಳಗೊಂಡಿರಬಹುದು. ಒಟ್ಟು ಹೋಲಿಸುವ ಮೊದಲು ಲೈನ್-ಐಟಂ ಸ್ಕೋಪ್ ಅನ್ನು ಹೋಲಿಸಲು ನಾವು ಖರೀದಿದಾರರನ್ನು ಕೇಳುತ್ತೇವೆ.



ಅಂತಿಮ ಪ್ರೊಫೈಲ್ ಡ್ರಾಯಿಂಗ್ ಆರಂಭಿಕ ಹಂತವಾಗಿದೆ
ಕ್ಯಾಟಲಾಗ್ ಫೋಟೋ ಉತ್ಪನ್ನದ ಕುಟುಂಬವನ್ನು ತೋರಿಸುತ್ತದೆ, ಆದರೆ ಇದು ಉಪಕರಣವನ್ನು ನಿಯಂತ್ರಿಸುವ ಮಾಹಿತಿಯನ್ನು ಮರೆಮಾಡುತ್ತದೆ. ನಮಗೆ ಆಯಾಮಗಳು ಮತ್ತು ಸಹಿಷ್ಣುತೆಗಳೊಂದಿಗೆ ವಿಭಾಗ ವೀಕ್ಷಣೆಯ ಅಗತ್ಯವಿದೆ. ಡ್ರಾಯಿಂಗ್ ಕ್ಲಿಪ್ಗಳು, ಫಾಸ್ಟೆನರ್ಗಳು, ಫ್ರೇಮ್ಗಳು ಅಥವಾ ಇತರ ಪ್ರೊಫೈಲ್ಗಳೊಂದಿಗೆ ಸಂಯೋಜಿಸುವ ಮೇಲ್ಮೈಗಳನ್ನು ಸಹ ಗುರುತಿಸಬೇಕು ಏಕೆಂದರೆ ಆ ವೈಶಿಷ್ಟ್ಯಗಳು ಅಲಂಕಾರಿಕ ಮುಖಕ್ಕಿಂತ ಬಿಗಿಯಾದ ನಿಯಂತ್ರಣಕ್ಕೆ ಅರ್ಹವಾಗಿವೆ.
ಟೊಳ್ಳಾದ ಪ್ರೊಫೈಲ್ಗಾಗಿ, ಪ್ರತಿ ಗೋಡೆ ಮತ್ತು ವೆಬ್ ಆಯಾಮವನ್ನು ನೀಡಿ. ಆಂತರಿಕ ಕುಳಿಗಳನ್ನು ಕಲಾತ್ಮಕ ಮಾದರಿಯಾಗಿ ಬಿಡಬೇಡಿ. ಅವರ ರೇಖಾಗಣಿತವು ವಸ್ತು ವಿತರಣೆ, ತಂಪಾಗಿಸುವಿಕೆ, ಬಿಗಿತ, ಪ್ರೊಫೈಲ್ ತೂಕ ಮತ್ತು ವಿಭಾಗವು ಹಾಲ್-ಆಫ್ ಅಡಿಯಲ್ಲಿ ಹೇಗೆ ವರ್ತಿಸುತ್ತದೆ ಎಂಬುದರ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ.
- ಒಟ್ಟಾರೆ ಅಗಲ, ಎತ್ತರ ಮತ್ತು ಪ್ರೊಫೈಲ್ ದೃಷ್ಟಿಕೋನ
- ಪ್ರತಿ ಹೊರಗಿನ ಮುಖದ ಮೇಲೆ ಗೋಡೆಯ ದಪ್ಪ
- ಆಂತರಿಕ ವೆಬ್ ದಪ್ಪ ಮತ್ತು ಸ್ಥಾನ
- ಕುಹರದ ಗಾತ್ರ, ಪ್ರಮಾಣ ಮತ್ತು ಜ್ಯಾಮಿತಿ
- ಕಾರ್ನರ್ ಮತ್ತು ಆಂತರಿಕ ತ್ರಿಜ್ಯಗಳು
- ಚಡಿಗಳು, ನಾಲಿಗೆಗಳು, ಕ್ಲಿಪ್ಗಳು ಮತ್ತು ಫಾಸ್ಟೆನರ್ ವಲಯಗಳು
- ನಿರ್ಣಾಯಕ ಸಹಿಷ್ಣುತೆಗಳು ಮತ್ತು ತಪಾಸಣೆ ಡೇಟಾಗಳು
- ಅನುಮತಿಸಿದ ಬಿಲ್ಲು, ಟ್ವಿಸ್ಟ್ ಮತ್ತು ನೇರತೆ
- ಪ್ರತಿ ಯೂನಿಟ್ ಉದ್ದಕ್ಕೆ ಗುರಿ ದ್ರವ್ಯರಾಶಿ
- ಗೋಚರಿಸುವ ಮುಖಗಳು ಮತ್ತು ಮೇಲ್ಮೈ ದೋಷದ ಮಿತಿಗಳು
- ಎಂಬೋಸಿಂಗ್, ಸ್ಯಾಂಡಿಂಗ್ ಅಥವಾ ಬ್ರಶಿಂಗ್ ಭತ್ಯೆ
- ಕಟ್ ಉದ್ದ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಕತ್ತರಿಸುವ ವಿಧಾನ
- ಘನ, ಟೊಳ್ಳಾದ, ಮುಚ್ಚಳ ಅಥವಾ ಸಹ-ಹೊರತೆಗೆದ ನಿರ್ಮಾಣ
- ಅನುಮೋದಿತ ಮಾಸ್ಟರ್ ಮಾದರಿ ಮತ್ತು ಪರಿಷ್ಕರಣೆ ದಿನಾಂಕ
ಕೋಲ್ಡ್ ಫಿನಿಶ್ ಪ್ರೊಫೈಲ್ನ ನಕಲು ಎಂದು ಡೈ ಓಪನಿಂಗ್ ಅನ್ನು ಯಂತ್ರ ಮಾಡಬೇಡಿ.ಬಿಸಿ WPC ವಿಭಾಗವು ಡೈ ಸ್ವೆಲ್, ಡ್ರಾಡೌನ್, ಮಾಪನಾಂಕ ನಿರ್ಣಯ ಮತ್ತು ಕೂಲಿಂಗ್ ಮೂಲಕ ಬದಲಾಗಬಹುದು. ಪರಿಕರ ಪರಿಹಾರವನ್ನು ನಿಜವಾದ ಸೂತ್ರ, ಔಟ್ಪುಟ್ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಸಿಸ್ಟಮ್ನ ಸುತ್ತಲೂ ಅಭಿವೃದ್ಧಿಪಡಿಸಬೇಕು.
ನಮ್ಮ ಕಾರ್ಖಾನೆ ನೋಟ:ಕ್ಲೀನ್ 3D ರೆಂಡರಿಂಗ್ ಮಾರಾಟಕ್ಕೆ ಉಪಯುಕ್ತವಾಗಿದೆ, ಆದರೆ ಇದು ಕಳಪೆ ಉತ್ಪಾದನಾ ದಾಖಲೆಯಾಗಿದೆ. ಯಾವ ಮೇಲ್ಮೈಗಳು ಮತ್ತೊಂದು ಭಾಗದೊಂದಿಗೆ ಜೋಡಣೆಗೊಳ್ಳುತ್ತವೆ, ಯಾವ ಗೋಡೆಯು ಶಕ್ತಿಯನ್ನು ನಿಯಂತ್ರಿಸುತ್ತದೆ, ಗ್ರಾಹಕರು ಯಾವ ಮುಖವನ್ನು ನೋಡುತ್ತಾರೆ ಮತ್ತು ಸಸ್ಯವು ಬದಲಾವಣೆಯನ್ನು ಎಲ್ಲಿ ಸ್ವೀಕರಿಸಬಹುದು ಎಂಬುದನ್ನು ನಾವು ಕೇಳುತ್ತೇವೆ. ಆ ಆದ್ಯತೆಯ ನಕ್ಷೆಯು ಪ್ರತಿ ಸಾಲಿನಲ್ಲೂ ಅದೇ ಬಿಗಿಯಾದ ಸಹಿಷ್ಣುತೆಯನ್ನು ಹಾಕುವುದಕ್ಕಿಂತ ಹೆಚ್ಚು ಉಪಯುಕ್ತವಾಗಿದೆ.


WPC ಸೂತ್ರಗಳ ಕುಟುಂಬವಾಗಿದೆ, ಒಂದು ಕಚ್ಚಾ ವಸ್ತುವಲ್ಲ
ಟೂಲಿಂಗ್ ಮೇಕರ್ಗೆ WPC ಅಕ್ಷರಗಳಿಗಿಂತ ಹೆಚ್ಚಿನ ಅಗತ್ಯವಿದೆ. ಪಾಲಿಮರ್ PE, PP ಅಥವಾ PVC ಆಗಿರಬಹುದು. ಮರದ ಘಟಕವು ಜಾತಿಗಳು, ಕಣಗಳ ರೂಪ, ಗಾತ್ರ ವಿತರಣೆ ಮತ್ತು ತೇವಾಂಶದ ಸ್ಥಿತಿಯಲ್ಲಿ ಭಿನ್ನವಾಗಿರಬಹುದು. ಫಾರ್ಮುಲಾಗಳು ಖನಿಜ ಫಿಲ್ಲರ್, ಲೂಬ್ರಿಕಂಟ್, ಕಪ್ಲಿಂಗ್ ಏಜೆಂಟ್, ಪಿಗ್ಮೆಂಟ್, ಸ್ಟೇಬಿಲೈಸರ್, ಫೋಮಿಂಗ್ ಏಜೆಂಟ್ ಅಥವಾ ಮರುಬಳಕೆಯ ವಸ್ತುಗಳನ್ನು ಸಹ ಒಳಗೊಂಡಿರಬಹುದು.
Nanhaiya ಅವರ WPC ಅಚ್ಚು ಪುಟವು PE ಮತ್ತು PP ಅನ್ನು ಮರದ ಫಿಲ್ಲರ್ನೊಂದಿಗೆ ಗುರಿ ವಸ್ತುಗಳಾಗಿ ಗುರುತಿಸುತ್ತದೆ. ಇದರ ಉತ್ಪನ್ನ ಮತ್ತು ಅಪ್ಲಿಕೇಶನ್ ಶ್ರೇಣಿಯು PVC ಫೋಮ್ ಬೋರ್ಡ್ ಮತ್ತು ವಿಶೇಷ PE ವುಡ್-ಪ್ಲಾಸ್ಟಿಕ್ ಸಂಸ್ಕರಣೆಯನ್ನು ಸಹ ಒಳಗೊಂಡಿದೆ. ನಿಖರವಾದ ಉತ್ಪಾದನಾ ಸೂತ್ರವನ್ನು ನೀಡಿ ಆದ್ದರಿಂದ ಅಚ್ಚು ಅದನ್ನು ಪ್ರವೇಶಿಸುವ ವಸ್ತುಗಳಿಗೆ ವಿನ್ಯಾಸಗೊಳಿಸಲಾಗಿದೆ.
| ಫಾರ್ಮುಲಾ ಇನ್ಪುಟ್ | ಪರಿಕರ ಪೂರೈಕೆದಾರರಿಗೆ ಇದು ಏಕೆ ಬೇಕು | ಏನು ಕಳುಹಿಸಬೇಕು |
|---|---|---|
| ಮ್ಯಾಟ್ರಿಕ್ಸ್ ಪಾಲಿಮರ್ | ಬದಲಾವಣೆಗಳು ಕರಗುವ ನಡವಳಿಕೆ, ತಾಪಮಾನ ವಿಂಡೋ, ಡ್ರಾಡೌನ್ ಮತ್ತು ಕೂಲಿಂಗ್ ಪ್ರತಿಕ್ರಿಯೆ | ನಿಖರವಾದ ರಾಳದ ದರ್ಜೆ, ಪೂರೈಕೆದಾರರ ಡೇಟಾ ಶೀಟ್ ಮತ್ತು ಶೇಕಡಾವಾರು |
| ಮರದ ಘಟಕ | ಫೀಡ್ ನಡವಳಿಕೆ, ಹರಿವಿನ ಪ್ರತಿರೋಧ, ತೇವಾಂಶದ ಹೊರೆ ಮತ್ತು ಮೇಲ್ಮೈ ನೋಟವನ್ನು ಪರಿಣಾಮ ಬೀರುತ್ತದೆ | ಮರದ ಪ್ರಕಾರ, ಹಿಟ್ಟು ಅಥವಾ ಫೈಬರ್, ಕಣಗಳ ಶ್ರೇಣಿ, ಬೃಹತ್ ಸಾಂದ್ರತೆ, ತೇವಾಂಶದ ಸ್ಥಿತಿ ಮತ್ತು ಶೇಕಡಾವಾರು |
| ಖನಿಜ ಫಿಲ್ಲರ್ | ಸ್ನಿಗ್ಧತೆ, ತೂಕ, ಉಡುಗೆ ಮತ್ತು ಮೇಲ್ಮೈಯನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ | ವಸ್ತುವಿನ ಹೆಸರು, ಕಣದ ಡೇಟಾ, ಚಿಕಿತ್ಸೆ ಮತ್ತು ಶೇಕಡಾವಾರು |
| ಲೂಬ್ರಿಕಂಟ್ ಮತ್ತು ಸಂಸ್ಕರಣಾ ನೆರವು | ಪ್ರಭಾವಗಳು ಡೈ ಬಿಡುಗಡೆ, ಒತ್ತಡ, ಮೇಲ್ಮೈ ಮತ್ತು ಕೆಳಗಿರುವ ಚಿಕಿತ್ಸೆ | ಉತ್ಪನ್ನದ ಹೆಸರು, ಸೇರ್ಪಡೆ ದರ ಮತ್ತು ಮಿಶ್ರಣ ಅನುಕ್ರಮ |
| ಸಂಯೋಜಕ ಏಜೆಂಟ್ ಮತ್ತು ಸ್ಟೆಬಿಲೈಸರ್ | ಸಂಯುಕ್ತ ಮತ್ತು ಅಂತಿಮ ಉತ್ಪನ್ನದ ಕಾರ್ಯಕ್ಷಮತೆಯನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ | ಗ್ರೇಡ್ ಮತ್ತು ಶೇಕಡಾವಾರು, ಜೊತೆಗೆ ಯಾವುದೇ ಪ್ರಕ್ರಿಯೆ ನಿರ್ಬಂಧಗಳು |
| ಪಿಗ್ಮೆಂಟ್ ಅಥವಾ ಕ್ಯಾಪ್ ಲೇಯರ್ | ಗೋಚರ ಮೇಲ್ಮೈ, ಉಷ್ಣ ಪ್ರತಿಕ್ರಿಯೆ ಮತ್ತು ಸಹ-ಹೊರತೆಗೆಯುವಿಕೆಯ ವಿನ್ಯಾಸದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ | ಬಣ್ಣದ ವ್ಯವಸ್ಥೆ, ಪದರದ ದಪ್ಪದ ಗುರಿ, ಸಹ-ಹೊರಹಾಕುವ ಸ್ಥಾನ ಮತ್ತು ಹರಿವಿನ ಅನುಪಾತ |
| ಮರುಬಳಕೆಯ ವಿಷಯ | ಸ್ನಿಗ್ಧತೆ, ಮಾಲಿನ್ಯ ಮತ್ತು ತೇವಾಂಶ ವ್ಯತ್ಯಾಸವನ್ನು ಸೇರಿಸಬಹುದು | ಮೂಲ, ತಯಾರಿ, ಗರಿಷ್ಠ ಶೇಕಡಾವಾರು ಮತ್ತು ಬಹಳಷ್ಟು ವ್ಯತ್ಯಾಸ |
| ಫೋಮಿಂಗ್ ವ್ಯವಸ್ಥೆ | ಬದಲಾವಣೆಗಳು ಸಾಂದ್ರತೆಯ ಅಭಿವೃದ್ಧಿ, ಒತ್ತಡ ಮತ್ತು ಆಯಾಮದ ಚೇತರಿಕೆ | ಸಂಪೂರ್ಣ ಸೂತ್ರೀಕರಣ, ಗುರಿ ಸಾಂದ್ರತೆ ಮತ್ತು ಸಂಸ್ಕರಣಾ ವಿಂಡೋ |
U.S. ಡಿಪಾರ್ಟ್ಮೆಂಟ್ ಆಫ್ ಅಗ್ರಿಕಲ್ಚರ್ನ ಅರಣ್ಯ ಉತ್ಪನ್ನಗಳ ಪ್ರಯೋಗಾಲಯವು WPC ತೇವಾಂಶವನ್ನು ಸಂಸ್ಕರಿಸುವ ಮೊದಲು, ಪ್ರತ್ಯೇಕ ಸಂಯೋಜನೆಯ ಹಂತದಲ್ಲಿ ಅಥವಾ ಇನ್-ಲೈನ್ ಹೊರತೆಗೆಯುವ ಪ್ರಕ್ರಿಯೆಯಲ್ಲಿ ತೆಗೆದುಹಾಕಬಹುದು ಎಂದು ವಿವರಿಸುತ್ತದೆ. ಅದರ ತಾಂತ್ರಿಕ ಅಧ್ಯಾಯವು WPC ನಿರ್ಮಾಪಕರು ಒಂದೇ ಸ್ಕ್ರೂ, ಒಂದು-ಹಂತದ ಅವಳಿ-ಸ್ಕ್ರೂ ಸಂಯೋಜನೆ ಮತ್ತು ಪ್ರೊಫೈಲಿಂಗ್ ಮತ್ತು ಟಂಡೆಮ್ ಸಿಸ್ಟಮ್ಗಳ ಮೂಲಕ ಪೂರ್ವಸಂಯೋಜಿತ ಗೋಲಿಗಳನ್ನು ಒಳಗೊಂಡಂತೆ ವಿಭಿನ್ನ ಸಾಧನ ಮಾರ್ಗಗಳನ್ನು ಬಳಸುತ್ತಾರೆ ಎಂದು ಗಮನಿಸುತ್ತದೆ. ಅಚ್ಚು ಅದರ ಕರಗುವಿಕೆಯನ್ನು ಪೂರೈಸುವ ಮಾರ್ಗಕ್ಕೆ ಹೊಂದಿಕೆಯಾಗಬೇಕು.
ಉಲ್ಲೇಖ ಸೂತ್ರದ ನಿಯಮ:ಟೂಲಿಂಗ್ ಒಪ್ಪಂದದಲ್ಲಿ ಒಂದು ಅನುಮೋದಿತ ಸೂತ್ರ ಮತ್ತು ತಯಾರಿ ವಿಧಾನವನ್ನು ಇರಿಸಿ. ಭವಿಷ್ಯದ ಬದಲಾವಣೆಗಳು ಸಾಧ್ಯ, ಆದರೆ ಒತ್ತಡ, ಮೇಲ್ಮೈ, ಆಯಾಮಗಳು ಅಥವಾ ಔಟ್ಪುಟ್ ಬದಲಾದಾಗ ತಂಡಕ್ಕೆ ಬೇಸ್ಲೈನ್ ಅಗತ್ಯವಿದೆ.
ಆರ್ಎಫ್ಕ್ಯೂನಲ್ಲಿ ತೇವಾಂಶವು ತನ್ನದೇ ಆದ ಸಾಲಿಗೆ ಅರ್ಹವಾಗಿದೆ. ಗುಳ್ಳೆಗಳು, ಪಿನ್ಹೋಲ್ಗಳು ಮತ್ತು ಅಚ್ಚಿನಲ್ಲಿರುವ ಅಸ್ಥಿರ ಮೇಲ್ಮೈ ಸಂಗ್ರಹಣೆ, ಒಣಗಿಸುವಿಕೆ, ಮಿಶ್ರಣ, ಆಹಾರ ಅಥವಾ ಗಾಳಿಯಲ್ಲಿ ಪ್ರಾರಂಭವಾಗಬಹುದು. ನಯಗೊಳಿಸಿದ ಹರಿವಿನ ಮೇಲ್ಮೈಯು ಸಂಯುಕ್ತದಲ್ಲಿ ಉಳಿದಿರುವ ನೀರನ್ನು ತೆಗೆದುಹಾಕಲು ಸಾಧ್ಯವಿಲ್ಲ.
WPC ಕರಗುವಿಕೆಯನ್ನು ಉತ್ಪಾದಿಸುವ ರೀತಿಯಲ್ಲಿ ಅಚ್ಚನ್ನು ಹೊಂದಿಸಿ
ಸಿಂಗಲ್-ಸ್ಕ್ರೂ ಪ್ರೊಫೈಲರ್ ಮೂಲಕ ಚಾಲನೆಯಲ್ಲಿರುವ ಪೂರ್ವಸಂಯೋಜಿತ WPC ಪೆಲೆಟ್ ಒಂದು ಟ್ವಿನ್-ಸ್ಕ್ರೂ ಪ್ರಕ್ರಿಯೆಯಲ್ಲಿ ಮಿಶ್ರಣ ಮತ್ತು ಆಕಾರದ ಒಣ ಮಿಶ್ರಣದಿಂದ ವಿಭಿನ್ನವಾಗಿ ಅಚ್ಚನ್ನು ತಲುಪುತ್ತದೆ. ಔಟ್ಪುಟ್ ವಿಭಿನ್ನ ಒತ್ತಡದ ಸ್ಥಿರತೆ, ತಾಪಮಾನ ವಿತರಣೆ ಮತ್ತು ಪರದೆಯ ನಿರ್ಬಂಧಕ್ಕೆ ಸೂಕ್ಷ್ಮತೆಯನ್ನು ಹೊಂದಿರಬಹುದು. ಪ್ರೊಫೈಲ್ ಮಾತ್ರವಲ್ಲದೆ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಮತ್ತು ಅಡಾಪ್ಟರ್ ಅನ್ನು ಪರಿಶೀಲಿಸಲು ಅಚ್ಚು ಪೂರೈಕೆದಾರರನ್ನು ಕೇಳಿ.
| ಉತ್ಪಾದನಾ ಮಾರ್ಗ | ವಿಶಿಷ್ಟ ಖರೀದಿ ಗಮನ | ಅಚ್ಚು ಪ್ರವೇಶದ್ವಾರದಲ್ಲಿ ಮಾಹಿತಿ ಅಗತ್ಯವಿದೆ |
|---|---|---|
| ಪೂರ್ವಸಂಯೋಜಿತ ಗೋಲಿಗಳು ಮತ್ತು ಸಿಂಗಲ್-ಸ್ಕ್ರೂ ಪ್ರೊಫೈಲಿಂಗ್ | ಸ್ಥಿರವಾದ ರವಾನೆ, ಕರಗುವಿಕೆ, ಒತ್ತಡದ ಉತ್ಪಾದನೆ ಮತ್ತು ಪ್ರೊಫೈಲ್ ರಚನೆ | ಪೆಲೆಟ್ ಗ್ರೇಡ್, ತೇವಾಂಶ, ತಿರುಪು ವ್ಯಾಸ, ಔಟ್ಪುಟ್, ಕರಗುವ ತಾಪಮಾನ, ಒತ್ತಡದ ಶ್ರೇಣಿ ಮತ್ತು ಶೋಧನೆ |
| ಒಂದು-ಹಂತದ ಅವಳಿ-ಸ್ಕ್ರೂ ಸಂಯೋಜನೆ ಮತ್ತು ಪ್ರೊಫೈಲಿಂಗ್ | ಒಂದು ನಿರಂತರ ಮಾರ್ಗದಲ್ಲಿ ಆಹಾರ, ಮಿಶ್ರಣ, ತೇವಾಂಶ ತೆಗೆಯುವಿಕೆ ಮತ್ತು ರಚನೆ | ಸಂಪೂರ್ಣ ಸೂತ್ರ, ಫೀಡರ್ ಯೋಜನೆ, ಗಾಳಿ, ಸ್ಕ್ರೂ ಕಾನ್ಫಿಗರೇಶನ್, ಡಿಸ್ಚಾರ್ಜ್ ಒತ್ತಡ, ತಾಪಮಾನ ಮತ್ತು ದರ ವ್ಯತ್ಯಾಸ |
| ಟಂಡೆಮ್ ಹೊರತೆಗೆಯುವಿಕೆ | ಅಂತಿಮ ಒತ್ತಡ ಮತ್ತು ಪ್ರೊಫೈಲಿಂಗ್ ಕರ್ತವ್ಯದಿಂದ ಪ್ರತ್ಯೇಕವಾದ ಕಾಂಪೌಂಡಿಂಗ್ ಅಥವಾ ಒಣಗಿಸುವ ಕರ್ತವ್ಯ | ವರ್ಗಾವಣೆ ವಿಧಾನ, ಎರಡನೇ-ಎಕ್ಸ್ಟ್ರೂಡರ್ ಡೇಟಾ, ಕರಗುವ ಸ್ಥಿತಿ, ನಿಯಂತ್ರಣ ತರ್ಕ ಮತ್ತು ಅಸಮಾಧಾನ ನಿರ್ವಹಣೆ |
| ಸಹ-ಹೊರತೆಗೆದ ಕ್ಯಾಪ್ ಅಥವಾ ಕ್ರಿಯಾತ್ಮಕ ಪದರ | ಪ್ರೊಫೈಲ್ ಸುತ್ತಲೂ ಸ್ಥಿರವಾದ ಪದರ ವಿತರಣೆ ಮತ್ತು ಅಂಟಿಕೊಳ್ಳುವಿಕೆ | ಕೋರ್ ಮತ್ತು ಕ್ಯಾಪ್ ಸೂತ್ರಗಳು, ಹರಿವಿನ ಅನುಪಾತ, ಒಳಹರಿವಿನ ದೃಷ್ಟಿಕೋನ, ವೈಯಕ್ತಿಕ ಒತ್ತಡಗಳು ಮತ್ತು ಪದರ-ದಪ್ಪ ಸ್ವೀಕಾರ |
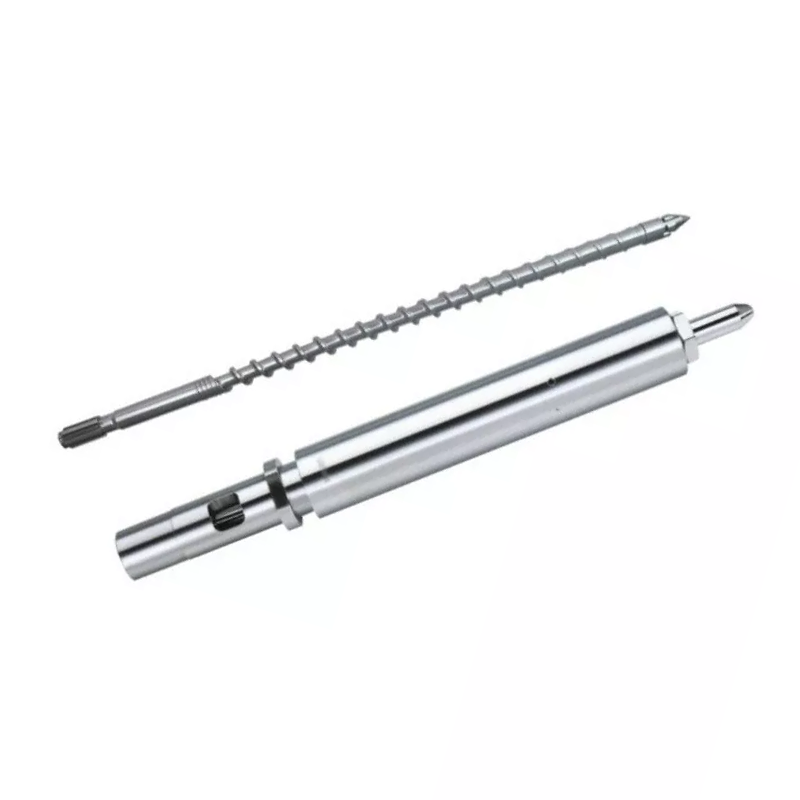
ನನ್ಹಯ್ಯ ಸರಬರಾಜುಏಕ ತಿರುಪುಮೊಳೆಗಳು, ಸಮಾನಾಂತರ ಅವಳಿ ತಿರುಪುಮೊಳೆಗಳು, ಶಂಕುವಿನಾಕಾರದ ಅವಳಿ-ತಿರುಪು ಬ್ಯಾರೆಲ್ಗಳುಮತ್ತುಪ್ಲಾಸ್ಟಿಕ್ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಯಂತ್ರಗಳು. ಪ್ರಕ್ರಿಯೆಯ ಕೆಲಸದ ಮೂಲಕ ಪ್ಲಾಸ್ಟಿಕ್ ಮಾಡುವ ವಿಭಾಗವನ್ನು ಆರಿಸಿ. ನಂತರ ವಿಭಾಗವು ನಿರ್ವಹಿಸಬಹುದಾದ ಕರಗುವ ಸ್ಥಿತಿಯ ಸುತ್ತಲೂ ಅಚ್ಚನ್ನು ವಿನ್ಯಾಸಗೊಳಿಸಿ.
ಅಪಘರ್ಷಕ ಮರ ಮತ್ತು ಖನಿಜ ತುಂಬಿದ ಸೂತ್ರಗಳಿಗಾಗಿ, ಅಚ್ಚು ನಿರ್ಬಂಧವನ್ನು ಹೆಚ್ಚಿಸುವ ಮೊದಲು ಸ್ಕ್ರೂ ಮತ್ತು ಬ್ಯಾರೆಲ್ ಉಡುಗೆ ಪ್ಯಾಕೇಜ್ ಅನ್ನು ಪರಿಶೀಲಿಸಿ. ನನ್ಹಯ್ಯ ಅವರ ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ಮಾರ್ಗದರ್ಶಿ,WPC ಹೊರತೆಗೆಯುವಿಕೆಗಾಗಿ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್: ವುಡ್-ಪ್ಲಾಸ್ಟಿಕ್ ಉಡುಗೆಗಳನ್ನು ಹೇಗೆ ನಿಲ್ಲಿಸುವುದು, ಈ ಲೇಖನದಲ್ಲಿ ಪ್ರೊಫೈಲ್-ಟೂಲಿಂಗ್ ನಿರ್ಧಾರಗಳನ್ನು ನಕಲು ಮಾಡದೆಯೇ ಗಾಳಿ, ತಾಪಮಾನ ಮತ್ತು ಮೇಲ್ಮೈ ಆಯ್ಕೆಯನ್ನು ಒಳಗೊಳ್ಳುತ್ತದೆ.
ನಮ್ಮ ಕಾರ್ಖಾನೆ ನೋಟ:ಹೊಸ ಅಚ್ಚು ಒತ್ತಡವನ್ನು ಹೆಚ್ಚಿಸಿದಾಗ, ಡೈ ಅನ್ನು ತಕ್ಷಣವೇ ದೂಷಿಸಲಾಗುತ್ತದೆ. ಕೆಲವೊಮ್ಮೆ ನಿರ್ಬಂಧವು ತಪ್ಪಾಗಿದೆ. ಕೆಲವೊಮ್ಮೆ ಸ್ಕ್ರೂ ಸಮವಸ್ತ್ರವನ್ನು ಪೂರೈಸಲು ಸಾಧ್ಯವಿಲ್ಲ, ವಿನಂತಿಸಿದ ದರದಲ್ಲಿ ಸಂಪೂರ್ಣವಾಗಿ ಸಿದ್ಧಪಡಿಸಿದ ಕರಗುತ್ತದೆ. ಬದಲಾವಣೆಗಳ ಮೊದಲು ಮತ್ತು ನಂತರ ನಾವು ಒತ್ತಡವನ್ನು ಹೋಲಿಸುತ್ತೇವೆ, ಪರದೆ ಮತ್ತು ವಸ್ತು ಸ್ಥಿತಿಯನ್ನು ಪರಿಶೀಲಿಸಿ ಮತ್ತು ಹರಿವಿನ ಮಾರ್ಗವನ್ನು ಮತ್ತೆ ಕತ್ತರಿಸುವ ಮೊದಲು ನಿಜವಾದ ನೆಟ್ ಔಟ್ಪುಟ್ ಅನ್ನು ದೃಢೀಕರಿಸುತ್ತೇವೆ.

ಡೈ ಎಕ್ಸಿಟ್ನಲ್ಲಿ ಪ್ರೊಫೈಲ್ ಫ್ಲೋ ಒಟ್ಟಿಗೆ ಬರಬೇಕು
ಒಂದು WPC ಪ್ರೊಫೈಲ್ ದಪ್ಪ ಹೊರಗಿನ ಗೋಡೆಗಳು, ತೆಳುವಾದ ಆಂತರಿಕ ಜಾಲಗಳು, ಆಳವಾದ ಚಡಿಗಳು ಮತ್ತು ಒಂದು ವಿಭಾಗದಲ್ಲಿ ಸಣ್ಣ ಮೂಲೆಗಳನ್ನು ಒಳಗೊಂಡಿರಬಹುದು. ಪ್ರತಿಯೊಂದು ಮಾರ್ಗವು ವಿಭಿನ್ನವಾಗಿ ಹರಿವನ್ನು ವಿರೋಧಿಸುತ್ತದೆ. ಕರಗುವಿಕೆಯು ಒಂದು ಪ್ರದೇಶವನ್ನು ತುಂಬಾ ವೇಗವಾಗಿ ಮತ್ತು ಇನ್ನೊಂದು ಪ್ರದೇಶವನ್ನು ತುಂಬಾ ನಿಧಾನವಾಗಿ ತಲುಪಿದರೆ, ಪ್ರೊಫೈಲ್ ಎಳೆಯಬಹುದು, ತಿರುಚಬಹುದು, ಹರಿದುಬಿಡಬಹುದು ಅಥವಾ ಅಸಮ ಸಾಂದ್ರತೆ ಮತ್ತು ಮೇಲ್ಮೈಯನ್ನು ತೋರಿಸಬಹುದು.
ಪರಿಕರ ವಿನ್ಯಾಸವು ವಿಭಾಗವನ್ನು ಸಮತೋಲನಗೊಳಿಸಲು ಪರಿವರ್ತನೆಯ ಆಕಾರ ಮತ್ತು ಸ್ಥಳೀಯ ಹರಿವಿನ ಪ್ರತಿರೋಧವನ್ನು ಬಳಸುತ್ತದೆ. ಪ್ರತಿ ಆಂತರಿಕ ಬಿಂದುವಿನಲ್ಲಿ ಗುರಿಯು ಒಂದೇ ವೇಗವನ್ನು ಹೊಂದಿರುವುದಿಲ್ಲ. ಗುರಿಯು ನಿರ್ಗಮನದಲ್ಲಿ ಸ್ಥಿರವಾದ ಪ್ರೊಫೈಲ್ ಆಗಿದ್ದು, ಹೆಚ್ಚಿನ ತಿದ್ದುಪಡಿಯಿಲ್ಲದೆ ಕ್ಯಾಲಿಬ್ರೇಟರ್ ಬೆಂಬಲಿಸುತ್ತದೆ.
ಹೊರಗಿನ ಗೋಡೆಗಳು
ಗೋಚರಿಸುವ ಮುಖಗಳಿಗೆ ಸ್ಥಿರ ಪೂರೈಕೆ ಮತ್ತು ಡೈ ಲಿಪ್ನಲ್ಲಿ ಸೂಕ್ತವಾದ ಮೇಲ್ಮೈ ಅಗತ್ಯವಿದೆ. ದಪ್ಪ ವಿಭಾಗಗಳು ಕ್ಯಾಲಿಬ್ರೇಟರ್ಗೆ ಹೆಚ್ಚಿನ ಶಾಖವನ್ನು ಒಯ್ಯುತ್ತವೆ ಮತ್ತು ತೆಳುವಾದ ವೈಶಿಷ್ಟ್ಯಗಳಿಗಿಂತ ಹೆಚ್ಚು ನಿಧಾನವಾಗಿ ತಣ್ಣಗಾಗಬಹುದು.
ಆಂತರಿಕ ಜಾಲಗಳು
ತೆಳುವಾದ ಪಕ್ಕೆಲುಬುಗಳು ಅಪೂರ್ಣ ಭರ್ತಿ ಅಥವಾ ಹರಿದುಹೋಗುವಿಕೆಗೆ ಗುರಿಯಾಗುತ್ತವೆ. ಅವರ ಫೀಡ್ ಮಾರ್ಗಗಳು, ಜಂಕ್ಷನ್ಗಳು ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಬೆಂಬಲವು ಟೂಲಿಂಗ್ ಮತ್ತು ಸ್ವೀಕಾರ ರೇಖಾಚಿತ್ರಗಳಲ್ಲಿ ಗೋಚರಿಸಬೇಕು.
ಚಡಿಗಳು ಮತ್ತು ಮೂಲೆಗಳು
ಸಣ್ಣ ವೈಶಿಷ್ಟ್ಯಗಳು ಸ್ಥಳೀಯ ಹರಿವನ್ನು ವರ್ಧಿಸಬಹುದು ಮತ್ತು ಸಮಸ್ಯೆಗಳನ್ನು ಪೂರ್ಣಗೊಳಿಸಬಹುದು. ಕ್ರಿಯಾತ್ಮಕ ಅಂಚುಗಳನ್ನು ಗುರುತಿಸಿ ಆದ್ದರಿಂದ ಉಪಕರಣದ ತಿದ್ದುಪಡಿಯು ವಿಮರ್ಶಾತ್ಮಕವಲ್ಲದ ಮೇಲ್ಮೈಯನ್ನು ಸುಧಾರಿಸುವ ಬದಲು ಫಿಟ್ ಅನ್ನು ರಕ್ಷಿಸುತ್ತದೆ.



ನಮ್ಮ ಕಾರ್ಖಾನೆ ನೋಟ:ಅಚ್ಚು ತಿದ್ದುಪಡಿಯು ಅಳತೆ ಮಾಡಿದ ಕಾರಣವನ್ನು ಹೊಂದಿರಬೇಕು. ಪ್ರೊಫೈಲ್ ಭಾರೀ, ತೆಳ್ಳಗಿನ, ವೇಗದ, ನಿಧಾನ ಅಥವಾ ವಿರೂಪಗೊಂಡ ಸ್ಥಳವನ್ನು ನಾವು ಗುರುತಿಸುತ್ತೇವೆ, ನಂತರ ನಿಯಂತ್ರಿತ ಹಂತಗಳಲ್ಲಿ ಜವಾಬ್ದಾರಿಯುತ ಹರಿವಿನ ಪ್ರದೇಶವನ್ನು ಬದಲಾಯಿಸಿ. ಡೈ ಲಿಪ್ ಅನ್ನು ರುಬ್ಬುವುದು ಏಕೆಂದರೆ ಪ್ರೊಫೈಲ್ "ತಪ್ಪಾಗಿ ಕಾಣುತ್ತಿದೆ" ಒಂದು ದೋಷವನ್ನು ಇನ್ನೊಂದಕ್ಕೆ ವ್ಯಾಪಾರ ಮಾಡಬಹುದು ಮತ್ತು ಮುಂದಿನ ಸೆಟ್ಗೆ ಅಗತ್ಯವಿರುವ ದಾಖಲೆಯನ್ನು ತೆಗೆದುಹಾಕುತ್ತದೆ.
ಮಾಪನಾಂಕ ನಿರ್ಣಯ ಮತ್ತು ತಂಪಾಗಿಸುವಿಕೆಯು ಶೀತ ಪ್ರೊಫೈಲ್ ಅನ್ನು ನಿರ್ಧರಿಸುತ್ತದೆ
ಹೊರತೆಗೆಯುವ ಡೈ ಬಿಸಿ ವಿಭಾಗವನ್ನು ರೂಪಿಸುತ್ತದೆ. ಶಾಖವು ವಸ್ತುವನ್ನು ಬಿಡುವಾಗ ಕ್ಯಾಲಿಬ್ರೇಟರ್ ನಿರ್ಣಾಯಕ ಮೇಲ್ಮೈಗಳನ್ನು ಸ್ಥಾಪಿಸುತ್ತದೆ ಮತ್ತು ಬೆಂಬಲಿಸುತ್ತದೆ. ಪ್ಲೇಟ್ಗಳು, ಟ್ಯಾಂಕ್ಗಳು ಅಥವಾ ಸ್ಪ್ರೇ ವಿಭಾಗಗಳ ಮೂಲಕ ತಂಪಾಗಿಸುವಿಕೆಯು ಮುಂದುವರಿಯುತ್ತದೆ ಮತ್ತು ನಿಯಂತ್ರಿತ ಒತ್ತಡದಲ್ಲಿ ಪ್ರೊಫೈಲ್ ಅನ್ನು ಹಾಲ್-ಆಫ್ ಚಲಿಸುತ್ತದೆ. ಈ ಘಟಕಗಳು ಕೇಂದ್ರರೇಖೆ ಮತ್ತು ವೇಗದ ಉಲ್ಲೇಖವನ್ನು ಹಂಚಿಕೊಳ್ಳಬೇಕು.
Nanhaiya ತನ್ನ WPC ಮೌಲ್ಡ್ಗಳಲ್ಲಿ ಐಚ್ಛಿಕ ಕೂಲಿಂಗ್ ಚಾನಲ್ಗಳನ್ನು ನೀಡುತ್ತದೆ. ಪ್ರತಿ ಸರ್ಕ್ಯೂಟ್ನ ಉದ್ದೇಶ, ಒಳಹರಿವು ಮತ್ತು ಔಟ್ಲೆಟ್ ಗಾತ್ರ, ನೀರಿನ ಗುಣಮಟ್ಟದ ಅವಶ್ಯಕತೆ, ಆಪರೇಟಿಂಗ್ ತಾಪಮಾನ ಮತ್ತು ಲಭ್ಯವಿರುವ ಹರಿವನ್ನು ಸೂಚಿಸಿ. ಸ್ಕೇಲ್ ಅಥವಾ ಶಿಲಾಖಂಡರಾಶಿಗಳನ್ನು ಸಂಗ್ರಹಿಸಬಹುದಾದ ಚಾನಲ್ಗಳನ್ನು ಸ್ವಚ್ಛಗೊಳಿಸಲು ಸಸ್ಯವು ಪ್ರವೇಶವನ್ನು ಯೋಜಿಸಬೇಕು.
| ಡೌನ್ಸ್ಟ್ರೀಮ್ ಇನ್ಪುಟ್ | ಪ್ರೊಫೈಲ್ ಮೇಲೆ ಪರಿಣಾಮ | ಒದಗಿಸಲು ಖರೀದಿದಾರ ಡೇಟಾ |
|---|---|---|
| ಕ್ಯಾಲಿಬ್ರೇಟರ್ ಸಂಪರ್ಕ ಮತ್ತು ಬೆಂಬಲ | ವಿಭಾಗವು ತಣ್ಣಗಾಗುತ್ತಿದ್ದಂತೆ ಆಯ್ದ ಹೊರಗಿನ ಮುಖಗಳು, ಚಡಿಗಳು, ಅಂಚುಗಳು ಅಥವಾ ಕುಳಿಗಳನ್ನು ಹಿಡಿದಿಟ್ಟುಕೊಳ್ಳುತ್ತದೆ | ಕ್ಯಾಲಿಬ್ರೇಟರ್ ಡ್ರಾಯಿಂಗ್, ಉದ್ದ, ಹಂತಗಳ ಸಂಖ್ಯೆ, ನಿರ್ವಾತ ವಿಧಾನ ಮತ್ತು ಹೊಂದಾಣಿಕೆ ಶ್ರೇಣಿ |
| ಕೂಲಿಂಗ್-ನೀರಿನ ಸ್ಥಿತಿ | ಶಾಖ-ತೆಗೆಯುವಿಕೆ ದರ ಮತ್ತು ಆಯಾಮದ ಸ್ಥಿರೀಕರಣವನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ | ಪೂರೈಕೆ ತಾಪಮಾನ ಶ್ರೇಣಿ, ಹರಿವು, ಒತ್ತಡ, ನೀರಿನ ಗುಣಮಟ್ಟ ಮತ್ತು ಮರುಬಳಕೆ ವ್ಯವಸ್ಥೆ |
| ಡೈನಿಂದ ಕ್ಯಾಲಿಬ್ರೇಟರ್ಗೆ ದೂರ | ಗಾತ್ರದ ಮೊದಲು ಬೆಂಬಲವಿಲ್ಲದ ಹಾಟ್-ಪ್ರೊಫೈಲ್ ನಡವಳಿಕೆಯನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ | ಲೈನ್ ಲೇಔಟ್, ಹೊಂದಾಣಿಕೆ ಶ್ರೇಣಿ ಮತ್ತು ಪ್ರಾರಂಭ ಪ್ರವೇಶ |
| ಹಾಲ್-ಆಫ್ ಪ್ರಕಾರ ಮತ್ತು ಜೋಡಣೆ | ಸಾಲಿನ ವೇಗವನ್ನು ಹೊಂದಿಸುತ್ತದೆ ಮತ್ತು ಪ್ರೊಫೈಲ್ ಅನ್ನು ಅಸಮಾನವಾಗಿ ಎಳೆಯಬಹುದು | ಬೆಲ್ಟ್ ಅಥವಾ ಟ್ರ್ಯಾಕ್ ಲೇಔಟ್, ವೇಗ ಶ್ರೇಣಿ, ಸಂಪರ್ಕ ಉದ್ದ ಮತ್ತು ಮಧ್ಯದ ಎತ್ತರ |
| ಕತ್ತರಿಸುವುದು ಮತ್ತು ಪೇರಿಸುವುದು | ಪ್ರಾಥಮಿಕ ಕೂಲಿಂಗ್ ನಂತರ ಚಲನೆಯನ್ನು ಬಹಿರಂಗಪಡಿಸಬಹುದು ಅಥವಾ ರಚಿಸಬಹುದು | ಕಟ್ ಉದ್ದ, ಗರಗಸ ಅಥವಾ ಕಟ್ಟರ್ ಪ್ರಕಾರ, ಬೆಂಬಲ ಟೇಬಲ್ ಮತ್ತು ಪೇರಿಸುವ ವಿಧಾನ |
ಡೈ ನಿರ್ಗಮನದಲ್ಲಿ ಶೀತ ಆಯಾಮಗಳನ್ನು ಭರವಸೆ ನೀಡಬೇಡಿ.ತಂಪಾಗಿಸಿದ ನಂತರ ಪ್ರತಿ ಆಯಾಮವನ್ನು ಎಲ್ಲಿ ಮತ್ತು ಯಾವಾಗ ಅಳೆಯಲಾಗುತ್ತದೆ ಎಂದು ಒಪ್ಪಿಕೊಳ್ಳಿ. ಅನುಮೋದನೆ ಮಾದರಿಗಳು ಮತ್ತು ಉತ್ಪಾದನಾ ನಿಯಂತ್ರಣಕ್ಕಾಗಿ ಅದೇ ಕಂಡೀಷನಿಂಗ್ ಮತ್ತು ಅಳತೆ ವಿಧಾನವನ್ನು ಬಳಸಿ.
USDA ಫಾರೆಸ್ಟ್ ಪ್ರಾಡಕ್ಟ್ಸ್ ಲ್ಯಾಬೊರೇಟರಿಯ ಪ್ರೊಫೈಲ್-ಎಕ್ಸ್ಟ್ರಶನ್ ಸಂಶೋಧನೆಯು ಕರಗಿದ WPC ಯನ್ನು ಡೈ ಮೂಲಕ ರೂಪಿಸಿದ ಪ್ರಕ್ರಿಯೆಯನ್ನು ವಿವರಿಸುತ್ತದೆ, ಅದರ ನಂತರ ಗಾತ್ರದ ಡೈ, ವಾಟರ್ ಸ್ಪ್ರೇ ಟ್ಯಾಂಕ್ ಮತ್ತು ಎಳೆಯುವವನು. ಆ ಅನುಕ್ರಮವು ಉಪಯುಕ್ತ ಜ್ಞಾಪನೆಯಾಗಿದೆ: ಅಚ್ಚನ್ನು ಒಂದು ಐಟಂನಂತೆ ಖರೀದಿಸಿದಾಗಲೂ ರೂಪಿಸುವ ಫಲಿತಾಂಶವು ಸಂಪೂರ್ಣ ಸಾಲಿಗೆ ಸೇರಿದೆ.
ಅಚ್ಚು ನಿರ್ಮಾಣ, ಚಿಕಿತ್ಸೆ ಮತ್ತು ತಪಾಸಣೆಯನ್ನು ಸೂಚಿಸಿ
Nanhaiya ಉಕ್ಕಿನಿಂದ WPC ಅಚ್ಚುಗಳನ್ನು ತಯಾರಿಸುತ್ತದೆ ಮತ್ತು ಕೆಲಸ ಮಾಡುವ ಪ್ರದೇಶಗಳಿಗೆ ಗಟ್ಟಿಯಾದ ಮತ್ತು ನಯಗೊಳಿಸಿದ ಮೇಲ್ಮೈಗಳೊಂದಿಗೆ ಹೆಚ್ಚಿನ ಸಾಮರ್ಥ್ಯದ ಮಿಶ್ರಲೋಹದ ಉಕ್ಕನ್ನು ವಿವರಿಸುತ್ತದೆ. ಪ್ರತಿ ಅಚ್ಚು CNC ಯಂತ್ರ, ಶಾಖ ಚಿಕಿತ್ಸೆ ಮತ್ತು ಹೊಳಪು. ಅಂತಿಮ ಒಪ್ಪಂದವು ಆ ಸಾಮಾನ್ಯ ಉತ್ಪನ್ನ ಗುಣಲಕ್ಷಣಗಳನ್ನು ಘಟಕ ಮಟ್ಟದ ಅವಶ್ಯಕತೆಗಳಾಗಿ ಪರಿವರ್ತಿಸಬೇಕು.
- ಪ್ರತಿ ಮುಖ್ಯ ಘಟಕಕ್ಕೆ ಮೆಟೀರಿಯಲ್ ಗ್ರೇಡ್
- ಶಾಖ-ಚಿಕಿತ್ಸೆ ಮತ್ತು ಗಟ್ಟಿಯಾಗಿಸುವ ವ್ಯಾಪ್ತಿ
- ಮುಗಿದ ಗಡಸುತನದ ಅವಶ್ಯಕತೆ ಮತ್ತು ಪರೀಕ್ಷಾ ಸ್ಥಳ
- ಫ್ಲೋ-ಮೇಲ್ಮೈ ಮುಕ್ತಾಯದ ಅವಶ್ಯಕತೆ
- ನಿರ್ಣಾಯಕ ಆಯಾಮಗಳು ಮತ್ತು ಸಹಿಷ್ಣುತೆಗಳು
- ರೆಜಿಸ್ಟರ್ಗಳು, ಡೋವೆಲ್ಗಳು ಮತ್ತು ಅಸೆಂಬ್ಲಿ ಉಲ್ಲೇಖಗಳು
- ಹೀಟರ್ ಪ್ರಮಾಣ, ವಿದ್ಯುತ್, ವೋಲ್ಟೇಜ್ ಮತ್ತು ಕನೆಕ್ಟರ್ಸ್
- ಥರ್ಮೋಕೂಲ್ ಪ್ರಕಾರ, ಸ್ಥಳ ಮತ್ತು ಕೇಬಲ್ ವಿವರಗಳು
- ಒತ್ತಡ ಮತ್ತು ಕರಗುವ-ತಾಪಮಾನ ಬಂದರುಗಳು
- ಕೂಲಿಂಗ್-ಚಾನೆಲ್ ಡ್ರಾಯಿಂಗ್ ಮತ್ತು ಒತ್ತಡ ಪರೀಕ್ಷೆ
- ಫಾಸ್ಟೆನರ್ ವಸ್ತು, ಗ್ರೇಡ್ ಮತ್ತು ಬಿಡಿ ಪ್ರಮಾಣ
- ಬದಲಾಯಿಸಬಹುದಾದ ಇನ್ಸರ್ಟ್ ಮತ್ತು ವೇರ್-ಭಾಗದ ವ್ಯಾಖ್ಯಾನ
- ತುಕ್ಕು ರಕ್ಷಣೆ, ಪ್ಯಾಕಿಂಗ್ ಮತ್ತು ಶೇಖರಣಾ ವಿಧಾನ
- ವಸ್ತು, ಚಿಕಿತ್ಸೆ ಮತ್ತು ಆಯಾಮದ ದಾಖಲೆಗಳು
ಎಲ್ಲೆಡೆ ಕಠಿಣವಾದ ಮೇಲ್ಮೈಯನ್ನು ವಿನಂತಿಸಬೇಡಿ. ಡೈ ಬಾಡಿ, ಇನ್ಸರ್ಟ್ಗಳು, ಫಾಸ್ಟೆನರ್ಗಳು, ಅಡಾಪ್ಟರ್ ಮತ್ತು ಸಪೋರ್ಟ್ ವಿಭಿನ್ನ ಕೆಲಸಗಳನ್ನು ಹೊಂದಿವೆ. ವಿವರಣೆಯು ಮೇಲ್ಮೈ ಸ್ಥಿತಿ, ತಲಾಧಾರದ ಶಕ್ತಿ, ದುರಸ್ತಿ ವಿಧಾನ ಮತ್ತು ನಿರೀಕ್ಷಿತ ಮರ ಮತ್ತು ಖನಿಜ ಅಂಶಗಳೊಂದಿಗೆ ತುಕ್ಕು ಒಡ್ಡುವಿಕೆಗಳನ್ನು ಸಂಯೋಜಿಸಬೇಕು.


ಸರಬರಾಜುದಾರರ ಅರ್ಹತೆಯು ನನ್ಹಯ್ಯ ಅವರ ಅರ್ಹತೆಯನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆಉತ್ಪಾದನಾ ಉಪಕರಣಗಳು, ಪ್ರಮಾಣಪತ್ರ ಮಾಹಿತಿಮತ್ತುಅನುಸ್ಥಾಪನ ಮತ್ತು ನಿರ್ವಹಣೆ ಬೆಂಬಲ. ಸಾಮಾನ್ಯ ಕ್ಯಾಟಲಾಗ್ ಹೇಳಿಕೆಯನ್ನು ಅವಲಂಬಿಸುವುದಕ್ಕಿಂತ ಹೆಚ್ಚಾಗಿ ಖರೀದಿ ಆದೇಶದಲ್ಲಿ ಅಗತ್ಯವಿರುವ ದಾಖಲೆಗಳು ಮತ್ತು ಬೆಂಬಲವನ್ನು ಇರಿಸಿ.
ಜವಾಬ್ದಾರಿಯುತ ವಲಯವನ್ನು ಕಂಡುಹಿಡಿಯಲು ದೋಷದ ಮಾದರಿಯನ್ನು ಬಳಸಿ
WPC ಪ್ರೊಫೈಲ್ ದೋಷಗಳು ಕಚ್ಚಾ ವಸ್ತು, ಮಿಕ್ಸರ್, ಫೀಡರ್, ಸ್ಕ್ರೂ ಮತ್ತು ಬ್ಯಾರೆಲ್, ಅಚ್ಚು, ಕ್ಯಾಲಿಬ್ರೇಟರ್, ಕೂಲಿಂಗ್ ವಿಭಾಗ ಅಥವಾ ಹಾಲ್-ಆಫ್ನಲ್ಲಿ ಪ್ರಾರಂಭವಾಗಬಹುದು. ಅಡ್ಡ-ವಿಭಾಗದ ದೋಷದ ಸ್ಥಳ ಮತ್ತು ಕಾಲಾನಂತರದಲ್ಲಿ ಅದರ ಬದಲಾವಣೆಯು ಉಪಯುಕ್ತ ಸುಳಿವುಗಳನ್ನು ನೀಡುತ್ತದೆ. ತಾಪಮಾನ, ವೇಗ ಮತ್ತು ಉಪಕರಣವನ್ನು ಒಟ್ಟಿಗೆ ಬದಲಾಯಿಸುವ ಮೊದಲು ಅವುಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ.
| ಗಮನಿಸಿದ ದೋಷ | ಅಚ್ಚು ತಪಾಸಣೆ | ಇತರ ಸಾಲು ಪರಿಶೀಲನೆಗಳು | ಸಂಗ್ರಹಣೆಯ ಪಾಠ |
|---|---|---|---|
| ಪ್ರೊಫೈಲ್ ಒಂದು ಪುನರಾವರ್ತನೀಯ ದಿಕ್ಕಿನಲ್ಲಿ ತಿರುಚುತ್ತದೆ | ಹರಿವಿನ ಸಮತೋಲನ, ಗೋಡೆಯ ಪರಿಹಾರ, ಡೈ ಅಲೈನ್ಮೆಂಟ್ ಮತ್ತು ಡಿಸ್ಚಾರ್ಜ್ ಸ್ಥಿತಿ | ಕ್ಯಾಲಿಬ್ರೇಟರ್ ಸ್ಥಾನ, ಕೂಲಿಂಗ್ ಬ್ಯಾಲೆನ್ಸ್ ಮತ್ತು ಹಾಲ್-ಆಫ್ ಜೋಡಣೆ | ಪೂರ್ಣ ತಂಪಾಗಿಸಿದ ನಂತರ ಅಳತೆ ಮಾಡಿದ ಸ್ವೀಕಾರ ಐಟಂ ಅನ್ನು ಟ್ವಿಸ್ಟ್ ಮಾಡಿ |
| ಒಂದು ಗೋಡೆ ಅಥವಾ ಪಕ್ಕೆಲುಬು ತೆಳುವಾಗಿರುತ್ತದೆ | ಸ್ಥಳೀಯ ನಿರ್ಬಂಧ, ಇನ್ಸರ್ಟ್ ಸ್ಥಾನ, ಠೇವಣಿ, ಉಡುಗೆ ಅಥವಾ ಹಾನಿಗೊಳಗಾದ ಹರಿವಿನ ಮೇಲ್ಮೈ | ಫಾರ್ಮುಲಾ ಸ್ಥಿರತೆ, ತೇವಾಂಶ, ಪರದೆಯ ಸ್ಥಿತಿ ಮತ್ತು ಔಟ್ಪುಟ್ ಸ್ಥಿರತೆ | ಡ್ರಾಯಿಂಗ್ನಲ್ಲಿ ಪ್ರತಿ ನಿರ್ಣಾಯಕ ಗೋಡೆ ಮತ್ತು ಪಕ್ಕೆಲುಬುಗಳನ್ನು ಗುರುತಿಸಿ |
| ಆಂತರಿಕ ವೆಬ್ ಬ್ರೇಕ್ಗಳು | ವೆಬ್ ಫೀಡ್ ಮಾರ್ಗ, ಜಂಕ್ಷನ್ ವಿನ್ಯಾಸ ಮತ್ತು ನಿರ್ಗಮನ ಬೆಂಬಲ | ತೇವಾಂಶ, ಮಾಲಿನ್ಯ, ಕರಗುವಿಕೆ ತಯಾರಿಕೆ, ವೇಗ ಮತ್ತು ಬೆಂಬಲವಿಲ್ಲದ ದೂರ | ರನ್ ಪರೀಕ್ಷೆಯಲ್ಲಿ ಅಡ್ಡ-ವಿಭಾಗದ ಕಟ್ ತಪಾಸಣೆಯನ್ನು ಸೇರಿಸಿ |
| ಒರಟು ಅಥವಾ ಹರಿದ ಮೇಲ್ಮೈ | ಡೈ-ಲಿಪ್ ಫಿನಿಶ್, ಠೇವಣಿ, ತಾಪಮಾನ ಮತ್ತು ಸ್ಥಳೀಯ ಹರಿವು | ಫಾರ್ಮುಲಾ, ಲೂಬ್ರಿಕಂಟ್ ಸಮತೋಲನ, ತೇವಾಂಶ, ಪ್ರಸರಣ ಮತ್ತು ಸಾಲಿನ ವೇಗ | ಹೆಸರಿಸಿದ ಸೂತ್ರದ ಅಡಿಯಲ್ಲಿ ಭೌತಿಕ ಮೇಲ್ಮೈ ಮಾದರಿಯನ್ನು ಅನುಮೋದಿಸಿ |
| ಗುಳ್ಳೆಗಳು ಅಥವಾ ಪಿನ್ಹೋಲ್ಗಳು | ಹೋಲ್ಡ್-ಅಪ್ ವಲಯಗಳು ಮತ್ತು ಸ್ಥಳೀಯ ಮಿತಿಮೀರಿದ | ಮರದ ತೇವಾಂಶ, ಒಣಗಿಸುವಿಕೆ, ಆಹಾರ, ಗಾಳಿ ಮತ್ತು ಬಾಷ್ಪಶೀಲ ತೆಗೆಯುವಿಕೆ | ಪರೀಕ್ಷಾ ಯೋಜನೆಯಲ್ಲಿ ರೆಕಾರ್ಡ್ ತೇವಾಂಶ ತಯಾರಿಕೆ ಮತ್ತು ತೆರಪಿನ ಕಾರ್ಯಕ್ಷಮತೆ |
| ಕಂದು ಅಥವಾ ಕಪ್ಪು ಗುರುತುಗಳು | ಸತ್ತ ವಲಯಗಳು, ನಿಕ್ಷೇಪಗಳು, ಅತಿಯಾದ ಸ್ಥಳೀಯ ತಾಪಮಾನ ಮತ್ತು ಸ್ವಚ್ಛಗೊಳಿಸುವ ಹಾನಿ | ಬ್ಯಾರೆಲ್ ನಿಕ್ಷೇಪಗಳು, ಉಷ್ಣ ಇತಿಹಾಸ, ಸ್ಥಗಿತಗೊಳಿಸುವ ಅಭ್ಯಾಸ ಮತ್ತು ಕಲುಷಿತ ಆಹಾರ | ದಾಖಲಿತ ಪ್ರಾರಂಭ, ಸ್ಥಗಿತಗೊಳಿಸುವಿಕೆ ಮತ್ತು ಶುಚಿಗೊಳಿಸುವ ಕಾರ್ಯವಿಧಾನಕ್ಕಾಗಿ ಕೇಳಿ |
| ಓಟದ ಸಮಯದಲ್ಲಿ ಆಯಾಮಗಳು ಚಲಿಸುತ್ತವೆ | ಉಷ್ಣ ಚಲನೆ, ಸಡಿಲ ಹೊಂದಾಣಿಕೆ, ಉಡುಗೆ ಮತ್ತು ಕೂಲಿಂಗ್-ಚಾನೆಲ್ ಸ್ಥಿತಿ | ಔಟ್ಪುಟ್, ತಾಪಮಾನ, ಒತ್ತಡ, ನಿರ್ವಾತ, ನೀರು ಮತ್ತು ಹಾಲ್-ಆಫ್ ವೇಗ | ಒಂದು ಆರಂಭಿಕ ಮಾದರಿಯಲ್ಲ, ಸ್ಥಿರವಾದ ರನ್ ಮೂಲಕ ಸಮಯದ ಮಾದರಿಯನ್ನು ಬಳಸಿ |
| ಹೆಚ್ಚಿನ ಒತ್ತಡ ಮತ್ತು ಕಡಿಮೆ ಉತ್ಪಾದನೆ | ನಿರ್ಬಂಧಿತ ಹರಿವು, ನಿರ್ಬಂಧಿತ ಮಾರ್ಗ, ಸೂಕ್ತವಲ್ಲದ ಪರಿವರ್ತನೆ ಅಥವಾ ಕಡಿಮೆ ತಾಪಮಾನ | ಪರದೆಯ ನಿರ್ಬಂಧ, ಧರಿಸಿರುವ ಸ್ಕ್ರೂ, ಫೀಡ್ ಮಿತಿ ಮತ್ತು ವಸ್ತು ಸ್ನಿಗ್ಧತೆ | ಒತ್ತಡದ ಸ್ಥಳ ಮತ್ತು ಬಳಸಬಹುದಾದ ಆಪರೇಟಿಂಗ್ ವಿಂಡೋವನ್ನು ವಿವರಿಸಿ |
ಪ್ರಾಯೋಗಿಕ ರೋಗನಿರ್ಣಯ ವಿಧಾನ:ಹೊರತೆಗೆಯುವಿಕೆ ಮತ್ತು ಅಂತಿಮ ಪ್ರೊಫೈಲ್ನಲ್ಲಿ ಮೇಲ್ಭಾಗ, ಕೆಳಭಾಗ, ಎಡ ಮತ್ತು ಬಲ ಎಂದು ಗುರುತಿಸಿ. ಕ್ಯಾಲಿಬ್ರೇಟರ್ ಮೂಲಕ ಅದೇ ದೃಷ್ಟಿಕೋನವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ದೋಷವು ಒಂದು ಸಾಲಿನ ಘಟಕದ ನಂತರ ತಿರುಗಿದರೆ ಅಥವಾ ಬದಲಾದರೆ, ಅಚ್ಚು ಸರಿಹೊಂದಿಸಲು ಸಾಮಾನ್ಯ ಸೂಚನೆಗಿಂತ ತನಿಖೆಯು ಉತ್ತಮ ಆರಂಭವನ್ನು ಹೊಂದಿರುತ್ತದೆ.
ನಮ್ಮ ಕಾರ್ಖಾನೆ ನೋಟ:ದೋಷವನ್ನು "ಮೇಲ್ಮೈ ಕೆಟ್ಟದಾಗಿದೆ" ಎಂದು ವಿವರಿಸಿದಾಗ ನಾವು ಜಾಗರೂಕರಾಗಿರುತ್ತೇವೆ. ಅದು ಎಲ್ಲಿ ಕಾಣಿಸಿಕೊಳ್ಳುತ್ತದೆ, ಅದು ನಿರಂತರವಾಗಿದೆಯೇ, ಪ್ರಾರಂಭದ ನಂತರ ಅದು ಯಾವಾಗ ಪ್ರಾರಂಭವಾಗುತ್ತದೆ, ಯಾವ ಸೂತ್ರವು ಚಾಲನೆಯಲ್ಲಿದೆ ಮತ್ತು ಒತ್ತಡಕ್ಕೆ ಏನಾಗುತ್ತದೆ ಎಂದು ನಾವು ಕೇಳುತ್ತೇವೆ. ದೃಷ್ಟಿಕೋನ ಮತ್ತು ಉಳಿಸಿಕೊಂಡ ವಿಭಾಗದೊಂದಿಗೆ ನಿಕಟ ಫೋಟೋ ಸಾಮಾನ್ಯವಾಗಿ ದೀರ್ಘ ಸಂದೇಶಕ್ಕಿಂತ ಹೆಚ್ಚಿನ ಸಮಯವನ್ನು ಉಳಿಸುತ್ತದೆ.

WPC ಹೊರತೆಗೆಯುವ ಅಚ್ಚು RFQ ಪರಿಶೀಲನಾಪಟ್ಟಿ
ಸಂಪೂರ್ಣ RFQ ಉದ್ಧರಣಗಳನ್ನು ಹೋಲಿಸಬಹುದಾಗಿದೆ ಮತ್ತು ಎಂಜಿನಿಯರಿಂಗ್ ತಂಡಕ್ಕೆ ಸ್ಪಷ್ಟವಾದ ಉಲ್ಲೇಖ ಸ್ಥಿತಿಯನ್ನು ನೀಡುತ್ತದೆ. ಉತ್ಪನ್ನ ರೇಖಾಚಿತ್ರ, ಸೂತ್ರ, ಲೈನ್ ಲೇಔಟ್ ಮತ್ತು ಸ್ವೀಕಾರ ದಾಖಲೆಯಾದ್ಯಂತ ಒಂದು ಪರಿಷ್ಕರಣೆ ಸಂಖ್ಯೆಯನ್ನು ಬಳಸಿ.
- ಸಿದ್ಧಪಡಿಸಿದ ಉತ್ಪನ್ನವನ್ನು ಗುರುತಿಸಿ.ಸ್ಟೇಟ್ ಡೆಕಿಂಗ್, ಫೆನ್ಸಿಂಗ್, ಡೋರ್ ಫ್ರೇಮ್, ಸೀಲಿಂಗ್, ಪ್ಯಾನಲ್, ಟ್ರಿಮ್ ಅಥವಾ ಇನ್ನೊಂದು ಪ್ರೊಫೈಲ್. ಅಪ್ಲಿಕೇಶನ್ ಮತ್ತು ಯಾವ ಮೇಲ್ಮೈಗಳು ಗೋಚರಿಸುತ್ತವೆ ಅಥವಾ ಕ್ರಿಯಾತ್ಮಕವಾಗಿವೆ ಎಂಬುದನ್ನು ವಿವರಿಸಿ.
- ನಿಯಂತ್ರಿತ ಅಡ್ಡ-ವಿಭಾಗವನ್ನು ಲಗತ್ತಿಸಿ.ಆಯಾಮಗಳು, ಗೋಡೆಗಳು, ಪಕ್ಕೆಲುಬುಗಳು, ಕುಳಿಗಳು, ತ್ರಿಜ್ಯಗಳು, ದತ್ತಾಂಶಗಳು, ಸಹಿಷ್ಣುತೆಗಳು, ನೇರತೆ, ಟ್ವಿಸ್ಟ್ ಮತ್ತು ಪ್ರತಿ ಉದ್ದದ ಗುರಿ ದ್ರವ್ಯರಾಶಿಯನ್ನು ಸೇರಿಸಿ.
- ಸಂಪೂರ್ಣ ಸೂತ್ರವನ್ನು ಒದಗಿಸಿ.ಪಾಲಿಮರ್ ಗ್ರೇಡ್, ಮರದ ಪ್ರಕಾರ ಮತ್ತು ವಿಷಯ, ಖನಿಜ ಫಿಲ್ಲರ್, ಲೂಬ್ರಿಕಂಟ್, ಕಪ್ಲಿಂಗ್ ಏಜೆಂಟ್, ಸ್ಟೇಬಿಲೈಸರ್, ಪಿಗ್ಮೆಂಟ್, ಮರುಬಳಕೆಯ ವಿಷಯ ಮತ್ತು ಯಾವುದೇ ಫೋಮಿಂಗ್ ಅಥವಾ ಕ್ಯಾಪ್-ಲೇಯರ್ ಸಿಸ್ಟಮ್ ಅನ್ನು ಪಟ್ಟಿ ಮಾಡಿ.
- ವಸ್ತು ತಯಾರಿಕೆಯನ್ನು ವಿವರಿಸಿ.ಒಣಗಿಸುವಿಕೆ, ಮಿಶ್ರಣ, ಸಂಯೋಜನೆ, ಪೆಲೆಟೈಸಿಂಗ್, ಸಂಗ್ರಹಣೆ, ಬೃಹತ್ ಸಾಂದ್ರತೆ ಮತ್ತು ತೇವಾಂಶ-ನಿಯಂತ್ರಣ ಮಾಹಿತಿಯನ್ನು ನೀಡಿ.
- ಹೊರತೆಗೆಯುವ ಮಾರ್ಗವನ್ನು ವಿವರಿಸಿ.ರಾಜ್ಯ ಏಕ ತಿರುಪು, ಸಮಾನಾಂತರ ಅವಳಿ, ಶಂಕುವಿನಾಕಾರದ ಅವಳಿ ಅಥವಾ ಟಂಡೆಮ್; ತಿರುಪು ವ್ಯಾಸ; ಔಟ್ಪುಟ್; ಸಾಲಿನ ವೇಗ; ಶೋಧನೆ; ಸಾಮಾನ್ಯ ಒತ್ತಡ; ಮತ್ತು ತಾಪಮಾನ ವಿಂಡೋ.
- ಯಾಂತ್ರಿಕ ಇಂಟರ್ಫೇಸ್ ಅನ್ನು ನಿಯಂತ್ರಿಸಿ.ಫ್ಲೇಂಜ್, ರಿಜಿಸ್ಟರ್, ಬೋಲ್ಟ್ ಸರ್ಕಲ್, ಮೆಲ್ಟ್ ಇನ್ಲೆಟ್, ಸೀಲಿಂಗ್ ಫೇಸ್, ಸೆಂಟರ್ ಹೈಟ್, ಸಪೋರ್ಟ್, ಲಿಫ್ಟಿಂಗ್ ಮತ್ತು ಸ್ಪೇಸ್ ಎನ್ವಲಪ್ ಅನ್ನು ಲಗತ್ತಿಸಿ.
- ವಿದ್ಯುತ್ ಮತ್ತು ಉಪಯುಕ್ತತೆಯ ಡೇಟಾವನ್ನು ಪಟ್ಟಿ ಮಾಡಿ.ವೋಲ್ಟೇಜ್, ಆವರ್ತನ, ಹೀಟರ್ ನಿಯಂತ್ರಣ, ಥರ್ಮೋಕೂಲ್ ಪ್ರಕಾರ, ಕೇಬಲ್ ಗುಣಮಟ್ಟ, ಕೂಲಿಂಗ್-ನೀರಿನ ತಾಪಮಾನ, ಹರಿವು, ಒತ್ತಡ ಮತ್ತು ಗುಣಮಟ್ಟವನ್ನು ನೀಡಿ.
- ಡೌನ್ಸ್ಟ್ರೀಮ್ ಲೇಔಟ್ ಅನ್ನು ತೋರಿಸಿ.ಕ್ಯಾಲಿಬ್ರೇಟರ್ ವಿಭಾಗಗಳು, ನಿರ್ವಾತ ಅಥವಾ ನೀರಿನ ಸಂಪರ್ಕಗಳು, ಕೂಲಿಂಗ್ ಟ್ಯಾಂಕ್ಗಳು, ಬೆಂಬಲ ಕೋಷ್ಟಕಗಳು, ಹಾಲ್-ಆಫ್, ಎಂಬಾಸಿಂಗ್ ಘಟಕ, ಕಟ್ಟರ್ ಮತ್ತು ಲಭ್ಯವಿರುವ ಹೊಂದಾಣಿಕೆಗಳನ್ನು ಸೇರಿಸಿ.
- ಮೇಲ್ಮೈ ಕೆಲಸವನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಿ.ಉತ್ಪನ್ನವು ರೇಖೆಯನ್ನು ನಯವಾದ, ಉಬ್ಬು, ಮರಳು ಅಥವಾ ಬ್ರಷ್ ಅನ್ನು ಬಿಡುತ್ತದೆಯೇ ಮತ್ತು ದ್ವಿತೀಯ ಪ್ರಕ್ರಿಯೆಯು ಎಷ್ಟು ವಸ್ತುಗಳನ್ನು ತೆಗೆದುಹಾಕುತ್ತದೆ ಎಂಬುದನ್ನು ತಿಳಿಸಿ.
- ಪ್ರತಿ ಸರಬರಾಜು ಘಟಕವನ್ನು ಪಟ್ಟಿ ಮಾಡಿ.ಪ್ರತ್ಯೇಕ ಅಡಾಪ್ಟರ್, ಡೈ ಬಾಡಿ, ಇನ್ಸರ್ಟ್ಗಳು, ಕ್ಯಾಲಿಬ್ರೇಟರ್ಗಳು, ಕೂಲಿಂಗ್ ಪ್ಲೇಟ್ಗಳು, ಹೀಟರ್ಗಳು, ಸೆನ್ಸರ್ಗಳು, ಸೀಲ್ಗಳು, ಫಾಸ್ಟೆನರ್ಗಳು, ಸ್ಟ್ಯಾಂಡ್ಗಳು, ಉಪಕರಣಗಳು ಮತ್ತು ಬಿಡಿಭಾಗಗಳು.
- ತಾಂತ್ರಿಕ ಫೈಲ್ ಅನ್ನು ವಿನಂತಿಸಿ.ರೇಖಾಚಿತ್ರಗಳು, ವಸ್ತುಗಳ ಬಿಲ್, ವಸ್ತು ಮತ್ತು ಚಿಕಿತ್ಸೆಯ ದಾಖಲೆಗಳು, ತಪಾಸಣೆ ವರದಿ, ವಿದ್ಯುತ್ ಪಟ್ಟಿ, ಕೂಲಿಂಗ್ ರೇಖಾಚಿತ್ರ, ಕೈಪಿಡಿ ಮತ್ತು ಬಿಡಿಭಾಗಗಳ ಪಟ್ಟಿಯನ್ನು ಸೇರಿಸಿ.
- ಸ್ವೀಕಾರ ಪರೀಕ್ಷೆಯನ್ನು ಬರೆಯಿರಿ.ಸೂತ್ರ, ಪ್ರೊಫೈಲ್, ಔಟ್ಪುಟ್, ವೇಗ, ರನ್ ಅವಧಿ, ಪ್ರಕ್ರಿಯೆ ದಾಖಲೆಗಳು, ಮಾದರಿ ಆವರ್ತನ, ಆಯಾಮದ ಮಿತಿಗಳು, ಮೇಲ್ಮೈ ಮಾದರಿ ಮತ್ತು ಸಿದ್ಧಪಡಿಸಿದ ಉತ್ಪನ್ನ ಪರೀಕ್ಷೆಗಳನ್ನು ಹೆಸರಿಸಿ.
ಬದಲಿ ಎಚ್ಚರಿಕೆ:ಹೊಸ ಸೆಟ್ನ ಏಕೈಕ ವ್ಯಾಖ್ಯಾನವಾಗಿ ಧರಿಸಿರುವ ಅಚ್ಚನ್ನು ಬಳಸಬೇಡಿ. ಮೂಲ ರೇಖಾಚಿತ್ರಗಳು, ಯಂತ್ರ-ಇಂಟರ್ಫೇಸ್ ಅಳತೆಗಳು, ಉತ್ತಮ ಉಳಿಸಿಕೊಂಡಿರುವ ಪ್ರೊಫೈಲ್ ಮತ್ತು ಬದಲಿ ಕಾರಣವನ್ನು ಸಂಯೋಜಿಸಿ. ಧರಿಸಿರುವ ಹರಿವಿನ ವೈಶಿಷ್ಟ್ಯಗಳನ್ನು ನಕಲಿಸುವುದು ಹಳೆಯ ದೋಷವನ್ನು ಪುನರುತ್ಪಾದಿಸಬಹುದು.
PVC ಅಥವಾ WPC ಬೋರ್ಡ್ ಲೈನ್ಗಾಗಿ, ಪರಿಶೀಲಿಸಿPVC ಬೋರ್ಡ್ ಶಂಕುವಿನಾಕಾರದ ಅವಳಿ-ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ಟೂಲಿಂಗ್ ಪ್ಯಾಕೇಜ್ನೊಂದಿಗೆ. ಹೆಚ್ಚಿನ-ಔಟ್ಪುಟ್ ಅಥವಾ ಸಂಯುಕ್ತ ಕರ್ತವ್ಯಗಳಿಗಾಗಿ, ಹೋಲಿಕೆ ಮಾಡಿಸಹ-ತಿರುಗುವ ಸಮಾನಾಂತರ ಅವಳಿ-ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ಮತ್ತು ವಿಶಾಲವಾದಸಮಾನಾಂತರ ಅವಳಿ-ತಿರುಪು ಶ್ರೇಣಿ. ಈ ಲಿಂಕ್ಗಳು ಸಲಕರಣೆಗಳ ಆಯ್ಕೆಯನ್ನು ಬೆಂಬಲಿಸುತ್ತವೆ; ಅಂತಿಮ ಆಯ್ಕೆಯು ಇನ್ನೂ ಸೂತ್ರ ಮತ್ತು ಪ್ರಕ್ರಿಯೆಯ ಮಾರ್ಗವನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ.
ನಿಯಂತ್ರಿತ ಉತ್ಪಾದನಾ ಚಾಲನೆಯೊಂದಿಗೆ ಅಚ್ಚನ್ನು ಸ್ವೀಕರಿಸಿ
ಘಟಕ ತಪಾಸಣೆಯೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ, ನಂತರ ಸಾಲಿನಲ್ಲಿ ರೂಪಿಸುವ ಫಲಿತಾಂಶವನ್ನು ಸಾಬೀತುಪಡಿಸಿ. ಒಪ್ಪಿದ WPC ಸೂತ್ರವು ಮುಖ್ಯವಾಗಿದೆ ಏಕೆಂದರೆ ವಿಭಿನ್ನ ಪಾಲಿಮರ್, ಮರದ ಅಂಶ, ತೇವಾಂಶದ ಸ್ಥಿತಿ ಅಥವಾ ಲೂಬ್ರಿಕಂಟ್ ವ್ಯವಸ್ಥೆಯು ಒತ್ತಡ, ಮೇಲ್ಮೈ ಮತ್ತು ಆಯಾಮದ ಚೇತರಿಕೆಯನ್ನು ಬದಲಾಯಿಸಬಹುದು.
| ಸ್ವೀಕಾರ ಹಂತ | ಏನು ಪರಿಶೀಲಿಸಬೇಕು | ಉಳಿಸಿಕೊಳ್ಳಲು ದಾಖಲೆ |
|---|---|---|
| ಡಾಕ್ಯುಮೆಂಟ್ ಪರಿಶೀಲನೆ | ಡ್ರಾಯಿಂಗ್ ಪರಿಷ್ಕರಣೆಗಳು, ಘಟಕಗಳ ಪಟ್ಟಿ, ವಸ್ತು ಮತ್ತು ಚಿಕಿತ್ಸೆಯ ವ್ಯಾಪ್ತಿ, ಹೀಟರ್ಗಳು, ಸಂವೇದಕಗಳು, ಕೂಲಿಂಗ್ ಸರ್ಕ್ಯೂಟ್ಗಳು, ಬಿಡಿಭಾಗಗಳು ಮತ್ತು ಕೈಪಿಡಿಗಳು | ಸಹಿ ಮಾಡಿದ ಡಾಕ್ಯುಮೆಂಟ್ ರಿಜಿಸ್ಟರ್ |
| ಬೆಂಚ್ ತಪಾಸಣೆ | ನಿರ್ಣಾಯಕ ಇಂಟರ್ಫೇಸ್ಗಳು, ರೆಜಿಸ್ಟರ್ಗಳು, ತೆರೆಯುವಿಕೆಗಳು, ಒಳಸೇರಿಸುವಿಕೆಗಳು, ಸೀಲಿಂಗ್ ಮುಖಗಳು, ಫಾಸ್ಟೆನರ್ಗಳು, ಹರಿವಿನ ಮೇಲ್ಮೈಗಳು ಮತ್ತು ಅಸೆಂಬ್ಲಿ ದೃಷ್ಟಿಕೋನ | ಆಯಾಮದ ಮತ್ತು ದೃಶ್ಯ ವರದಿಯನ್ನು ಭಾಗ ಸಂಖ್ಯೆಗಳಿಗೆ ಕಟ್ಟಲಾಗಿದೆ |
| ಅನುಸ್ಥಾಪನೆ | ಕೇಂದ್ರದ ಎತ್ತರ, ಫ್ಲೇಂಜ್ ಫಿಟ್, ಬೆಂಬಲ, ಎತ್ತುವ ಪ್ರವೇಶ, ಹೀಟರ್ ವೈರಿಂಗ್, ಸಂವೇದಕಗಳು, ನೀರಿನ ಸಂಪರ್ಕಗಳು ಮತ್ತು ಕ್ಯಾಲಿಬ್ರೇಟರ್ಗಳಿಗೆ ಜೋಡಣೆ | ಅನುಸ್ಥಾಪನೆಯ ಪರಿಶೀಲನಾಪಟ್ಟಿ ಮತ್ತು ಛಾಯಾಚಿತ್ರಗಳು |
| ಹೀಟ್ ಅಪ್ | ವಲಯ ಗುರುತಿಸುವಿಕೆ, ನಿಯಂತ್ರಕ ಪ್ರತಿಕ್ರಿಯೆ, ಸಂವೇದಕ ಓದುವಿಕೆ, ಪ್ರಸ್ತುತ ಡ್ರಾ, ಸೋರಿಕೆ ಮತ್ತು ಕೂಲಿಂಗ್-ಚಾನೆಲ್ ಸ್ಥಿತಿ | ವಲಯ ನಕ್ಷೆ ಮತ್ತು ಸ್ಥಿರವಾದ ವಾಚನಗೋಷ್ಠಿಗಳು |
| ಉತ್ಪಾದನೆ ರನ್ | ಅನುಮೋದಿತ ಸೂತ್ರ, ಫೀಡ್ ತಯಾರಿಕೆ, ಔಟ್ಪುಟ್, ಸಾಲಿನ ವೇಗ, ತಾಪಮಾನ, ಒತ್ತಡ, ಮೋಟಾರ್ ಲೋಡ್, ಕೂಲಿಂಗ್ ಮತ್ತು ಹಾಲ್-ಆಫ್ ಪರಿಸ್ಥಿತಿಗಳು | ಸಮಯ ಆಧಾರಿತ ಪ್ರಕ್ರಿಯೆ ಹಾಳೆ ಮತ್ತು ಕಚ್ಚಾ ವಸ್ತು ಮಾದರಿಯನ್ನು ಉಳಿಸಿಕೊಂಡಿದೆ |
| ಪ್ರೊಫೈಲ್ ತಪಾಸಣೆ | ಹೊರಗಿನ ಆಯಾಮಗಳು, ಗೋಡೆ ಮತ್ತು ಪಕ್ಕೆಲುಬಿನ ವಿಭಾಗಗಳು, ನೇರತೆ, ಟ್ವಿಸ್ಟ್, ಮೇಲ್ಮೈ, ಬಣ್ಣ, ಪ್ರತಿ ಉದ್ದದ ದ್ರವ್ಯರಾಶಿ ಮತ್ತು ಸಂಯೋಗದ ಘಟಕಗಳೊಂದಿಗೆ ಹೊಂದಿಕೊಳ್ಳುತ್ತದೆ | ಕಡಿತದ ಸ್ಥಾನ ಮತ್ತು ಉತ್ಪಾದನಾ ಸಮಯಕ್ಕೆ ಅಳತೆಗಳನ್ನು ಕಟ್ಟಲಾಗಿದೆ |
| ಬದಲಾವಣೆ ಮತ್ತು ಚೇತರಿಕೆ | ಒಪ್ಪಿದ ಹೊಂದಾಣಿಕೆ, ಸಾಮಾನ್ಯ ನಿಲುಗಡೆ ಮತ್ತು ಮರುಪ್ರಾರಂಭ, ಅಥವಾ ದೈನಂದಿನ ಉತ್ಪಾದನೆಗೆ ಮುಖ್ಯವಾದಾಗ ಒಂದು ಗಾತ್ರ ಅಥವಾ ಬಣ್ಣ ಬದಲಾವಣೆ | ಆಪರೇಟರ್ ಸೈನ್-ಆಫ್ ಮತ್ತು ಉಳಿದ ಕ್ರಿಯೆಗಳ ಪಟ್ಟಿ |
ಸಿದ್ಧಪಡಿಸಿದ ಉತ್ಪನ್ನಕ್ಕೆ ಪ್ರೊಫೈಲ್ ಆಯಾಮಗಳನ್ನು ಮೀರಿದ ಪರೀಕ್ಷೆಗಳ ಅಗತ್ಯವಿರಬಹುದು.ASTM D7031WPC ಉತ್ಪನ್ನಗಳ ಯಾಂತ್ರಿಕ ಮತ್ತು ಭೌತಿಕ ಗುಣಲಕ್ಷಣಗಳನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡಲು ಮಾರ್ಗದರ್ಶಿಯಾಗಿದೆ ಮತ್ತು ಬಳಕೆದಾರರು ಅಪ್ಲಿಕೇಶನ್ಗೆ ಸೂಕ್ತವಾದ ಪರೀಕ್ಷೆಗಳನ್ನು ಆಯ್ಕೆ ಮಾಡಬೇಕು ಎಂದು ಅದು ಹೇಳುತ್ತದೆ.ASTM D7032-21WPC ಮತ್ತು ಪ್ಲಾಸ್ಟಿಕ್-ಲುಂಬರ್ ಡೆಕ್ ಬೋರ್ಡ್ಗಳು, ಮೆಟ್ಟಿಲುಗಳ ಟ್ರೆಡ್ಗಳು, ಗಾರ್ಡ್ಗಳು ಮತ್ತು ಹ್ಯಾಂಡ್ರೈಲ್ಗಳಿಗೆ ಕಾರ್ಯಕ್ಷಮತೆಯ ರೇಟಿಂಗ್ಗಳನ್ನು ಒಳಗೊಂಡಿದೆ.
ನೈಸರ್ಗಿಕ ಫೈಬರ್-ಬಲವರ್ಧಿತ ಸಂಯೋಜಿತ ಡೆಕ್ ಬೋರ್ಡ್ಗಳಿಗಾಗಿ,ISO 16616:2015ಪರೀಕ್ಷಾ ವಿಧಾನಗಳನ್ನು ಒದಗಿಸುತ್ತದೆISO 19821:2017ವಿಳಾಸಗಳ ಸ್ಪ್ಯಾನ್ ರೇಟಿಂಗ್. ಒಪ್ಪಂದವನ್ನು ಬರೆಯುವ ಮೊದಲು ಅನ್ವಯವಾಗುವ ಆವೃತ್ತಿ, ರಾಷ್ಟ್ರೀಯ ಕೋಡ್ ಮತ್ತು ಉತ್ಪನ್ನ ವ್ಯಾಪ್ತಿಯನ್ನು ದೃಢೀಕರಿಸಿ. ಅಚ್ಚು ಸಿದ್ಧಪಡಿಸಿದ ಉತ್ಪನ್ನದ ಅನುಸರಣೆಯನ್ನು ಹೊಂದಿರುವುದಿಲ್ಲ.
ನಮ್ಮ ಕಾರ್ಖಾನೆ ನೋಟ:ಉತ್ತಮ ಹಸ್ತಾಂತರವು ಸ್ಥಿರ ಪ್ರಕ್ರಿಯೆ ವಿಂಡೋ ಮತ್ತು ಪತ್ತೆಹಚ್ಚಬಹುದಾದ ಮಾದರಿಗಳ ಒಂದು ಸೆಟ್ ಆಗಿದೆ. ಯಾವ ಸೂತ್ರವು ಓಡಿತು, ರೇಖೆಯು ಎಷ್ಟು ವೇಗವಾಗಿ ಚಲಿಸಿತು, ಎಲ್ಲಿ ಒತ್ತಡವು ನೆಲೆಸಿತು, ತಂಪಾಗಿಸುವಿಕೆಯನ್ನು ಹೇಗೆ ಹೊಂದಿಸಲಾಗಿದೆ ಮತ್ತು ಪ್ರತಿ ಮಾದರಿಯನ್ನು ಯಾವಾಗ ಕತ್ತರಿಸಲಾಗುತ್ತದೆ ಎಂಬುದನ್ನು ನಾವು ತಿಳಿದುಕೊಳ್ಳಲು ಬಯಸುತ್ತೇವೆ. ಮೇಜಿನ ಮೇಲೆ ಇರಿಸಲಾಗಿರುವ ಒಂದು ಉತ್ತಮ-ಕಾಣುವ ಬೋರ್ಡ್ ಲೈನ್ ಅದನ್ನು ಪುನರಾವರ್ತಿಸಬಹುದೇ ಎಂದು ವಿವರಿಸುವುದಿಲ್ಲ.

ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
WPC ಹೊರತೆಗೆಯುವ ಅಚ್ಚನ್ನು ಉಲ್ಲೇಖಿಸಲು ಯಾವ ಮಾಹಿತಿಯ ಅಗತ್ಯವಿದೆ?
ಅಂತಿಮ ಪ್ರೊಫೈಲ್ ಡ್ರಾಯಿಂಗ್ ಅನ್ನು ಸಹಿಷ್ಣುತೆಗಳು, ಸಂಪೂರ್ಣ WPC ಸೂತ್ರ, ವಸ್ತು ತಯಾರಿಕೆಯ ವಿಧಾನ, ಎಕ್ಸ್ಟ್ರೂಡರ್ ಮತ್ತು ಅಡಾಪ್ಟರ್ ವಿವರಗಳು, ಗುರಿ ಔಟ್ಪುಟ್ ಮತ್ತು ಲೈನ್ ವೇಗ, ಕೂಲಿಂಗ್ ಮತ್ತು ಹಾಲ್-ಆಫ್ ಲೇಔಟ್, ಮೇಲ್ಮೈ ಅಗತ್ಯತೆಗಳು, ಬದಲಾವಣೆಯ ಯೋಜನೆ, ಲಭ್ಯವಿರುವ ಉಪಯುಕ್ತತೆಗಳು ಮತ್ತು ಅಳೆಯಬಹುದಾದ ಸ್ವೀಕಾರ ಪರೀಕ್ಷೆಯನ್ನು ಕಳುಹಿಸಿ. ಭೌತಿಕ ಉತ್ಪನ್ನ ಮಾದರಿಯು ಉಪಯುಕ್ತವಾಗಿದೆ, ಆದರೆ ಇದು ನಿಯಂತ್ರಿತ ರೇಖಾಚಿತ್ರವನ್ನು ಬದಲಿಸಬಾರದು.
ಒಂದು WPC ಅಚ್ಚು PE, PP ಮತ್ತು PVC-ಆಧಾರಿತ ಮರದ ಸಂಯೋಜನೆಗಳನ್ನು ನಡೆಸಬಹುದೇ?
ಅದೇ ಸಿದ್ಧಪಡಿಸಿದ ಆಕಾರವು ವಸ್ತುಗಳನ್ನು ಪರಸ್ಪರ ಬದಲಾಯಿಸುವುದಿಲ್ಲ. PE, PP ಮತ್ತು PVC ಆಧಾರಿತ WPC ಸೂತ್ರೀಕರಣಗಳು ಹರಿವು, ತಾಪಮಾನ ವಿಂಡೋ, ನಯಗೊಳಿಸುವಿಕೆ, ಡ್ರಾಡೌನ್ ಮತ್ತು ಕೂಲಿಂಗ್ ಪ್ರತಿಕ್ರಿಯೆಯಲ್ಲಿ ಭಿನ್ನವಾಗಿರುತ್ತವೆ. ಒಂದು ಟೂಲಿಂಗ್ ಬಾಡಿ ಮತ್ತು ಪ್ರತ್ಯೇಕ ಒಳಸೇರಿಸುವಿಕೆಯು ಪ್ರಾಯೋಗಿಕವಾಗಿದೆಯೇ ಅಥವಾ ಮೀಸಲಾದ ಉಪಕರಣವು ಸುರಕ್ಷಿತವಾಗಿದೆಯೇ ಎಂದು ನಿರ್ಧರಿಸುವ ಮೊದಲು ನಾವು ನಿಖರವಾದ ಸೂತ್ರ ಮತ್ತು ಸಂಸ್ಕರಣಾ ಮಾರ್ಗವನ್ನು ಪರಿಶೀಲಿಸುತ್ತೇವೆ.
WPC ಹೊರತೆಗೆಯುವ ಅಚ್ಚು ಕ್ಯಾಲಿಬ್ರೇಟರ್ ಅನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆಯೇ?
ಉಲ್ಲೇಖಿಸಿದ ವ್ಯಾಪ್ತಿ ಹೇಳಬೇಕು. ಹೊರತೆಗೆಯುವಿಕೆ ಡೈ ಹಾಟ್ ಮೆಲ್ಟ್ ಅನ್ನು ರೂಪಿಸುತ್ತದೆ, ಆದರೆ ಕ್ಯಾಲಿಬ್ರೇಟರ್, ಕೂಲಿಂಗ್ ವಿಭಾಗಗಳು ಮತ್ತು ಹಾಲ್-ಆಫ್ ಹೋಲ್ಡ್ ಮತ್ತು ಪ್ರೊಫೈಲ್ ಅನ್ನು ತಂಪಾಗಿ ಸ್ಥಿರಗೊಳಿಸುತ್ತದೆ. ಡೈ, ಅಡಾಪ್ಟರ್ಗಳು, ಕ್ಯಾಲಿಬ್ರೇಟರ್ಗಳು, ಕೂಲಿಂಗ್ ಪ್ಲೇಟ್ಗಳು, ಸೀಲ್ಗಳು, ಹೀಟರ್ಗಳು, ಸೆನ್ಸರ್ಗಳು ಮತ್ತು ಬದಲಾವಣೆಯ ಭಾಗಗಳನ್ನು ಗುರುತಿಸುವ ಲೈನ್-ಐಟಂ ಟೂಲಿಂಗ್ ಪಟ್ಟಿಗಾಗಿ ಕೇಳಿ.
WPC ಪ್ರೊಫೈಲ್ ಏಕೆ ಅಚ್ಚಿನ ನಂತರ ಟ್ವಿಸ್ಟ್ ಅಥವಾ ಬಿಲ್ಲು ಮಾಡುತ್ತದೆ?
ಟ್ವಿಸ್ಟ್ ಅಥವಾ ಬಿಲ್ಲು ಅಸಮ ಡೈ ಫ್ಲೋ, ಅಸಮತೋಲಿತ ಗೋಡೆ ಅಥವಾ ವೆಬ್ ವಿಭಾಗಗಳು, ಅಸಮಾನ ಕೂಲಿಂಗ್, ಕ್ಯಾಲಿಬ್ರೇಟರ್ ಜೋಡಣೆ, ಅಸ್ಥಿರ ಉತ್ಪಾದನೆ, ಏಕರೂಪದ ತಾಪಮಾನ ಅಥವಾ ತಪ್ಪಾಗಿ ಜೋಡಿಸಲಾದ ಹಾಲ್-ಆಫ್ ನಿಂದ ಬರಬಹುದು. ಹಲವಾರು ಅಸ್ಥಿರಗಳನ್ನು ಸರಿಹೊಂದಿಸುವ ಮೊದಲು ಅಸ್ಪಷ್ಟತೆಯ ದಿಕ್ಕು ಮತ್ತು ಸಮಯವನ್ನು ಅಳೆಯಿರಿ. ಸಂಪೂರ್ಣ ರಚನೆ ಮತ್ತು ತಂಪಾಗಿಸುವ ವ್ಯವಸ್ಥೆಯನ್ನು ಪರಿಶೀಲಿಸಬೇಕು.
WPC ಅಚ್ಚುಗಳಿಗೆ ನನ್ಹಯ್ಯ ಯಾವ ವಸ್ತುವನ್ನು ಬಳಸುತ್ತಾರೆ?
Nanhaiya ಅವರ WPC ಅಚ್ಚು ಪುಟವು ಉಕ್ಕನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ ಮತ್ತು ಗಟ್ಟಿಯಾದ ಮತ್ತು ಹೊಳಪು ಮಾಡಿದ ಮೇಲ್ಮೈಗಳೊಂದಿಗೆ ಹೆಚ್ಚಿನ ಸಾಮರ್ಥ್ಯದ ಮಿಶ್ರಲೋಹದ ಉಕ್ಕನ್ನು ವಿವರಿಸುತ್ತದೆ. ಪ್ರತಿ ಅಚ್ಚು CNC ಯಂತ್ರ ಮತ್ತು ಶಾಖ ಚಿಕಿತ್ಸೆ, ಐಚ್ಛಿಕ ಕೂಲಿಂಗ್ ಚಾನಲ್ಗಳೊಂದಿಗೆ. ಅನುಮೋದಿತ ಉದ್ಧರಣವು ಯೋಜನೆಗೆ ನಿಖರವಾದ ಗ್ರೇಡ್, ಚಿಕಿತ್ಸೆಯ ವ್ಯಾಪ್ತಿ, ಹರಿವು-ಮೇಲ್ಮೈ ಮುಕ್ತಾಯ ಮತ್ತು ತಪಾಸಣೆ ದಾಖಲೆಗಳನ್ನು ಗುರುತಿಸಬೇಕು.
ಟೊಳ್ಳಾದ WPC ಡೆಕ್ಕಿಂಗ್ ಪ್ರೊಫೈಲ್ ಅನ್ನು ಹೇಗೆ ನಿರ್ದಿಷ್ಟಪಡಿಸಬೇಕು?
ಸಂಪೂರ್ಣ ಅಡ್ಡ-ವಿಭಾಗವನ್ನು ಹೊರಗಿನ ಆಯಾಮಗಳು, ಗೋಡೆ ಮತ್ತು ಪಕ್ಕೆಲುಬಿನ ದಪ್ಪಗಳು, ಕುಹರದ ಜ್ಯಾಮಿತಿ, ತ್ರಿಜ್ಯಗಳು, ನಿರ್ಣಾಯಕ ಸಹಿಷ್ಣುತೆಗಳು, ಗೋಚರ ಮುಖಗಳು, ಉಬ್ಬು ಅಥವಾ ಸ್ಯಾಂಡಿಂಗ್ ಭತ್ಯೆ, ಪ್ರತಿ ಉದ್ದದ ಗುರಿ ದ್ರವ್ಯರಾಶಿ ಮತ್ತು ಅಂತಿಮ ಉತ್ಪನ್ನ ಪರೀಕ್ಷಾ ಮಾನದಂಡವನ್ನು ಒದಗಿಸಿ. ಯಾವ ಆಯಾಮಗಳು ಕ್ರಿಯಾತ್ಮಕವಾಗಿವೆ ಎಂಬುದನ್ನು ಗುರುತಿಸಿ ಇದರಿಂದ ಟೂಲಿಂಗ್ ತಯಾರಕರು ಹೊಂದಾಣಿಕೆ ಎಲ್ಲಿ ಹೆಚ್ಚು ಮುಖ್ಯವೆಂದು ತಿಳಿಯುತ್ತಾರೆ.
ಅಚ್ಚು WPC ಡೆಕ್ಕಿಂಗ್ ಪ್ರಮಾಣಿತ ಅನುಸರಣೆಯನ್ನು ಖಾತರಿಪಡಿಸಬಹುದೇ?
ಇಲ್ಲ. ಅಚ್ಚು ಪ್ರೊಫೈಲ್ ರಚನೆಯನ್ನು ನಿಯಂತ್ರಿಸುತ್ತದೆ, ಆದರೆ ಅಂತಿಮ ಉತ್ಪನ್ನದ ಕಾರ್ಯಕ್ಷಮತೆಯು ಸೂತ್ರ, ಸಂಯೋಜನೆ, ತೇವಾಂಶ ನಿಯಂತ್ರಣ, ಹೊರತೆಗೆಯುವ ಪರಿಸ್ಥಿತಿಗಳು, ತಂಪಾಗಿಸುವಿಕೆ ಮತ್ತು ಉತ್ಪಾದನಾ ಗುಣಮಟ್ಟದ ವ್ಯವಸ್ಥೆಯನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ. ಆಯ್ಕೆಮಾಡಿದ ASTM, ISO ಅಥವಾ ರಾಷ್ಟ್ರೀಯ ಮಾನದಂಡದಂತಹ ಅನ್ವಯವಾಗುವ ಅವಶ್ಯಕತೆಗಳಿಗೆ ತಯಾರಕರು ಸಿದ್ಧಪಡಿಸಿದ ಡೆಕಿಂಗ್ ಅನ್ನು ಪರೀಕ್ಷಿಸಬೇಕು.
WPC ಹೊರತೆಗೆಯುವ ಅಚ್ಚನ್ನು ಹೇಗೆ ಸ್ವೀಕರಿಸಬೇಕು?
ಅನುಮೋದಿತ ರೇಖಾಚಿತ್ರಗಳು, ವಸ್ತುಗಳು, ಚಿಕಿತ್ಸೆ, ಇಂಟರ್ಫೇಸ್ಗಳು, ಹೀಟರ್ಗಳು, ಸಂವೇದಕಗಳು, ಹರಿವಿನ ಮೇಲ್ಮೈಗಳನ್ನು ಪರೀಕ್ಷಿಸಿ ಮತ್ತು ಭಾಗಗಳನ್ನು ಮೊದಲು ಬದಲಾಯಿಸಿ. ನಂತರ ಹೆಸರಿಸಲಾದ ಪ್ರೊಫೈಲ್, ಔಟ್ಪುಟ್ ಮತ್ತು ಲೈನ್ ವೇಗದಲ್ಲಿ ಒಪ್ಪಿದ ಉತ್ಪಾದನಾ ಸೂತ್ರವನ್ನು ರನ್ ಮಾಡಿ. ಪ್ರಕ್ರಿಯೆಯ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ ಮತ್ತು ತಂಪಾಗುವ ಪ್ರೊಫೈಲ್ನ ಆಯಾಮಗಳು, ಗೋಡೆ ಮತ್ತು ಪಕ್ಕೆಲುಬಿನ ವಿಭಾಗಗಳು, ನೇರತೆ, ಟ್ವಿಸ್ಟ್, ಮೇಲ್ಮೈ, ಪ್ರತಿ ಉದ್ದದ ದ್ರವ್ಯರಾಶಿ ಮತ್ತು ಉತ್ಪನ್ನದ ನಿರ್ದಿಷ್ಟತೆಯ ಅಗತ್ಯವಿರುವ ಯಾವುದೇ ಪರೀಕ್ಷೆಗಳನ್ನು ಅಳೆಯಿರಿ.
ನನ್ಹಯ್ಯ ಅವರ ಪ್ರಸ್ತುತ WPC ಅಚ್ಚು, ಸ್ಕ್ರೂ-ಬ್ಯಾರೆಲ್, ಉಪಕರಣಗಳು ಮತ್ತು ಸೇವಾ ಪುಟಗಳಿಂದ ತಾಂತ್ರಿಕ ವಿಷಯವನ್ನು ಸಿದ್ಧಪಡಿಸಲಾಗಿದೆ. ಬಾಹ್ಯ ತಾಂತ್ರಿಕ ಬೆಂಬಲವು ಅಧಿಕೃತ USDA, ASTM ಮತ್ತು ISO ಮೂಲಗಳಿಗೆ ಸೀಮಿತವಾಗಿದೆ. ಅಂತಿಮ ಪರಿಕರ ಆಯಾಮಗಳು, ಸಾಮಗ್ರಿಗಳು, ಚಿಕಿತ್ಸೆ, ಸಾಲಿನ ವ್ಯಾಪ್ತಿ ಮತ್ತು ಸ್ವೀಕಾರ ಮಾನದಂಡಗಳನ್ನು ಅನುಮೋದಿತ ಯೋಜನೆಯ ದಾಖಲೆಗಳಿಂದ ನಿಯಂತ್ರಿಸಲಾಗುತ್ತದೆ.