ವಿತರಣಾ ಮತ್ತು ಪ್ರಸರಣ ಮಿಶ್ರಣದ ನಡುವಿನ ವ್ಯತ್ಯಾಸವೇನು?
ವಿತರಣೆಯನ್ನು ಸ್ಥಳದ ಪ್ರಶ್ನೆಯಾಗಿ ಮತ್ತು ಡೊಮೇನ್ಗಳು ಅಥವಾ ಒಟ್ಟುಗೂಡಿಸುವಿಕೆಯ ಗಾತ್ರದ ಪ್ರಶ್ನೆಯಾಗಿ ಪ್ರಸರಣವನ್ನು ಯೋಚಿಸಿ. ಒಂದು ದೊಡ್ಡ ಪಿಗ್ಮೆಂಟ್ ಕ್ಲಂಪ್ ಅನ್ನು ಕರಗುವಿಕೆಯ ಮತ್ತೊಂದು ಭಾಗಕ್ಕೆ ಸ್ಥಳಾಂತರಿಸುವುದು ಅದರ ಸ್ಥಳವನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ. ಆ ಕ್ಲಂಪ್ ಅನ್ನು ಸಣ್ಣ ಸಮುಚ್ಚಯಗಳಾಗಿ ಒಡೆಯುವುದು ಅದರ ಪ್ರಸರಣವನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ. ಒಂದು ಫಲಿತಾಂಶವು ಇನ್ನೊಂದನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ.
| ಪ್ರಶ್ನೆ | ವಿತರಣಾ ಮಿಶ್ರಣ | ಪ್ರಸರಣ ಮಿಶ್ರಣ |
|---|---|---|
| ಏನು ಬದಲಾಗಬೇಕು? | ಘಟಕಗಳ ಪ್ರಾದೇಶಿಕ ಏಕರೂಪತೆ. | ಅಗ್ಲೋಮರೇಟ್ ಅಥವಾ ಚದುರಿದ ಹಂತದ ಗಾತ್ರ. |
| ಹರಿವು ಏನು ಮಾಡುತ್ತದೆ? | ವಸ್ತುಗಳನ್ನು ವಿಭಜಿಸಿ, ಮರುಹೊಂದಿಸಿ ಮತ್ತು ಮರುಸಂಯೋಜಿಸಿ. | ವಿರೂಪ ಅಥವಾ ವಿಘಟನೆಗೆ ಸಾಕಷ್ಟು ಒತ್ತಡವನ್ನು ಅನ್ವಯಿಸಿ. |
| ನಾವು ಏನನ್ನು ಪರೀಕ್ಷಿಸಬೇಕು? | ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಮಾದರಿಗಳಾದ್ಯಂತ ಸಂಯೋಜನೆ ಅಥವಾ ಬಣ್ಣದ ಸ್ಥಿರತೆ. | ಉಳಿದ ಒಟ್ಟುಗೂಡಿಸುವಿಕೆಗಳು ಅಥವಾ ಹಂತದ ರೂಪವಿಜ್ಞಾನ. |
| ಸಾಕಷ್ಟಿಲ್ಲದ ಪುರಾವೆ ಯಾವುದು? | ಒಂದು ಪ್ರತ್ಯೇಕ ಮಾದರಿಯಲ್ಲಿ ಸೂಕ್ಷ್ಮ ಕಣದ ಗಾತ್ರ. | ಏಕರೂಪವಾಗಿ ಕಾಣುವ ಪೆಲೆಟ್ ಬಣ್ಣ. |
ವ್ಯತ್ಯಾಸವನ್ನು ವಿವರಿಸಲಾಗಿದೆNC ಸ್ಟೇಟ್ ಎಕ್ಸ್ಟೆನ್ಶನ್ನ ಸ್ಕ್ರೂ-ಕ್ರಿಯಾತ್ಮಕತೆಯ ಮಾರ್ಗದರ್ಶಿ. ಹೆಚ್ಚಿನ ನೈಜ ಅಂಶಗಳು ಎರಡೂ ಪ್ರಕ್ರಿಯೆಗಳಿಗೆ ಕೊಡುಗೆ ನೀಡುತ್ತವೆ. ವಸ್ತುವು ಅಗತ್ಯವಾದ ಸಮತೋಲನವನ್ನು ಪಡೆಯುತ್ತದೆಯೇ ಎಂಬುದು ಉಪಯುಕ್ತ ಪ್ರಶ್ನೆಯಾಗಿದೆ, ಒಂದು ಅಂಶವು ಶಾಶ್ವತವಾಗಿ ಒಂದು ವರ್ಗಕ್ಕೆ ಸೇರಿದೆಯೇ ಅಲ್ಲ.
ಖರೀದಿಸಲು, ಬಯಸಿದ ಫಲಿತಾಂಶವನ್ನು ಗಮನಿಸಬಹುದಾದ ಅವಶ್ಯಕತೆಯಾಗಿ ಬರೆಯಿರಿ. ಯಾವುದು ಹೆಚ್ಚು ಏಕರೂಪವಾಗಿರಬೇಕು, ಯಾವ ಒಟ್ಟುಗೂಡಿಸುವಿಕೆಗಳು ಅಥವಾ ಹಂತದ ವೈಶಿಷ್ಟ್ಯಗಳು ಸ್ವೀಕಾರಾರ್ಹವಲ್ಲ ಮತ್ತು ಪ್ರಯೋಗಾಲಯವು ಅವುಗಳನ್ನು ಹೇಗೆ ವರದಿ ಮಾಡುತ್ತದೆ ಎಂಬುದನ್ನು ಗುರುತಿಸಿ. "ಉತ್ತಮ ಮಿಶ್ರಣ" ದ ವಿನಂತಿಯು ಆ ನಿರ್ಧಾರಗಳನ್ನು ಪರಿಹರಿಸದೆ ಬಿಡುತ್ತದೆ.
ಈ ಮಾರ್ಗದರ್ಶಿ ಸಹ-ತಿರುಗುವ ಅವಳಿ-ಸ್ಕ್ರೂ ಸಂಯೋಜನೆಗೆ ಸಂಬಂಧಿಸಿದೆ. ನೀವು ಸಿಂಗಲ್-ಸ್ಕ್ರೂ ಲೈನ್ ಅಥವಾ ಎದುರಾಳಿ-ತಿರುಗುವಿಕೆ PVC ಪ್ರಕ್ರಿಯೆಯನ್ನು ಹೋಲಿಸುತ್ತಿದ್ದರೆ ಮೊದಲು ಸಲಕರಣೆಗಳ ಕರ್ತವ್ಯವನ್ನು ಸ್ಥಾಪಿಸಿ. ನಮ್ಮಸಿಂಗಲ್-ಸ್ಕ್ರೂ ವರ್ಸಸ್ ಟ್ವಿನ್-ಸ್ಕ್ರೂ ಮೆಟೀರಿಯಲ್ ಗೈಡ್ವಿಶಾಲವಾದ ಆಯ್ಕೆಯನ್ನು ತಿಳಿಸುತ್ತದೆ.
ಸ್ಕ್ರೂ ಅನ್ನು ಬದಲಾಯಿಸುವ ಮೊದಲು ದೋಷವನ್ನು ಗುರುತಿಸಿ
ಬದಲಿ ಅಂಶವನ್ನು ಹೆಸರಿಸುವ ಮೊದಲು ದೋಷವನ್ನು ವಿವರಿಸಿ. ಫೀಡರ್, ವೇಗ, ತಾಪಮಾನ ಮತ್ತು ಲೋಡ್ ದಾಖಲೆಗಳಂತೆಯೇ ಅದೇ ಆಪರೇಟಿಂಗ್ ಅವಧಿಗೆ ಜೋಡಿಸಲಾದ ಮಾದರಿಗಳನ್ನು ನಾವು ವಿನಂತಿಸುತ್ತೇವೆ. ಅದರ ಪ್ರಕ್ರಿಯೆಯ ಪರಿಸ್ಥಿತಿಗಳಿಲ್ಲದ ಮಾದರಿಯು ಪುನರಾವರ್ತಿತ ಕಾನ್ಫಿಗರೇಶನ್ ಸಮಸ್ಯೆಯನ್ನು ತಾತ್ಕಾಲಿಕ ಅಡಚಣೆಯಿಂದ ಪ್ರತ್ಯೇಕಿಸಲು ಕಷ್ಟಕರವಾಗಿಸುತ್ತದೆ.
| ವೀಕ್ಷಣೆ | ನಾವು ಕೇಳುವ ಪುರಾವೆಗಳು | ಮೊದಲ ನಿರ್ಧಾರ |
|---|---|---|
| ಕಾಲಾನಂತರದಲ್ಲಿ ಬಣ್ಣ ಬದಲಾಗುತ್ತದೆ | ಸಮಯ-ಲೇಬಲ್ ಮಾಡಲಾದ ಮಾದರಿಗಳು ಮತ್ತು ಫೀಡರ್ ವಿತರಣಾ ದಾಖಲೆಗಳು. | ಜ್ಯಾಮಿತಿಯನ್ನು ಬದಲಾಯಿಸುವ ಮೊದಲು ಡೋಸಿಂಗ್ ಸ್ಥಿರತೆಯನ್ನು ತನಿಖೆ ಮಾಡಿ. |
| ಗೋಚರಿಸುವ ಚುಕ್ಕೆಗಳು | ಒಳಬರುವ ಪದಾರ್ಥಗಳೊಂದಿಗೆ ಹೋಲಿಸಿದರೆ ವಿಭಾಗಗಳು ಅಥವಾ ಮೈಕ್ರೋಗ್ರಾಫ್ಗಳು. | ಒಟ್ಟುಗೂಡಿಸುವಿಕೆ, ಕರಗದ ವಸ್ತು, ಅವನತಿ ಅಥವಾ ಮಾಲಿನ್ಯವನ್ನು ಗುರುತಿಸಿ. |
| ಪಾಕವಿಧಾನ ಬದಲಾವಣೆಯ ನಂತರ ದೋಷವು ಪ್ರಾರಂಭವಾಯಿತು | ಹಿಂದಿನ ಮತ್ತು ಪ್ರಸ್ತುತ ಸೂತ್ರೀಕರಣಗಳು, ಫೀಡ್ ಫಾರ್ಮ್ಗಳು ಮತ್ತು ಸೆಟ್ಟಿಂಗ್ಗಳು. | ಉಡುಗೆ-ಸಂಬಂಧಿತ ಕ್ಷೀಣತೆಯಿಂದ ಹೊಸ ಸಂಸ್ಕರಣಾ ಕಾರ್ಯವನ್ನು ಪ್ರತ್ಯೇಕಿಸಿ. |
ಬಲವಾದ ಮಿಶ್ರಣವನ್ನು ಶಿಫಾರಸು ಮಾಡುವ ಮೊದಲು ನಾನು ಏನು ಪರಿಶೀಲಿಸುತ್ತೇನೆ
ನಾನು ಟ್ವಿನ್-ಸ್ಕ್ರೂ ಮಿಕ್ಸಿಂಗ್ ಸಮಸ್ಯೆಯನ್ನು ನಿರ್ಣಯಿಸಿದಾಗ, ವಿಭಜನೆಯಾಗದ ಕಣಗಳಿಂದ ನಾನು ಮೊದಲು ಅಸಮ ಸಂಯೋಜನೆಯನ್ನು ಪ್ರತ್ಯೇಕಿಸುತ್ತೇನೆ. ಬಲವಾದ ಬೆರೆಸುವ ವಿಭಾಗವನ್ನು ಸಮರ್ಥಿಸಲು ಪೆಲೆಟ್ ಮಾದರಿಯಲ್ಲಿ ಗೋಚರಿಸುವ ಸ್ಪೆಕ್ಗಳು ಸಾಕಾಗುವುದಿಲ್ಲ. ನಾನು ರಾಳದ ದರ್ಜೆ, ಸಂಯೋಜಕ ರೂಪ ಮತ್ತು ಲೋಡಿಂಗ್, ಪ್ರಸ್ತುತ ಸ್ಕ್ರೂ ಲೇಔಟ್, ಫೀಡಿಂಗ್ ದಾಖಲೆಗಳು ಮತ್ತು ಸ್ಥಿರ ಕಾರ್ಯಾಚರಣೆಯ ಪರಿಸ್ಥಿತಿಗಳಲ್ಲಿ ಸಂಗ್ರಹಿಸಲಾದ ಮಾದರಿಗಳನ್ನು ಕೇಳುತ್ತೇನೆ.
ಆ ಚುಕ್ಕೆಗಳು ನಿಜವಾಗಿ ಏನೆಂದು ಸ್ಥಾಪಿಸುವುದು ನನ್ನ ಮುಂದಿನ ಹಂತವಾಗಿದೆ. ನಾನು ವಸ್ತುಗಳ ವಿಭಾಗಗಳನ್ನು ಪರಿಶೀಲಿಸುತ್ತೇನೆ ಮತ್ತು ಮೂಲ ಪದಾರ್ಥಗಳೊಂದಿಗೆ ದೋಷವನ್ನು ಹೋಲಿಸುತ್ತೇನೆ. ಒಟ್ಟುಗೂಡಿದ ವರ್ಣದ್ರವ್ಯ, ಕರಗದ ರಾಳ ಮತ್ತು ಕ್ಷೀಣಿಸಿದ ವಸ್ತುಗಳಿಗೆ ವಿಭಿನ್ನ ಪ್ರತಿಕ್ರಿಯೆಗಳು ಬೇಕಾಗುತ್ತವೆ. ದೋಷವನ್ನು ಗುರುತಿಸುವ ಮೊದಲು ಮಿಶ್ರಣದ ತೀವ್ರತೆಯನ್ನು ಸೇರಿಸುವುದರಿಂದ ತನಿಖೆಯನ್ನು ತಪ್ಪು ದಿಕ್ಕಿನಲ್ಲಿ ಕಳುಹಿಸಬಹುದು. ಕಳಪೆ ಕರಗುವಿಕೆ ಮತ್ತು ಕಳಪೆ ಮಿಶ್ರಣದ ನಡುವಿನ ವ್ಯತ್ಯಾಸವು ಕೇಂದ್ರ ಎಚ್ಚರಿಕೆಯಾಗಿದೆಜಿಮ್ ಫ್ರಾಂಕ್ಲ್ಯಾಂಡ್ನ ಸಿಂಗಲ್-ಸ್ಕ್ರೂ ಮಿಕ್ಸಿಂಗ್ ಮಾರ್ಗದರ್ಶನ.
ಸ್ಕ್ರೂ ವಿಮರ್ಶೆಗಾಗಿ, ನಾನು ಡಿಸ್ಕ್ ಅಗಲ, ಬ್ಲಾಕ್ ಉದ್ದ, ದಿಗ್ಭ್ರಮೆಗೊಳಿಸುವ ಕೋನ ಮತ್ತು ದಿಕ್ಕನ್ನು ಒಟ್ಟಿಗೆ ತಿಳಿಸುತ್ತೇನೆ. ನಾನು ಸುತ್ತಮುತ್ತಲಿನ ಅಂಶಗಳು, ಫೀಡ್ ಸ್ಥಳಗಳು ಮತ್ತು ಅಳತೆ ಮಾಡಿದ ಅನುಮತಿಗಳನ್ನು ಸಹ ಪರಿಶೀಲಿಸುತ್ತೇನೆ. ಬೆರೆಸುವ ಬ್ಲಾಕ್ ಅನ್ನು ಅದರ ಕೋನದಿಂದ ಮಾತ್ರ ಸರಿಯಾಗಿ ನಿರ್ಣಯಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ. ಪ್ರಕ್ರಿಯೆಯಲ್ಲಿ ಅದರ ಸ್ಥಾನ ಮತ್ತು ಅದನ್ನು ಪ್ರವೇಶಿಸುವ ವಸ್ತು ಪರಿಸ್ಥಿತಿಗಳು ಮುಖ್ಯ.
ಬದಲಾವಣೆಯನ್ನು ಶಿಫಾರಸು ಮಾಡುವ ಮೊದಲು, ಥ್ರೋಪುಟ್, ನಿಜವಾದ ಕರಗುವ ತಾಪಮಾನ, ಡ್ರೈವ್ ಲೋಡ್ ಮತ್ತು ಸಂಬಂಧಿತ ಗುಣಮಟ್ಟದ ಮಾಪನಗಳಿಗಾಗಿ ನಾನು ಬೇಸ್ಲೈನ್ ಅನ್ನು ಸ್ಥಾಪಿಸುತ್ತೇನೆ. ಪ್ರಕ್ರಿಯೆಯು ಸ್ಥಿರಗೊಂಡ ನಂತರ ನಾನು ಒಂದು ಸಮರ್ಥನೀಯ ಸಂರಚನಾ ಬದಲಾವಣೆಯನ್ನು ಹೋಲಿಸುತ್ತೇನೆ, ಸೂತ್ರೀಕರಣ ಮತ್ತು ಮಾದರಿ ವಿಧಾನವನ್ನು ಸ್ಥಿರವಾಗಿರಿಸಿಕೊಳ್ಳುತ್ತೇನೆ. ಆಹಾರವು ಅಸ್ಥಿರವಾಗಿದ್ದರೆ ಅಥವಾ ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ಘಟಕಗಳನ್ನು ಧರಿಸಿದ್ದರೆ, ಸರಿದೂಗಿಸಲು ಹೊಸ ಮಿಶ್ರಣ ವಿಭಾಗವನ್ನು ಬಳಸುವ ಮೊದಲು ನಾನು ಆ ಸಮಸ್ಯೆಗಳನ್ನು ಪರಿಹರಿಸುತ್ತೇನೆ.
ನನ್ನ ಸ್ವೀಕಾರ ಮಾನದಂಡವು ಒಪ್ಪಿದ ಉತ್ಪನ್ನದ ವಿವರಣೆಯಾಗಿದೆ. ಗೋಚರಿಸುವ ಒಟ್ಟುಗೂಡಿಸುವಿಕೆಯನ್ನು ತೆಗೆದುಹಾಕುವ ಆದರೆ ಅಗತ್ಯವಿರುವ ಫೈಬರ್ ರೂಪವಿಜ್ಞಾನಕ್ಕೆ ಹಾನಿ ಮಾಡುವ ಅಥವಾ ಕಾರ್ಯಾಚರಣಾ ಮಿತಿಗಳನ್ನು ಮೀರಿದ ಸಂರಚನೆಯು ಸ್ವೀಕಾರಾರ್ಹ ಸುಧಾರಣೆಯಲ್ಲ. ಯಂತ್ರವು ಅದನ್ನು ತಡೆದುಕೊಳ್ಳುವ ಕಾರಣ ನಿರ್ಬಂಧವನ್ನು ಸೇರಿಸುವುದನ್ನು ಮುಂದುವರಿಸುವ ಬದಲು, ಸಾಲಿನ ಉಷ್ಣ ಮತ್ತು ಯಾಂತ್ರಿಕ ಮಿತಿಗಳಲ್ಲಿ ಅಗತ್ಯವಿರುವ ಮಿಶ್ರಣ ಗುಣಮಟ್ಟವನ್ನು ನೀಡುವ ಕಾನ್ಫಿಗರೇಶನ್ ಅನ್ನು ನಾನು ಉಳಿಸಿಕೊಳ್ಳುತ್ತೇನೆ.
ಅವಳಿ-ಸ್ಕ್ರೂ ಎಕ್ಸ್ಟ್ರೂಡರ್ಗಳು ಮಿಶ್ರಣವನ್ನು ಹೇಗೆ ಉತ್ಪಾದಿಸುತ್ತವೆ
ಹರಿವಿನ ಮರುಜೋಡಣೆ ಮತ್ತು ಸ್ಥಳೀಯ ಒತ್ತಡವು ವಿಭಿನ್ನ ಕೆಲಸಗಳನ್ನು ಮಾಡುತ್ತವೆ
ವಿತರಣಾ ಕ್ರಿಯೆಯು ವಸ್ತುಗಳ ಪುನರಾವರ್ತಿತ ವಿಭಜನೆ, ವಿಸ್ತರಿಸುವುದು ಮತ್ತು ಮರುಜೋಡಣೆಯಿಂದ ಬರುತ್ತದೆ. ಪ್ರಸರಣ ಕ್ರಿಯೆಗೆ ಚದುರಿದ ಹಂತವನ್ನು ವಿರೂಪಗೊಳಿಸಲು ಅಥವಾ ಒಟ್ಟುಗೂಡಿಸುವಿಕೆಯೊಳಗೆ ಪ್ರತಿರೋಧವನ್ನು ಜಯಿಸಲು ಸಾಕಷ್ಟು ಒತ್ತಡಗಳು ಬೇಕಾಗುತ್ತವೆ. ಕತ್ತರಿ ಮತ್ತು ವಿಸ್ತರಣೆಯ ಹರಿವು ವಿರೂಪ ಕಾರ್ಯವಿಧಾನಗಳನ್ನು ವಿವರಿಸುತ್ತದೆ; ಅವು ವಿತರಣೆ ಮತ್ತು ಪ್ರಸರಣವನ್ನು ಬದಲಿಸುವ ಪ್ರತ್ಯೇಕ ಗುಣಮಟ್ಟದ ಗುರಿಗಳಲ್ಲ.
ಚಾರ್ಲಿ ಮಾರ್ಟಿನ್ ಅವರಅವಳಿ-ಸ್ಕ್ರೂ ನಿರಂತರ ಮಿಶ್ರಣದ ತಾಂತ್ರಿಕ ವಿಮರ್ಶೆಸ್ಕ್ರೂ ಅಂಶಗಳ ಪರಸ್ಪರ ಕ್ರಿಯೆಯನ್ನು ವಿವರಿಸುತ್ತದೆ, ತುಂಬಿದ ಸಂಸ್ಕರಣಾ ಪ್ರದೇಶಗಳು ಮತ್ತು ವಿಭಾಗಗಳನ್ನು ರವಾನಿಸುತ್ತದೆ. ಅದರ ಸಲಕರಣೆ ಚರ್ಚೆ ಇಲ್ಲಿ ಉಪಯುಕ್ತವಾಗಿದೆ; ಆ ವಿಮರ್ಶೆಯಲ್ಲಿನ ಔಷಧೀಯ ಸೂತ್ರೀಕರಣ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಕೈಗಾರಿಕಾ ಪ್ಲಾಸ್ಟಿಕ್ ಪಾಕವಿಧಾನಕ್ಕೆ ವರ್ಗಾಯಿಸಬಾರದು.
ವೇಗವು ಇನ್ಪುಟ್ ಆಗಿದೆ, ಸ್ವೀಕಾರದ ಫಲಿತಾಂಶವಲ್ಲ
ಸ್ಥಳೀಯ ಬರಿಯ ಹರಿವಿನ ವ್ಯಾಖ್ಯಾನಕ್ಕಾಗಿ, ಒತ್ತಡವು ಸಂಬಂಧಿತ ತಾಪಮಾನ ಮತ್ತು ವಿರೂಪತೆಯ ದರದಲ್ಲಿ ವಸ್ತುವಿನ ಸ್ನಿಗ್ಧತೆಯ ಮೇಲೆ ಅವಲಂಬಿತವಾಗಿರುತ್ತದೆ. ಒಂದು rpm ಫಿಗರ್ ಮಾತ್ರ ಆ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ವ್ಯಾಖ್ಯಾನಿಸುವುದಿಲ್ಲಕಣ-ಟ್ರ್ಯಾಕಿಂಗ್ ಹೋಲಿಕೆ ಕೆಳಗೆವಿವರಿಸುತ್ತದೆ. ಪ್ರಸರಣ ಮಾಪನಕ್ಕೆ ಬದಲಿಯಾಗಿ ವೇಗವನ್ನು ಬಳಸುವ ಬದಲು ನಿಜವಾದ ಕರಗುವ ತಾಪಮಾನ, ಫೀಡ್ ದರ ಮತ್ತು ಗುಣಮಟ್ಟದ ಫಲಿತಾಂಶಗಳೊಂದಿಗೆ ಪ್ರಸ್ತಾವಿತ ವೇಗ ಬದಲಾವಣೆಯನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ.
ಸರಾಸರಿ ನಿವಾಸ ಸಮಯವನ್ನು ಮೀರಿ ನೋಡಿ
ಒಂದು ಪ್ರಕ್ರಿಯೆಯಲ್ಲಿ ವಸ್ತುವಿನ ವಿವಿಧ ಭಾಗಗಳು ಎಷ್ಟು ಕಾಲ ಉಳಿಯುತ್ತವೆ ಎಂಬುದನ್ನು ನಿವಾಸ ಸಮಯದ ವಿತರಣೆಯು ವಿವರಿಸುತ್ತದೆ. ವಿಮರ್ಶೆಯ ಸಂಕ್ಷಿಪ್ತ ಮಾಹಿತಿಗಾಗಿ, ಟ್ರೇಸರ್ ಎಲ್ಲಿಗೆ ಪ್ರವೇಶಿಸುತ್ತದೆ, ಅದು ಎಲ್ಲಿ ಪತ್ತೆಯಾಗಿದೆ ಮತ್ತು ಯಾವ ಆಪರೇಟಿಂಗ್ ಷರತ್ತುಗಳು ಅನ್ವಯಿಸುತ್ತವೆ ಎಂಬುದನ್ನು ಕೇಳಿ. ಎರಡು ಲೇಔಟ್ಗಳನ್ನು ಹೋಲಿಸಲು ಆ ಮಾಹಿತಿಯಿಲ್ಲದ ಸರಾಸರಿ ಮೌಲ್ಯವು ಸಾಕಾಗುವುದಿಲ್ಲ.
ನಮ್ಮ ಶಿಫಾರಸು ಮಾಡಿದ ಪ್ರಯೋಗ ದಾಖಲೆಯು ಫಲಿತಾಂಶಗಳಿಂದ ಇನ್ಪುಟ್ಗಳನ್ನು ಪ್ರತ್ಯೇಕಿಸುತ್ತದೆ. ರೆಕಾರ್ಡ್ ಸೆಟ್ಟಿಂಗ್ಗಳು ಮತ್ತು ವಸ್ತು ವಿತರಣೆಯನ್ನು ಇನ್ಪುಟ್ಗಳಾಗಿ; ಸಿದ್ಧಪಡಿಸಿದ ವಸ್ತುವಿನ ಸ್ಥಿರತೆ ಮತ್ತು ರೂಪವಿಜ್ಞಾನವನ್ನು ಫಲಿತಾಂಶಗಳಾಗಿ ದಾಖಲಿಸಿ. ಕಾರ್ಯಾಚರಣೆಯ ನಿರ್ಬಂಧಗಳಂತೆ ತಾಪಮಾನ ಮತ್ತು ಲೋಡ್ ಅನ್ನು ಇರಿಸಿ. ಈ ರಚನೆಯು ಪ್ರಾಯೋಗಿಕ ವರದಿಯನ್ನು ಉತ್ಪನ್ನವನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡುವ ಮೊದಲು ಗುಣಮಟ್ಟದ ಸುಧಾರಣೆಗೆ ಹೆಚ್ಚಿನ ಶಕ್ತಿಯ ಇನ್ಪುಟ್ ಅನ್ನು ಕರೆಯುವುದನ್ನು ತಡೆಯುತ್ತದೆ.
ಎಕ್ಸ್ಟ್ರೂಡರ್ ಸ್ಕ್ರೂ ಅಂಶಗಳು ಮತ್ತು ಅವುಗಳ ಮಿಶ್ರಣ ಕಾರ್ಯಗಳು
ಒಂದು ಅಂಶ ಕುಟುಂಬವು ಉಪಯುಕ್ತವಾದ ಆರಂಭಿಕ ಲೇಬಲ್ ಆಗಿದೆ, ಸಂಪೂರ್ಣ ಕಾರ್ಯಕ್ಷಮತೆಯ ವಿವರಣೆಯಲ್ಲ.NC ರಾಜ್ಯದ ಅಂಶ ಮಾರ್ಗದರ್ಶಿರವಾನೆ, ಹಿಮ್ಮುಖ, ಬೆರೆಸುವಿಕೆ ಮತ್ತು ಹಲ್ಲಿನ ಅಂಶಗಳನ್ನು ಪ್ರತ್ಯೇಕಿಸುತ್ತದೆ ಮತ್ತು ತಯಾರಕರ ನಡುವೆ ನಾಮಕರಣವು ಬದಲಾಗುತ್ತದೆ ಎಂದು ವಿವರಿಸುತ್ತದೆ. ಮತ್ತೊಂದು ಪೂರೈಕೆದಾರರ ಕೋಡ್ ಅನ್ನು ಉದ್ಧರಣಕ್ಕೆ ವರ್ಗಾಯಿಸುವ ಬದಲು ನಾವು ನಿಜವಾದ ರೇಖಾಚಿತ್ರ ಮತ್ತು ರೇಖಾಗಣಿತವನ್ನು ಬಳಸುತ್ತೇವೆ.
| ಎಲಿಮೆಂಟ್ ಕುಟುಂಬ | ಪರಿಶೀಲಿಸಲು ಪಾತ್ರ | ನಾವು ಏನು ವಿನಂತಿಸುತ್ತೇವೆ |
|---|---|---|
| ತಿಳಿಸುವುದು | ಸಾರಿಗೆ ಮತ್ತು ಸ್ಥಳೀಯ ಭರ್ತಿ ಪರಿಸ್ಥಿತಿಗಳು. | ಲೀಡ್, ಉದ್ದ, ಕೈ ಮತ್ತು ನೆರೆಯ ನಿರ್ಬಂಧಗಳು. |
| ಬೆರೆಸುವ ಬ್ಲಾಕ್ | ವಿರೂಪ, ಮಿಶ್ರಣ ಮತ್ತು ರವಾನೆ ಅಥವಾ ನಿರ್ಬಂಧ. | ಡಿಸ್ಕ್ ಅಗಲ, ಎಣಿಕೆ, ಒಟ್ಟು ಉದ್ದ, ದಿಗ್ಭ್ರಮೆ ಮತ್ತು ದಿಕ್ಕು. |
| ಹಲ್ಲಿನ ಅಥವಾ ಮೀಸಲಾದ ಮಿಕ್ಸರ್ | ಹರಿವಿನ ಮರುಜೋಡಣೆ ಮತ್ತು ಜ್ಯಾಮಿತಿ-ಅವಲಂಬಿತ ಒತ್ತಡದ ಮಾನ್ಯತೆ. | ಸಂಪೂರ್ಣ ಪ್ರೊಫೈಲ್, ಕಾರ್ಯಾಚರಣಾ ಸ್ಥಾನ ಮತ್ತು ಉದ್ದೇಶಿತ ಕಾರ್ಯಕ್ಕೆ ಸಾಕ್ಷಿ. |
ತಿಳಿಸುವ ಅಂಶಗಳು ಮಿಶ್ರಣಕ್ಕೆ ಏನೂ ಕೊಡುಗೆ ನೀಡುವುದಿಲ್ಲ ಅಥವಾ ಪ್ರತಿ ಹಲ್ಲಿನ ಅಂಶವು ಪ್ರತ್ಯೇಕವಾಗಿ ವಿತರಿಸಲ್ಪಡುತ್ತದೆ ಎಂದು ಭಾವಿಸಬೇಡಿ. ಹೇಳಲಾದ ಪರಿಸ್ಥಿತಿಗಳಲ್ಲಿ ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಜ್ಯಾಮಿತಿಗಳ ನಡುವೆ ಸರಿಯಾದ ಹೋಲಿಕೆಯಾಗಿದೆ. ಬದಲಿ ನಮ್ಯತೆಯನ್ನು ಚರ್ಚಿಸುವ ಮೊದಲು ಡ್ರಾಯಿಂಗ್ ವಿಭಜಿತ ಅಸೆಂಬ್ಲಿ ಅಥವಾ ಒಂದು ತುಂಡು ಸ್ಕ್ರೂ ಅನ್ನು ವಿವರಿಸುತ್ತದೆಯೇ ಎಂಬುದನ್ನು ಸ್ಥಾಪಿಸಿ.
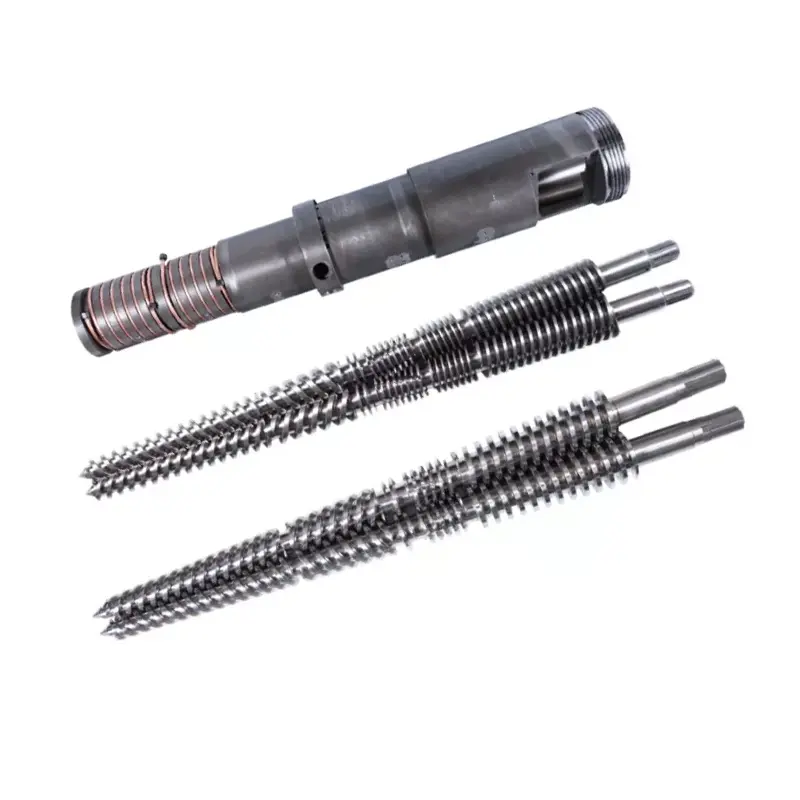
ನಮ್ಮಸಹ-ತಿರುಗುವ ಸಮಾನಾಂತರ ಅವಳಿ ತಿರುಪು ಬ್ಯಾರೆಲ್ಉತ್ಪನ್ನ ಪುಟವು ಒಂದೇ ದಿಕ್ಕಿನ ತಿರುಗುವಿಕೆ, ಇಂಟರ್ಮೆಶಿಂಗ್ ಮತ್ತು ಸಂಯೋಜನೆಯ ಅಪ್ಲಿಕೇಶನ್ಗಳನ್ನು ಗುರುತಿಸುತ್ತದೆ. ಆ ವಿವರಗಳು ಸಂಬಂಧಿತ ಸಲಕರಣೆಗಳ ವರ್ಗವನ್ನು ಸ್ಥಾಪಿಸುತ್ತವೆ. ಆದೇಶಕ್ಕಾಗಿ, ಅನುಮೋದಿತ ಸಂರಚನೆಯು ಇನ್ನೂ ಪ್ರತ್ಯೇಕ ಕೆಲಸದ ವಿಭಾಗಗಳು ಮತ್ತು ಸಂಯೋಗದ ಸಂಪರ್ಕಸಾಧನಗಳನ್ನು ಗುರುತಿಸಬೇಕಾಗಿದೆ.


ಮಿಶ್ರಣ, ಶಾಖ ಮತ್ತು ಉಡುಗೆಗಳನ್ನು ನಿಯಂತ್ರಿಸುವ ಸ್ಕ್ರೂ ವಿನ್ಯಾಸ ವೈಶಿಷ್ಟ್ಯಗಳು
ಪ್ರತ್ಯೇಕ ಡಿಸ್ಕ್ ಅಗಲ, ಡಿಸ್ಕ್ ಎಣಿಕೆ ಮತ್ತು ಬ್ಲಾಕ್ ಉದ್ದ
ಇವು ಸಂಬಂಧಿತ ಆಯಾಮಗಳಾಗಿವೆ, ಆದರೆ ಅವು ಪರಸ್ಪರ ಬದಲಾಯಿಸಬಹುದಾದ ವಿವರಣೆಗಳಲ್ಲ. ಕೆನ್ನೆತ್ ರಸ್ಸೆಲ್ ಅವರಅವಳಿ ತಿರುಪು ಮಿಶ್ರಣ ವಿಶ್ಲೇಷಣೆವ್ಯಾಪಕವಾದ ಡಿಸ್ಕ್ಗಳು ಪ್ರಸರಣ ಕ್ರಿಯೆಯನ್ನು ಬೆಂಬಲಿಸಲು ಮತ್ತು ಕಿರಿದಾದ ಡಿಸ್ಕ್ಗಳು ವಿಭಜನೆ ಮತ್ತು ಪುನರ್ವಿತರಣೆಗೆ ಒಲವು ತೋರುವ ಪರಿಚಿತ ಪ್ರವೃತ್ತಿಯನ್ನು ವಿವರಿಸುತ್ತದೆ. ಇದು ನಿರ್ಬಂಧ, ಭರ್ತಿ ಮತ್ತು ಕರಗುವ ತಾಪಮಾನದ ಪ್ರಭಾವವನ್ನು ಒತ್ತಿಹೇಳುತ್ತದೆ.
ಆ ಪ್ರವೃತ್ತಿಯು ಸಾರ್ವತ್ರಿಕ ಖರೀದಿ ನಿಯಮವಲ್ಲ. ಹೋಲಿಕೆಯು ಡಿಸ್ಕ್ ಅಗಲ, ಬ್ಲಾಕ್ ಉದ್ದ ಮತ್ತು ನಡವಳಿಕೆಯನ್ನು ಒಟ್ಟಿಗೆ ಬದಲಾಯಿಸಿದರೆ, ಫಲಿತಾಂಶವು ಅಗಲಕ್ಕೆ ಮಾತ್ರ ಕಾರಣವಾಗುವುದಿಲ್ಲ. ಯಾವ ವೇರಿಯೇಬಲ್ ಬದಲಾಗಿದೆ ಮತ್ತು ಯಾವ ಗುಣಮಟ್ಟದ ಮಾಪನ ಸುಧಾರಿಸಿದೆ ಎಂದು ಕೇಳಿ.
ತಿಳಿಸುವ ದಿಕ್ಕಿನೊಂದಿಗೆ ದಿಗ್ಭ್ರಮೆಗೊಳಿಸುವ ಕೋನವನ್ನು ಓದಿ ಮತ್ತು ಭರ್ತಿ ಮಾಡಿ
ತಟಸ್ಥ ಬೆರೆಸುವ ಬ್ಲಾಕ್ ಯಾವುದೇ ಅಂತರ್ಗತ ಮುಂದಕ್ಕೆ ಪಂಪ್ ಮಾಡುವ ಕ್ರಿಯೆಯನ್ನು ಹೊಂದಿಲ್ಲ; ಸುತ್ತಮುತ್ತಲಿನ ಪ್ರಕ್ರಿಯೆಯ ಕ್ರಿಯೆಯ ಅಡಿಯಲ್ಲಿ ವಸ್ತುವು ಇನ್ನೂ ಹಾದುಹೋಗಬಹುದು. ಹಿಮ್ಮುಖ ಅಂಶಗಳು ಮುಂದಕ್ಕೆ ಸಾಗಣೆಯನ್ನು ವಿರೋಧಿಸುತ್ತವೆ. ಅವರ ಉಪಯುಕ್ತತೆಯು ಉದ್ದೇಶಿತ ಭರ್ತಿ ಮತ್ತು ಒತ್ತಡದ ಪರಿಸ್ಥಿತಿಗಳ ಮೇಲೆ ಅವಲಂಬಿತವಾಗಿರುತ್ತದೆ. ಪ್ರತಿ ಮಿಕ್ಸಿಂಗ್ ವಿಭಾಗವನ್ನು ಸುಧಾರಿಸಲು "ತಟಸ್ಥ" ಅಥವಾ "ರಿವರ್ಸ್" ಸ್ವಯಂಚಾಲಿತ ಸೂಚನೆಯಲ್ಲ.
| ಪ್ರಸ್ತಾವಿತ ಬದಲಾವಣೆ | ಅಗತ್ಯವಿರುವ ಹೋಲಿಕೆ ದಾಖಲೆ | ವಿಚಾರಣೆಯನ್ನು ತಿರಸ್ಕರಿಸಲು ಕಾರಣ |
|---|---|---|
| ವಿಭಿನ್ನ ಬೆರೆಸುವ ಜ್ಯಾಮಿತಿ | ಆಯಾಮಗಳು, ಅಂಶ ಅನುಕ್ರಮ, ಗುಣಮಟ್ಟದ ಡೇಟಾ ಮತ್ತು ಸ್ಥಿರ ಥ್ರೋಪುಟ್. | ಗುರಿ ದೋಷವು ಉಳಿದಿದೆ ಅಥವಾ ಅಗತ್ಯವಿರುವ ಆಸ್ತಿಯು ಹದಗೆಡುತ್ತದೆ. |
| ಹೆಚ್ಚಿನ ನಿರ್ಬಂಧ | ನಿಜವಾದ ಕರಗುವ ತಾಪಮಾನ, ಒತ್ತಡ, ಡ್ರೈವ್ ಲೋಡ್ ಮತ್ತು ಆಹಾರ / ತೆರಪಿನ ವರ್ತನೆ. | ಯಂತ್ರ ಅಥವಾ ವಸ್ತುವಿನ ಮಿತಿಯನ್ನು ಮೀರಿದೆ. |
| ಕೆಲಸದ ಅನುಮತಿಗಳನ್ನು ಮರುಸ್ಥಾಪಿಸಲಾಗಿದೆ | ಹೆಸರಿಸಲಾದ ಸ್ಥಾನಗಳಲ್ಲಿ ಹೊಂದಾಣಿಕೆಯ ಸ್ಕ್ರೂ/ಬ್ಯಾರೆಲ್ ಅಳತೆಗಳು. | ಅಸೆಂಬ್ಲಿ ತನ್ನ ಅನುಮೋದಿತ ಫಿಟ್ ಅಥವಾ ಕ್ಲಿಯರೆನ್ಸ್ ಅವಶ್ಯಕತೆಗಳನ್ನು ವಿಫಲಗೊಳಿಸುತ್ತದೆ. |
ಬಾಳಿಕೆಯು ನಿಜವಾದ ಕರ್ತವ್ಯದಿಂದ ಪ್ರಾರಂಭವಾಗುತ್ತದೆ
ನಾವು 38CrMoAlA ಮತ್ತು 0.50 ರಿಂದ 0.70 ಮಿಮೀ ನೈಟ್ರೈಡಿಂಗ್-ಆಳದ ಶ್ರೇಣಿಯನ್ನು ಪ್ರಕಟಿಸುತ್ತೇವೆಸಹ-ತಿರುಗುವ ಉತ್ಪನ್ನದ ವಿವರಣೆ. ಇವುಗಳು ವಸ್ತು ಮತ್ತು ಚಿಕಿತ್ಸೆಯ ಡೇಟಾ, ಮಿಶ್ರಣ-ಗುಣಮಟ್ಟದ ರೇಟಿಂಗ್ ಅಥವಾ ಸೇವಾ-ಜೀವನದ ಗ್ಯಾರಂಟಿ ಅಲ್ಲ. ಅವರು ಚಾಲನೆಯಲ್ಲಿರುವ ಕ್ಲಿಯರೆನ್ಸ್ ಅನ್ನು ವ್ಯಾಖ್ಯಾನಿಸುವುದಿಲ್ಲ.
ಅಪಘರ್ಷಕ ಸೂತ್ರೀಕರಣಕ್ಕಾಗಿ, ಮೇಲ್ಮೈ ವ್ಯವಸ್ಥೆಯನ್ನು ಆಯ್ಕೆಮಾಡುವ ಮೊದಲು ನಾವು ಫಿಲ್ಲರ್ ಗುರುತು, ಲೋಡಿಂಗ್ ಮತ್ತು ವೇರ್ ಮ್ಯಾಪ್ ಅನ್ನು ವಿನಂತಿಸುತ್ತೇವೆ. ಜ್ಯಾಮಿತಿ ಪರಿಶೀಲನೆ ಮತ್ತು ಉಡುಗೆ ರಕ್ಷಣೆ ಪ್ರತ್ಯೇಕ ನಿರ್ಧಾರಗಳಾಗಿವೆ. ಗಟ್ಟಿಯಾದ ಮೇಲ್ಮೈಯು ಸೂಕ್ತವಲ್ಲದ ಮಿಶ್ರಣ ಪ್ರೊಫೈಲ್ ಸರಿಯಾಗಿದೆ ಎಂದು ಪ್ರದರ್ಶಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ. ನಮ್ಮಸಮಾನಾಂತರ ಅವಳಿ-ತಿರುಪು ಕ್ಲಿಯರೆನ್ಸ್ ಮತ್ತು ಉಡುಗೆ ಮಾರ್ಗದರ್ಶಿಹೊಂದಾಣಿಕೆಯ ತಪಾಸಣೆ ದಾಖಲೆಯನ್ನು ವಿವರಿಸುತ್ತದೆ.
ಸಸ್ಯದ ಅನುಮೋದಿತ ಪ್ರತ್ಯೇಕತೆ, ತಂಪಾಗಿಸುವಿಕೆ ಮತ್ತು ನಿರ್ವಹಣೆಯ ಕಾರ್ಯವಿಧಾನಗಳ ಅಡಿಯಲ್ಲಿ ಮಾತ್ರ ಘಟಕಗಳನ್ನು ಪರೀಕ್ಷಿಸಿ. ಹೆಚ್ಚು ಮಿಶ್ರಣವನ್ನು ಪಡೆಯಲು ಯಂತ್ರ ತಯಾರಕರ ಅನುಮೋದಿತ ಮಿತಿಗಳ ಹೊರಗೆ ಕ್ಲಿಯರೆನ್ಸ್ ಅನ್ನು ಕಡಿಮೆ ಮಾಡಬೇಡಿ ಅಥವಾ ಜೋಡಣೆಯನ್ನು ಬದಲಾಯಿಸಬೇಡಿ.
ಮಿಶ್ರಣಕ್ಕಾಗಿ ಅವಳಿ-ಸ್ಕ್ರೂ ಪ್ರೊಫೈಲ್ ಅನ್ನು ಹೇಗೆ ವ್ಯವಸ್ಥೆ ಮಾಡುವುದು
ಮಿಕ್ಸಿಂಗ್ ಬ್ಲಾಕ್ ಅನ್ನು ಆಯ್ಕೆಮಾಡುವ ಮೊದಲು ಪ್ರಕ್ರಿಯೆ ಕಾರ್ಯಗಳ ಅನುಕ್ರಮವನ್ನು ಪರಿಶೀಲಿಸಿ. ಮಾರ್ಟಿನ್ ನನಿರಂತರ ಮಿಶ್ರಣ ವಿಮರ್ಶೆಮೀಟರ್ ಆಹಾರ, ರವಾನೆ, ಕರಗುವಿಕೆ, ತುಂಬಿದ ಮಿಶ್ರಣ ಪ್ರದೇಶಗಳು ಮತ್ತು ವಿಸರ್ಜನೆಯನ್ನು ವಿವರಿಸುತ್ತದೆ. ಪ್ರೊಫೈಲ್ ಆ ಕಾರ್ಯಗಳನ್ನು ಒಟ್ಟಿಗೆ ಒದಗಿಸಬೇಕು. ಅದ್ವಿತೀಯ ಅಂಶ ಶಿಫಾರಸು ಅದರ ಒಳಹರಿವಿನ ಪರಿಸ್ಥಿತಿಗಳು ಮತ್ತು ಕೆಳಮಟ್ಟದ ಒತ್ತಡದ ಕರ್ತವ್ಯವನ್ನು ಅನಿರ್ದಿಷ್ಟವಾಗಿ ಬಿಡುತ್ತದೆ.
ಪ್ರತಿ ಮಿಕ್ಸಿಂಗ್ ವಿಭಾಗವನ್ನು ತಲುಪುವದನ್ನು ವಿವರಿಸಿ
ಪ್ರಸ್ತಾವಿತ ಬದಲಾವಣೆಗಾಗಿ, ಘಟಕಾಂಶವು ಉಂಡೆಗಳಾಗಿ, ಪುಡಿಯಾಗಿ, ದ್ರವವಾಗಿ ಅಥವಾ ಸಾಂದ್ರೀಕರಣವಾಗಿ ಪ್ರವೇಶಿಸುತ್ತದೆಯೇ ಎಂದು ತಿಳಿಸಿ ಮತ್ತು ಅದರ ಫೀಡ್ ಸ್ಥಾನವನ್ನು ಗುರುತಿಸಿ. ಉದ್ದೇಶಿತ ಪ್ರಸರಣ ಕಾರ್ಯದ ಮೊದಲು ಕರಗುವ ಅಥವಾ ಒದ್ದೆಯಾಗುವ ಸ್ಥಿತಿಯ ಅಗತ್ಯವಿದೆ ಎಂದು ನಾವು ಕೇಳುತ್ತೇವೆ. ಮಿಶ್ರಣದ ಹೋಲಿಕೆಯು ಘಟಕಾಂಶವು ಪ್ರಕ್ರಿಯೆಯಲ್ಲಿ ಹೇಗೆ ಪ್ರವೇಶಿಸುತ್ತದೆ ಎಂಬುದರ ಬದಲಾವಣೆಯನ್ನು ಮರೆಮಾಡಬಾರದು.
ಆಹಾರ, ನಿರ್ಬಂಧ ಮತ್ತು ವಾತಾಯನ ಸಂಪರ್ಕವನ್ನು ಇರಿಸಿಕೊಳ್ಳಿ
ನಿರ್ಬಂಧಿತ ಅಂಶವನ್ನು ಸೇರಿಸುವ ಮೊದಲು, ಸೈಡ್ ಫೀಡರ್ಗಳು ಮತ್ತು ದ್ವಾರಗಳ ಸುತ್ತಲೂ ಒತ್ತಡ ಮತ್ತು ಭರ್ತಿ ಮಾಡುವ ಅವಶ್ಯಕತೆಗಳನ್ನು ಪರಿಶೀಲಿಸಲು ಪ್ರಕ್ರಿಯೆ ವಿನ್ಯಾಸಕರನ್ನು ಕೇಳಿ. ಆ ಇಂಟರ್ಫೇಸ್ಗಳನ್ನು ಬಿಟ್ಟುಬಿಡುವ ಮಿಶ್ರಣ-ಮಾತ್ರ ಸ್ಕೆಚ್ನಿಂದ ಬದಲಾವಣೆಯನ್ನು ನಾವು ಅನುಮೋದಿಸುವುದಿಲ್ಲ. ಪ್ರಯೋಗದ ಸಂಕ್ಷಿಪ್ತ ಭಾಗವಾಗಿ ಪ್ರತಿ ಪ್ರಾರಂಭದಲ್ಲಿ ಸ್ವೀಕಾರಾರ್ಹ ನಡವಳಿಕೆಯನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ.
ವಸ್ತುವಿನ ತಾಪಮಾನವನ್ನು ಎಲ್ಲಿ ಅಳೆಯಲಾಗುತ್ತದೆ ಮತ್ತು ಗುಣಮಟ್ಟದ ಮಾದರಿಯನ್ನು ಎಲ್ಲಿ ತೆಗೆದುಕೊಳ್ಳಲಾಗುತ್ತದೆ ಎಂಬುದನ್ನು ಗುರುತಿಸಿ. ಇಲ್ಲದಿದ್ದರೆ, ಬೇರೆ ಸ್ಥಳದಲ್ಲಿ ಬಿಸಿಯಾದ ಓದುವಿಕೆ ಹೊಸ ಅಂಶದಿಂದ ಉಂಟಾಗುವ ತಾಪಮಾನ ಏರಿಕೆಗೆ ತಪ್ಪಾಗಬಹುದು. ಉದ್ದೇಶವು ನೇರ ಹೋಲಿಕೆಯಾಗಿರುವಾಗ ಮಾಪನ ಸ್ಥಳಗಳನ್ನು ಸ್ಥಿರವಾಗಿ ಇರಿಸಿ.
ಮಿಶ್ರಣ ಸಮತೋಲನವನ್ನು ಸೂತ್ರೀಕರಣಕ್ಕೆ ಹೊಂದಿಸಿ
ಎಕ್ಸ್ಟ್ರೂಡರ್ಗೆ ಪ್ರವೇಶಿಸಿದಾಗ ಘಟಕಾಂಶವನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸಿ. ಪೂರ್ವ-ಚದುರಿದ ಬಣ್ಣದ ಸಾಂದ್ರೀಕರಣ ಮತ್ತು ಒಟ್ಟುಗೂಡಿಸುವ ಕಚ್ಚಾ ವರ್ಣದ್ರವ್ಯವು ಒಂದೇ ಕೆಲಸವನ್ನು ಪ್ರಸ್ತುತಪಡಿಸುವುದಿಲ್ಲ. ನಾವು ಪೂರೈಕೆದಾರರ ವಸ್ತು ಮಾಹಿತಿಯನ್ನು ವಿನಂತಿಸುತ್ತೇವೆ ಮತ್ತು ಮುಖ್ಯ ಅಗತ್ಯವು ಪುನರ್ವಿತರಣೆ, ಡೀಗ್ಲೋಮರೇಶನ್ ಅಥವಾ ಎರಡನ್ನೂ ನಿರ್ಧರಿಸುವ ಮೊದಲು ಒಳಬರುವ ಫಾರ್ಮ್ ಅನ್ನು ಪರಿಶೀಲಿಸುತ್ತೇವೆ.
| ವಸ್ತು ಸಂಕ್ಷಿಪ್ತ | ಉತ್ತರಿಸಬೇಕಾದ ಪ್ರಶ್ನೆ | ಸ್ವೀಕಾರದಲ್ಲಿ ಸೇರಿಸಲು ಪುರಾವೆ |
|---|---|---|
| ಪೂರ್ವ ಚದುರಿದ ಬಣ್ಣ ಮಾಸ್ಟರ್ಬ್ಯಾಚ್ | ಡೋಸಿಂಗ್ ಮತ್ತು ವಿತರಣೆಯು ಸ್ಥಿರವಾಗಿದೆಯೇ ಮತ್ತು ಉಳಿದಿರುವ ಒಟ್ಟುಗೂಡಿಸುವಿಕೆಗಳು ಇವೆಯೇ? | ಸಮಯ/ಸ್ಥಾನದ ಮಾದರಿ, ಬಣ್ಣದ ಸ್ಥಿರತೆ ಮತ್ತು ಅನ್ವಯವಾಗುವ ಪ್ರಸರಣ ಮೌಲ್ಯಮಾಪನ. |
| ಒಟ್ಟುಗೂಡಿಸುವ ವರ್ಣದ್ರವ್ಯ ಅಥವಾ ಖನಿಜ ಫಿಲ್ಲರ್ | ಘಟಕಾಂಶವನ್ನು ತೇವಗೊಳಿಸಲಾಗಿದೆಯೇ ಮತ್ತು ಸ್ವೀಕಾರಾರ್ಹವಲ್ಲದ ಒಟ್ಟುಗೂಡಿಸುವಿಕೆಗಳು ಉಳಿದಿವೆಯೇ? | ವಿವರಿಸಿದ ಒಟ್ಟುಗೂಡಿಸುವ ಅಳತೆಗಳು ಮತ್ತು ಅಗತ್ಯವಿರುವ ಉತ್ಪನ್ನ ಗುಣಲಕ್ಷಣಗಳು. |
| ಗ್ಲಾಸ್-ಫೈಬರ್ ಸಂಯುಕ್ತ | ಮಿಶ್ರಣವು ಏಕರೂಪತೆ ಮತ್ತು ಉಳಿಸಿಕೊಂಡಿರುವ ಫೈಬರ್ ಅವಶ್ಯಕತೆಗಳನ್ನು ಪೂರೈಸುತ್ತದೆಯೇ? | ಫೈಬರ್ ರೂಪವಿಜ್ಞಾನ ಮತ್ತು ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಯಾಂತ್ರಿಕ ಗುಣಲಕ್ಷಣಗಳು. |
| ಪಾಲಿಮರ್ ಮಿಶ್ರಣ ಅಥವಾ ಶಾಖ-ಸೂಕ್ಷ್ಮ ಸಂಯುಕ್ತ | ಯಾವ ಹಂತದ ರೂಪವಿಜ್ಞಾನ ಮತ್ತು ತಾಪಮಾನ/ಸಮಯ ಮಿತಿಗಳು ಅನ್ವಯಿಸುತ್ತವೆ? | ರೂಪವಿಜ್ಞಾನ, ಅವನತಿ ಸೂಚಕಗಳು ಮತ್ತು ಸಂಬಂಧಿತ ಸಿದ್ಧಪಡಿಸಿದ ಉತ್ಪನ್ನ ಪರೀಕ್ಷೆಗಳು. |
ರಸೆಲ್ ನಮಿಶ್ರಣ ಚರ್ಚೆಪ್ರಸರಣದ ಅಗತ್ಯವಿರುವ ವಸ್ತುವಿನ ಉದಾಹರಣೆಯಾಗಿ ಒಗ್ಗೂಡಿಸುವ ಕಾರ್ಬನ್ ಕಪ್ಪು ಬಳಸುತ್ತದೆ ಮತ್ತು ಫೈಬರ್ಗಳ ಮೃದುವಾದ ಚಿಕಿತ್ಸೆಯೊಂದಿಗೆ ತೀವ್ರವಾದ ವಿಭಾಗಗಳನ್ನು ವ್ಯತಿರಿಕ್ತಗೊಳಿಸುತ್ತದೆ. ಅದು ವಸ್ತು-ನಿರ್ದಿಷ್ಟ ಸಂಕ್ಷಿಪ್ತತೆಯನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ, ಪ್ರತಿ ತುಂಬಿದ ವಸ್ತುವಿಗೆ ಹೆಚ್ಚು ನಿರ್ಬಂಧಿತ ಕಾನ್ಫಿಗರೇಶನ್ ಅಗತ್ಯವಿದೆ ಎಂಬ ನಿಯಮವಲ್ಲ.
ಪ್ರತಿ ಗ್ರ್ಯಾನ್ಯುಲೇಶನ್ ಡ್ಯೂಟಿಗೆ ಒಂದು ಪ್ರೊಫೈಲ್ ಅನ್ನು ಉಲ್ಲೇಖಿಸಬೇಡಿ
ನಮ್ಮಗ್ರ್ಯಾನ್ಯುಲೇಶನ್ ಸಮಾನಾಂತರ ಅವಳಿ ತಿರುಪುಪುಟವು PE ಮತ್ತು PP ಸೇರಿದಂತೆ ಥರ್ಮೋಪ್ಲಾಸ್ಟಿಕ್ ಪೆಲೆಟ್ ಉತ್ಪಾದನೆಯನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ ಮತ್ತು ಕಾನ್ಫಿಗರೇಶನ್ ಗ್ರಾಹಕೀಕರಣದೊಂದಿಗೆ ವರ್ಜಿನ್ ಮತ್ತು ಮರುಬಳಕೆಯ ವಸ್ತುಗಳನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ. ಉದ್ಧರಣಕ್ಕಾಗಿ, ಆ ವಿಶಾಲ ವರ್ಗಗಳನ್ನು ನಿಜವಾದ ಗ್ರೇಡ್, ಸಂಯೋಜಕ ಲೋಡಿಂಗ್, ಫೀಡ್ ಫಾರ್ಮ್ ಮತ್ತು ಅಗತ್ಯವಿರುವ ಉತ್ಪನ್ನಕ್ಕೆ ಸಂಕುಚಿತಗೊಳಿಸಬೇಕು.
ಸ್ಕ್ರೂಗೆ ಹೊಸ ದೋಷವನ್ನು ಆರೋಪಿಸುವ ಮೊದಲು ಮರುಬಳಕೆಯ ಫೀಡ್ ಸಂಯೋಜನೆ ಅಥವಾ ಮಾಲಿನ್ಯದ ಮಟ್ಟವನ್ನು ಬದಲಾಯಿಸಿದೆಯೇ ಎಂದು ನಾವು ಕೇಳುತ್ತೇವೆ. ಅಂತೆಯೇ, ನಾವು ಫೈಬರ್-ಬಲವರ್ಧಿತ ಗ್ರೇಡ್ಗಾಗಿ ಬಣ್ಣ-ಮಾತ್ರ ಚೆಕ್ ಅನ್ನು ಸ್ವೀಕರಿಸುವುದಿಲ್ಲ, ಅದರ ಖರೀದಿ ವಿವರಣೆಯು ಯಾಂತ್ರಿಕ ಕಾರ್ಯಕ್ಷಮತೆಯನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆ. ಸ್ವೀಕಾರ ಪರೀಕ್ಷೆಯು ಸಂಯೋಜಕವು ಇರುವ ಕಾರಣವನ್ನು ಅನುಸರಿಸಬೇಕು.
ಊಹಿಸುವ ಬದಲು ಮಿಶ್ರಣದ ಗುಣಮಟ್ಟವನ್ನು ಹೇಗೆ ಪರಿಶೀಲಿಸುವುದು
ಸ್ಕ್ರೂ ವೇಗಕ್ಕಿಂತ ಹೆಚ್ಚಾಗಿ ನಾನು ಒತ್ತಡದ ಮಾನ್ಯತೆಯನ್ನು ಏಕೆ ಹೋಲಿಸುತ್ತೇನೆ
ಮಿಕ್ಸಿಂಗ್ ಕಾನ್ಫಿಗರೇಶನ್ಗಳನ್ನು ಹೋಲಿಸುವಾಗ ನಾನು ಜಾನ್ ಫಿಲಿಪ್ ಓಲ್ಡೆಮಿಯರ್ ಮತ್ತು ವೋಲ್ಕರ್ ಸ್ಕೋಪ್ನರ್ ಅವರ ಅಧ್ಯಯನವನ್ನು ಉಪಯುಕ್ತ ಆರಂಭಿಕ ಹಂತವಾಗಿ ಬಳಸುತ್ತೇನೆ. ಅವರ ಸಂಶೋಧನೆಯು ಮೂರು-ಆಯಾಮದ ಹರಿವಿನ ಸಿಮ್ಯುಲೇಶನ್ ಮತ್ತು ಕಣಗಳ ಟ್ರ್ಯಾಕಿಂಗ್ ಅನ್ನು ಬಳಸಿಕೊಂಡು ಸ್ಕ್ರೂ ಅಂಶಗಳನ್ನು ಪರೀಕ್ಷಿಸಿದೆ, ಬದಲಿಗೆ ಪ್ರತಿಯೊಂದು ಕಣವು ಒಂದೇ ರೀತಿಯ ಮಿಶ್ರಣ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಅನುಭವಿಸುತ್ತದೆ ಎಂದು ಊಹಿಸುತ್ತದೆ.
PP FPH50 ನೊಂದಿಗೆ ZSK25 ರೇಖಾಗಣಿತಕ್ಕಾಗಿ, ಸಂಶೋಧಕರು 220 ° C ನ ಕರಗುವ ತಾಪಮಾನವನ್ನು ಮತ್ತು 20 kg/h ಥ್ರೋಪುಟ್ ಅನ್ನು ಸೂಚಿಸಿದ್ದಾರೆ. ಹಲ್ಲಿನ ಮಿಶ್ರಣದ ಅಂಶದ ವೇಗವನ್ನು 200 ರಿಂದ 400 rpm ಗೆ ಹೆಚ್ಚಿಸುವುದರಿಂದ ಟ್ರ್ಯಾಕ್ ಮಾಡಲಾದ ಕಣಗಳ ಗರಿಷ್ಠ ಕತ್ತರಿ ಒತ್ತಡದ ಸರಾಸರಿಯನ್ನು ಸರಿಸುಮಾರು 37,900 ರಿಂದ 54,400 Pa ಗೆ ಹೆಚ್ಚಿಸಲಾಗಿದೆ. KB24 ಬೆರೆಸುವ ಬ್ಲಾಕ್ಗೆ ಅದೇ ಪರಿಸ್ಥಿತಿಗಳಲ್ಲಿ, ಅನುಗುಣವಾದ ಮೌಲ್ಯಗಳು ಸುಮಾರು 27,8900 ಕ್ಕೆ ಹೆಚ್ಚಾಯಿತು.
ಇವುಗಳು ಒತ್ತಡದ ಫಲಿತಾಂಶಗಳನ್ನು ಅನುಕರಿಸಿದವು, ಮುಗಿದ ಸಂಯುಕ್ತ ಗುಣಮಟ್ಟದಲ್ಲಿನ ಸುಧಾರಣೆಗಳನ್ನು ಅಳೆಯಲಾಗುವುದಿಲ್ಲ. ಪ್ರಾಯೋಗಿಕ ಮೌಲ್ಯಾಂಕನ ಇನ್ನೂ ಬಾಕಿ ಇದೆ ಎಂದು ಲೇಖಕರು ಹೇಳಿದ್ದಾರೆ.ಮೂಲ ಅಧ್ಯಯನವನ್ನು ಓದಿ.
ನನ್ನ ಎಂಜಿನಿಯರಿಂಗ್ ತೀರ್ಮಾನವೆಂದರೆ ವೇಗ ಮಾತ್ರ ಅಪೂರ್ಣ ವಿವರಣೆಯಾಗಿದೆ. ಉತ್ಪಾದನೆಗೆ ಯಾವುದೇ ಅಂಶವನ್ನು ಶಿಫಾರಸು ಮಾಡುವ ಮೊದಲು, ಅದರ ಒತ್ತಡದ ಮಾನ್ಯತೆ ನಿಜವಾದ ದೋಷವನ್ನು ಪರಿಹರಿಸುತ್ತದೆ ಎಂಬುದಕ್ಕೆ ನನಗೆ ಪುರಾವೆಗಳು ಬೇಕಾಗುತ್ತವೆ, ನಂತರ ಪ್ರಸರಣ, ಕರಗುವ ತಾಪಮಾನ, ಡ್ರೈವ್ ಲೋಡ್ ಮತ್ತು ಉತ್ಪನ್ನದ ಅಗತ್ಯ ಗುಣಲಕ್ಷಣಗಳ ಪರಿಶೀಲನೆಗಳು.
ಮಾದರಿಗೆ ಸರಿಹೊಂದುವ ಪರೀಕ್ಷೆಯನ್ನು ಆರಿಸಿ
ISO 23900-5:2015, 2025 ರಲ್ಲಿ ದೃಢೀಕರಿಸಲ್ಪಟ್ಟಿದೆ, ಥರ್ಮೋಪ್ಲಾಸ್ಟಿಕ್ ಪಾಲಿಮರ್ಗಳಲ್ಲಿ ವರ್ಣದ್ರವ್ಯದ ಪ್ರಸರಣವನ್ನು ನಿರ್ಣಯಿಸಲು ಫಿಲ್ಟರ್ ಒತ್ತಡದ ಮೌಲ್ಯ ಪರೀಕ್ಷೆಯನ್ನು ವಿವರಿಸುತ್ತದೆ. ಹೊರತೆಗೆಯುವಿಕೆ ಮತ್ತು ಕರಗುವ ನೂಲುವಿಕೆಯಲ್ಲಿ ಬಳಸಲಾಗುವ ಬಣ್ಣದ ಸಾಂದ್ರತೆಗಳನ್ನು ಪರಿಗಣಿಸಲು ಇದು ಸೂಕ್ತವಾದ ವಿಧಾನವಾಗಿದೆ; ಪ್ರಯೋಗಾಲಯವು ಅನ್ವಯವಾಗುವ ತಯಾರಿ ಮತ್ತು ಪರೀಕ್ಷಾ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಸ್ಥಾಪಿಸಬೇಕು.
ISO 18553:2025ಪಾಲಿಯೋಲಿಫಿನ್ ಪೈಪ್ಗಳು, ಫಿಟ್ಟಿಂಗ್ಗಳು ಮತ್ತು ಸಂಯುಕ್ತಗಳಲ್ಲಿ ಕಣ/ಅಗ್ಲೋಮೆರೇಟ್ ಗಾತ್ರ ಮತ್ತು ಪ್ರಸರಣ ರೇಟಿಂಗ್ ಅನ್ನು ತಿಳಿಸುತ್ತದೆ. ಅದರ ಹೇಳಲಾದ ವ್ಯಾಪ್ತಿ ಕಾರ್ಬನ್ ಕಪ್ಪು ಅಂಶವನ್ನು 3% ಕ್ಕಿಂತ ಕಡಿಮೆ ದ್ರವ್ಯರಾಶಿ ಮತ್ತು 5% ಕ್ಕಿಂತ ಕಡಿಮೆ ವರ್ಣದ್ರವ್ಯವನ್ನು ಒಳಗೊಂಡಿದೆ. ಹೆಚ್ಚು ಕೇಂದ್ರೀಕರಿಸಿದ ಮಾಸ್ಟರ್ಬ್ಯಾಚ್ಗೆ ಅಥವಾ ಪ್ರತಿ ಫಿಲ್ಲರ್ ಸಿಸ್ಟಮ್ಗೆ ಸ್ವಯಂಚಾಲಿತವಾಗಿ ಆ ವ್ಯಾಪ್ತಿಯನ್ನು ಅನ್ವಯಿಸಬೇಡಿ.
ಕಾರ್ಯಾಚರಣೆಯ ದಾಖಲೆಯಿಂದ ಗುಣಮಟ್ಟದ ದಾಖಲೆಯನ್ನು ಪ್ರತ್ಯೇಕಿಸಿ
ವಿತರಣೆಗಾಗಿ, ಎಲ್ಲಿ ಮತ್ತು ಯಾವಾಗ ಮಾದರಿಗಳನ್ನು ತೆಗೆದುಕೊಳ್ಳಲಾಗುತ್ತದೆ ಮತ್ತು ಯಾವ ಸ್ಥಿರತೆ ಮಾಪನ ಸೂಕ್ತವಾಗಿದೆ ಎಂಬುದನ್ನು ವಿವರಿಸಿ. ಪ್ರಸರಣಕ್ಕಾಗಿ, ಮಾದರಿಯ ತಯಾರಿಕೆ ಮತ್ತು ಸಂಬಂಧಿತ ಒಟ್ಟುಗೂಡಿಸುವಿಕೆ ಅಥವಾ ರೂಪವಿಜ್ಞಾನದ ಮೌಲ್ಯಮಾಪನವನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಿ. ಫಲಿತಾಂಶವನ್ನು ನೋಡಿದ ನಂತರ ಪಾಸ್ ಥ್ರೆಶೋಲ್ಡ್ ಅನ್ನು ಆಯ್ಕೆ ಮಾಡುವ ಬದಲು ಪ್ರಯೋಗದ ಮೊದಲು ಉತ್ಪನ್ನದ ನಿರ್ದಿಷ್ಟತೆ ಮತ್ತು ಪ್ರಯೋಗಾಲಯದೊಂದಿಗೆ ಸ್ವೀಕಾರ ಮಾನದಂಡವನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಿ.
ಶಕ್ತಿಯ ಹೋಲಿಕೆಗಳಿಗಾಗಿ, ವರದಿಯ ಮೌಲ್ಯವು ಡ್ರೈವ್ ಇನ್ಪುಟ್, ಅಂದಾಜು ಶಾಫ್ಟ್ ಪವರ್ ಅಥವಾ ವಿಶಾಲವಾದ ಸಾಲಿನ ಮಾಪನವೇ ಎಂಬುದನ್ನು ತಿಳಿಸಿ ಮತ್ತು ಸಮೂಹ-ಹರಿವಿನ ಆಧಾರವನ್ನು ಗುರುತಿಸಿ. "SME" ಸಂಖ್ಯೆಗಳಂತೆ ಹೋಲಿಸಬೇಡಿ ಅಥವಾ ಸ್ಥಳೀಯ ಒತ್ತಡದ ಮಾನ್ಯತೆಗೆ ಪುರಾವೆಯಾಗಿ ಸರಾಸರಿ ಶಕ್ತಿಯ ಅಂಕಿಗಳನ್ನು ಪರಿಗಣಿಸಬೇಡಿ. ನಾವು ಶಕ್ತಿಯನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡುತ್ತೇವೆ ಮತ್ತು ಗುಣಮಟ್ಟದ ಜೊತೆಗೆ ಲೋಡ್ ಮಾಡುತ್ತೇವೆ, ಗುಣಮಟ್ಟದ ಪರೀಕ್ಷೆಗಳನ್ನು ಅವುಗಳೊಂದಿಗೆ ಬದಲಾಯಿಸುವುದಿಲ್ಲ.
ನಮ್ಮ ಶಿಫಾರಸು: ಗುಣಮಟ್ಟ, ಸ್ಥಿರ ಸ್ವೀಕೃತ ಔಟ್ಪುಟ್, ಕರಗುವ ತಾಪಮಾನ ಮತ್ತು ಯಾಂತ್ರಿಕ ಹೊರೆಗಾಗಿ ಪ್ರತ್ಯೇಕ ಕಾಲಮ್ಗಳನ್ನು ಉಳಿಸಿಕೊಳ್ಳಿ. ಪ್ರತಿ ಸಂಬಂಧಿತ ಕಾಲಮ್ನಲ್ಲಿ ಒಪ್ಪಿದ ಅವಶ್ಯಕತೆಗಳನ್ನು ಪೂರೈಸಿದಾಗ ಮಾತ್ರ ಕಾನ್ಫಿಗರೇಶನ್ ಅನ್ನು ಅನುಮೋದಿಸಿ.
ಗುಣಮಟ್ಟ ಮತ್ತು ಬಾಳಿಕೆ ಮಿಶ್ರಣಕ್ಕಾಗಿ ಸ್ಕ್ರೂ ಕಾನ್ಫಿಗರೇಶನ್ ಅನ್ನು ಪರಿಶೀಲಿಸಲಾಗುತ್ತಿದೆ
ಸಂಬಂಧವಿಲ್ಲದ ಹೊಂದಾಣಿಕೆಗಳ ಅನುಕ್ರಮದ ಬದಲಿಗೆ ನಿಯಂತ್ರಿತ ವಿಮರ್ಶೆಯನ್ನು ಬಳಸಿ. ಮಿಕ್ಸಿಂಗ್ ದೂರನ್ನು ಕಾನ್ಫಿಗರೇಶನ್ ಸಂಕ್ಷಿಪ್ತವಾಗಿ ಪರಿವರ್ತಿಸಲು ಕೆಳಗಿನ ವರ್ಕ್ಫ್ಲೋ ನಮ್ಮ ಉದ್ದೇಶಿತ ವಿಧಾನವಾಗಿದೆ. ಇದು ಯಂತ್ರ ತಯಾರಕರ ಮಿತಿಗಳ ಹೊರಗಿನ ಕಾರ್ಯಾಚರಣೆಯನ್ನು ಅಧಿಕೃತಗೊಳಿಸುವುದಿಲ್ಲ ಅಥವಾ ಸಸ್ಯದ ಬದಲಾವಣೆ-ನಿಯಂತ್ರಣ ಮತ್ತು ಸುರಕ್ಷತಾ ಕಾರ್ಯವಿಧಾನಗಳಿಗೆ ಬದಲಿಯಾಗಿಲ್ಲ.
-
ದೋಷ ಮತ್ತು ಸ್ವೀಕಾರ ಗುರಿಯನ್ನು ವಿವರಿಸಿ
ಪ್ರಾತಿನಿಧಿಕ ಮಾದರಿಗಳು ಮತ್ತು ಅಗತ್ಯವಿರುವ ಉತ್ಪನ್ನದ ವಿವರಣೆಯೊಂದಿಗೆ ದೋಷವನ್ನು ವಿವರಿಸಿ. ರೇಖೆಯನ್ನು ಬದಲಾಯಿಸುವ ಮೊದಲು ಯಾವ ವಿತರಣೆ, ಪ್ರಸರಣ ಮತ್ತು ಮುಗಿದ-ಆಸ್ತಿ ಮಾಪನಗಳು ಸ್ವೀಕಾರವನ್ನು ನಿರ್ಧರಿಸುತ್ತವೆ ಎಂಬುದನ್ನು ನಿರ್ಧರಿಸಿ.
-
ಹೋಲಿಸಬಹುದಾದ ಬೇಸ್ಲೈನ್ ಅನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ
ಸೂತ್ರೀಕರಣದ ಪರಿಷ್ಕರಣೆ, ಘಟಕಾಂಶದ ರೂಪ, ಫೀಡ್ ದರಗಳು, ಸ್ಕ್ರೂ ವೇಗ, ಅಳತೆ ಮಾಡಿದ ಕರಗುವ ತಾಪಮಾನ, ಒತ್ತಡಗಳು, ಡ್ರೈವ್ ಲೋಡ್ ಮತ್ತು ಸ್ಥಿರ ಸ್ವೀಕೃತ ಔಟ್ಪುಟ್ ಅನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಅದೇ ಕಾರ್ಯಾಚರಣೆಯ ಅವಧಿ ಮತ್ತು ಮಾಪನ ಸ್ಥಳಗಳೊಂದಿಗೆ ಮಾದರಿಗಳನ್ನು ಲೇಬಲ್ ಮಾಡಿ.
-
ಆಹಾರ, ಕರಗುವಿಕೆ ಮತ್ತು ಧರಿಸುವುದನ್ನು ಪರಿಶೀಲಿಸಿ
ಫೀಡರ್ ಸ್ಥಿರತೆಯನ್ನು ಪರಿಶೀಲಿಸಿ ಮತ್ತು ದೋಷದಲ್ಲಿರುವ ಕಣಗಳನ್ನು ಗುರುತಿಸಿ. ಸವೆಯುವ ಶಂಕೆಯಿದ್ದಲ್ಲಿ, ಪರಿಷ್ಕೃತ ಮಿಕ್ಸಿಂಗ್ ಜ್ಯಾಮಿತಿಯನ್ನು ಶಿಫಾರಸು ಮಾಡುವ ಮೊದಲು ಅನುಮೋದಿತ ತಪಾಸಣೆ ವಿಧಾನಗಳ ಅಡಿಯಲ್ಲಿ ಹೊಂದಾಣಿಕೆಯ ಸ್ಕ್ರೂ ಮತ್ತು ಬ್ಯಾರೆಲ್ ಅಳತೆಗಳನ್ನು ಪಡೆದುಕೊಳ್ಳಿ.
-
ಒಂದು ಸಮರ್ಥನೀಯ ಬದಲಾವಣೆಯನ್ನು ಆಯ್ಕೆಮಾಡಿ
ಬದಲಾವಣೆಯನ್ನು ಪರಿಹರಿಸಲು ಉದ್ದೇಶಿಸಿರುವ ಕಾರ್ಯವಿಧಾನವನ್ನು ತಿಳಿಸಿ. ಅಂಶದ ಆಯಾಮಗಳು, ನಿರ್ದೇಶನ, ಅನುಕ್ರಮ ಮತ್ತು ಪೀಡಿತ ಇಂಟರ್ಫೇಸ್ಗಳನ್ನು ದಾಖಲಿಸಿ. ಜವಾಬ್ದಾರಿಯುತ ಪ್ರಕ್ರಿಯೆ ಇಂಜಿನಿಯರ್ ಬದಲಾವಣೆ ಮತ್ತು ಅದರ ಕಾರ್ಯಾಚರಣೆಯ ಮಿತಿಗಳನ್ನು ಅನುಮೋದಿಸಿ.
-
ಪ್ರಕ್ರಿಯೆಯು ಸ್ಥಿರವಾದ ನಂತರ ಹೋಲಿಕೆ ಮಾಡಿ
ಒಪ್ಪಿದ ಸ್ಥಿರೀಕರಣ ಮತ್ತು ಮಾದರಿ ವಿಧಾನವನ್ನು ಬಳಸಿ. ಸೂತ್ರೀಕರಣ ಮತ್ತು ಪರೀಕ್ಷಾ ವಿಧಾನವನ್ನು ಸ್ಥಿರವಾಗಿರಿಸಿಕೊಳ್ಳಿ, ಯಾವುದೇ ಅನಿವಾರ್ಯ ವ್ಯತ್ಯಾಸಗಳನ್ನು ದಾಖಲಿಸಿ ಮತ್ತು ಗುಣಮಟ್ಟವನ್ನು ತಾಪಮಾನ, ಲೋಡ್ ಮತ್ತು ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ನೊಂದಿಗೆ ಹೋಲಿಸಿ.
-
ಸ್ವೀಕರಿಸಿ, ಪರಿಷ್ಕರಿಸಿ ಅಥವಾ ಬೇಸ್ಲೈನ್ಗೆ ಹಿಂತಿರುಗಿ
ಪೂರ್ವನಿರ್ಧರಿತ ಗುಣಮಟ್ಟ ಮತ್ತು ಕಾರ್ಯಾಚರಣೆಯ ಮಾನದಂಡಗಳನ್ನು ಪೂರೈಸಿದರೆ ಮಾತ್ರ ಬದಲಾವಣೆಯನ್ನು ಸ್ವೀಕರಿಸಿ. ಅದು ವಿಫಲವಾದಲ್ಲಿ, ಸಂಶೋಧನೆಗಳನ್ನು ಸಂರಕ್ಷಿಸಿ ಮತ್ತು ಹೊಸ ಊಹೆಯಿಲ್ಲದೆ ಮತ್ತೊಂದು ನಿರ್ಬಂಧವನ್ನು ಸೇರಿಸುವ ಬದಲು ಅನುಮೋದಿತ ರಿಟರ್ನ್ ಅಥವಾ ಪರಿಷ್ಕರಣೆ ವಿಧಾನವನ್ನು ಅನುಸರಿಸಿ.
ಕಾಂಪೊನೆಂಟ್ ಸಂಕ್ಷಿಪ್ತವಾಗಿ ನಮಗೆ ಏನು ಬೇಕು
ಯಂತ್ರದ ಗುರುತು, ಕಾನ್ಫಿಗರೇಶನ್ ಡ್ರಾಯಿಂಗ್, ನಾಮಮಾತ್ರದ ಸ್ಕ್ರೂ ವ್ಯಾಸ, ಮಧ್ಯದ ದೂರ, ಶಾಫ್ಟ್ ಅಥವಾ ಡ್ರೈವ್ ಸಂಪರ್ಕದ ವಿವರಗಳು ಮತ್ತು ಯಾವುದೇ ಅಳತೆ ಮಾಡಿದ ಉಡುಗೆ ನಕ್ಷೆಯನ್ನು ಕಳುಹಿಸಿ. ಮೇಲಿನ ವಸ್ತು ಮತ್ತು ಕಾರ್ಯಾಚರಣೆಯ ದಾಖಲೆಗಳನ್ನು ಸೇರಿಸಿ. ವಿಭಜಿತ ವ್ಯವಸ್ಥೆಗಾಗಿ, ಅಂಶದ ಅನುಕ್ರಮವನ್ನು ಗುರುತಿಸಿ; ಒಂದು ತುಂಡು ಸ್ಕ್ರೂಗಾಗಿ, ಸಂಪೂರ್ಣ ರೇಖಾಚಿತ್ರದಲ್ಲಿ ಕೆಲಸ ಮಾಡುವ ವಿಭಾಗಗಳನ್ನು ಗುರುತಿಸಿ. ಮೆಕ್ಯಾನಿಕಲ್ ಫಿಟ್ ಮತ್ತು ಮಿಕ್ಸಿಂಗ್ ಕಾರ್ಯಕ್ಷಮತೆಗೆ ಪ್ರತ್ಯೇಕ ಸ್ವೀಕಾರ ತಪಾಸಣೆ ಅಗತ್ಯವಿದೆ.
ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
ಡಿಸ್ಟ್ರಿಬ್ಯೂಟಿವ್ ಮಿಕ್ಸಿಂಗ್ ಪಿಗ್ಮೆಂಟ್ ಅಗ್ಲೋಮರೇಟ್ಗಳನ್ನು ಒಡೆಯಬಹುದೇ?
ವಿತರಣಾ ಮಿಶ್ರಣವು ಪ್ರಾಥಮಿಕವಾಗಿ ವಸ್ತುಗಳನ್ನು ಮರುಹಂಚಿಕೆ ಮಾಡುತ್ತದೆ; ಲಭ್ಯವಿರುವ ಒತ್ತಡವು ಒಟ್ಟುಗೂಡಿಸುವಿಕೆಯನ್ನು ಮುರಿಯಲು ಸಾಕಾಗುತ್ತದೆ ಎಂದು ಅದು ಸ್ವತಃ ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ. ನೈಜ ಅಂಶವು ಎರಡೂ ಮಿಶ್ರಣ ವಿಧಾನಗಳಿಗೆ ಕೊಡುಗೆ ನೀಡುತ್ತದೆ. ಹೆಚ್ಚು ಪ್ರಸರಣ ಕ್ರಿಯೆ ಅಗತ್ಯವಿದೆಯೇ ಎಂದು ನಿರ್ಧರಿಸುವ ಮೊದಲು ಉಳಿದಿರುವ ಒಟ್ಟುಗೂಡಿಸುವಿಕೆಯನ್ನು ಬಣ್ಣ ಅಥವಾ ಸಂಯೋಜನೆಯ ಏಕರೂಪತೆಯಿಂದ ಪ್ರತ್ಯೇಕವಾಗಿ ಪರೀಕ್ಷಿಸಿ.
ಹೆಚ್ಚುತ್ತಿರುವ ಸ್ಕ್ರೂ ವೇಗವು ಯಾವಾಗಲೂ ಮಿಶ್ರಣವನ್ನು ಸುಧಾರಿಸುತ್ತದೆಯೇ?
ಇಲ್ಲ. ವೇಗವು ಕಾರ್ಯಾಚರಣಾ ಇನ್ಪುಟ್ ಆಗಿದೆ, ಆದರೆ ಸ್ವೀಕಾರಾರ್ಹ ಮಿಶ್ರಣವು ಅಳತೆ ಉತ್ಪನ್ನದ ಫಲಿತಾಂಶವಾಗಿದೆ. ಆಹಾರದ ಪರಿಸ್ಥಿತಿಗಳು, ನಿಜವಾದ ಕರಗುವ ತಾಪಮಾನ, ಡ್ರೈವ್ ಲೋಡ್ ಮತ್ತು ಒಪ್ಪಿದ ಗುಣಮಟ್ಟದ ಪರೀಕ್ಷೆಗಳೊಂದಿಗೆ ವೇಗ ಬದಲಾವಣೆಯನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. ಅಗತ್ಯವಿರುವ ಉತ್ಪನ್ನ ಗುಣಲಕ್ಷಣಗಳು ಅಥವಾ ಆಪರೇಟಿಂಗ್ ಮಿತಿಗಳನ್ನು ಇನ್ನು ಮುಂದೆ ಪೂರೈಸದಿದ್ದರೆ ಹೆಚ್ಚಿನ rpm ಸೆಟ್ಟಿಂಗ್ ಅನ್ನು ಸ್ವೀಕರಿಸಬೇಡಿ.
90-ಡಿಗ್ರಿ ಬೆರೆಸುವ ಬ್ಲಾಕ್ಗಳು ಯಾವಾಗಲೂ ಪ್ರಸರಣಕ್ಕೆ ಉತ್ತಮವೇ?
ಇಲ್ಲ. ದಿಗ್ಭ್ರಮೆಗೊಳಿಸುವ ಕೋನವು ಕೇವಲ ಒಂದು ಜ್ಯಾಮಿತಿ ವೇರಿಯಬಲ್ ಆಗಿದೆ. ಡಿಸ್ಕ್ ಅಗಲ, ಒಟ್ಟು ಬ್ಲಾಕ್ ಉದ್ದ, ತಿಳಿಸುವ ನಿರ್ದೇಶನ, ಭರ್ತಿ ಮಾಡುವ ಪರಿಸ್ಥಿತಿಗಳು ಮತ್ತು ಸುತ್ತಮುತ್ತಲಿನ ಸಂರಚನೆಯನ್ನು ಸಹ ಪರಿಶೀಲಿಸುವ ಅಗತ್ಯವಿದೆ. ತಟಸ್ಥ ಬ್ಲಾಕ್ ಸುತ್ತಮುತ್ತಲಿನ ಪ್ರಕ್ರಿಯೆಯ ಕ್ರಿಯೆಯ ಅಡಿಯಲ್ಲಿ ವಸ್ತುವನ್ನು ರವಾನಿಸಬಹುದು; ತಟಸ್ಥ ಎಂದರೆ ವಸ್ತುವು ಸ್ಥಿರವಾಗಿರುತ್ತದೆ ಎಂದು ಅರ್ಥವಲ್ಲ.
ಹಲ್ಲಿನ ಮಿಶ್ರಣದ ಅಂಶಗಳು ಸಹ ಹರಡುವ ಮಿಶ್ರಣವನ್ನು ಒದಗಿಸಬಹುದೇ?
ಹೌದು, ಜ್ಯಾಮಿತಿ ಮತ್ತು ಆಪರೇಟಿಂಗ್ ಷರತ್ತುಗಳನ್ನು ಅವಲಂಬಿಸಿ. ವಿತರಣಾ ಮಿಕ್ಸರ್ ಎಂದು ವಿವರಿಸಿದ ಅಂಶವು ಇನ್ನೂ ಸ್ಥಳೀಯ ಒತ್ತಡಗಳನ್ನು ಉಂಟುಮಾಡಬಹುದು. ವರ್ಗದ ಹೆಸರನ್ನು ಅದರ ಕಾರ್ಯಕ್ಷಮತೆಯ ಸಂಪೂರ್ಣ ವಿವರಣೆಯಾಗಿ ಪರಿಗಣಿಸುವ ಬದಲು ನಿಜವಾದ ಪ್ರೊಫೈಲ್ ಮತ್ತು ವಸ್ತು ಕರ್ತವ್ಯಕ್ಕಾಗಿ ಪುರಾವೆಗಳನ್ನು ವಿನಂತಿಸಿ.
ಹೆಚ್ಚು ಬೆರೆಸುವ ಬ್ಲಾಕ್ಗಳನ್ನು ಸೇರಿಸಿದ ನಂತರ ಬಣ್ಣದ ಗೆರೆಗಳು ಏಕೆ ಉಳಿಯಬಹುದು?
ಹೆಚ್ಚು ಬೆರೆಸುವ ಬ್ಲಾಕ್ಗಳು ಸ್ವತಃ ಕಾರಣವನ್ನು ಗುರುತಿಸುವುದಿಲ್ಲ ಅಥವಾ ತೆಗೆದುಹಾಕುವುದಿಲ್ಲ. ಡೋಸಿಂಗ್ ಸ್ಥಿರತೆ, ಒಳಬರುವ ಘಟಕಾಂಶದ ರೂಪ, ಕರಗುವ ಪರಿಸ್ಥಿತಿಗಳು ಮತ್ತು ಹೋಲಿಸಬಹುದಾದ ಕಾರ್ಯಾಚರಣೆಯ ಅಡಿಯಲ್ಲಿ ಸಂಗ್ರಹಿಸಲಾದ ಮಾದರಿಗಳನ್ನು ಪರಿಶೀಲಿಸಿ. ನಂತರ ಉಳಿದಿರುವ ಸಮಸ್ಯೆಯು ಪ್ರಾದೇಶಿಕ ವಿತರಣೆಯೇ, ಚದುರಿಸದ ಒಟ್ಟುಗೂಡಿಸುವಿಕೆಗಳು ಅಥವಾ ಹೆಚ್ಚಿನ ಸಂರಚನಾ ಬದಲಾವಣೆಯನ್ನು ಮಾಡುವ ಮೊದಲು ಇನ್ನೊಂದು ದೋಷವೇ ಎಂಬುದನ್ನು ನಿರ್ಧರಿಸಿ.
ಅವಳಿ-ಸ್ಕ್ರೂ ಹೊರತೆಗೆಯುವಿಕೆಯಲ್ಲಿ ಸ್ಕ್ರೂ ಬ್ಲೇಡ್ ಕಾನ್ಫಿಗರೇಶನ್ ಅರ್ಥವೇನು?
ಈ ಮಾರ್ಗದರ್ಶಿಗಾಗಿ, ಉಪಯುಕ್ತ ಸಂರಚನೆಯು ಅವುಗಳ ಆಯಾಮಗಳು ಮತ್ತು ನಿರ್ದೇಶನವನ್ನು ಒಳಗೊಂಡಂತೆ ವಿಭಾಗಗಳನ್ನು ರವಾನಿಸುವುದು, ಬೆರೆಸುವುದು ಮತ್ತು ಮಿಶ್ರಣ ಮಾಡುವ ಅಕ್ಷೀಯ ವ್ಯವಸ್ಥೆಯಾಗಿದೆ. ರೇಖಾಚಿತ್ರದಲ್ಲಿ ಆ ನಿರ್ದಿಷ್ಟ ಪದಗಳನ್ನು ಬಳಸಿ. ಸಂಪೂರ್ಣ ಅಸೆಂಬ್ಲಿಯನ್ನು ಬ್ಲೇಡ್ ಕಾನ್ಫಿಗರೇಶನ್ ಎಂದು ಕರೆಯುವುದು ಅದರ ಸಂಸ್ಕರಣಾ ಕಾರ್ಯಗಳನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸುವುದಿಲ್ಲ ಅಥವಾ ವಿಭಿನ್ನ ಪೂರೈಕೆದಾರರ ಅಂಶ ಸಂಕೇತಗಳನ್ನು ಪರಸ್ಪರ ಬದಲಾಯಿಸುವುದಿಲ್ಲ.