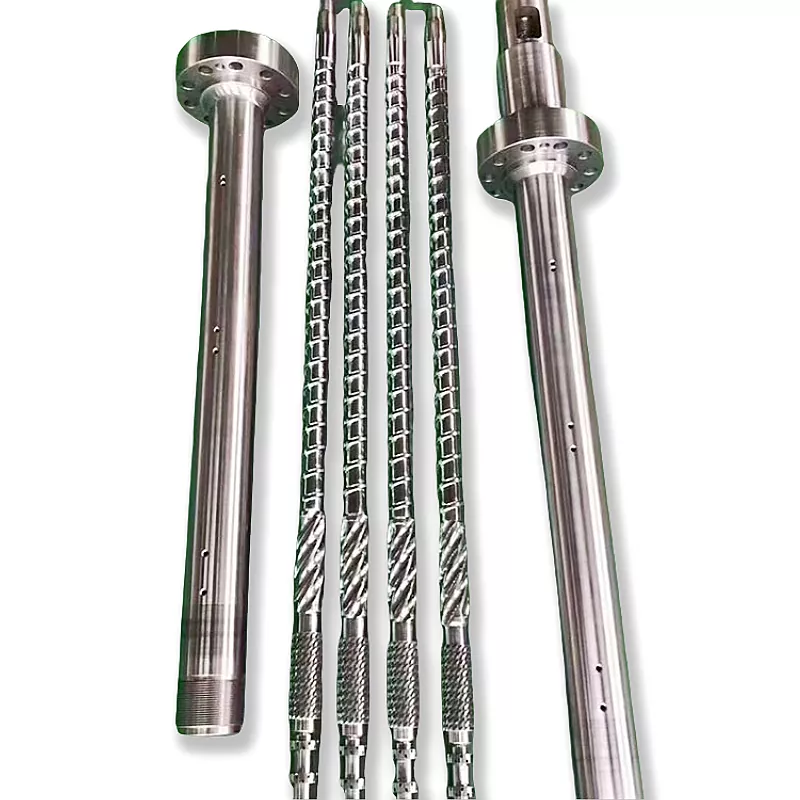
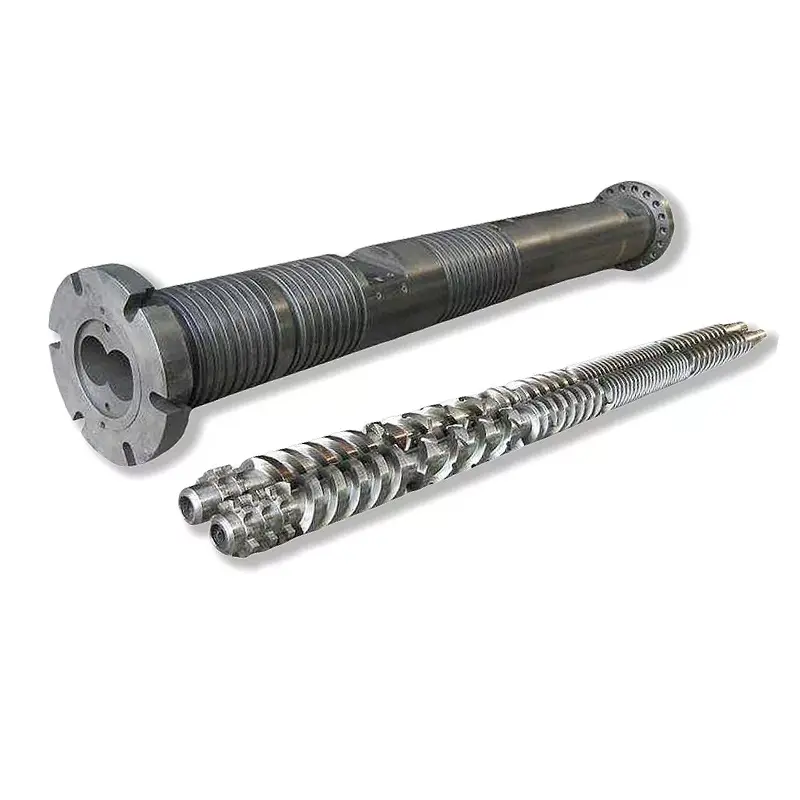
ಶಂಕುವಿನಾಕಾರದ ಮತ್ತು ಸಮಾನಾಂತರ ಅವಳಿ ಸ್ಕ್ರೂ ಎಕ್ಸ್ಟ್ರೂಡರ್ಗಳು: ನಾವು ಏನು ಹೋಲಿಸುತ್ತಿದ್ದೇವೆ?
ಶಂಕುವಿನಾಕಾರದ ಅವಳಿ ಸ್ಕ್ರೂ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಎಂದರೇನು?
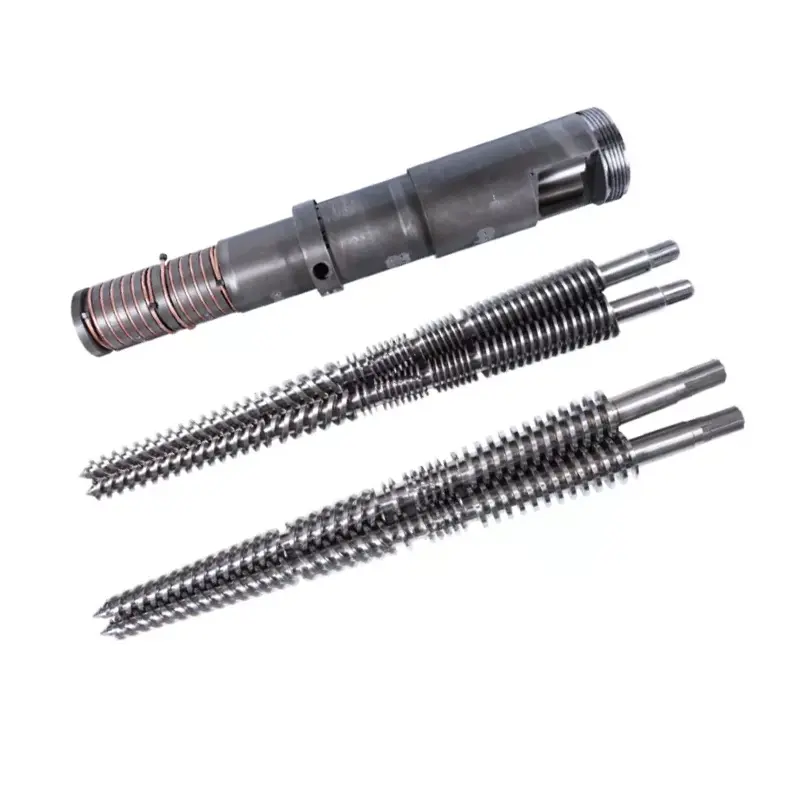
ಒಂದು ಶಂಕುವಿನಾಕಾರದ ಟ್ವಿನ್ ಸ್ಕ್ರೂ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಸ್ಕ್ರೂಗಳನ್ನು ಹೊಂದಿದ್ದು, ಅದರ ಹೊರಗಿನ ವ್ಯಾಸವು ಸಂಸ್ಕರಣೆಯ ಉದ್ದಕ್ಕೂ ಬದಲಾಗುತ್ತದೆ. ಇಲ್ಲಿ ಚರ್ಚಿಸಲಾದ ಸಾಂಪ್ರದಾಯಿಕ PVC ವ್ಯವಸ್ಥೆಯಲ್ಲಿ, ಫೀಡ್ ಅಂತ್ಯವು ದೊಡ್ಡದಾಗಿದೆ ಮತ್ತು ವಿಸರ್ಜನೆಯ ಅಂತ್ಯವು ಚಿಕ್ಕದಾಗಿದೆ. "ಶಂಕುವಿನಾಕಾರದ ಸ್ಕ್ರೂ ಎಕ್ಸ್ಟ್ರೂಡರ್" ನಂತಹ ವಿವರಣೆಯು ಇನ್ನೂ ತಿರುಗುವಿಕೆಯ ದಿಕ್ಕು, ಇಂಟರ್ಮೆಶಿಂಗ್ ವ್ಯವಸ್ಥೆ ಮತ್ತು ಅಪ್ಲಿಕೇಶನ್ ಅನ್ನು ದೃಢೀಕರಿಸಲು ಬಿಡುತ್ತದೆ.
ಸಮಾನಾಂತರ ಟ್ವಿನ್ ಸ್ಕ್ರೂ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಎಂದರೇನು?
ಸಮಾನಾಂತರ ಟ್ವಿನ್ ಸ್ಕ್ರೂ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಸಮಾನಾಂತರ ಸ್ಕ್ರೂ ಅಕ್ಷಗಳನ್ನು ಮತ್ತು ಸಂಸ್ಕರಣಾ ವಿಭಾಗದ ಉದ್ದಕ್ಕೂ ಸ್ಥಿರವಾದ ನಾಮಮಾತ್ರದ ಹೊರಗಿನ ವ್ಯಾಸವನ್ನು ಹೊಂದಿರುತ್ತದೆ. ಚಾನಲ್ ಜ್ಯಾಮಿತಿಯು ಇನ್ನೂ ಬದಲಾಗಬಹುದು. "ಸಮಾನಾಂತರ" ಎಂಬ ಪದವು ತಿರುಪುಮೊಳೆಗಳು ಒಟ್ಟಿಗೆ ಅಥವಾ ವಿರುದ್ಧ ದಿಕ್ಕಿನಲ್ಲಿ ಸುತ್ತುತ್ತವೆಯೇ ಅಥವಾ ಯಂತ್ರವು ಸಂಯೋಜನೆ ಅಥವಾ ನೇರ ಉತ್ಪನ್ನವನ್ನು ಹೊರತೆಗೆಯಲು ಉದ್ದೇಶಿಸಲಾಗಿದೆಯೇ ಎಂದು ನಿಮಗೆ ಹೇಳುವುದಿಲ್ಲ.
ನಸ್ಟಾಜ್ ಮತ್ತು ವಿಲ್ಜಿನ್ಸ್ಕಿ ತಮ್ಮಲ್ಲಿ ಸಹ-ತಿರುಗುವ ಮತ್ತು ಪ್ರತಿ-ತಿರುಗುವ ಅವಳಿ-ಸ್ಕ್ರೂ ಹೊರತೆಗೆಯುವಿಕೆಯನ್ನು ಪ್ರತ್ಯೇಕಿಸುತ್ತಾರೆಪ್ರತಿ-ತಿರುಗುವ ಹೊರತೆಗೆಯುವಿಕೆಯ ಸ್ಕೇಲ್-ಅಪ್ ಕುರಿತು 2024 ಸಂಶೋಧನೆ. ಅವರ ಚರ್ಚೆಯು PVC ಪೌಡರ್ ಸಂಸ್ಕರಣೆಯನ್ನು ಪ್ರಮುಖ ಪ್ರತಿ-ತಿರುಗಿಸುವ ಅಪ್ಲಿಕೇಶನ್ ಎಂದು ಗುರುತಿಸುತ್ತದೆ. ಆ ಪ್ರಕ್ರಿಯೆಯ ವ್ಯತ್ಯಾಸವು ಅರ್ಥಪೂರ್ಣ ಹೋಲಿಕೆಗೆ ಆರಂಭಿಕ ಹಂತವಾಗಿದೆ.
ಖರೀದಿ ಕಾರ್ಯವನ್ನು ಸ್ಥಿರವಾಗಿರಿಸಿಕೊಳ್ಳಿ
PVC ಡ್ರೈ-ಬ್ಲೆಂಡ್ ಹೊರತೆಗೆಯುವಿಕೆಗಾಗಿ, ಅದೇ ಉತ್ಪನ್ನದ ಅವಶ್ಯಕತೆಗಳ ಅಡಿಯಲ್ಲಿ ಸಂಬಂಧಿತ ಶಂಕುವಿನಾಕಾರದ ಮತ್ತು ಸಮಾನಾಂತರ ಸಂರಚನೆಗಳನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. ಎರಡರಲ್ಲೂ ಸಮಾನಾಂತರ ಸ್ಕ್ರೂಗಳು ಇರುವುದರಿಂದ ಕೇವಲ ಒಂದು ಹೈ-ಸ್ಪೀಡ್ ಸಹ-ತಿರುಗುವ ಕಾಂಪೌಂಡಿಂಗ್ ಕ್ಲೈಮ್ ಅನ್ನು ಕೌಂಟರ್-ತಿರುಗುವ ಪೈಪ್ ಯಂತ್ರಕ್ಕೆ ವರ್ಗಾಯಿಸಬೇಡಿ. ನಿಮ್ಮ ಕಾರ್ಯವು ಸಂಯುಕ್ತ ಉತ್ಪಾದನೆಯಾಗಿದ್ದರೆ, ನಮ್ಮ ವಿಶಾಲವನ್ನು ಬಳಸಿವಸ್ತು ಮತ್ತು ಹೊರತೆಗೆಯುವಿಕೆ-ವ್ಯವಸ್ಥೆಯ ಆಯ್ಕೆ ಮಾರ್ಗದರ್ಶಿಮೊದಲು ಪ್ರಕ್ರಿಯೆಯನ್ನು ಸ್ಥಾಪಿಸಲು.
ಹೊಸ ಸಾಲಿಗಾಗಿ, ಯಂತ್ರ ಪೂರೈಕೆದಾರರು ಸಂಪೂರ್ಣ ಆಪರೇಟಿಂಗ್ ಕಾನ್ಫಿಗರೇಶನ್ ಅನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಬೇಕು. ಬದಲಿ ಘಟಕಗಳಿಗಾಗಿ, ನಾವು ಸ್ಥಾಪಿಸಲಾದ ಯಂತ್ರ ಮತ್ತು ಅದರ ರೇಖಾಚಿತ್ರಗಳೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸುತ್ತೇವೆ. ಸ್ಕ್ರೂ ಮತ್ತು ಬ್ಯಾರೆಲ್ ಉದ್ಧರಣವು ವಿಭಿನ್ನ ಯಂತ್ರದ ವಾಸ್ತುಶಿಲ್ಪವು ಸೂಕ್ತವಾಗಿದೆಯೇ ಎಂಬುದನ್ನು ಸ್ವತಃ ಸ್ಥಾಪಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ.
ಜ್ಯಾಮಿತಿ, ಮಧ್ಯದ ಅಂತರ ಮತ್ತು ಮಾದರಿ ಗಾತ್ರಗಳು ಹೇಗೆ ಭಿನ್ನವಾಗಿವೆ
ಉಪಯುಕ್ತ ಜ್ಯಾಮಿತೀಯ ವ್ಯತ್ಯಾಸವೆಂದರೆ ವಸ್ತುವು ಸ್ಥಳಾವಕಾಶವನ್ನು ಹೊಂದಿದೆ ಮತ್ತು ಅಲ್ಲಿ ಜೋಡಣೆಯು ಸರಿಹೊಂದಬೇಕು. ಸಾಂಪ್ರದಾಯಿಕ ಶಂಕುವಿನಾಕಾರದ ವ್ಯವಸ್ಥೆಯಲ್ಲಿ, ಸ್ಕ್ರೂ ಅಕ್ಷಗಳ ವ್ಯಾಸ ಮತ್ತು ಪ್ರತ್ಯೇಕತೆಯು ಸಂಸ್ಕರಣೆಯ ಉದ್ದಕ್ಕೂ ಬದಲಾಗುತ್ತದೆ. ಸಮಾನಾಂತರ ವ್ಯವಸ್ಥೆಯಲ್ಲಿ, ಅಕ್ಷಗಳು ಸಮಾನಾಂತರವಾಗಿ ಉಳಿಯುತ್ತವೆ. ಯಾವುದೇ ವಿವರಣೆಯು ಚಾನಲ್ ಆಳ, ಸ್ಥಳೀಯ ಸಂಕೋಚನ, ಕೆಲಸದ ಕ್ಲಿಯರೆನ್ಸ್ ಅಥವಾ ಸಂಪೂರ್ಣ ಒತ್ತಡದ ಕರ್ತವ್ಯವನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸುವುದಿಲ್ಲ.
ವ್ಯಾಸದ ಜೋಡಿಯು ಸಾಮರ್ಥ್ಯದ ರೇಟಿಂಗ್ ಅಲ್ಲ
ನಮ್ಮಶಂಕುವಿನಾಕಾರದ ಅವಳಿ ತಿರುಪು ಬ್ಯಾರೆಲ್ ಶ್ರೇಣಿΦ65/Φ132 ಮತ್ತು Φ80/Φ156 ಸೇರಿದಂತೆ ಜೋಡಿಗಳನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಆರ್ಡರ್ ಮಾಡುವ ಮೊದಲು, ರೇಖಾಚಿತ್ರವು ಯಾವ ಅಂತ್ಯವನ್ನು ಗುರುತಿಸುತ್ತದೆ ಮತ್ತು ಸಂಯೋಜಿತ ಪ್ರಕ್ರಿಯೆಯ ಉದ್ದವನ್ನು ದೃಢೀಕರಿಸಿ. ಎರಡನೇ ಸಂಖ್ಯೆಯನ್ನು ಪೈಪ್ ವ್ಯಾಸ ಅಥವಾ ಉದ್ದದಿಂದ ವ್ಯಾಸದ ಅನುಪಾತವಾಗಿ ಓದಬೇಡಿ. ಎಲ್/ಡಿ ಆಯಾಮರಹಿತವಾಗಿದೆ; ವ್ಯಾಸವು ಉದ್ದದ ಘಟಕವನ್ನು ಹೊಂದಿರುತ್ತದೆ.
ದಿPVC ಪೈಪ್ ಸಮಾನಾಂತರ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ಪುಟ ಪಟ್ಟಿಗಳು Φ45 ರಿಂದ Φ150 mm ಮತ್ತು L/D 32 ರಿಂದ 38, ಗ್ರಾಹಕೀಕರಣದೊಂದಿಗೆ. ಉತ್ಪನ್ನದ ಪ್ರಕಟಿತ ಆಯ್ಕೆಗಳು ಇವು. ಅವರು ಸಮಾನವಾದ ಶಂಕುವಿನಾಕಾರದ ಗಾತ್ರ ಅಥವಾ ಸಾರ್ವತ್ರಿಕ ಔಟ್ಪುಟ್ ಶ್ರೇಣಿಯನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ.
ಡ್ರೈವ್ ಮತ್ತು ಬೆಂಬಲ ವ್ಯವಸ್ಥೆಯನ್ನು ಸೇರಿಸಿ
ಗೇರ್ಬಾಕ್ಸ್ ಔಟ್ಪುಟ್ ಲೇಔಟ್, ಸಂಪರ್ಕದ ವಿವರಗಳು ಮತ್ತು ಪ್ರೊಸೆಸಿಂಗ್-ಯೂನಿಟ್ ಡ್ರಾಯಿಂಗ್ ಜೊತೆಗೆ ಅನುಮತಿಸಬಹುದಾದ ಆಪರೇಟಿಂಗ್ ಲಕೋಟೆಯನ್ನು ನಾವು ವಿನಂತಿಸುತ್ತೇವೆ. ಬೇರಿಂಗ್ ಸ್ಪೇಸ್ ಅಥವಾ ದೊಡ್ಡ ಫೀಡ್-ಎಂಡ್ ವ್ಯಾಸವು ಪರಿಶೀಲಿಸಿದ ಟಾರ್ಕ್, ವೇಗ ಮತ್ತು ಥ್ರಸ್ಟ್ ವಿವರಣೆಗೆ ಬದಲಿಯಾಗಿಲ್ಲ. ಛಾಯಾಚಿತ್ರದಿಂದ ಯಾಂತ್ರಿಕ ಸಾಮರ್ಥ್ಯವನ್ನು ಊಹಿಸುವ ಬದಲು ಸಂಪೂರ್ಣ ಪ್ರಸ್ತಾಪಗಳನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ.


ಶಂಕುವಿನಾಕಾರದ ವಿರುದ್ಧ ಸಮಾನಾಂತರ ಟ್ವಿನ್ ಸ್ಕ್ರೂ ಎಕ್ಸ್ಟ್ರೂಡರ್: ಒಂದು ರೀತಿಯ ಹೋಲಿಕೆ
ಒಂದೇ PVC ಕೆಲಸಕ್ಕಾಗಿ ಪ್ರಸ್ತಾಪಿಸಿದಾಗ ಎರಡೂ ಕಾನ್ಫಿಗರೇಶನ್ಗಳು ಮೌಲ್ಯಮಾಪನಕ್ಕೆ ಅರ್ಹವಾಗಿವೆ. ಪೂರೈಕೆದಾರರು ನಿಜವಾದ ಸ್ಕ್ರೂ ಪ್ರೊಫೈಲ್, ಫೀಡ್ ವ್ಯವಸ್ಥೆ, ಡ್ರೈವ್ ಮತ್ತು ಆಪರೇಟಿಂಗ್ ಷರತ್ತುಗಳನ್ನು ಗುರುತಿಸಿದ ನಂತರ ಮಾತ್ರ ಅವರ ಸಂಭಾವ್ಯ ಪ್ರಯೋಜನಗಳು ಉಪಯುಕ್ತವಾಗುತ್ತವೆ. ಪ್ರತಿ ಸಾಲಿಗೆ ಸಾರ್ವತ್ರಿಕ ವಿಜೇತರನ್ನು ನೀಡುವ ಬದಲು ಪ್ರಸ್ತಾವನೆಗಳನ್ನು ಹೋಲಿಸಲು ನಾವು ಈ ಕೆಳಗಿನ ಕೋಷ್ಟಕವನ್ನು ಬಳಸುತ್ತೇವೆ.
| ನಿರ್ಧಾರ | ಶಂಕುವಿನಾಕಾರದ ಸಂರಚನೆ | ಸಮಾನಾಂತರ ಸಂರಚನೆ | ವಿನಂತಿಸಲು ಪುರಾವೆ |
|---|---|---|---|
| ವಸ್ತು ಸೇವನೆ | ಉದ್ದೇಶಿತ ಪುಡಿ ಮಿಶ್ರಣದೊಂದಿಗೆ ಫೀಡ್-ಎಂಡ್ ಜ್ಯಾಮಿತಿ ಮತ್ತು ಬಳಸಬಹುದಾದ ಸೇವನೆಯನ್ನು ಪರಿಶೀಲಿಸಿ. | ಅದೇ ಮಿಶ್ರಣಕ್ಕಾಗಿ ಫೀಡ್ ತೆರೆಯುವಿಕೆ, ಚಾನಲ್ ಪ್ರೊಫೈಲ್ ಮತ್ತು ಫೀಡಿಂಗ್ ಸಿಸ್ಟಮ್ ಅನ್ನು ಪರಿಶೀಲಿಸಿ. | ಫೀಡ್ ರೂಪ, ಬೃಹತ್ ಸಾಂದ್ರತೆ ಮತ್ತು ಸ್ಥಿರ ಫೀಡ್-ರೇಟ್ ದಾಖಲೆ. |
| ಫ್ಯೂಷನ್ ಮತ್ತು ಥರ್ಮಲ್ ಇತಿಹಾಸ | ವೇಗ, ಭರ್ತಿ ಮತ್ತು ತಾಪಮಾನ ನಿಯಂತ್ರಣದೊಂದಿಗೆ ಬದಲಾಗುತ್ತಿರುವ ಜ್ಯಾಮಿತಿಯನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡಿ. | ಆಯ್ದ ಸಂಸ್ಕರಣೆಯ ಉದ್ದ ಮತ್ತು ಸ್ಥಳೀಯ ಚಾನಲ್ ಜ್ಯಾಮಿತಿಯನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡಿ. | ವಿವರಿಸಿದ ವಸ್ತು, ಪ್ರಕ್ರಿಯೆ ವಿಂಡೋ ಮತ್ತು ಸಿದ್ಧಪಡಿಸಿದ ಉತ್ಪನ್ನ ಫಲಿತಾಂಶಗಳು. |
| ವೆಂಟಿಂಗ್ | ತೆರಪಿನ ಸ್ಥಾನ ಮತ್ತು ಅಲ್ಲಿ ಅಗತ್ಯವಿರುವ ಪ್ರಕ್ರಿಯೆಯ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ದೃಢೀಕರಿಸಿ. | ತೆರಪಿನ ಸ್ಥಾನ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಒತ್ತಡ-ಬಿಲ್ಡಿಂಗ್ ಕರ್ತವ್ಯವನ್ನು ದೃಢೀಕರಿಸಿ. | ಪ್ರಯೋಗ ಅವಲೋಕನಗಳು ಮತ್ತು ಒಪ್ಪಿದ ತೆರಪಿನ ವ್ಯವಸ್ಥೆ ಪರಿಸ್ಥಿತಿಗಳು. |
| ಒತ್ತಡ ಮತ್ತು ಡ್ರೈವ್ ಲೋಡ್ | ನಿಜವಾದ ಡ್ರೈವ್ ಮತ್ತು ಪ್ರೊಸೆಸಿಂಗ್-ಯೂನಿಟ್ ಮಿತಿಗಳನ್ನು ಬಳಸಿ. | ನಿಜವಾದ ಡ್ರೈವ್ ಮತ್ತು ಪ್ರೊಸೆಸಿಂಗ್-ಯೂನಿಟ್ ಮಿತಿಗಳನ್ನು ಬಳಸಿ. | ಪೂರೈಕೆದಾರ-ಅನುಮೋದಿತ ಆಪರೇಟಿಂಗ್ ಎನ್ವಲಪ್ ಮತ್ತು ಡೈ ಡ್ಯೂಟಿ. |
| ಔಟ್ಪುಟ್ ಶ್ರೇಣಿ | ಅಗತ್ಯವಿರುವ ಉತ್ಪನ್ನದ ಗಾತ್ರಗಳಲ್ಲಿ ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ ಅನ್ನು ದೃಢೀಕರಿಸಿ. | ಅದೇ ಗುಣಮಟ್ಟದ ಮಿತಿಗಳಲ್ಲಿ ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ ಅನ್ನು ದೃಢೀಕರಿಸಿ. | ಸ್ಥಿರ ಕನಿಷ್ಠ ಮತ್ತು ಗರಿಷ್ಠ ಉತ್ಪಾದನಾ ಬಿಂದುಗಳು. |
| ಶಕ್ತಿ | ಅಭ್ಯರ್ಥಿ ಆಪರೇಟಿಂಗ್ ಪಾಯಿಂಟ್ ಅನ್ನು ಅಳೆಯಿರಿ. | ಅಭ್ಯರ್ಥಿ ಆಪರೇಟಿಂಗ್ ಪಾಯಿಂಟ್ ಅನ್ನು ಅಳೆಯಿರಿ. | ಪ್ರತಿ ಅಂಗೀಕೃತ ಕೆಜಿಗೆ kWh, ಹೇಳಲಾದ ಗಡಿ ಮತ್ತು ಸಮಯದ ಅವಧಿಯೊಂದಿಗೆ. |
| ಉಡುಗೆ ಮತ್ತು ಬದಲಿ | ಸಂಯೋಗದ ಭಾಗಗಳು ಮತ್ತು ಅನುಮತಿಸಲಾದ ಹೊಂದಾಣಿಕೆಯ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಪರೀಕ್ಷಿಸಿ. | ಎರಡೂ ಸ್ಕ್ರೂಗಳು ಮತ್ತು ಎರಡೂ ಬ್ಯಾರೆಲ್ ಬೋರ್ಗಳನ್ನು ಪರೀಕ್ಷಿಸಿ. | ಸ್ಥಾನಿಕ ಉಡುಗೆ ನಕ್ಷೆ ಮತ್ತು ಬದಲಿ ವ್ಯಾಪ್ತಿ. |
| ಹೂಡಿಕೆ | ಅನುಸ್ಥಾಪನೆ, ಸಹಾಯಕಗಳು ಮತ್ತು ಅಗತ್ಯವಿರುವ ಉತ್ಪಾದನಾ ಶ್ರೇಣಿಯನ್ನು ಸೇರಿಸಿ. | ಅದೇ ಯೋಜನೆಯ ವ್ಯಾಪ್ತಿಯನ್ನು ಸೇರಿಸಿ. | ಸಮಾನವಾದ ಹೊರಗಿಡುವಿಕೆಗಳು ಮತ್ತು ಸ್ವೀಕಾರ ನಿಯಮಗಳೊಂದಿಗೆ ಐಟಂ ಮಾಡಿದ ಉಲ್ಲೇಖಗಳು. |
ಅವರ ಅಮೂರ್ತದಲ್ಲಿಸಮಾನಾಂತರ ಮತ್ತು ಶಂಕುವಿನಾಕಾರದ ಹೊರತೆಗೆಯುವಿಕೆಯ ಹೋಲಿಕೆ, S. Seifert ಸಂರಚನೆ, ನಿವಾಸ ಸಮಯ ಮತ್ತು PVC ಅಂತಿಮ ಬಳಕೆಗಳ ವಿರುದ್ಧ ಕತ್ತರಿಯನ್ನು ನಿರ್ಣಯಿಸುತ್ತದೆ. ಅದು ಪ್ರಕ್ರಿಯೆ-ನಿರ್ದಿಷ್ಟ ಹೋಲಿಕೆಯನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ; ಇದು ಸಾರ್ವತ್ರಿಕ ಪೈಪ್-ಗಾತ್ರದ ಕಟ್ಆಫ್ ಅಥವಾ ಹೊಸ ಖರೀದಿಗೆ ಶಕ್ತಿ-ಉಳಿತಾಯ ಶೇಕಡಾವನ್ನು ಪೂರೈಸುವುದಿಲ್ಲ.
ನಿಮ್ಮ PVC ಸೂತ್ರೀಕರಣವು ನಿರ್ಧಾರವನ್ನು ಹೇಗೆ ಬದಲಾಯಿಸುತ್ತದೆ
ಯಂತ್ರಕ್ಕೆ ಏನು ಪ್ರವೇಶಿಸುತ್ತದೆ ಮತ್ತು ಡೈ ಅನ್ನು ಏನು ಬಿಡಬೇಕು ಎಂಬುದರೊಂದಿಗೆ ವಿವರಣೆಯನ್ನು ಪ್ರಾರಂಭಿಸಿ. "ರಿಜಿಡ್ PVC" ಎರಡು ಪ್ರಸ್ತಾಪಗಳನ್ನು ಹೋಲಿಸಲು ತುಂಬಾ ವಿಶಾಲವಾಗಿದೆ. ನಾವು ರಾಳದ ಗ್ರೇಡ್, ಫಿಲ್ಲರ್ ಪ್ರಕಾರ ಮತ್ತು ಲೋಡಿಂಗ್, ಸ್ಟೇಬಿಲೈಸರ್ ಮತ್ತು ಲೂಬ್ರಿಕೇಶನ್ ಸಿಸ್ಟಮ್, ಮರುಬಳಕೆಯ ವಿಷಯ, ಫೀಡ್ ಫಾರ್ಮ್ ಮತ್ತು ತಯಾರಿಕೆಯ ವಿಧಾನವನ್ನು ವಿನಂತಿಸುತ್ತೇವೆ. ಪಾಕವಿಧಾನ ಪರಿಷ್ಕರಣೆಯನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ ಆದ್ದರಿಂದ ಪ್ರಯೋಗ ಮತ್ತು ಉದ್ಧರಣವು ಒಂದೇ ವಿಷಯವನ್ನು ವಿವರಿಸುತ್ತದೆ.
ಸಂಯೋಜನೆಯ ಘಟಕಗಳನ್ನು ಸ್ಪಷ್ಟವಾಗಿ ಇರಿಸಿ
phr ನಲ್ಲಿ ಲೋಡಿಂಗ್ ಎಂದರೆ ರಾಳದ ನೂರು ಭಾಗಗಳಿಗೆ ಭಾಗಗಳು, ಇಡೀ ಸಂಯುಕ್ತದ ತೂಕದ ಶೇಕಡಾವಲ್ಲ. ಸರಳ ಸಂಯೋಜನೆಯ ಉದಾಹರಣೆಯಾಗಿ, 100 ದ್ರವ್ಯರಾಶಿಯ ಭಾಗಗಳ ರಾಳ ಮತ್ತು 50 ಭಾಗಗಳ ಫಿಲ್ಲರ್, ಯಾವುದೇ ಇತರ ಪದಾರ್ಥಗಳಿಲ್ಲದೆ, ಒಟ್ಟು ದ್ರವ್ಯರಾಶಿಯಿಂದ 50 ÷ 150 = 33.3% ಫಿಲ್ಲರ್ ಅನ್ನು ಹೊಂದಿರುತ್ತದೆ. ಇತರ ಪದಾರ್ಥಗಳನ್ನು ಸೇರಿಸುವುದರಿಂದ ಶೇಕಡಾವಾರು ಬದಲಾಗುತ್ತದೆ. ಈ ಅಂಕಗಣಿತವು ಎರಡೂ ಯಂತ್ರಗಳಿಗೆ ಸುರಕ್ಷಿತ ಲೋಡಿಂಗ್ ಅನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ.
ಫೀಡ್ ಸ್ಥಿರತೆಯನ್ನು ಹೇಗೆ ನಿರ್ಣಯಿಸಲಾಗುತ್ತದೆ ಎಂದು ಕೇಳಿ. ಬದಲಾಗದ ಪಾಲಿಮರ್ ಹೆಸರಿನ ಹಿಂದೆ ಮರೆಮಾಡುವ ಬದಲು ಬೃಹತ್ ಸಾಂದ್ರತೆ ಅಥವಾ ಫೀಡ್ ತಯಾರಿಕೆಯಲ್ಲಿ ಬದಲಾವಣೆಯನ್ನು ದಾಖಲಿಸಬೇಕು. ಪೂರೈಕೆದಾರರು ವಿಭಿನ್ನ ರೇಖಾಗಣಿತವನ್ನು ಶಿಫಾರಸು ಮಾಡಿದರೆ, ಗುರುತಿಸಲಾದ ವಸ್ತು ಸ್ಥಿತಿ ಮತ್ತು ಉತ್ಪಾದನಾ ಕಾರ್ಯಕ್ಕೆ ಸಂಬಂಧಿಸಿದ ವಿವರಣೆಯ ಅಗತ್ಯವಿರುತ್ತದೆ.
ಉಪಯುಕ್ತ ಸಮ್ಮಿಳನ ಮತ್ತು ವಾತಾಯನ ವಿಂಡೋವನ್ನು ವಿವರಿಸಿ
ನಾಸ್ಟಾಜ್ ಮತ್ತು ವಿಲ್ಸಿನ್ಸ್ಕಿಪ್ರತಿ-ತಿರುಗುವ ಹೊರತೆಗೆಯುವಿಕೆಯ ಅಧ್ಯಯನತಾಪಮಾನ, ಕರಗುವಿಕೆ ಅಭಿವೃದ್ಧಿ ಮತ್ತು ಥ್ರೋಪುಟ್ ಅನ್ನು ಕಪಲ್ಡ್ ಸ್ಕೇಲಿಂಗ್ ಉದ್ದೇಶಗಳಾಗಿ ಪರಿಗಣಿಸುತ್ತದೆ. ಇದು ಇಂಟರ್ಮೆಶಿಂಗ್ ಸಿಸ್ಟಮ್ಗಳಲ್ಲಿ ಸೋರಿಕೆ ಹರಿವುಗಳನ್ನು ವಿವರಿಸುತ್ತದೆ. ಆದ್ದರಿಂದ ನಾವು ಖಾಲಿ ಚಾನಲ್ ಪರಿಮಾಣದಿಂದ ಪೂರ್ಣ ಪ್ರಕ್ರಿಯೆಯನ್ನು ಊಹಿಸುವುದಿಲ್ಲ ಅಥವಾ ಘಟಕದ ಉದ್ದಕ್ಕೂ ವಸ್ತು ಅಭಿವೃದ್ಧಿಯನ್ನು ಪರಿಗಣಿಸದೆ ಸ್ಕ್ರೂ ವೇಗವನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸುವುದಿಲ್ಲ.
ಯಾವ ಒತ್ತಡ ಮತ್ತು ವಸ್ತು-ತಾಪಮಾನದ ವಾಚನಗೋಷ್ಠಿಯನ್ನು ತೆಗೆದುಕೊಳ್ಳಲಾಗುತ್ತದೆ, ಅವುಗಳನ್ನು ಎಲ್ಲಿ ತೆಗೆದುಕೊಳ್ಳಲಾಗುತ್ತದೆ ಮತ್ತು ಉತ್ಪನ್ನದ ಮಾದರಿಗಳನ್ನು ಆ ವಾಚನಗಳೊಂದಿಗೆ ಹೇಗೆ ಸಂಯೋಜಿಸಲಾಗುತ್ತದೆ ಎಂಬುದನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಿ. ಬ್ಯಾರೆಲ್ ಸೆಟ್ಪಾಯಿಂಟ್ಗಳು ಮಾತ್ರ ಆ ದಾಖಲೆಯನ್ನು ಒದಗಿಸುವುದಿಲ್ಲ. ಉಪಯುಕ್ತವಾದ ಆಪರೇಟಿಂಗ್ ವಿಂಡೋ ಅಗತ್ಯವಿರುವ ಉತ್ಪನ್ನವು ಹಾದುಹೋಗುವ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಗುರುತಿಸುತ್ತದೆ, ಯಂತ್ರವು ಎಲ್ಲಿ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತದೆ ಎಂಬುದನ್ನು ಮಾತ್ರ ಗುರುತಿಸುವುದಿಲ್ಲ.
ಉತ್ಪನ್ನ ಪರೀಕ್ಷೆಗಳನ್ನು ಅವುಗಳ ನಿಜವಾದ ವ್ಯಾಪ್ತಿಯಲ್ಲಿ ಬಳಸಿ
ASTM D2152-23ಅಸಿಟೋನ್ ಇಮ್ಮರ್ಶನ್ ಮೂಲಕ ಕಟ್ಟುನಿಟ್ಟಾದ PVC ಪೈಪ್ ಮತ್ತು ಮೊಲ್ಡ್ ಫಿಟ್ಟಿಂಗ್ಗಳಲ್ಲಿ ಸಮ್ಮಿಳನದ ಸಮರ್ಪಕತೆಯನ್ನು ತಿಳಿಸುತ್ತದೆ. ಅದರ ಪ್ರಕಟಿತ ಮಿತಿಗಳು ಸಾಕಷ್ಟು ಸಮ್ಮಿಳನದಿಂದ ಉಷ್ಣದ ಅವನತಿಯನ್ನು ಪ್ರತ್ಯೇಕಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ ಮತ್ತು ಇತರ ಭೌತಿಕ ಅಥವಾ ರಾಸಾಯನಿಕ ಪರೀಕ್ಷೆಗಳನ್ನು ಬದಲಿಸುವುದಿಲ್ಲ ಎಂದು ಹೇಳುತ್ತದೆ. ಇದು ಒಟ್ಟಾರೆ ಉತ್ಪನ್ನ-ಗುಣಮಟ್ಟದ ಪ್ರಮಾಣಪತ್ರವಲ್ಲ. ಯಾವುದೇ ಅನ್ವಯವಾಗುವ ದ್ರಾವಕ ಪರೀಕ್ಷೆಯು ಅರ್ಹ ಸಿಬ್ಬಂದಿ ಮತ್ತು ಅಗತ್ಯವಿರುವ ಸುರಕ್ಷತಾ ನಿಯಂತ್ರಣಗಳೊಂದಿಗೆ ಸೇರಿದೆ.
ಸಂಬಂಧಿತ ಘನ-ಗೋಡೆ PVC-U ಒತ್ತಡ-ಪೈಪ್ ಯೋಜನೆಗಾಗಿ,ISO 1452-2:2009ಪೈಪ್ ಗುಣಲಕ್ಷಣಗಳು ಮತ್ತು ಸಂಬಂಧಿತ ಪರೀಕ್ಷಾ ನಿಯತಾಂಕಗಳನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸುತ್ತದೆ. ಇದು ಸ್ಕ್ರೂ ಜ್ಯಾಮಿತಿಯನ್ನು ಆಯ್ಕೆ ಮಾಡುವುದಿಲ್ಲ. ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ ಏನೆಂದು ನಿರ್ಧರಿಸುವ ಮೊದಲು ಅನ್ವಯವಾಗುವ ಉತ್ಪನ್ನ ಗುಣಮಟ್ಟ, ಆವೃತ್ತಿ ಮತ್ತು ಮಾರುಕಟ್ಟೆ ಅವಶ್ಯಕತೆಗಳನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಿ.
ಮಾರಾಟ ಮಾಡಬಹುದಾದ ಔಟ್ಪುಟ್ನ ಸುತ್ತ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಗಾತ್ರ
ಉತ್ಪಾದನಾ ಗುರಿಯು ಉತ್ಪನ್ನ ವೇಳಾಪಟ್ಟಿಯಿಂದ ಬರಬೇಕು. ನಾವು ಅಗತ್ಯವಿರುವ ಔಟ್ಪುಟ್ ಶ್ರೇಣಿಯನ್ನು ಕೇಳುತ್ತೇವೆ, ದೊಡ್ಡ ಪೈಪ್ ಅಥವಾ ಹೆಚ್ಚಿನ ಕ್ಯಾಟಲಾಗ್ ಸಂಖ್ಯೆ ಮಾತ್ರವಲ್ಲ. ಒಂದು ಹೆಚ್ಚಿನ-ಔಟ್ಪುಟ್ ಪಾಯಿಂಟ್ಗೆ ಭೇಟಿ ನೀಡುವ ಸಾಲಿಗೆ ಇನ್ನೂ ಸಣ್ಣ ಉತ್ಪನ್ನಗಳಿಗೆ ಪ್ರತ್ಯೇಕ ವಿಮರ್ಶೆ, ನಿಧಾನ ಕಾರ್ಯಾಚರಣೆ ಅಥವಾ ವಿಭಿನ್ನ ಸೂತ್ರೀಕರಣದ ಅಗತ್ಯವಿದೆ.
ಸಾಲಿನ ವೇಗವನ್ನು ಸಮೂಹ ಹರಿವಿಗೆ ಅನುವಾದಿಸಿ
ನಿರಂತರ ಉತ್ಪನ್ನಕ್ಕಾಗಿ, ಪ್ರತಿ ಮೀಟರ್ಗೆ ನಿಜವಾದ ದ್ರವ್ಯರಾಶಿಯನ್ನು ಸಾಲಿನ ವೇಗದಿಂದ ಗುಣಿಸಿ ಮತ್ತು ನಿಮಿಷಗಳನ್ನು ಗಂಟೆಗಳಿಗೆ ಪರಿವರ್ತಿಸಿ. ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಉತ್ಪನ್ನದ ತೂಕ ಅಥವಾ ಪರಿಶೀಲಿಸಿದ ಅಳತೆಯನ್ನು ಬಳಸಿ. ನಿಜವಾದ ಖರೀದಿ ಅಗತ್ಯವನ್ನು ಲೆಕ್ಕಾಚಾರ ಮಾಡುವಾಗ ಸಾರ್ವತ್ರಿಕ ಸಾಂದ್ರತೆ ಅಥವಾ ಗೋಡೆಯ ದಪ್ಪವನ್ನು ಊಹಿಸಬೇಡಿ.
ಅಗತ್ಯವಿರುವ ಉತ್ಪನ್ನದ ಹರಿವು (kg/h) = ಪ್ರತಿ ಮೀಟರ್ಗೆ ದ್ರವ್ಯರಾಶಿ (kg/m) × ಸಾಲಿನ ವೇಗ (m/min) × 60
3.0 m/min ನಲ್ಲಿ 2.0 kg/m ತೂಕದ ವಿವರಣಾತ್ಮಕ ಪೈಪ್ಗೆ, ಗುರಿಯು 360 kg/h ಆಗಿದೆ. 4.0 m/min ನಲ್ಲಿ, ಅದೇ ಉತ್ಪನ್ನಕ್ಕೆ 480 kg/h ಅಗತ್ಯವಿದೆ. ಇವುಗಳು ಯೋಜನಾ ಒಳಹರಿವು ಎಂದು ಭಾವಿಸಲಾಗಿದೆ, ನನ್ಹಯ್ಯ ಪ್ರಯೋಗ ಫಲಿತಾಂಶಗಳಲ್ಲ. ಒಂದು ನಿರ್ದಿಷ್ಟ ಶಂಕುವಿನಾಕಾರದ ಅಥವಾ ಸಮಾನಾಂತರ ಯಂತ್ರವು ಗುಣಮಟ್ಟದ ಅಗತ್ಯವನ್ನು ಪೂರೈಸುತ್ತದೆಯೇ ಎಂದು ಯಾವುದೇ ಲೆಕ್ಕಾಚಾರವು ನಮಗೆ ಹೇಳುವುದಿಲ್ಲ.
ಉಳಿದ ಸಾಲನ್ನು ಪರಿಶೀಲಿಸಿ
ಅಪ್ಸ್ಟ್ರೀಮ್ನಲ್ಲಿ ಮಿಶ್ರಣ ಮತ್ತು ಫೀಡ್ ತಯಾರಿಕೆಯನ್ನು ಪರಿಶೀಲಿಸಿ, ನಂತರ ಮಾಪನಾಂಕ ನಿರ್ಣಯ, ಕೂಲಿಂಗ್, ಹಾಲ್-ಆಫ್ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಕತ್ತರಿಸುವುದು. ಪ್ರಸ್ತಾವಿತ ಉತ್ಪಾದನಾ ಬಿಂದುಗಳನ್ನು ಖಚಿತಪಡಿಸಲು ಜವಾಬ್ದಾರಿಯುತ ಸಲಕರಣೆ ಪೂರೈಕೆದಾರರನ್ನು ಕೇಳಿ. ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ಕೂಲಿಂಗ್ ವಿಭಾಗವು ಪ್ರಸ್ತುತ ಉತ್ಪನ್ನದ ವೇಗವನ್ನು ಮಾತ್ರ ಬೆಂಬಲಿಸಿದರೆ, ಹೆಚ್ಚಿನ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಔಟ್ಪುಟ್ ಅನ್ನು ಅನುಮೋದಿಸುವುದು ಹೆಚ್ಚಿನ ಸಾಲಿನ ವೇಗವನ್ನು ಅನುಮೋದಿಸುವುದಿಲ್ಲ.
ಒತ್ತಡದ ಕರ್ತವ್ಯವೂ ಹೋಲಿಕೆಯಲ್ಲಿ ಸೇರಿದೆ. ಉತ್ಪನ್ನವನ್ನು ಬದಲಾಯಿಸುವುದು ಅಥವಾ ಡೈ ಮಾಡುವುದರಿಂದ ಅಪೇಕ್ಷಿತ ಕೆಜಿ/ಗಂ ಒಂದೇ ಆಗಿರುವಾಗಲೂ ಯಂತ್ರದ ಕಾರ್ಯವನ್ನು ಬದಲಾಯಿಸಬಹುದು. ಪ್ರತಿ ಉತ್ಪಾದನಾ ಬಿಂದುವಿನೊಂದಿಗೆ ಉಪಕರಣ ಮತ್ತು ಮಾಪನ ಸ್ಥಳಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ ಆದ್ದರಿಂದ ಸಾಮರ್ಥ್ಯದ ಹಕ್ಕು ವ್ಯಾಖ್ಯಾನಿಸಬಹುದಾಗಿದೆ.
ಉತ್ಪಾದನಾ ಶ್ರೇಣಿಯನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ
ಸ್ವೀಕಾರಾರ್ಹ ಉತ್ಪನ್ನದೊಂದಿಗೆ ಅಗತ್ಯವಿರುವ ಶ್ರೇಣಿಯನ್ನು ಪ್ರದರ್ಶಿಸಬಹುದಾದ ಕಾನ್ಫಿಗರೇಶನ್ ಅನ್ನು ನಾವು ಶಾರ್ಟ್ಲಿಸ್ಟ್ ಮಾಡುತ್ತೇವೆ, ನಂತರ ಅದರ ವೆಚ್ಚಗಳನ್ನು ಹೋಲಿಕೆ ಮಾಡುತ್ತೇವೆ. ಅನಿಯಂತ್ರಿತ ಸುರಕ್ಷತೆ ಶೇಕಡಾವಾರು ಸೇರಿಸಬೇಡಿ ಮತ್ತು ಆಯ್ಕೆಮಾಡಿದ ಯಂತ್ರಕ್ಕೆ ಕರೆ ಮಾಡಿ. ಯಾವುದೇ ಮೀಸಲು ಸಾಮರ್ಥ್ಯವು ಪೂರೈಕೆದಾರರು ಪರಿಶೀಲಿಸಿದ ಭವಿಷ್ಯದ ಉತ್ಪನ್ನ, ಕರ್ತವ್ಯ ಅಥವಾ ಕಾರ್ಯಾಚರಣೆಯ ಅವಶ್ಯಕತೆಗೆ ಅನುಗುಣವಾಗಿರಬೇಕು.
ಶಕ್ತಿ, ಉಡುಗೆ ಮತ್ತು ಒಟ್ಟು ನಿರ್ವಹಣಾ ವೆಚ್ಚವನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ
ಮೋಟಾರ್ ರೇಟಿಂಗ್ ಸಾಮರ್ಥ್ಯದ ವಿವರಣೆಯಾಗಿದೆ, ಅಳತೆ ಮಾಡಿದ ಶಕ್ತಿಯ ಬಿಲ್ ಅಲ್ಲ. ಉಪಯುಕ್ತ ಅವಳಿ ಸ್ಕ್ರೂ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಶಕ್ತಿಯ ಬಳಕೆಯ ಹೋಲಿಕೆಗಾಗಿ, ಮೀಟರ್ ಏನನ್ನು ಒಳಗೊಂಡಿದೆ ಎಂಬುದನ್ನು ವಿವರಿಸಿ: ಡ್ರೈವ್ ಮತ್ತು ಹೀಟರ್ಗಳು, ಸಂಪೂರ್ಣ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಅಥವಾ ಸಂಪೂರ್ಣ ಲೈನ್. ಆ ಗಡಿಯನ್ನು ಬದಲಾಗದೆ ಇರಿಸಿ ಮತ್ತು ಪ್ರಾರಂಭ ಮತ್ತು ತಿರಸ್ಕರಿಸಿದ ಉತ್ಪಾದನೆಯನ್ನು ಸೇರಿಸಲಾಗಿದೆಯೇ ಎಂದು ತಿಳಿಸಿ.
ಸ್ವೀಕರಿಸಿದ ಉತ್ಪನ್ನದಿಂದ ಶಕ್ತಿಯನ್ನು ವಿಭಜಿಸಿ
ನಿರ್ದಿಷ್ಟ ಶಕ್ತಿ (kWh/kg ಸ್ವೀಕರಿಸಲಾಗಿದೆ) = ಮಧ್ಯಂತರದಲ್ಲಿ ಅಳತೆ ಮಾಡಲಾದ ಶಕ್ತಿ ÷ ಅದೇ ಮಧ್ಯಂತರದಲ್ಲಿ ಸ್ವೀಕರಿಸಿದ ಉತ್ಪನ್ನ ದ್ರವ್ಯರಾಶಿ
ಕೆಳಗಿನ ಒಂದು ಗಂಟೆಯ ಉದಾಹರಣೆಯು ಕಾಲ್ಪನಿಕವಾಗಿದೆ. ಎರಡೂ ಅಭ್ಯರ್ಥಿಗಳು ಒಂದೇ ಉತ್ಪನ್ನ ಸ್ವೀಕಾರ ಮಾನದಂಡ ಮತ್ತು ಶಕ್ತಿ-ಮೀಟರ್ ಗಡಿಯನ್ನು ಬಳಸುತ್ತಾರೆ. ಒಟ್ಟು ಥ್ರೋಪುಟ್ ಮತ್ತು ಸ್ವೀಕೃತ-ಔಟ್ಪುಟ್ ದಕ್ಷತೆಯು ವಿಭಿನ್ನ ತೀರ್ಮಾನಗಳಿಗೆ ಏಕೆ ಕಾರಣವಾಗಬಹುದು ಎಂಬುದನ್ನು ಇದು ತೋರಿಸುತ್ತದೆ.
| ಒಂದು ಗಂಟೆಯ ಯೋಜನೆ ಉದಾಹರಣೆ | ಅಭ್ಯರ್ಥಿ ಎ | ಅಭ್ಯರ್ಥಿ ಬಿ |
|---|---|---|
| ಹೇಳಲಾದ ಗಡಿಯೊಳಗೆ ಶಕ್ತಿ | 100 kWh | 120 kWh |
| ಒಟ್ಟು ಉತ್ಪನ್ನದ ದ್ರವ್ಯರಾಶಿ | 500 ಕೆ.ಜಿ | 600 ಕೆ.ಜಿ |
| ಸ್ವೀಕರಿಸಿದ ಉತ್ಪನ್ನ ದ್ರವ್ಯರಾಶಿ | 480 ಕೆ.ಜಿ | 540 ಕೆ.ಜಿ |
| ಒಟ್ಟು ಕೆಜಿಗೆ ಶಕ್ತಿ | 0.200 kWh/kg | 0.200 kWh/kg |
| ಪ್ರತಿ ಸ್ವೀಕೃತ ಕೆಜಿಗೆ ಶಕ್ತಿ | 0.208 kWh/kg | 0.222 kWh/kg |
ಬಿ ಮಧ್ಯಂತರದಲ್ಲಿ ಹೆಚ್ಚು ಅಂಗೀಕರಿಸಲ್ಪಟ್ಟ ವಸ್ತುವನ್ನು ನೀಡುತ್ತದೆ; A ಸ್ವೀಕರಿಸಿದ ಕಿಲೋಗ್ರಾಂಗೆ ಕಡಿಮೆ ಶಕ್ತಿಯನ್ನು ಬಳಸುತ್ತದೆ. ಅದು ಖರೀದಿ ವಹಿವಾಟು, ಜ್ಯಾಮಿತಿ ಗೆಲ್ಲುತ್ತದೆ ಎಂಬುದಕ್ಕೆ ಪುರಾವೆಯಲ್ಲ. ಬೇಡಿಕೆಯ ಉತ್ಪಾದನಾ ದರವನ್ನು ತಿಳಿಸಿ ಮತ್ತು ಉತ್ಪಾದನಾ ವೇಳಾಪಟ್ಟಿಗೆ ಸಂಬಂಧಿಸಿದ ಆಪರೇಟಿಂಗ್ ಪಾಯಿಂಟ್ಗಳಲ್ಲಿ ಹೋಲಿಕೆಯನ್ನು ಪುನರಾವರ್ತಿಸಿ.
ಉಡುಗೆ ರಕ್ಷಣೆಯನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ಸೂಚಿಸಿ
ನಮ್ಮPVC ಬೋರ್ಡ್ ಶಂಕುವಿನಾಕಾರದ ಉತ್ಪನ್ನ ಪುಟ38CrMoAlA ಮತ್ತು ನೈಟ್ರೈಡಿಂಗ್ ಅಥವಾ ಬೈಮೆಟಾಲಿಕ್ ಚಿಕಿತ್ಸೆಯ ಆಯ್ಕೆಗಳನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಆ ಆಯ್ಕೆಗಳು ಸೇವಾ ಜೀವನ ಗುಣಕವನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ. ಕೇವಲ ಮಿಶ್ರಲೋಹದ ಲೇಬಲ್ನಿಂದ ಆಯ್ಕೆಮಾಡುವ ಬದಲು ನಾವು ಕೆಲಸ ಮಾಡುವ ಮೇಲ್ಮೈಗಳು, ವಸ್ತು ವ್ಯವಸ್ಥೆ ಮತ್ತು ಪರಿಶೀಲನೆಯ ಅಗತ್ಯತೆಗಳನ್ನು ನಿಜವಾದ ಸೂತ್ರೀಕರಣ ಮತ್ತು ಉಡುಗೆ ಸ್ಥಳದ ವಿರುದ್ಧ ನಿರ್ದಿಷ್ಟಪಡಿಸುತ್ತೇವೆ.
ವೆಚ್ಚದ ಹೋಲಿಕೆಯಲ್ಲಿ ತಿರಸ್ಕರಿಸಿದ ವಸ್ತು, ಬದಲಾವಣೆಯ ಸಮಯ, ಯೋಜಿತ ನಿರ್ವಹಣೆ ಮತ್ತು ಬದಲಿ ವ್ಯಾಪ್ತಿಯನ್ನು ಸೇರಿಸಿ. ಆ ಇನ್ಪುಟ್ಗಳಿಗಾಗಿ ನಿಜವಾದ ಆಪರೇಟಿಂಗ್ ದಾಖಲೆಗಳನ್ನು ಅಥವಾ ಸ್ಪಷ್ಟವಾಗಿ ಗುರುತಿಸಲಾದ ಅಂದಾಜುಗಳನ್ನು ಬಳಸಿ. ಪ್ರಸ್ತಾವಿತ ಜೋಡಣೆಯು ಉತ್ಪಾದನಾ ಶ್ರೇಣಿಯನ್ನು ಪೂರೈಸುತ್ತದೆಯೇ ಅಥವಾ ಸ್ಥಾಪಿಸಲಾದ ಉಪಕರಣಗಳಿಗೆ ಸರಿಹೊಂದುತ್ತದೆಯೇ ಎಂಬುದಕ್ಕೆ ಕಡಿಮೆ ಖರೀದಿ ಬೆಲೆಯು ಉತ್ತರಿಸುವುದಿಲ್ಲ.
ನಿಮ್ಮ PVC ಅಪ್ಲಿಕೇಶನ್ಗಾಗಿ ಅವಳಿ ಸ್ಕ್ರೂ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಅನ್ನು ಹೇಗೆ ಆಯ್ಕೆ ಮಾಡುವುದು
ಪ್ರಕ್ರಿಯೆ ಅಥವಾ ಯಾಂತ್ರಿಕ ಪುರಾವೆಗಳಿಂದ ಇನ್ನೂ ಹೊರಗಿಡದಿರುವಾಗ ಎರಡೂ ಜ್ಯಾಮಿತಿಗಳನ್ನು ಕಿರುಪಟ್ಟಿಯಲ್ಲಿ ಉಳಿಸಿಕೊಳ್ಳುವುದು ನಮ್ಮ ಶಿಫಾರಸು. ನಂತರ ನಿಜವಾದ ಅಪ್ಲಿಕೇಶನ್ ಅನ್ನು ಬಳಸಿಕೊಂಡು ಸೂಕ್ತವಲ್ಲದ ಸಂರಚನೆಗಳನ್ನು ತೆಗೆದುಹಾಕಿ. "ಪೈಪ್," "ಪ್ರೊಫೈಲ್" ಮತ್ತು "ಬೋರ್ಡ್" ಉತ್ಪನ್ನ ಕುಟುಂಬಗಳನ್ನು ಗುರುತಿಸುತ್ತದೆ, ಹೊರತೆಗೆಯುವ ವಿಶೇಷಣಗಳನ್ನು ಪೂರ್ಣಗೊಳಿಸುವುದಿಲ್ಲ.
PVC ಪೈಪ್ ಹೊರತೆಗೆಯುವಿಕೆ
ನಾವು ಎರಡನ್ನೂ ಪ್ರಕಟಿಸುತ್ತೇವೆPVC ಪೈಪ್ ಶಂಕುವಿನಾಕಾರದ ತಿರುಪು ಬ್ಯಾರೆಲ್ಮತ್ತು ಎPVC ಪೈಪ್ ಸಮಾನಾಂತರ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್. ಸಂರಚನೆಗಳನ್ನು ಹೋಲಿಸಲು ಇದು ಒಂದು ಕಾರಣವಾಗಿದೆ, ಪ್ರತಿ ಗಾತ್ರವು ಪ್ರತಿ ಪೈಪ್ಗೆ ಸರಿಹೊಂದುತ್ತದೆ ಎಂಬ ಭರವಸೆಯಲ್ಲ. ಉತ್ಪನ್ನದ ಆಯಾಮಗಳು, ಸೂತ್ರೀಕರಣ, ಒತ್ತಡದ ಕರ್ತವ್ಯ ಮತ್ತು ಅಗತ್ಯವಿರುವ ಸ್ಥಿರ ಔಟ್ಪುಟ್ ಪಾಯಿಂಟ್ಗಳೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ.
ಶಂಕುವಿನಾಕಾರದ ಪೈಪ್ ಪುಟವು 16 ರಿಂದ 63 ಮಿಮೀ, 50 ರಿಂದ 110 ಮಿಮೀ ಮತ್ತು 90 ರಿಂದ 160 ಮಿಮೀ ಅಪ್ಲಿಕೇಶನ್ ಬ್ಯಾಂಡ್ಗಳನ್ನು ಒಳಗೊಂಡಿದೆ. ಆ ಸಂಖ್ಯೆಗಳು ಪಟ್ಟಿ ಮಾಡಲಾದ ಪೈಪ್ ಅಪ್ಲಿಕೇಶನ್ಗಳನ್ನು ವಿವರಿಸುತ್ತದೆ. ಅವು ತಿರುಪು ವ್ಯಾಸವಲ್ಲ ಮತ್ತು ಶಂಕುವಿನಾಕಾರದ ಯಂತ್ರಗಳಿಗೆ ಸಾರ್ವತ್ರಿಕ ಗರಿಷ್ಠ ಪೈಪ್ ಗಾತ್ರವನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ.
ಪ್ರೊಫೈಲ್ಗಳು ಮತ್ತು ಬೋರ್ಡ್ಗಳು
ಪ್ರೊಫೈಲ್ಗಾಗಿ, ಸೆಕ್ಷನ್ ಡ್ರಾಯಿಂಗ್, ಪ್ರತಿ ಮೀಟರ್ಗೆ ತೂಕ, ಮಾಪನಾಂಕ ನಿರ್ಣಯ ಮತ್ತು ಆಯಾಮದ ಸ್ವೀಕಾರ ಅಗತ್ಯತೆಗಳನ್ನು ಸೇರಿಸಿ. ಒಂದು ಬೋರ್ಡ್ಗಾಗಿ, ಅದು ಘನವಾಗಿದೆಯೇ ಅಥವಾ ಫೋಮ್ ಆಗಿದೆಯೇ ಎಂಬುದನ್ನು ಗುರುತಿಸಿ ಮತ್ತು ಸ್ವೀಕರಿಸಿದ ದಪ್ಪ, ಸಾಂದ್ರತೆ, ಸಂಬಂಧಿತ, ಮೇಲ್ಮೈ ಮತ್ತು ಆಯಾಮದ ಅವಶ್ಯಕತೆಗಳನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಿ. ಉತ್ಪನ್ನ ನಿರ್ಮಾಣದಲ್ಲಿನ ಬದಲಾವಣೆಯು ಹೊಸ ಪ್ರಕ್ರಿಯೆಯ ವಿಮರ್ಶೆಗೆ ಅರ್ಹವಾಗಿದೆ.
ನಮ್ಮPVC ಫೋಮ್-ಬೋರ್ಡ್ ಸ್ಕ್ರೂ ವಿವರಣೆ ಮಾರ್ಗದರ್ಶಿಬದಲಿ ಸಂಕ್ಷಿಪ್ತತೆಯನ್ನು ಹೆಚ್ಚು ವಿವರವಾಗಿ ಒಳಗೊಳ್ಳುತ್ತದೆ. ನಾವು ಅಪ್ಲಿಕೇಶನ್-ನಿರ್ದಿಷ್ಟ ವಿಮರ್ಶೆಯನ್ನು ಸಾಮಾನ್ಯ ರೇಖಾಗಣಿತದ ಹೋಲಿಕೆಯಿಂದ ಪ್ರತ್ಯೇಕವಾಗಿ ಇರಿಸುತ್ತೇವೆ. PVC-ಆಧಾರಿತ ಮರದ ಸಂಯೋಜನೆಗಳಿಗೆ ತಮ್ಮದೇ ಆದ ಸೂತ್ರೀಕರಣದ ವಿಮರ್ಶೆಯ ಅಗತ್ಯವಿರುತ್ತದೆ; PE- ಅಥವಾ PP-ಆಧಾರಿತ ಸಂಯೋಜನೆಯಿಂದ ತೀರ್ಮಾನವನ್ನು ವರ್ಗಾಯಿಸಬೇಡಿ ಏಕೆಂದರೆ ಎರಡೂ ಉತ್ಪನ್ನಗಳನ್ನು WPC ಎಂದು ಕರೆಯಲಾಗುತ್ತದೆ.
ಆಯ್ಕೆಯನ್ನು ಯಾವಾಗ ಪುನಃ ತೆರೆಯಬೇಕು
ಪಾಕವಿಧಾನ, ಫೀಡ್ ಫಾರ್ಮ್, ಗುಣಮಟ್ಟದ ಗುರಿ ಅಥವಾ ಉತ್ಪನ್ನ ವೇಳಾಪಟ್ಟಿ ಬದಲಾದಾಗ ವಿವರಣೆಯನ್ನು ಮರುಪರಿಶೀಲಿಸಿ. ಬದಲಾಗದ ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ಪ್ರಕ್ರಿಯೆಗಾಗಿ, ಯಂತ್ರ ಪರಿವರ್ತನೆಯನ್ನು ಪ್ರಸ್ತಾಪಿಸುವ ಮೊದಲು ಸರಿಯಾಗಿ ಹೊಂದಾಣಿಕೆಯ ಬದಲಿಯನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡಬೇಕು. ವಿಸ್ತರಿತ ಉತ್ಪಾದನಾ ಕಾರ್ಯಕ್ಕಾಗಿ, ಸ್ಕ್ರೂ ಜ್ಯಾಮಿತಿಯ ಮೂಲಕ ಬದಲಾವಣೆಯನ್ನು ಭರವಸೆ ನೀಡುವ ಬದಲು ಸಂಪೂರ್ಣ ರೇಖೆಯನ್ನು ಪರಿಶೀಲಿಸಲು ಯಂತ್ರ ಪೂರೈಕೆದಾರರನ್ನು ಕೇಳಿ.
ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ಶಂಕುವಿನಾಕಾರದ ರೇಖೆಯು ಈಗಾಗಲೇ ಅಗತ್ಯವಿರುವ ಗುಣಮಟ್ಟ ಮತ್ತು ಔಟ್ಪುಟ್ ಶ್ರೇಣಿಯನ್ನು ಆವರಿಸಿದ್ದರೆ, ನಾವು ಮೊದಲು ಹೊಂದಾಣಿಕೆಯ ಶಂಕುವಿನಾಕಾರದ ಬದಲಿಯನ್ನು ನಿರ್ಣಯಿಸುತ್ತೇವೆ, ಸ್ವಯಂಚಾಲಿತ ಅಪ್ಗ್ರೇಡ್ನಂತೆ ಸಮಾನಾಂತರ ಪರಿವರ್ತನೆಯನ್ನು ಮಾರಾಟ ಮಾಡುವುದಿಲ್ಲ. ಅದೇ ತಾರ್ಕಿಕತೆಯು ತೃಪ್ತಿದಾಯಕ ಸಮಾನಾಂತರ ರೇಖೆಗೆ ಅನ್ವಯಿಸುತ್ತದೆ. ಹೊಸ ಉತ್ಪಾದನಾ ಕರ್ತವ್ಯಕ್ಕಾಗಿ, ಪ್ರದರ್ಶಿಸಲಾದ ಅಪ್ಲಿಕೇಶನ್ ಫಿಟ್ನೊಂದಿಗೆ ಕಾನ್ಫಿಗರೇಶನ್ ಅನ್ನು ಆಯ್ಕೆಮಾಡಿ; ಹೆಚ್ಚಿನ ಖರೀದಿ ಬೆಲೆ ಅಥವಾ ದೊಡ್ಡ ನಾಮಮಾತ್ರದ ವ್ಯಾಸವು ಆ ಪ್ರದರ್ಶನವಲ್ಲ.
ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ಸ್ಕ್ರೂ ಮತ್ತು ಬ್ಯಾರೆಲ್ ಅನ್ನು ನೀವು ಬದಲಾಯಿಸಬಹುದೇ ಅಥವಾ ಪರಿವರ್ತಿಸಬಹುದೇ?
ಶಂಕುವಿನಾಕಾರದ ಅವಳಿ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ ಮತ್ತು ಸಮಾನಾಂತರ ಅವಳಿ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ ಪರಸ್ಪರ ಬದಲಾಯಿಸಬಹುದಾದ ಅಸೆಂಬ್ಲಿಗಳಾಗಿರುವುದಿಲ್ಲ. ಪರಿವರ್ತನೆಯನ್ನು ಚರ್ಚಿಸುವ ಮೊದಲು, ಸಂಪೂರ್ಣ ಯಂತ್ರ ವಿಮರ್ಶೆಯನ್ನು ಪಡೆದುಕೊಳ್ಳಿ. ಗೇರ್ಬಾಕ್ಸ್ ಔಟ್ಪುಟ್ ವ್ಯವಸ್ಥೆ, ಶಾಫ್ಟ್ ಸಂಪರ್ಕಗಳು, ಬ್ಯಾರೆಲ್ ಮೌಂಟಿಂಗ್ ಮತ್ತು ಪ್ರೊಸೆಸಿಂಗ್-ಯೂನಿಟ್ ಲೇಔಟ್ ಆ ವಿಮರ್ಶೆಯಲ್ಲಿ ಸೇರಿದೆ, ಜೊತೆಗೆ ಫೀಡಿಂಗ್, ವೆಂಟಿಂಗ್, ಹೀಟಿಂಗ್ ಮತ್ತು ಕೂಲಿಂಗ್ ಇಂಟರ್ಫೇಸ್ಗಳು.
ನಾನು ಬೇರೆ ಸ್ಕ್ರೂ ಜ್ಯಾಮಿತಿಯನ್ನು ಶಿಫಾರಸು ಮಾಡುವ ಮೊದಲು
ನಾನು PVC ಹೊರತೆಗೆಯುವಿಕೆಯ ಸಮಸ್ಯೆಯನ್ನು ಪರಿಶೀಲಿಸಿದಾಗ, ನಾವು ಮೂಲ ಪ್ರಕ್ರಿಯೆಯನ್ನು ಮರುಸ್ಥಾಪಿಸುತ್ತಿದ್ದೇವೆಯೇ ಅಥವಾ ಬೇರೆ ಕೆಲಸವನ್ನು ಮಾಡಲು ಯಂತ್ರವನ್ನು ಕೇಳುತ್ತಿದ್ದೇವೆಯೇ ಎಂಬುದು ನನ್ನ ಮೊದಲ ಪ್ರಶ್ನೆಯಾಗಿದೆ. ಧರಿಸಿರುವ ಘಟಕಗಳನ್ನು ಬದಲಿಸಲು ಮತ್ತು ಉತ್ಪಾದನಾ ಸಾಮರ್ಥ್ಯವನ್ನು ಹೆಚ್ಚಿಸಲು ವಿಭಿನ್ನ ಪುರಾವೆಗಳು ಬೇಕಾಗುತ್ತವೆ. ರೇಖೆಯು ಅಸ್ಥಿರವಾಗಿರುವುದರಿಂದ ಶಂಕುವಿನಾಕಾರದ ಮತ್ತು ಸಮಾನಾಂತರ ತಿರುಪುಮೊಳೆಗಳ ನಡುವೆ ಬದಲಾಯಿಸಲು ನಾನು ಶಿಫಾರಸು ಮಾಡುವುದಿಲ್ಲ.
ಔಟ್ಪುಟ್ ಏರಿಳಿತಗೊಂಡರೆ, ನಾನು ಫಾರ್ಮುಲೇಶನ್ ಪರಿಷ್ಕರಣೆ, ಫೀಡಿಂಗ್ ಷರತ್ತುಗಳು, ಆಪರೇಟಿಂಗ್ ದಾಖಲೆಗಳು ಮತ್ತು ಸಿದ್ಧಪಡಿಸಿದ ಉತ್ಪನ್ನ ತಪಾಸಣೆ ಫಲಿತಾಂಶಗಳನ್ನು ವಿನಂತಿಸುವ ಮೂಲಕ ಪ್ರಾರಂಭಿಸುತ್ತೇನೆ. ನಾನು ಒತ್ತಡ, ತಾಪಮಾನ, ಸ್ಕ್ರೂ ವೇಗ ಮತ್ತು ಅದೇ ಅವಧಿಯಲ್ಲಿ ರೆಕಾರ್ಡ್ ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ ಬಯಸುತ್ತೇನೆ. ನಿನ್ನೆಯ ಗರಿಷ್ಠ ಉತ್ಪಾದನೆಯನ್ನು ಇಂದಿನ ಸರಾಸರಿಯೊಂದಿಗೆ ಹೋಲಿಸುವುದು ವಸ್ತು ಅಥವಾ ಉತ್ಪನ್ನವು ಬದಲಾಗಿದ್ದರೆ ನನಗೆ ಸ್ವಲ್ಪವೇ ಹೇಳುತ್ತದೆ.
ಮುಂದೆ, ನಾನು ಯಾಂತ್ರಿಕ ಸಂರಚನೆಯನ್ನು ಪರಿಶೀಲಿಸುತ್ತೇನೆ. ಡ್ರಾಯಿಂಗ್ ಪ್ಯಾಕೇಜ್ ತಿರುಗುವಿಕೆಯ ದಿಕ್ಕು, ಸ್ಕ್ರೂ ಜ್ಯಾಮಿತಿ, ಮಧ್ಯದ ದೂರ, ಡ್ರೈವ್ ಸಂಪರ್ಕಗಳು ಮತ್ತು ಬ್ಯಾರೆಲ್ ಇಂಟರ್ಫೇಸ್ಗಳನ್ನು ಗುರುತಿಸಬೇಕು. ಬದಲಿ ಅಸೆಂಬ್ಲಿಗಾಗಿ, ಎರಡೂ ಸ್ಕ್ರೂಗಳು ಮತ್ತು ಎರಡೂ ಬ್ಯಾರೆಲ್ ಬೋರ್ಗಳಲ್ಲಿ ಹೆಸರಿಸಲಾದ ಸ್ಥಾನಗಳಿಗೆ ಜೋಡಿಸಲಾದ ಅಳತೆಗಳ ಅಗತ್ಯವಿದೆ. ಮಾದರಿ ಸಂಖ್ಯೆಯು ಪ್ರಾರಂಭಿಕ ಉಲ್ಲೇಖವಾಗಿದೆ, ಉತ್ಪಾದನೆಗೆ ಅನುಮತಿ ಅಲ್ಲ.
ನಂತರ ನಾನು ಸಂಭವನೀಯ ಕ್ರಿಯೆಗಳನ್ನು ಪ್ರತ್ಯೇಕಿಸುತ್ತೇನೆ. ಆಹಾರ ಸಮಸ್ಯೆಗೆ ಆಹಾರದ ತನಿಖೆಯ ಅಗತ್ಯವಿದೆ. ಅನುಮಾನಾಸ್ಪದ ಉಡುಗೆಗೆ ಹೊಂದಾಣಿಕೆಯ ತಪಾಸಣೆ ವರದಿಯ ಅಗತ್ಯವಿದೆ. ಬದಲಾದ ಸೂತ್ರೀಕರಣಕ್ಕೆ ಪ್ರಕ್ರಿಯೆಯ ಪರಿಶೀಲನೆಯ ಅಗತ್ಯವಿದೆ. ಟಾರ್ಗೆಟ್ ಔಟ್ಪುಟ್ ಹೆಚ್ಚಿದ್ದರೆ, ನಾನು ದೊಡ್ಡ ಸಂಸ್ಕರಣಾ ಘಟಕವನ್ನು ಶಿಫಾರಸು ಮಾಡುವ ಮೊದಲು ಕೂಲಿಂಗ್, ಹಾಲ್-ಆಫ್ ಮತ್ತು ಕತ್ತರಿಸುವ ಉಪಕರಣಗಳು ಚರ್ಚೆಯನ್ನು ಪ್ರವೇಶಿಸಬೇಕು.
ಆದೇಶವು ಮುಂದುವರಿಯುವ ಮೊದಲು, ನಾನು ಎರಡು ಸ್ವೀಕಾರ ಹಂತಗಳನ್ನು ಒಪ್ಪಿಕೊಳ್ಳುತ್ತೇನೆ: ಯಾಂತ್ರಿಕ ಫಿಟ್ ಮತ್ತು ಉತ್ಪಾದನಾ ಕಾರ್ಯಕ್ಷಮತೆ. ಜೋಡಣೆಯು ಯಂತ್ರಕ್ಕೆ ಹೊಂದಿಕೆಯಾಗುತ್ತದೆಯೇ ಎಂದು ಮೊದಲನೆಯದು ಪರಿಶೀಲಿಸುತ್ತದೆ; ಎರಡನೆಯದು ಒಪ್ಪಿದ ವಸ್ತುವು ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಪರಿಸ್ಥಿತಿಗಳಲ್ಲಿ ಸ್ವೀಕಾರಾರ್ಹ ಉತ್ಪನ್ನವನ್ನು ಉತ್ಪಾದಿಸುತ್ತದೆಯೇ ಎಂದು ಪರಿಶೀಲಿಸುತ್ತದೆ. ಆ ನಿರ್ಧಾರಗಳನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ಇಟ್ಟುಕೊಳ್ಳುವುದು ಖರೀದಿದಾರರಿಗೆ ಮೂಲ ಸಮಸ್ಯೆಯಿಂದ ಸಮರ್ಥನೀಯ ಬದಲಿ ವಿವರಣೆಗೆ ಸ್ಪಷ್ಟವಾದ ಮಾರ್ಗವನ್ನು ನೀಡುತ್ತದೆ.
ಹೊಂದಾಣಿಕೆಯನ್ನು ಸಾರ್ವತ್ರಿಕ ಉಡುಗೆ ದುರಸ್ತಿ ಎಂದು ಪರಿಗಣಿಸಬೇಡಿ
ಯಾವುದೇ ಅಕ್ಷೀಯ ಹೊಂದಾಣಿಕೆಯು ಯಂತ್ರ ತಯಾರಕರು ಅನುಮತಿಸಿದ ಕಾರ್ಯವಿಧಾನ ಮತ್ತು ಮಿತಿಗಳನ್ನು ಅನುಸರಿಸಬೇಕು. ಔಟ್ಪುಟ್ ಚೇತರಿಸಿಕೊಳ್ಳುವವರೆಗೆ ಕೇವಲ ಶಂಕುವಿನಾಕಾರದ ಗುಂಪನ್ನು ಸರಿಸಬೇಡಿ. ತಪಾಸಣೆ ಮತ್ತು ತಿರುಪು ತೆಗೆಯುವಿಕೆಗಾಗಿ, ಅರ್ಹ ಸಿಬ್ಬಂದಿಗಳೊಂದಿಗೆ ಸಸ್ಯದ ಅನುಮೋದಿತ ಪ್ರತ್ಯೇಕತೆ, ತಂಪಾಗಿಸುವಿಕೆ ಮತ್ತು ಎತ್ತುವ ಕಾರ್ಯವಿಧಾನಗಳನ್ನು ಬಳಸಿ. ನಮ್ಮಸಮಾನಾಂತರ ಅವಳಿ-ತಿರುಪು ಕ್ಲಿಯರೆನ್ಸ್ ಮತ್ತು ಉಡುಗೆ ಮಾರ್ಗದರ್ಶಿಹೊಂದಾಣಿಕೆಯ ಮಾಪನ ದಾಖಲೆಯನ್ನು ಹೇಗೆ ಸಂಘಟಿಸುವುದು ಎಂಬುದನ್ನು ವಿವರಿಸುತ್ತದೆ.
RFQ ಮತ್ತು ಉತ್ಪಾದನಾ ಪ್ರಯೋಗಕ್ಕಾಗಿ ನೀವು ಏನು ಕಳುಹಿಸಬೇಕು?
ನಾನು ಕೇವಲ ಕ್ಯಾಟಲಾಗ್ ಸಂಖ್ಯೆಗಳಿಂದ ಬದಲಿಯನ್ನು ಏಕೆ ಅನುಮೋದಿಸುವುದಿಲ್ಲ
ನಾನು ನನ್ಹಯ್ಯ ಅವರ ಪ್ರಕಟಿತ ಶಂಕುವಿನಾಕಾರದ ಮತ್ತು ಸಮಾನಾಂತರ ಸ್ಕ್ರೂ-ಬ್ಯಾರೆಲ್ ಆಯ್ಕೆಗಳನ್ನು ಹೋಲಿಸಿದಾಗ, ನಾನು ಮೊದಲು ನಿರ್ದಿಷ್ಟ ಸ್ವರೂಪಗಳನ್ನು ಪ್ರತ್ಯೇಕಿಸುತ್ತೇನೆ. ಶಂಕುವಿನಾಕಾರದ ಶ್ರೇಣಿಯು ವ್ಯಾಸದ ಜೋಡಿಗಳಾದ Φ65/Φ132 ಮತ್ತು Φ80/Φ156 ಅನ್ನು ಒಳಗೊಂಡಿದೆ. ಈ ಕ್ಯಾಟಲಾಗ್ ನಮೂದುಗಳು ಅಭ್ಯರ್ಥಿ ಕಾನ್ಫಿಗರೇಶನ್ಗಳನ್ನು ಗುರುತಿಸುತ್ತವೆ; ಅವರು ಮತ್ತೊಂದು ಅಸೆಂಬ್ಲಿಯೊಂದಿಗೆ ಸಮಾನವಾದ ಔಟ್ಪುಟ್ ಅಥವಾ ಪರಸ್ಪರ ವಿನಿಮಯವನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ.Nanhaiya ಶಂಕುವಿನಾಕಾರದ ವಿಶೇಷಣಗಳು
PVC ಪೈಪ್ ಪ್ಯಾರಲಲ್ ಸ್ಕ್ರೂ-ಬ್ಯಾರೆಲ್ ಪುಟವು Φ45 ರಿಂದ Φ150 mm ವ್ಯಾಸದ ಶ್ರೇಣಿಯನ್ನು ಮತ್ತು 32 ರಿಂದ 38 ರ L/D ಅನುಪಾತವನ್ನು ಪ್ರಕಟಿಸುತ್ತದೆ, ಗ್ರಾಹಕೀಕರಣವು ಲಭ್ಯವಿದೆ. ಆ ಅಂಕಿಅಂಶಗಳು ಉತ್ಪನ್ನದ ಕೊಡುಗೆಯನ್ನು ವಿವರಿಸುತ್ತದೆ, ಪ್ರತಿ ಸಮಾನಾಂತರ ಅವಳಿ-ಸ್ಕ್ರೂ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಅಲ್ಲ.Nanhaiya PVC ಪೈಪ್ ಸಮಾನಾಂತರ ವಿಶೇಷಣಗಳು
ಆದ್ದರಿಂದ 65 ಎಂಎಂ ಸಮಾನಾಂತರ ಸಂರಚನೆಯನ್ನು 65/132 ಶಂಕುವಿನಾಕಾರದ ಜೋಡಣೆಗೆ ಬದಲಿಯಾಗಿ ಪರಿಗಣಿಸಲಾಗುವುದಿಲ್ಲ ಏಕೆಂದರೆ ಎರಡೂ ವಿವರಣೆಗಳು "65" ಅನ್ನು ಒಳಗೊಂಡಿರುತ್ತವೆ. ಎರಡನೆಯ ಶಂಕುವಿನಾಕಾರದ ವ್ಯಾಸವನ್ನು L/D ಅನುಪಾತ ಅಥವಾ ಸಿದ್ಧಪಡಿಸಿದ ಪೈಪ್ ವ್ಯಾಸ ಎಂದು ನಾನು ಅರ್ಥೈಸುವುದಿಲ್ಲ.
ಈ ವಿವರಣೆಯ ವಿಮರ್ಶೆಯಿಂದ ನನ್ನ ತೀರ್ಮಾನವೆಂದರೆ ಕ್ಯಾಟಲಾಗ್ ಉತ್ಪನ್ನಗಳನ್ನು ಶಾರ್ಟ್ಲಿಸ್ಟ್ ಮಾಡಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ, ಆದರೆ ಇದು ಪರಿವರ್ತನೆಯನ್ನು ಅನುಮೋದಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ. ಅಸೆಂಬ್ಲಿಯನ್ನು ಶಿಫಾರಸು ಮಾಡುವ ಮೊದಲು, ನನಗೆ ಯಂತ್ರ ಸಂರಚನೆ, ಇಂಟರ್ಫೇಸ್ ರೇಖಾಚಿತ್ರಗಳು, ಸೂತ್ರೀಕರಣ ಮತ್ತು ಉತ್ಪಾದನಾ ಗುರಿಯ ಅಗತ್ಯವಿರುತ್ತದೆ. ನಂತರ ನಾನು ಇನ್ನೂ ಪರಿಶೀಲನೆಯ ಅಗತ್ಯವಿರುವ ಪ್ರಕ್ರಿಯೆಯ ಕಾರ್ಯಕ್ಷಮತೆಯಿಂದ ಆಯಾಮದ ಹೊಂದಾಣಿಕೆಯನ್ನು ಪ್ರತ್ಯೇಕಿಸುತ್ತೇನೆ.
ಅದು ಖರೀದಿದಾರರಿಗೆ ಹೋಲಿಕೆಯಿಂದ ಕಾಂಕ್ರೀಟ್ ಫಲಿತಾಂಶವನ್ನು ನೀಡುತ್ತದೆ: ಸ್ಕ್ರೂ ಜ್ಯಾಮಿತಿಯನ್ನು ಬದಲಾಯಿಸುವುದರಿಂದ ಉತ್ಪಾದನೆಯನ್ನು ಹೆಚ್ಚಿಸುತ್ತದೆ ಅಥವಾ ಶಕ್ತಿಯ ಬಳಕೆಯನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ ಎಂಬ ಬೆಂಬಲವಿಲ್ಲದ ಭರವಸೆಯ ಬದಲಿಗೆ ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಡ್ರಾಯಿಂಗ್-ರಿವ್ಯೂ ಮತ್ತು ಟ್ರಯಲ್ ಸ್ಕೋಪ್.
ಹೋಲಿಸಬಹುದಾದ ವಿವರಣೆಯನ್ನು ತಯಾರಿಸಿ ಮತ್ತು ಮೌಲ್ಯೀಕರಿಸಿ
-
ಉತ್ಪನ್ನ ಮತ್ತು ಸೂತ್ರೀಕರಣವನ್ನು ವಿವರಿಸಿ
ಉತ್ಪನ್ನದ ರೇಖಾಚಿತ್ರ, ಪಾಕವಿಧಾನ ಪರಿಷ್ಕರಣೆ, ಫೀಡ್ ಫಾರ್ಮ್ ಮತ್ತು ಅನ್ವಯವಾಗುವ ಗುಣಮಟ್ಟದ ಅವಶ್ಯಕತೆಗಳನ್ನು ಗುರುತಿಸಿ. ಅದರ ಘಟಕಗಳೊಂದಿಗೆ ಫಿಲ್ಲರ್ ಲೋಡ್ ಅನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ ಮತ್ತು ಉದ್ದೇಶಿತ ಉತ್ಪನ್ನ ಶ್ರೇಣಿಯನ್ನು ಸೇರಿಸಿ.
-
ಸಾಲಿನ ನಿರ್ಬಂಧಗಳನ್ನು ದೃಢೀಕರಿಸಿ
ಅಗತ್ಯವಿರುವ ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್ ಪಾಯಿಂಟ್ಗಳನ್ನು ತಿಳಿಸಿ ಮತ್ತು ಅವುಗಳನ್ನು ಬೆಂಬಲಿಸಬೇಕಾದ ಆಹಾರ, ಡ್ರೈವ್, ಟೂಲಿಂಗ್, ಕೂಲಿಂಗ್, ಹಾಲ್-ಆಫ್ ಮತ್ತು ಕತ್ತರಿಸುವ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಗುರುತಿಸಿ.
-
ಯಂತ್ರ ಮತ್ತು ರೇಖಾಚಿತ್ರಗಳನ್ನು ಪರಿಶೀಲಿಸಿ
ಯಂತ್ರದ ಗುರುತು, ತಿರುಗುವಿಕೆಯ ವ್ಯವಸ್ಥೆ, ಸ್ಕ್ರೂ ಮತ್ತು ಬ್ಯಾರೆಲ್ ರೇಖಾಚಿತ್ರಗಳು, ಡ್ರೈವ್ ಸಂಪರ್ಕಗಳು, ಆರೋಹಿಸುವಾಗ ಇಂಟರ್ಫೇಸ್ಗಳು ಮತ್ತು ಬದಲಿ ಭಾಗಗಳಿಗೆ ಸ್ಥಾನದ ಉಡುಗೆ ಅಳತೆಗಳನ್ನು ಪೂರೈಸಿ.
-
ಪ್ರತಿ ಅಭ್ಯರ್ಥಿ ಕಾನ್ಫಿಗರೇಶನ್ ಅನ್ನು ವಿವರಿಸಿ
ಜ್ಯಾಮಿತಿ, ವಸ್ತುಗಳು, ಕೆಲಸದ ಮೇಲ್ಮೈಗಳು, ಸಂಬಂಧಿತ ಸಹಾಯಕಗಳು ಮತ್ತು ಉದ್ಧರಣ ಹೊರಗಿಡುವಿಕೆಗಳನ್ನು ಗುರುತಿಸಲು ಪೂರೈಕೆದಾರರನ್ನು ಕೇಳಿ. ಯಾವುದೇ ಸಂಪೂರ್ಣ-ಯಂತ್ರ ಬದಲಾವಣೆಗಳಿಂದ ಘಟಕದ ವ್ಯಾಪ್ತಿಯನ್ನು ಪ್ರತ್ಯೇಕಿಸಿ.
-
ಪ್ರಯೋಗದ ಷರತ್ತುಗಳು ಮತ್ತು ದಾಖಲೆಗಳನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಿ
ವಸ್ತು, ಉತ್ಪನ್ನ, ಮಾದರಿ ಅವಧಿ ಮತ್ತು ಶಕ್ತಿಯ ಗಡಿಯನ್ನು ಸರಿಪಡಿಸಿ. ರೆಕಾರ್ಡ್ ವೇಗ, ಒತ್ತಡಗಳು ಮತ್ತು ಹೆಸರಿಸಿದ ಸ್ಥಳಗಳಲ್ಲಿ ತಾಪಮಾನ, ಒಟ್ಟು ಮತ್ತು ಸ್ವೀಕರಿಸಿದ ಔಟ್ಪುಟ್, ತಿರಸ್ಕರಿಸುತ್ತದೆ, ತೆರಪಿನ ಪರಿಸ್ಥಿತಿಗಳು ಮತ್ತು ಉತ್ಪನ್ನ-ಪರೀಕ್ಷಾ ಫಲಿತಾಂಶಗಳು.
-
ಯಾಂತ್ರಿಕ ಫಿಟ್ ಮತ್ತು ಉತ್ಪಾದನೆಯನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ಸ್ವೀಕರಿಸಿ
ಅನುಮೋದಿತ ರೇಖಾಚಿತ್ರದ ವಿರುದ್ಧ ಸರಬರಾಜು ಮಾಡಲಾದ ಜೋಡಣೆಯನ್ನು ಪರಿಶೀಲಿಸಿ, ನಂತರ ಒಪ್ಪಿದ ಗುಣಮಟ್ಟ ಮತ್ತು ಔಟ್ಪುಟ್ ಮಾನದಂಡಗಳ ವಿರುದ್ಧ ಉತ್ಪಾದನೆಯನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡಿ. ಪರೀಕ್ಷಿಸಿದ ಕಾನ್ಫಿಗರೇಶನ್ಗೆ ಎರಡು ಸ್ವೀಕಾರ ದಾಖಲೆಗಳನ್ನು ಲಿಂಕ್ ಮಾಡಿ.
ನನ್ಹಯ್ಯ ಅವರಿಗೆ PVC ಸ್ಕ್ರೂ ಮತ್ತು ಬ್ಯಾರೆಲ್ ಬ್ರೀಫ್ ಅನ್ನು ಕಳುಹಿಸಿ
ಶಂಕುವಿನಾಕಾರದ ಅಥವಾ ಸಮಾನಾಂತರ ಘಟಕಗಳಿಗಾಗಿ, ಯಂತ್ರದ ಮಾಹಿತಿ, ಸೂತ್ರೀಕರಣ, ಉತ್ಪನ್ನ ರೇಖಾಚಿತ್ರ ಮತ್ತು ಪ್ರಸ್ತುತ ಉತ್ಪಾದನಾ ದಾಖಲೆಗಳನ್ನು ಕಳುಹಿಸಿ. ನೀವು ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ಪ್ರಕ್ರಿಯೆಯನ್ನು ಮರುಸ್ಥಾಪಿಸಬೇಕೆ ಅಥವಾ ಬದಲಾದ ಕರ್ತವ್ಯವನ್ನು ನಿರ್ಣಯಿಸಬೇಕೆ ಎಂದು ತಿಳಿಸಿ, ಆದ್ದರಿಂದ ಘಟಕ ಪ್ರಸ್ತಾಪವು ಸರಿಯಾದ ಕಾರ್ಯವನ್ನು ತಿಳಿಸುತ್ತದೆ.
ಝೌಶನ್ ನನ್ಹಯ್ಯಾ ಪ್ಲಾಸ್ಟಿಕ್ ಮೆಷಿನರಿ ಕಂ., ಲಿಮಿಟೆಡ್.
ಇಮೇಲ್:info@nhyscrew.com
ಸ್ಥಳ: ದಿಂಗೈ ಜಿಲ್ಲೆ, ಝೌಶನ್, ಝೆಜಿಯಾಂಗ್, ಚೀನಾ.
ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
ಸಮಾನಾಂತರ ಟ್ವಿನ್ ಸ್ಕ್ರೂ ಎಕ್ಸ್ಟ್ರೂಡರ್ಗಳು ಯಾವಾಗಲೂ ಸಹ-ತಿರುಗುತ್ತಿವೆಯೇ?
ಇಲ್ಲ. ಸಮಾನಾಂತರವು ಸ್ಕ್ರೂ-ಆಕ್ಸಿಸ್ ಜ್ಯಾಮಿತಿಯನ್ನು ವಿವರಿಸುತ್ತದೆ, ಆದರೆ ಸಹ-ತಿರುಗುವಿಕೆ ಮತ್ತು ಪ್ರತಿ-ತಿರುಗುವಿಕೆಯು ಚಲನೆಯನ್ನು ವಿವರಿಸುತ್ತದೆ. ಸಲಕರಣೆಗಳನ್ನು ಹೋಲಿಸಿದಾಗ ಎರಡೂ ಕ್ಷೇತ್ರಗಳನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸಿ. ಈ PVC ಆಯ್ಕೆ ಕಾರ್ಯಕ್ಕಾಗಿ, ಮತ್ತೊಂದು ರೀತಿಯ ಟ್ವಿನ್-ಸ್ಕ್ರೂ ಯಂತ್ರದಿಂದ ಸಾಮರ್ಥ್ಯ, ಮಿಶ್ರಣ ಅಥವಾ ಶಕ್ತಿ ಹಕ್ಕುಗಳನ್ನು ಬಳಸುವ ಮೊದಲು ಸಂಬಂಧಿತ ಕಾನ್ಫಿಗರೇಶನ್ ಮತ್ತು ನೇರ-ಹೊರತೆಗೆಯುವ ಕರ್ತವ್ಯವನ್ನು ಸ್ಥಾಪಿಸಬೇಕು.
PVC ಗೆ ಶಂಕುವಿನಾಕಾರದ ಅವಳಿ ಸ್ಕ್ರೂ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಯಾವಾಗಲೂ ಉತ್ತಮವೇ?
ಇಲ್ಲ. PVC ಸೂತ್ರೀಕರಣ ಮತ್ತು ಉತ್ಪನ್ನದ ಅವಶ್ಯಕತೆಗಳು ಸ್ವತಃ ಜ್ಯಾಮಿತಿಯನ್ನು ಆಯ್ಕೆ ಮಾಡುವುದಿಲ್ಲ. ಒಪ್ಪಿದ ಆಹಾರ, ಗುಣಮಟ್ಟ ಮತ್ತು ಉತ್ಪಾದನಾ ಪರಿಸ್ಥಿತಿಗಳ ಅಡಿಯಲ್ಲಿ ಪ್ರಸ್ತಾವಿತ ಶಂಕುವಿನಾಕಾರದ ಮತ್ತು ಸಮಾನಾಂತರ ಸಂರಚನೆಗಳನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. ಬದಲಿಗಾಗಿ, ಪ್ರಕ್ರಿಯೆಯ ಹೋಲಿಕೆಯು ವಿಭಿನ್ನ ವಾಸ್ತುಶಿಲ್ಪವನ್ನು ಅನುಮೋದಿಸುವ ಮೊದಲು ಸ್ಥಾಪಿಸಲಾದ ಯಂತ್ರ ಮತ್ತು ಅನುಮೋದಿತ ಇಂಟರ್ಫೇಸ್ಗಳು ಆಯ್ಕೆಯನ್ನು ನಿರ್ಬಂಧಿಸುತ್ತವೆ.
ಯಾವ ವಿನ್ಯಾಸವು ಪ್ರತಿ ಕಿಲೋಗ್ರಾಂಗೆ ಕಡಿಮೆ ಶಕ್ತಿಯನ್ನು ಬಳಸುತ್ತದೆ?
ಜ್ಯಾಮಿತಿ ಲೇಬಲ್ ಉತ್ತರವನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ. ಹೇಳಲಾದ ಸಲಕರಣೆಗಳ ಗಡಿಯನ್ನು ಬಳಸಿಕೊಂಡು ಅದೇ ಮಧ್ಯಂತರದಲ್ಲಿ ಶಕ್ತಿ ಮತ್ತು ಸ್ವೀಕರಿಸಿದ ಉತ್ಪನ್ನದ ದ್ರವ್ಯರಾಶಿಯನ್ನು ಅಳೆಯಿರಿ. ಉತ್ಪಾದನಾ ವೇಳಾಪಟ್ಟಿಗೆ ಅಗತ್ಯವಿರುವ ಆಪರೇಟಿಂಗ್ ಪಾಯಿಂಟ್ಗಳನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. ಒಂದು ಯಂತ್ರವು ಆ ಸಮಯದಲ್ಲಿ ಸ್ವೀಕರಿಸಿದ ಕಿಲೋಗ್ರಾಂಗೆ ಹೆಚ್ಚು kWh ಅನ್ನು ಬಳಸುವಾಗ ಹೆಚ್ಚು ಅಂಗೀಕೃತ ಕೆಜಿ/ಗಂ ಅನ್ನು ತಲುಪಿಸಬಹುದು.
ಒಂದು ಶಂಕುವಿನಾಕಾರದ ತಿರುಪು ಮತ್ತು ಬ್ಯಾರೆಲ್ ಸಮಾನಾಂತರ ಸೆಟ್ ಅನ್ನು ಬದಲಾಯಿಸಬಹುದೇ?
ಅವು ಪರಸ್ಪರ ಬದಲಾಯಿಸಬಹುದಾದ ಅಸೆಂಬ್ಲಿಗಳಲ್ಲ. ಒಂದು ಪರಿವರ್ತನೆಗೆ ಯಂತ್ರದ ಆರ್ಕಿಟೆಕ್ಚರ್, ಗೇರ್ಬಾಕ್ಸ್ ಔಟ್ಪುಟ್ಗಳು, ಶಾಫ್ಟ್ ಸಂಪರ್ಕಗಳು, ಆರೋಹಿಸುವಾಗ ಮತ್ತು ಪ್ರಕ್ರಿಯೆಯ ಇಂಟರ್ಫೇಸ್ಗಳ ಪರಿಶೀಲನೆಯ ಅಗತ್ಯವಿದೆ. ಸಾಮಾನ್ಯ ಬದಲಿ ಆದೇಶಕ್ಕಾಗಿ, ಸ್ಥಾಪಿಸಲಾದ ಯಂತ್ರಕ್ಕಾಗಿ ಹೊಂದಾಣಿಕೆಯ ಜೋಡಣೆಯನ್ನು ಸೂಚಿಸಿ. ಕ್ಯಾಟಲಾಗ್ ಮಾದರಿ ಸಂಖ್ಯೆ ಅಥವಾ ಹಂಚಿಕೆಯ ವ್ಯಾಸದ ಮೌಲ್ಯದಿಂದ ಪರಿವರ್ತನೆಯನ್ನು ಅನುಮೋದಿಸಬೇಡಿ.
65/132 ನಂತಹ ಮಾದರಿ ಸಂಖ್ಯೆ ನಿಮಗೆ ಏನು ಹೇಳುತ್ತದೆ?
ನನ್ಹಯ್ಯ Φ65/Φ132 ಅನ್ನು ಶಂಕುವಿನಾಕಾರದ ತಿರುಪು ಮತ್ತು ಬ್ಯಾರೆಲ್ ವ್ಯಾಸದ ಜೋಡಿಯಾಗಿ ಪಟ್ಟಿಮಾಡಿದ್ದಾರೆ. ಡ್ರಾಯಿಂಗ್ನಲ್ಲಿ ಆಯಾಮದ ಸ್ಥಳಗಳು ಮತ್ತು ಸಂಪೂರ್ಣ ರೇಖಾಗಣಿತವನ್ನು ದೃಢೀಕರಿಸಿ. ಕೇವಲ ಪದನಾಮವು ಸಂಸ್ಕರಣೆಯ ಉದ್ದ, ತಿರುಗುವಿಕೆಯ ದಿಕ್ಕು, ಔಟ್ಪುಟ್, ಪೈಪ್ ಗಾತ್ರ ಅಥವಾ ಪರಸ್ಪರ ಬದಲಾಯಿಸುವಿಕೆಯನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ. ಎರಡನೇ ವ್ಯಾಸವು ಆಯಾಮರಹಿತ L/D ಅನುಪಾತವಲ್ಲ.
ಎರಡೂ ಸಂರಚನೆಗಳನ್ನು ಹೋಲಿಸಲು ಯಾವ ಮಾಹಿತಿಯ ಅಗತ್ಯವಿದೆ?
ಸೂತ್ರೀಕರಣದ ಪರಿಷ್ಕರಣೆ, ಫೀಡ್ ಫಾರ್ಮ್, ಉತ್ಪನ್ನ ರೇಖಾಚಿತ್ರ, ಗುಣಮಟ್ಟದ ಅವಶ್ಯಕತೆಗಳು ಮತ್ತು ಅಗತ್ಯವಿರುವ ಸ್ವೀಕರಿಸಿದ-ಔಟ್ಪುಟ್ ಶ್ರೇಣಿಯನ್ನು ಒದಗಿಸಿ. ಬದಲಿ ಕೆಲಸಕ್ಕಾಗಿ ಯಂತ್ರ ಸಂರಚನೆ ಮತ್ತು ಇಂಟರ್ಫೇಸ್ಗಳನ್ನು ಸೇರಿಸಿ. ಪ್ರತಿ ಪೂರೈಕೆದಾರರಿಗೆ ಅದರ ಉದ್ದೇಶಿತ ಉಪಕರಣದ ವ್ಯಾಪ್ತಿ ಮತ್ತು ಪ್ರಯೋಗದ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಹೇಳಲು ಕೇಳಿ, ನಂತರ ಯಾಂತ್ರಿಕ ಫಿಟ್, ಉತ್ಪನ್ನ ಸ್ವೀಕಾರ ಮತ್ತು ನಿರ್ವಹಣಾ ವೆಚ್ಚವನ್ನು ಪ್ರತ್ಯೇಕ ನಿರ್ಧಾರಗಳಾಗಿ ಹೋಲಿಕೆ ಮಾಡಿ.