ಹೊಸ ಭಾಗವು ಯಂತ್ರವನ್ನು ತಲುಪುವವರೆಗೆ ಬ್ಯಾರೆಲ್ ಫ್ಲೇಂಜ್ ಸರಳವಾಗಿ ಕಾಣುತ್ತದೆ. ನಂತರ ರಿಜಿಸ್ಟರ್, ಬೋಲ್ಟ್ ಸರ್ಕಲ್, ಸೀಲಿಂಗ್ ಫೇಸ್ ಅಥವಾ ಮೆಲ್ಟ್ ಪ್ಯಾಸೇಜ್ನಲ್ಲಿ ಸಣ್ಣ ದೋಷವು ಅನುಸ್ಥಾಪನೆಯನ್ನು ನಿಲ್ಲಿಸಬಹುದು. ಹಳೆಯ ಮಾದರಿ, ಯಂತ್ರ ಇಂಟರ್ಫೇಸ್ ಮತ್ತು ಆಪರೇಟಿಂಗ್ ಡ್ಯೂಟಿಯನ್ನು ನಿಯಂತ್ರಿತ ಫ್ಲೇಂಜ್ ವಿವರಣೆಯಾಗಿ ಪರಿವರ್ತಿಸುವುದು ಹೇಗೆ ಎಂದು ಈ ಮಾರ್ಗದರ್ಶಿ ಖರೀದಿ ಮತ್ತು ನಿರ್ವಹಣೆ ತಂಡಗಳನ್ನು ತೋರಿಸುತ್ತದೆ.



ತ್ವರಿತ ಉತ್ತರ
ಖರೀದಿಸಲುಎಕ್ಸ್ಟ್ರೂಡರ್ ಬ್ಯಾರೆಲ್ ಫ್ಲೇಂಜ್, ಬೋರ್, ಹೊರಗಿನ ವ್ಯಾಸ, ದಪ್ಪ, ಲೊಕೇಟಿಂಗ್ ರಿಜಿಸ್ಟರ್, ಬೋಲ್ಟ್ ಪ್ಯಾಟರ್ನ್, ಸೀಲಿಂಗ್ ಫೇಸ್, ಮೆಟೀರಿಯಲ್, ಮೇಲ್ಮೈ ಚಿಕಿತ್ಸೆ ಮತ್ತು ಸಂಯೋಗದ ಭಾಗಗಳನ್ನು ಗುರುತಿಸುವ ನಿಯಂತ್ರಿತ ರೇಖಾಚಿತ್ರವನ್ನು ಕಳುಹಿಸಿ. ನಿಜವಾದ ತಾಪಮಾನ ಮತ್ತು ಒತ್ತಡದ ಆಧಾರ, ಎಕ್ಸ್ಟ್ರೂಡರ್ ಅಥವಾ ಡೈ-ಹೆಡ್ ಮಾದರಿ, ಪ್ರಮಾಣ ಮತ್ತು ತಪಾಸಣೆ ಅಗತ್ಯತೆಗಳನ್ನು ಸೇರಿಸಿ.
"ANSI," "DIN," "JIS" ಅಥವಾ "PN16" ಪದಗಳಿಂದ ಕಸ್ಟಮ್ ಯಂತ್ರದ ಫ್ಲೇಂಜ್ ಅನ್ನು ಆರ್ಡರ್ ಮಾಡಬೇಡಿ. ಸಂಪೂರ್ಣ ಪ್ರಮಾಣಿತ ಪದನಾಮ ಮತ್ತು ಸೇವಾ ಆಧಾರವನ್ನು ಹೇಳಿದಾಗ ಮಾತ್ರ ಆ ಉಲ್ಲೇಖಗಳು ಪ್ರಮಾಣಿತ ಪೈಪ್ ಫ್ಲೇಂಜ್ ಅನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಬಹುದು. ಎಕ್ಸ್ಟ್ರೂಡರ್ ಸಂಪರ್ಕಕ್ಕೆ ಸಾಮಾನ್ಯವಾಗಿ ತನ್ನದೇ ಆದ ಇಂಟರ್ಫೇಸ್ ಡ್ರಾಯಿಂಗ್ ಅಗತ್ಯವಿರುತ್ತದೆ, ಒಂದು ಬದಿಯು ಗುರುತಿಸಲ್ಪಟ್ಟ ಚಾಚುಪಟ್ಟಿ ಮಾದರಿಯನ್ನು ಅನುಸರಿಸಿದಾಗಲೂ ಸಹ.
ನೀವು ಯಾವ ರೀತಿಯ ಫ್ಲೇಂಜ್ ಅನ್ನು ಖರೀದಿಸುತ್ತಿರುವಿರಿ ಎಂಬುದನ್ನು ಮೊದಲು ಗುರುತಿಸಿ
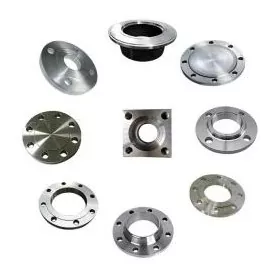
ಮೂರು ವಿಭಿನ್ನ ಘಟಕಗಳನ್ನು ಫ್ಲೇಂಜ್ ಎಂದು ಕರೆಯುವಾಗ ಸಂಗ್ರಹಣೆ ದೋಷಗಳು ಸಾಮಾನ್ಯವಾಗಿ ಪ್ರಾರಂಭವಾಗುತ್ತವೆ. ಸ್ಟ್ಯಾಂಡರ್ಡ್ ಪೈಪ್ ಫ್ಲೇಂಜ್, ಕಸ್ಟಮ್ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಬ್ಯಾರೆಲ್ ಫ್ಲೇಂಜ್ ಮತ್ತು ಟ್ರಾನ್ಸಿಶನ್ ಅಡಾಪ್ಟರ್ ಛಾಯಾಚಿತ್ರದಲ್ಲಿ ಒಂದೇ ರೀತಿ ಕಾಣಿಸಬಹುದು. ಅವುಗಳನ್ನು ಒಂದೇ ರೀತಿಯಲ್ಲಿ ನಿರ್ದಿಷ್ಟಪಡಿಸಲಾಗಿಲ್ಲ.
| ಘಟಕ | ಅದನ್ನು ಏನು ವ್ಯಾಖ್ಯಾನಿಸುತ್ತದೆ | ಮುಖ್ಯ ಖರೀದಿ ಅಪಾಯ |
|---|---|---|
| ಸ್ಟ್ಯಾಂಡರ್ಡ್ ಪೈಪ್ ಫ್ಲೇಂಜ್ | ನಿಖರವಾದ ಪ್ರಮಾಣಿತ, ಆವೃತ್ತಿ, ನಾಮಮಾತ್ರದ ಗಾತ್ರ, ವರ್ಗ ಅಥವಾ PN, ಎದುರಿಸುತ್ತಿರುವ, ವಸ್ತು, ಬೋರ್ ಮತ್ತು ಸಂಪರ್ಕ ಪ್ರಕಾರ | "DIN ಫ್ಲೇಂಜ್" ನಂತಹ ಸಣ್ಣ ಲೇಬಲ್ ಒಂದಕ್ಕಿಂತ ಹೆಚ್ಚು ಆಯಾಮದ ಮತ್ತು ರೇಟಿಂಗ್ ವ್ಯವಸ್ಥೆಯನ್ನು ಉಲ್ಲೇಖಿಸಬಹುದು |
| ಕಸ್ಟಮ್ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಬ್ಯಾರೆಲ್ ಫ್ಲೇಂಜ್ | ನಿಯಂತ್ರಿತ ಯಂತ್ರ ಡ್ರಾಯಿಂಗ್, ಮ್ಯಾಟಿಂಗ್ ಬ್ಯಾರೆಲ್ ಅಥವಾ ಅಡಾಪ್ಟರ್, ರಿಜಿಸ್ಟರ್, ಬೋಲ್ಟ್ ಪ್ಯಾಟರ್ನ್, ಮೆಲ್ಟ್ ಬೋರ್, ಸೀಲಿಂಗ್ ವೈಶಿಷ್ಟ್ಯ ಮತ್ತು ಸೇವಾ ಕರ್ತವ್ಯ | ಕಸ್ಟಮ್ ಲೊಕೇಟಿಂಗ್ ಮತ್ತು ಫ್ಲೋ ವೈಶಿಷ್ಟ್ಯಗಳನ್ನು ಹೊಂದಿರುವ ಯಂತ್ರೋಪಕರಣಗಳ ಇಂಟರ್ಫೇಸ್ಗಾಗಿ ಪೈಪ್-ಫ್ಲೇಂಜ್ ಟೇಬಲ್ ಅನ್ನು ಬಳಸುವುದು |
| ಡೈ-ಹೆಡ್ ಅಡಾಪ್ಟರ್ ಫ್ಲೇಂಜ್ | ಎರಡು ಇಂಟರ್ಫೇಸ್ಗಳು ಜೊತೆಗೆ ಆಂತರಿಕ ಕರಗುವ ಪರಿವರ್ತನೆ, ದೃಷ್ಟಿಕೋನ, ಬೆಂಬಲ ಮತ್ತು ಸಂವೇದಕ ಅಥವಾ ಸ್ಕ್ರೀನ್-ಪ್ಯಾಕ್ ಅಗತ್ಯತೆಗಳು | ಎರಡೂ ತುದಿಗಳು ಪ್ರತ್ಯೇಕವಾಗಿ ಹೊಂದಿಕೊಳ್ಳುತ್ತವೆ, ಆದರೆ ಜೋಡಿಸಲಾದ ಹರಿವಿನ ಮಾರ್ಗ, ಮಧ್ಯರೇಖೆ ಅಥವಾ ಬೋಲ್ಟ್ ದೃಷ್ಟಿಕೋನವು ಇಲ್ಲ |
ನನ್ಹಯ್ಯ ಅವರ ಪ್ರಸ್ತುತಬ್ಯಾರೆಲ್ ಫ್ಲೇಂಜ್ ಶ್ರೇಣಿಫ್ಲೇಂಜ್ಡ್ ಸಂಪರ್ಕಗಳು ಮತ್ತು ಗ್ರಾಹಕೀಯಗೊಳಿಸಬಹುದಾದ ಪೋರ್ಟ್ ಗಾತ್ರಗಳೊಂದಿಗೆ ಸುತ್ತಿನ ಉಕ್ಕಿನ ಅಂಚುಗಳನ್ನು ಆವರಿಸುತ್ತದೆ. ANSI, DIN ಮತ್ತು JIS ಮಾದರಿಗಳು ಲಭ್ಯವಿವೆ, ಜೊತೆಗೆ ಪ್ಲಾಸ್ಟಿಕ್ಗಳು, ರಾಸಾಯನಿಕಗಳು, ಗ್ರ್ಯಾನ್ಯುಲೇಷನ್ ಮತ್ತು ಯಂತ್ರೋಪಕರಣಗಳ ಅನ್ವಯಗಳಿಗೆ ಸಂಪೂರ್ಣ ಕಸ್ಟಮೈಸ್ ಮಾಡಿದ ಆಯಾಮಗಳು.
ನಮ್ಮ ಕಾರ್ಖಾನೆ ನೋಟ:ಪ್ರಮಾಣಿತ ಹೆಸರು ತಾಂತ್ರಿಕ ಸಂಭಾಷಣೆಯನ್ನು ಪ್ರಾರಂಭಿಸುತ್ತದೆ; ಇದು ರೇಖಾಚಿತ್ರವನ್ನು ಪೂರ್ಣಗೊಳಿಸುವುದಿಲ್ಲ. ಭಾಗವು ಎಲ್ಲಿ ಕುಳಿತುಕೊಳ್ಳುತ್ತದೆ, ಅದನ್ನು ಯಾವುದು ಪತ್ತೆ ಮಾಡುತ್ತದೆ, ಅದನ್ನು ಮುಚ್ಚುವುದು ಮತ್ತು ಅದರ ಮೂಲಕ ಏನು ಹಾದುಹೋಗುತ್ತದೆ ಎಂದು ನಾವು ಮೊದಲು ಕೇಳುತ್ತೇವೆ. ಆ ಕಾರ್ಯಗಳು ಸ್ಪಷ್ಟವಾದ ನಂತರ, ಸರಿಯಾದ ಆಯಾಮಗಳನ್ನು ನಿಯಂತ್ರಿಸಲು ಹೆಚ್ಚು ಸುಲಭವಾಗುತ್ತದೆ.


ಫ್ಲೇಂಜ್ ಸರಿಹೊಂದುತ್ತದೆಯೇ ಎಂದು ನಿರ್ಧರಿಸುವ ಆಯಾಮಗಳು
ಉಪಯುಕ್ತ ರೇಖಾಚಿತ್ರವು ಕಾರ್ಯದಿಂದ ಗಾತ್ರವನ್ನು ಪ್ರತ್ಯೇಕಿಸುತ್ತದೆ. ಬೋಲ್ಟ್ ರಂಧ್ರಗಳು ಕ್ಲ್ಯಾಂಪ್ ಫೋರ್ಸ್ ಅನ್ನು ರಚಿಸುತ್ತವೆ, ರಿಜಿಸ್ಟರ್ ಭಾಗಗಳನ್ನು ಪತ್ತೆ ಮಾಡುತ್ತದೆ, ಮುಖವು ಸೀಲ್ ಅನ್ನು ಒಯ್ಯುತ್ತದೆ ಮತ್ತು ಬೋರ್ ಕರಗುವ ಅಥವಾ ಪ್ರಕ್ರಿಯೆಯ ಮಾಧ್ಯಮವನ್ನು ಹೊಂದಿರುತ್ತದೆ. ಒಂದು ವೈಶಿಷ್ಟ್ಯವನ್ನು ಇನ್ನೊಂದಕ್ಕೆ ಸರಿದೂಗಿಸಲು ಕೇಳುವುದು ಕಷ್ಟಕರವಾದ ಜೋಡಣೆ ಮತ್ತು ಅನಿಶ್ಚಿತ ಸೀಲಿಂಗ್ ಅನ್ನು ರಚಿಸುತ್ತದೆ.
| ಡ್ರಾಯಿಂಗ್ ವೈಶಿಷ್ಟ್ಯ | ಅದು ಏಕೆ ಮುಖ್ಯವಾಗಿದೆ | ಖರೀದಿದಾರನು ಏನು ಹೇಳಬೇಕು |
|---|---|---|
| ಹೊರಗಿನ ವ್ಯಾಸ | ಹೀಟರ್ಗಳು, ಗಾರ್ಡ್ಗಳು ಅಥವಾ ಬೆಂಬಲಗಳ ಬಳಿ ಹೊದಿಕೆ, ಉಪಕರಣದ ಪ್ರವೇಶ ಮತ್ತು ಕ್ಲಿಯರೆನ್ಸ್ ಅನ್ನು ನಿಯಂತ್ರಿಸುತ್ತದೆ | ನಾಮಮಾತ್ರದ ಗಾತ್ರ, ಸಹಿಷ್ಣುತೆ ಮತ್ತು ಯಾವುದೇ ನಿರ್ಬಂಧಿತ ವಲಯ |
| ಸೆಂಟ್ರಲ್ ಬೋರ್ ಅಥವಾ ಮೆಲ್ಟ್ ಪ್ಯಾಸೇಜ್ | ಹರಿವಿನ ನಿರಂತರತೆ ಮತ್ತು ಜಂಟಿಯಲ್ಲಿನ ಆಂತರಿಕ ಹಂತವನ್ನು ನಿಯಂತ್ರಿಸುತ್ತದೆ | ವ್ಯಾಸ, ಸಹಿಷ್ಣುತೆ, ಪರಿವರ್ತನೆಯ ಆಕಾರ, ದಿಕ್ಕು ಮತ್ತು ಮೇಲ್ಮೈ ಅವಶ್ಯಕತೆ |
| ಒಟ್ಟಾರೆ ಮತ್ತು ಸ್ಥಳೀಯ ದಪ್ಪ | ಬೋಲ್ಟ್ ನಿಶ್ಚಿತಾರ್ಥ, ಬಿಗಿತ, ಜೋಡಣೆ ಮತ್ತು ಜೋಡಿಸಲಾದ ಉದ್ದದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ | ಡೇಟಮ್ ಮುಖಗಳು, ದಪ್ಪಗಳು, ಕೌಂಟರ್ಬೋರ್ಗಳು ಮತ್ತು ಹಬ್ ಉದ್ದ |
| ಲೊಕೇಟಿಂಗ್ ರಿಜಿಸ್ಟರ್ ಅಥವಾ ಸ್ಪಿಗೋಟ್ | ಬೋಲ್ಟ್-ಹೋಲ್ ಕ್ಲಿಯರೆನ್ಸ್ ಅನ್ನು ಅವಲಂಬಿಸಿರುವ ಬದಲು ಕೇಂದ್ರೀಕೃತ ಜೋಡಣೆಯನ್ನು ಸ್ಥಾಪಿಸುತ್ತದೆ | ಪುರುಷ ಅಥವಾ ಸ್ತ್ರೀ ವೈಶಿಷ್ಟ್ಯ, ವ್ಯಾಸ, ಆಳ, ಫಿಟ್ ಮತ್ತು ಲೀಡ್-ಇನ್ |
| ಬೋಲ್ಟ್ ಮಾದರಿ | ಕ್ಲ್ಯಾಂಪ್ ಸಂಪರ್ಕವನ್ನು ಒದಗಿಸುತ್ತದೆ ಮತ್ತು ಕೋನೀಯ ದೃಷ್ಟಿಕೋನವನ್ನು ಸರಿಪಡಿಸುತ್ತದೆ | ಪ್ರಮಾಣ, ಪಿಚ್-ವೃತ್ತದ ವ್ಯಾಸ, ರಂಧ್ರದ ಗಾತ್ರ, ದಾರ, ಆಳ ಮತ್ತು ಕೋನೀಯ ದತ್ತಾಂಶ |
| ಸೀಲಿಂಗ್ ಮುಖ | ಗ್ಯಾಸ್ಕೆಟ್, ರಿಂಗ್, ತೋಡು ಅಥವಾ ಲೋಹದ ಮುಖದೊಂದಿಗೆ ಉದ್ದೇಶಿತ ಸಂಪರ್ಕವನ್ನು ರಚಿಸುತ್ತದೆ | ಎದುರಿಸುತ್ತಿರುವ ಪ್ರಕಾರ, ಆಯಾಮಗಳು, ಮುಕ್ತಾಯ, ಸೀಲ್ ವಿವರಣೆ ಮತ್ತು ಅನುಮತಿಸುವ ಹಾನಿ |
| ಜ್ಯಾಮಿತೀಯ ನಿಯಂತ್ರಣಗಳು | ಬೋರ್, ರಿಜಿಸ್ಟರ್ ಮತ್ತು ಸೀಲಿಂಗ್ ಮುಖವನ್ನು ಸರಿಯಾಗಿ ಸಂಬಂಧಿಸಿಡಿ | ದತ್ತಾಂಶಗಳು ಪ್ಲಸ್ ಅಗತ್ಯವಿರುವ ಸಮತಲತೆ, ಲಂಬತೆ, ಸ್ಥಾನ, ಏಕಾಕ್ಷತೆ ಅಥವಾ ರನೌಟ್ |
| ಓರಿಯಂಟೇಶನ್ ವೈಶಿಷ್ಟ್ಯಗಳು | ಹೀಟರ್ಗಳು, ಸಂವೇದಕ ಪೋರ್ಟ್ಗಳು, ಕೀವೇಗಳು, ಗಾರ್ಡ್ಗಳು ಅಥವಾ ಅಸಮಪಾರ್ಶ್ವದ ಸಂಯೋಗದ ಭಾಗಗಳನ್ನು ಜೋಡಿಸಿ | ಒಂದು ನಿಸ್ಸಂದಿಗ್ಧವಾದ ದತ್ತಾಂಶದಿಂದ ಗಡಿಯಾರದ ಕೋನ |
ISO 286-1 ಸಿಲಿಂಡರ್ ವೈಶಿಷ್ಟ್ಯಗಳು ಮತ್ತು ಮೂಲ-ರಂಧ್ರ ಮತ್ತು ಮೂಲ-ಶಾಫ್ಟ್ ಪರಿಕಲ್ಪನೆಗಳನ್ನು ಒಳಗೊಂಡಂತೆ ರೇಖೀಯ-ಗಾತ್ರದ ಸಹಿಷ್ಣುತೆಗಳು ಮತ್ತು ಫಿಟ್ಗಳಿಗಾಗಿ ಅಂತರರಾಷ್ಟ್ರೀಯ ವ್ಯವಸ್ಥೆಯನ್ನು ಒದಗಿಸುತ್ತದೆ. ISO 1101 ರೂಪ, ದೃಷ್ಟಿಕೋನ, ಸ್ಥಳ ಮತ್ತು ರನ್ಔಟ್ ನಿಯಂತ್ರಣಗಳಿಗೆ ಸಂಕೇತ ಭಾಷೆಯನ್ನು ಒದಗಿಸುತ್ತದೆ. ಈ ಮಾನದಂಡಗಳು ಅಗತ್ಯವನ್ನು ವ್ಯಕ್ತಪಡಿಸಲು ಸಹಾಯ ಮಾಡುತ್ತವೆ, ಆದರೆ ಡಿಸೈನರ್ ಇನ್ನೂ ಕ್ರಿಯಾತ್ಮಕ ದತ್ತಾಂಶಗಳು ಮತ್ತು ಅನುಮತಿಸುವ ಮೌಲ್ಯಗಳನ್ನು ಆಯ್ಕೆ ಮಾಡಬೇಕು.
ಬೋಲ್ಟ್-ಹೋಲ್ ಕ್ಲಿಯರೆನ್ಸ್ ಒಂದು ಲೊಕೇಟಿಂಗ್ ಸಿಸ್ಟಮ್ ಅಲ್ಲ.ಸಂಪರ್ಕಿತ ಡೈ ಹೆಡ್ ಅಥವಾ ಅಡಾಪ್ಟರ್ ಬ್ಯಾರೆಲ್ ಬೋರ್ನೊಂದಿಗೆ ಕೇಂದ್ರೀಕೃತವಾಗಿದ್ದರೆ, ರಿಜಿಸ್ಟರ್ ಅಥವಾ ಇನ್ನೊಂದು ನಿಯಂತ್ರಿತ ಲೊಕೇಟಿಂಗ್ ವೈಶಿಷ್ಟ್ಯವನ್ನು ವಿವರಿಸಿ. ಎರಡು ತಪ್ಪಾಗಿ ಜೋಡಿಸಲಾದ ಬೋರ್ಗಳನ್ನು ಒಟ್ಟಿಗೆ ಸೇರಿಸುವಾಗ ಬೋಲ್ಟ್ಗಳನ್ನು ಬಿಗಿಗೊಳಿಸುವುದು ಮುಖ, ಸೀಲ್ ಅಥವಾ ಫಾಸ್ಟೆನರ್ಗಳನ್ನು ಹಾನಿಗೊಳಿಸುತ್ತದೆ ಮತ್ತು ಹಾನಿಕಾರಕ ಆಂತರಿಕ ಹಂತವನ್ನು ಬಿಡಬಹುದು.

ANSI, DIN, JIS ಮತ್ತು PN ಸಂಪೂರ್ಣ ಖರೀದಿ ವಿವರಣೆಗಳಲ್ಲ
Nanhaiya ANSI, DIN ಮತ್ತು JIS ಆಯ್ಕೆಗಳನ್ನು ಅಥವಾ ಕಸ್ಟಮೈಸ್ ಮಾಡಿದ ಮಾನದಂಡವನ್ನು ನೀಡುತ್ತದೆ. ಸ್ಥಾಪಿತ ಸಸ್ಯ ಪೈಪಿಂಗ್ಗೆ ಫ್ಲೇಂಜ್ ಸೇರಿದಾಗ ಅಥವಾ ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ಪ್ರಾದೇಶಿಕ ಮಾದರಿಗೆ ಹೊಂದಿಕೆಯಾಗಬೇಕಾದರೆ ಆ ಶ್ರೇಣಿಯು ಉಪಯುಕ್ತವಾಗಿದೆ. ಉಲ್ಲೇಖಕ್ಕೆ ಇನ್ನೂ ನಿಖರವಾದ ದಾಖಲೆ, ಆವೃತ್ತಿ, ನಾಮಮಾತ್ರದ ಗಾತ್ರ, ರೇಟಿಂಗ್, ಮುಖ, ವಸ್ತು ಮತ್ತು ಯಾವುದೇ ಯೋಜನೆಯ ಮಾರ್ಪಾಡು ಅಗತ್ಯವಿದೆ.
ASME B16.5, ಉದಾಹರಣೆಗೆ, NPS 1/2 ರಿಂದ NPS 24 ಮೂಲಕ ಪೈಪ್ ಫ್ಲೇಂಜ್ಗಳು ಮತ್ತು ಫ್ಲೇಂಜ್ಡ್ ಫಿಟ್ಟಿಂಗ್ಗಳಿಗೆ ಶೀರ್ಷಿಕೆ ನೀಡಲಾಗಿದೆ. ಇದರ ವ್ಯಾಪ್ತಿಯು ಒತ್ತಡ-ತಾಪಮಾನದ ರೇಟಿಂಗ್ಗಳು, ವಸ್ತುಗಳು, ಆಯಾಮಗಳು, ಸಹಿಷ್ಣುತೆಗಳು, ಗುರುತು ಮತ್ತು ಪರೀಕ್ಷೆಯನ್ನು ತಿಳಿಸುತ್ತದೆ. ಇದು ಅದರ ವ್ಯಾಪ್ತಿಯಲ್ಲಿರುವ ಘಟಕಗಳಿಗೆ ಬಲವಾದ ಚೌಕಟ್ಟಾಗಿದೆ, ಆದರೆ ಅದರ ಶೀರ್ಷಿಕೆಯು ಪ್ರತಿ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಸಂಪರ್ಕವನ್ನು B16.5 ಫ್ಲೇಂಜ್ ಆಗಿ ಪರಿವರ್ತಿಸುವುದಿಲ್ಲ.
ಪ್ರಾಯೋಗಿಕ ವ್ಯತ್ಯಾಸ:ಫ್ಲೇಂಜ್ ಒತ್ತಡ-ಪೈಪಿಂಗ್ ಗಡಿಯ ಭಾಗವಾಗಿದ್ದರೆ, ಅನ್ವಯಿಸುವ ಪೈಪಿಂಗ್ ನಿಯಮಗಳು ಮತ್ತು ಅರ್ಹ ಎಂಜಿನಿಯರಿಂಗ್ ವಿಮರ್ಶೆಯನ್ನು ಬಳಸಿ. ಇದು ಕಸ್ಟಮ್ ಯಂತ್ರ ಇಂಟರ್ಫೇಸ್ ಆಗಿದ್ದರೆ, ಅನುಮೋದಿತ ಸಲಕರಣೆಗಳ ಡ್ರಾಯಿಂಗ್ ಮತ್ತು ಆಪರೇಟಿಂಗ್ ಡ್ಯೂಟಿಯೊಂದಿಗೆ ಅದನ್ನು ನಿಯಂತ್ರಿಸಿ. ಅದು ಎರಡೂ ಪಾತ್ರಗಳನ್ನು ನಿರ್ವಹಿಸಿದರೆ, ಖರೀದಿ ಪ್ಯಾಕೇಜ್ ಎರಡೂ ಅಗತ್ಯತೆಗಳನ್ನು ಪೂರೈಸಬೇಕು.
ಪ್ರಮಾಣಿತ ಮಾದರಿ
ಪ್ರಮಾಣಿತ ಸಂಖ್ಯೆ, ವರ್ಷ ಅಥವಾ ಆವೃತ್ತಿ, ಗಾತ್ರ, ವರ್ಗ ಅಥವಾ PN, ಎದುರಿಸುತ್ತಿರುವ, ವಸ್ತು ಗುಂಪು ಮತ್ತು ಸಂಯೋಗದ ಘಟಕವನ್ನು ತಿಳಿಸಿ. ಯಾವುದೇ ವಿಚಲನವನ್ನು ಸ್ಪಷ್ಟವಾಗಿ ಪಟ್ಟಿ ಮಾಡಿ.
ಕಸ್ಟಮ್ ಮಾದರಿ
ಸಹಿ ಮಾಡಿದ ರೇಖಾಚಿತ್ರವನ್ನು ಅಧಿಕಾರ ಮಾಡಿ. ಮಾನದಂಡದ ಉಲ್ಲೇಖವು ಇನ್ನೂ ಆಯ್ಕೆಮಾಡಿದ ಎಳೆಗಳು, ಫಿಟ್ಗಳು, ಚಿಹ್ನೆಗಳು ಅಥವಾ ಪರೀಕ್ಷಾ ವಿಧಾನಗಳನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಬಹುದು.
ಮಿಶ್ರ ಇಂಟರ್ಫೇಸ್
ಯಾವ ಮುಖವು ಮಾನದಂಡವನ್ನು ಅನುಸರಿಸುತ್ತದೆ ಮತ್ತು ಯಾವ ಮುಖವನ್ನು ಕಸ್ಟಮೈಸ್ ಮಾಡಲಾಗಿದೆ ಎಂಬುದನ್ನು ತೋರಿಸಿ. ಎರಡೂ ತುದಿಗಳ ನಡುವಿನ ಆಂತರಿಕ ಪರಿವರ್ತನೆ ಮತ್ತು ಕೋನೀಯ ಸಂಬಂಧವನ್ನು ವಿವರಿಸಿ.
ನಮ್ಮ ಕಾರ್ಖಾನೆ ನೋಟ:"ಹಳೆಯ ಚಾಚುಪಟ್ಟಿಯಂತೆಯೇ" ಉಪಯುಕ್ತ ಸಂದರ್ಭವಾಗಿದೆ, ಆದರೆ ಇದು ಪರಿಶೀಲಿಸಬಹುದಾದ ಅಗತ್ಯತೆ ಅಲ್ಲ. ನಾವು ರೇಖಾಚಿತ್ರದಲ್ಲಿ ನಿಖರವಾದ ಇಂಟರ್ಫೇಸ್ ಅನ್ನು ಇರಿಸುತ್ತೇವೆ ಮತ್ತು ಅದನ್ನು ಅನುಮೋದಿಸಲು ಖರೀದಿದಾರರನ್ನು ಕೇಳುತ್ತೇವೆ. ಇದು ಉತ್ಪಾದನೆ, ತಪಾಸಣೆ ಮತ್ತು ಅನುಸ್ಥಾಪನಾ ತಂಡಗಳಿಗೆ ಮಾಪನವನ್ನು ಪ್ರಶ್ನಿಸಿದಾಗ ಅದೇ ಉತ್ತರವನ್ನು ನೀಡುತ್ತದೆ.
ಒತ್ತಡದ ವರ್ಗವನ್ನು ತಾಪಮಾನ ಮತ್ತು ವಸ್ತುಗಳಿಂದ ಬೇರ್ಪಡಿಸಲಾಗುವುದಿಲ್ಲ
Nanhaiya ಅವರ ಬ್ಯಾರೆಲ್ ಫ್ಲೇಂಜ್ ಪುಟವು PN6, PN10, PN16, PN25, PN40 ಮತ್ತು PN63 ಆಯ್ಕೆಗಳನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಇವುಗಳನ್ನು ಲಭ್ಯವಿರುವ ನಿರ್ದಿಷ್ಟ ವರ್ಗಗಳಾಗಿ ಪರಿಗಣಿಸಿ, ಒಂದು ಸಾರ್ವತ್ರಿಕ ಕಾರ್ಯ-ಒತ್ತಡದ ಹೇಳಿಕೆಯಾಗಿ ಅಲ್ಲ. ಬಳಸಬಹುದಾದ ರೇಟಿಂಗ್ ಆಡಳಿತ ಮಾನದಂಡ, ವಸ್ತು, ತಾಪಮಾನ, ಜ್ಯಾಮಿತಿ, ಬೋಲ್ಟಿಂಗ್, ಸೀಲ್ ಮತ್ತು ಸಿಸ್ಟಮ್ ವಿನ್ಯಾಸವನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ.
ಪಾಲಿಮರ್ ಸಂಸ್ಕರಣೆಯು ಶಾರ್ಟ್ ಫ್ಲೇಂಜ್ ಲೇಬಲ್ ವಿವರಿಸಲಾಗದ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಸೇರಿಸುತ್ತದೆ. ಸಂಪರ್ಕವು ಬಿಸಿ ಕರಗುವಿಕೆ, ತಾಪನ ಮತ್ತು ತಂಪಾಗಿಸುವ ಚಕ್ರಗಳು, ಯಂತ್ರದ ಕಂಪನ, ಡೈ-ಹೆಡ್ ತೂಕ, ಅಸೆಂಬ್ಲಿ ಲೋಡ್ಗಳು ಮತ್ತು ಸ್ವಚ್ಛಗೊಳಿಸುವಿಕೆಯನ್ನು ನೋಡಬಹುದು. ಸಾಮಾನ್ಯ ಮತ್ತು ಗರಿಷ್ಠ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ತಿಳಿಸಿ, ಆದರೆ ವಾಡಿಕೆಯ ಪ್ರಕ್ರಿಯೆಯ ಸೆಟ್ಟಿಂಗ್ಗಳಿಂದ ವಿನ್ಯಾಸದ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ಇರಿಸಿ.
| ಡ್ಯೂಟಿ ಇನ್ಪುಟ್ | ತಯಾರಕರಿಗೆ ಅದು ಏಕೆ ಬೇಕು | ಲಗತ್ತಿಸಲು ಪುರಾವೆ |
|---|---|---|
| ಸಾಮಾನ್ಯ ಮತ್ತು ಗರಿಷ್ಠ ತಾಪಮಾನ | ವಸ್ತು ನಡವಳಿಕೆ, ಸೀಲ್ ಆಯ್ಕೆ, ಉಷ್ಣ ಚಲನೆ ಮತ್ತು ರೇಟಿಂಗ್ ಆಧಾರದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ | ಪ್ರಕ್ರಿಯೆ ಶೀಟ್, ಹೀಟರ್ ಸೆಟ್ಟಿಂಗ್ಗಳು ಮತ್ತು ಅಳತೆ ಮಾಡಿದ ಆಪರೇಟಿಂಗ್ ಶ್ರೇಣಿ |
| ಸಾಮಾನ್ಯ ಮತ್ತು ಗರಿಷ್ಠ ಒತ್ತಡ | ಅನ್ವಯವಾಗುವ ವಿನ್ಯಾಸ ವಿಧಾನದ ಅಡಿಯಲ್ಲಿ ಯಾಂತ್ರಿಕ ಮತ್ತು ಸೀಲಿಂಗ್ ಸುಂಕವನ್ನು ವಿವರಿಸುತ್ತದೆ | ವಾದ್ಯಗಳ ಶ್ರೇಣಿ, ಕಾರ್ಯಾಚರಣೆಯ ದಾಖಲೆಗಳು ಮತ್ತು ವಿನ್ಯಾಸದ ಅವಶ್ಯಕತೆಗಳು |
| ಒತ್ತಡ ಮಾಧ್ಯಮ | ಕರಗಿದ ಪಾಲಿಮರ್, ಅನಿಲ, ದ್ರವ ಅಥವಾ ಸಸ್ಯ ಕೊಳವೆಗಳಿಗೆ ವಿಭಿನ್ನ ವಿನ್ಯಾಸ ಮತ್ತು ಶುಚಿಗೊಳಿಸುವ ನಿಯಂತ್ರಣಗಳು ಬೇಕಾಗಬಹುದು | ವಸ್ತುವಿನ ಹೆಸರು, ಸೂತ್ರ, ಸುರಕ್ಷತೆ ಡೇಟಾ ಮತ್ತು ಪ್ರಕ್ರಿಯೆ ರೇಖಾಚಿತ್ರ |
| ಬಾಹ್ಯ ಲೋಡ್ | ಭಾರವಾದ ಡೈ ಹೆಡ್ ಅಥವಾ ಬೆಂಬಲವಿಲ್ಲದ ಪೈಪಿಂಗ್ ಫ್ಲೇಂಜ್ನಲ್ಲಿ ಬಾಗುವ ಲೋಡ್ ಅನ್ನು ಸೇರಿಸಬಹುದು | ಅಸೆಂಬ್ಲಿ ತೂಕ, ಗುರುತ್ವಾಕರ್ಷಣೆಯ ಕೇಂದ್ರ, ಬೆಂಬಲಗಳು ಮತ್ತು ಅನುಸ್ಥಾಪನಾ ರೇಖಾಚಿತ್ರ |
| ಉಷ್ಣ ಚಕ್ರಗಳು | ಪುನರಾವರ್ತಿತ ವಿಸ್ತರಣೆ ಮತ್ತು ಸಂಕೋಚನವು ಪೂರ್ವ ಲೋಡ್, ಜೋಡಣೆ ಮತ್ತು ಸೀಲಿಂಗ್ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರಬಹುದು | ಆವರ್ತನ ಮತ್ತು ತಾಪನ ಮತ್ತು ತಂಪಾಗಿಸುವ ಅನುಕ್ರಮವನ್ನು ಪ್ರಾರಂಭಿಸಿ ಮತ್ತು ನಿಲ್ಲಿಸಿ |
| ಅನ್ವಯವಾಗುವ ಕೋಡ್ ಅಥವಾ ಗ್ರಾಹಕ ನಿಯಮ | ಲೆಕ್ಕಾಚಾರಗಳು, ವಸ್ತು ದಾಖಲೆಗಳು, ಗುರುತು, ಪರೀಕ್ಷೆ ಮತ್ತು ಅನುಮೋದನೆಯ ಜವಾಬ್ದಾರಿಯನ್ನು ನಿರ್ಧರಿಸುತ್ತದೆ | ನಿಖರವಾದ ದಾಖಲೆ, ಆವೃತ್ತಿ ಮತ್ತು ಯೋಜನೆಯ ವಿವರಣೆ |
ಸೋರಿಕೆಗೆ ಅದ್ವಿತೀಯ ಚಿಕಿತ್ಸೆಯಾಗಿ ಹೆಚ್ಚಿನ PN ಸಂಖ್ಯೆಯನ್ನು ಆಯ್ಕೆ ಮಾಡಬೇಡಿ.ಸೋರಿಕೆಯು ಮುಖದ ಹಾನಿ, ತಪ್ಪು ಸೀಲ್, ಅಸ್ಪಷ್ಟತೆ, ಮಾಲಿನ್ಯ, ಕಳಪೆ ಜೋಡಣೆ, ಸೂಕ್ತವಲ್ಲದ ಬೋಲ್ಟಿಂಗ್ ಅಥವಾ ಉಷ್ಣ ಚಲನೆಯಿಂದ ಬರಬಹುದು. ವರ್ಗ ಅಥವಾ ಬಿಗಿಗೊಳಿಸುವ ವಿಧಾನವನ್ನು ಬದಲಾಯಿಸುವ ಮೊದಲು ವೈಫಲ್ಯದ ಕಾರ್ಯವಿಧಾನವನ್ನು ಕಂಡುಹಿಡಿಯಿರಿ.


ನೈಜ ಪರಿಸರಕ್ಕೆ ವಸ್ತು ಮತ್ತು ಮೇಲ್ಮೈ ಚಿಕಿತ್ಸೆಯನ್ನು ಆಯ್ಕೆಮಾಡಿ
ನನ್ಹಯ್ಯಾ ಕಾರ್ಬನ್ ಸ್ಟೀಲ್, ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮತ್ತು ಅಲಾಯ್ ಸ್ಟೀಲ್ನಿಂದ ಬ್ಯಾರೆಲ್ ಫ್ಲೇಂಜ್ಗಳನ್ನು ತಯಾರಿಸುತ್ತಾರೆ. ಲಭ್ಯವಿರುವ ಮೇಲ್ಮೈ ಚಿಕಿತ್ಸೆಗಳಲ್ಲಿ ಸ್ಯಾಂಡ್ಬ್ಲಾಸ್ಟಿಂಗ್, ಗ್ಯಾಲ್ವನೈಸೇಶನ್ ಮತ್ತು ನಿಕಲ್ ಲೋಹಲೇಪ, ಗ್ರಾಹಕರ ಅಗತ್ಯತೆಗಳಿಗೆ ಲಭ್ಯವಿರುವ ಇತರ ಚಿಕಿತ್ಸೆಗಳು ಸೇರಿವೆ. ಅನುಮೋದಿತ ರೇಖಾಚಿತ್ರವು ನಿಖರವಾದ ಗ್ರೇಡ್ ಮತ್ತು ಚಿಕಿತ್ಸೆಯ ವ್ಯಾಪ್ತಿಯನ್ನು ಹೇಳಬೇಕು, ವಿಶಾಲವಾದ ವಸ್ತು ಕುಟುಂಬವನ್ನು ಮಾತ್ರವಲ್ಲ.
| ಆಯ್ಕೆ | ಖರೀದಿದಾರನು ಅದನ್ನು ಏಕೆ ಪರಿಗಣಿಸಬಹುದು | ಅನುಮೋದನೆಯ ಮೊದಲು ಪರಿಹರಿಸಬೇಕಾದ ಪ್ರಶ್ನೆಗಳು |
|---|---|---|
| ಕಾರ್ಬನ್ ಸ್ಟೀಲ್ | ಪರಿಸರವನ್ನು ನಿಯಂತ್ರಿಸುವ ಸಾಮಾನ್ಯ ಯಂತ್ರಗಳ ಸಾಮರ್ಥ್ಯ ಮತ್ತು ಆರ್ಥಿಕ ಉತ್ಪಾದನೆ | ನಿಖರವಾದ ದರ್ಜೆ, ತುಕ್ಕು ರಕ್ಷಣೆ, ಬೆಸುಗೆ, ತಾಪಮಾನದ ಆಧಾರ ಮತ್ತು ಬಹಿರಂಗ ಮೇಲ್ಮೈಗಳು |
| ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ | ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಪ್ರಕ್ರಿಯೆಯ ಪರಿಸರಕ್ಕಾಗಿ ತುಕ್ಕು ನಿರೋಧಕತೆ ಅಥವಾ ಕ್ಲೀನರ್ ಬಹಿರಂಗ ಮೇಲ್ಮೈ | ನಿಖರವಾದ ದರ್ಜೆ, ರಾಸಾಯನಿಕ ಮಾನ್ಯತೆ, ಗಲ್ಲಿಂಗ್ ಅಪಾಯ, ಸಂಯೋಗದ ವಸ್ತುಗಳು ಮತ್ತು ತಯಾರಿಕೆಯ ಮಾರ್ಗ |
| ಮಿಶ್ರಲೋಹ ಉಕ್ಕು | ನಿರ್ದಿಷ್ಟ ಮಿಶ್ರಲೋಹ ಮತ್ತು ಸಂಸ್ಕರಣಾ ಮಾರ್ಗಕ್ಕೆ ಕರೆ ನೀಡುವ ಯಾಂತ್ರಿಕ ಅಥವಾ ಥರ್ಮಲ್ ಡ್ಯೂಟಿ | ಗ್ರೇಡ್, ಶಾಖ ಚಿಕಿತ್ಸೆ, ಗಡಸುತನ, ಕಠಿಣತೆ, ಯಂತ್ರಸಾಮರ್ಥ್ಯ ಮತ್ತು ತಪಾಸಣೆ ದಾಖಲೆಗಳು |
| ಮರಳು ಬ್ಲಾಸ್ಟೆಡ್ ಮೇಲ್ಮೈ | ಮೇಲ್ಮೈ ತಯಾರಿಕೆ ಅಥವಾ ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಬಾಹ್ಯ ಮುಕ್ತಾಯ | ಯಾವ ಮುಖಗಳಿಗೆ ಚಿಕಿತ್ಸೆ ನೀಡಲಾಗುತ್ತದೆ ಮತ್ತು ಯಾವ ನಿಖರ ಅಥವಾ ಸೀಲಿಂಗ್ ಮುಖಗಳನ್ನು ರಕ್ಷಿಸಬೇಕು |
| ಕಲಾಯಿ ಅಥವಾ ನಿಕಲ್ ಲೇಪಿತ ಮೇಲ್ಮೈ | ಒಪ್ಪಿದ ಪರಿಸರಕ್ಕೆ ಹೆಚ್ಚುವರಿ ಮೇಲ್ಮೈ ರಕ್ಷಣೆ | ಲೇಪನ ವಸ್ತು, ದಪ್ಪದ ಮಾನದಂಡ, ಮುಖವಾಡದ ಪ್ರದೇಶಗಳು, ಆಯಾಮದ ಭತ್ಯೆ ಮತ್ತು ದುರಸ್ತಿ ವಿಧಾನ |
ಒಂದು ಲೇಪನವು ಸೂಕ್ತವಲ್ಲದ ಮೂಲ ವಸ್ತು, ದುರ್ಬಲ ಜ್ಯಾಮಿತಿ ಅಥವಾ ಹಾನಿಗೊಳಗಾದ ಸೀಲಿಂಗ್ ಮುಖವನ್ನು ಸರಿಪಡಿಸುವುದಿಲ್ಲ. ಡ್ರಾಯಿಂಗ್ ಮುಖವಾಡದ ಮೇಲ್ಮೈಗಳು ಮತ್ತು ಅಂತಿಮ ಆಯಾಮಗಳನ್ನು ವ್ಯಾಖ್ಯಾನಿಸದಿದ್ದರೆ ಅದು ನಿಕಟವಾಗಿ ಹೊಂದಿಕೊಳ್ಳುವ ರಿಜಿಸ್ಟರ್ ಅನ್ನು ಸಹ ಬದಲಾಯಿಸಬಹುದು. ಚಿಕಿತ್ಸೆಯ ಮೊದಲು ಸಹಿಷ್ಣುತೆ ಅನ್ವಯಿಸುತ್ತದೆಯೇ ಅಥವಾ ಜೋಡಣೆಗೆ ಸಿದ್ಧವಾಗಿರುವ ಮುಗಿದ ಭಾಗಕ್ಕೆ ಅನ್ವಯಿಸುತ್ತದೆಯೇ ಎಂದು ನಿರ್ಧರಿಸಿ.
ನಮ್ಮ ಕಾರ್ಖಾನೆ ನೋಟ:ನಾವು ಸಂರಕ್ಷಿತ ಬಾಹ್ಯ ಮುಖಗಳಿಂದ ಕೆಲಸದ ಮುಖಗಳನ್ನು ಪ್ರತ್ಯೇಕಿಸುತ್ತೇವೆ. ಸೀಲ್ ಲ್ಯಾಂಡ್, ಲೊಕೇಟಿಂಗ್ ವ್ಯಾಸ ಅಥವಾ ಬಿಗಿಯಾದ ಬೋರ್ ಆಕಸ್ಮಿಕವಾಗಿ ಲೇಪನವನ್ನು ಸ್ವೀಕರಿಸಬಾರದು. ಡ್ರಾಯಿಂಗ್ನಲ್ಲಿ ಚಿಕಿತ್ಸೆಯ ಗಡಿಗಳನ್ನು ಗುರುತಿಸುವುದು ಮುಗಿದ ಭಾಗಗಳು ಬಂದ ನಂತರ ಅವುಗಳನ್ನು ಪರಿಹರಿಸುವುದಕ್ಕಿಂತ ಹೆಚ್ಚು ಸುರಕ್ಷಿತವಾಗಿದೆ.



ಬದಲಿ ಬ್ಯಾರೆಲ್ ಫ್ಲೇಂಜ್ ಅನ್ನು ಅಳೆಯುವುದು ಹೇಗೆ
ಹಳೆಯ ಭಾಗವು ಮೌಲ್ಯಯುತವಾದ ಭೌತಿಕ ಪುರಾವೆಗಳನ್ನು ಒದಗಿಸುತ್ತದೆ, ಆದರೆ ಇದು ಇನ್ನು ಮುಂದೆ ಉದ್ದೇಶಿತ ರೇಖಾಗಣಿತವನ್ನು ಪ್ರತಿನಿಧಿಸುವುದಿಲ್ಲ. ರಿಜಿಸ್ಟರ್ ಧರಿಸಬಹುದು, ರಿಪೇರಿ ಮಾಡುವಾಗ ಮುಖವನ್ನು ಕೆನೆ ತೆಗೆಯಬಹುದು ಮತ್ತು ಶಾಖವು ಪ್ಲೇಟ್ ಅನ್ನು ವಿರೂಪಗೊಳಿಸಬಹುದು. ಮೂಲ ಯಂತ್ರ ಅಥವಾ ಅಸೆಂಬ್ಲಿ ಡ್ರಾಯಿಂಗ್ ಲಭ್ಯವಿದ್ದಾಗ ಉತ್ತಮ ಆರಂಭಿಕ ಅಧಿಕಾರವಾಗಿ ಉಳಿಯುತ್ತದೆ.
- ಸ್ಥಾಪಿಸಲಾದ ಅಸೆಂಬ್ಲಿಯನ್ನು ಛಾಯಾಚಿತ್ರ ಮಾಡಿ.ರೆಕಾರ್ಡ್ ಹರಿವಿನ ದಿಕ್ಕು, ಘಟಕ ಕ್ರಮ, ಸೆಂಟರ್ಲೈನ್, ಬೆಂಬಲಗಳು, ಹೀಟರ್ಗಳು, ಸಂವೇದಕಗಳು ಮತ್ತು ಡಿಸ್ಅಸೆಂಬಲ್ ಮಾಡುವ ಮೊದಲು ಪ್ರವೇಶ.
- ಸಂಯೋಗದ ಎರಡೂ ಘಟಕಗಳನ್ನು ಗುರುತಿಸಿ.ಬ್ಯಾರೆಲ್, ಅಡಾಪ್ಟರ್, ಸ್ಕ್ರೀನ್ ಚೇಂಜರ್, ಕನ್ಫ್ಯೂಯನ್ಸ್ ಕೋರ್, ಗೇರ್ಬಾಕ್ಸ್-ಸೈಡ್ ಸ್ಟ್ರಕ್ಚರ್ ಅಥವಾ ಡೈ ಹೆಡ್ ಅನ್ನು ಪ್ರತಿ ಮುಖಕ್ಕೆ ಸಂಪರ್ಕಿಸಲಾಗಿದೆ ಎಂಬುದನ್ನು ಗಮನಿಸಿ.
- ಸಾಕ್ಷ್ಯವನ್ನು ಬದಲಾಯಿಸದೆ ಸ್ವಚ್ಛಗೊಳಿಸಿ.ಪಾಲಿಮರ್ ಮತ್ತು ಸಡಿಲವಾದ ಮಾಲಿನ್ಯವನ್ನು ತೆಗೆದುಹಾಕಿ ಅಂಚುಗಳನ್ನು ಪೂರ್ತಿಗೊಳಿಸದೆ ಅಥವಾ ವೈಫಲ್ಯವನ್ನು ವಿವರಿಸುವ ಉಡುಗೆ ಗುರುತುಗಳನ್ನು ಪಾಲಿಶ್ ಮಾಡಿ.
- ದತ್ತಾಂಶಗಳನ್ನು ಸ್ಥಾಪಿಸಿ.ಆಯಾಮಗಳನ್ನು ರೆಕಾರ್ಡಿಂಗ್ ಮಾಡುವ ಮೊದಲು ಪ್ರಾಥಮಿಕ ಸೀಲಿಂಗ್ ಅಥವಾ ಆರೋಹಿಸುವ ಮುಖ, ಬೋರ್ ಅಥವಾ ರಿಜಿಸ್ಟರ್ ಆಕ್ಸಿಸ್ ಮತ್ತು ಒಂದು ಕೋನೀಯ ವೈಶಿಷ್ಟ್ಯವನ್ನು ಆಯ್ಕೆಮಾಡಿ.
- ಪ್ರತಿ ಇಂಟರ್ಫೇಸ್ ಅನ್ನು ಅಳೆಯಿರಿ.ಬೋರ್, ಹೊರಗಿನ ವ್ಯಾಸ, ದಪ್ಪ, ಪ್ರತಿ ಹಂತ ಮತ್ತು ಆಳ, ಬೋಲ್ಟ್ ಮಾದರಿ, ಎಳೆಗಳು, ಕೌಂಟರ್ಬೋರ್ಗಳು, ಮುಖದ ವೈಶಿಷ್ಟ್ಯಗಳು ಮತ್ತು ದೃಷ್ಟಿಕೋನವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ.
- ಸಂಯೋಗದ ಭಾಗಗಳನ್ನು ಅಳೆಯಿರಿ.ನಕಲು ಮಾಡಿದ ಧರಿಸಿರುವ ಫ್ಲೇಂಜ್ ಹಳೆಯ ದೋಷವನ್ನು ಪುನರುತ್ಪಾದಿಸಬಹುದು. ನಿಜವಾದ ಪುರುಷ ಮತ್ತು ಸ್ತ್ರೀ ರೆಜಿಸ್ಟರ್ಗಳು, ಲಭ್ಯವಿರುವ ಬೋಲ್ಟ್ ಎಂಗೇಜ್ಮೆಂಟ್ ಮತ್ತು ಸೀಲ್ ಸ್ಥಳವನ್ನು ಪರಿಶೀಲಿಸಿ.
- ಹೊಸ ರೇಖಾಚಿತ್ರದಲ್ಲಿ ಸಂಘರ್ಷಗಳನ್ನು ಪರಿಹರಿಸಿ.ಮಾದರಿ, ಮೂಲ ರೇಖಾಚಿತ್ರ ಮತ್ತು ಸಂಯೋಗದ ಅಳತೆಗಳನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ, ನಂತರ ಉದ್ದೇಶಿತ ಕಾರ್ಯವನ್ನು ಮರುಸ್ಥಾಪಿಸುವ ಆಯಾಮವನ್ನು ಅನುಮೋದಿಸಿ.
ಕನಿಷ್ಠ ಫೋಟೋ ಸೆಟ್:ಸ್ಥಾಪಿಸಲಾದ ಒಂದು ಅವಲೋಕನ, ಎರಡೂ ಫ್ಲೇಂಜ್ ಮುಖಗಳು, ಒಂದು ಬದಿಯ ನೋಟ, ಬ್ಯಾರೆಲ್ ಅಥವಾ ಡೈ-ಹೆಡ್ ನೇಮ್ಪ್ಲೇಟ್, ಪ್ರತಿ ಗುರುತು ಅಥವಾ ಭಾಗ ಸಂಖ್ಯೆ, ಸೀಲ್ ಮತ್ತು ಹಾನಿಯ ನಿಕಟ ವೀಕ್ಷಣೆಗಳು. ದೃಷ್ಟಿಕೋನಕ್ಕಾಗಿ ಭಾಗದ ಪಕ್ಕದಲ್ಲಿ ಮಾಪಕವನ್ನು ಇರಿಸಿ, ಆದರೆ ದೃಷ್ಟಿಕೋನ ಫೋಟೋಗಳಿಂದ ನಿರ್ಣಾಯಕ ಆಯಾಮಗಳನ್ನು ಎಂದಿಗೂ ಲೆಕ್ಕ ಹಾಕಬೇಡಿ.
ಟ್ವಿನ್-ಸ್ಕ್ರೂ ಅಥವಾ ಬಹು-ಘಟಕ ಯೋಜನೆಗಳಿಗಾಗಿ, ಕೋನೀಯ ದೃಷ್ಟಿಕೋನವನ್ನು ಎಚ್ಚರಿಕೆಯಿಂದ ಪರಿಶೀಲಿಸಿ. ಕರಗುವ ತೆರೆಯುವಿಕೆ, ಹೀಟರ್ ಟರ್ಮಿನಲ್, ಸಂವೇದಕ ಪೋರ್ಟ್ ಅಥವಾ ಬೆಂಬಲ ಇಲ್ಲದಿರುವಾಗ ಬೋಲ್ಟ್ ಮಾದರಿಯು ಸಮ್ಮಿತೀಯವಾಗಿರಬಹುದು. ಜೋಡಣೆಯನ್ನು ಒಟ್ಟಿಗೆ ಬೋಲ್ಟ್ ಮಾಡಬಹುದು ಮತ್ತು ಇನ್ನೂ ಬಳಸಲಾಗದ ಸ್ಥಾನಕ್ಕೆ ತಿರುಗಿಸಬಹುದು.
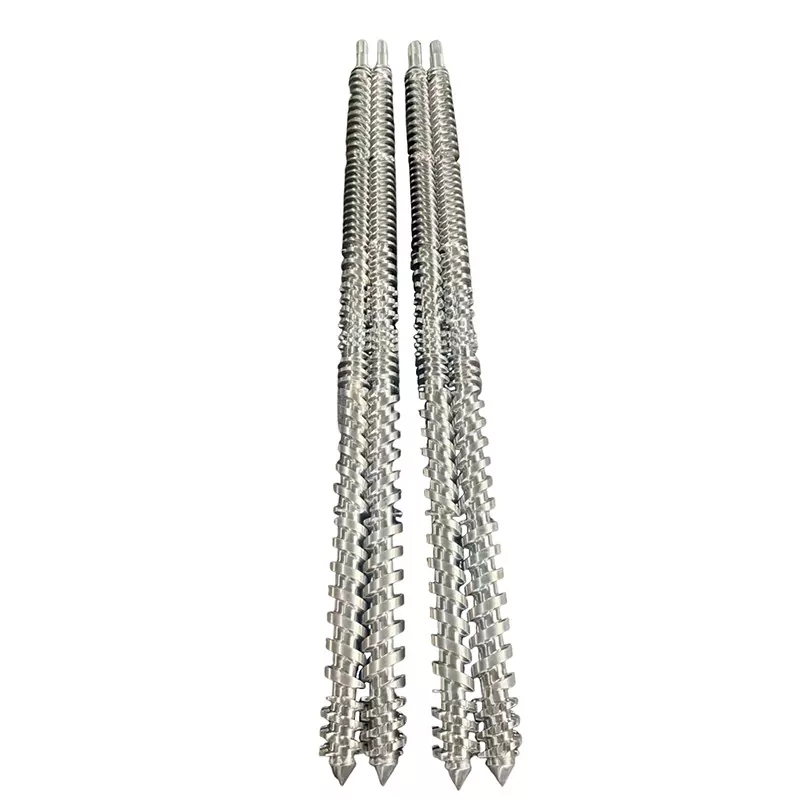
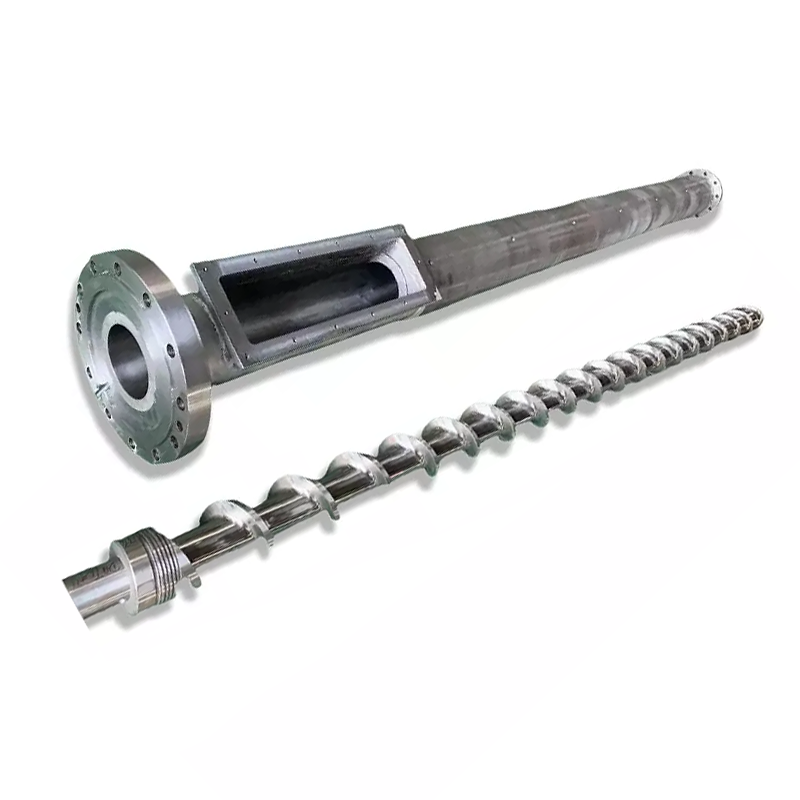
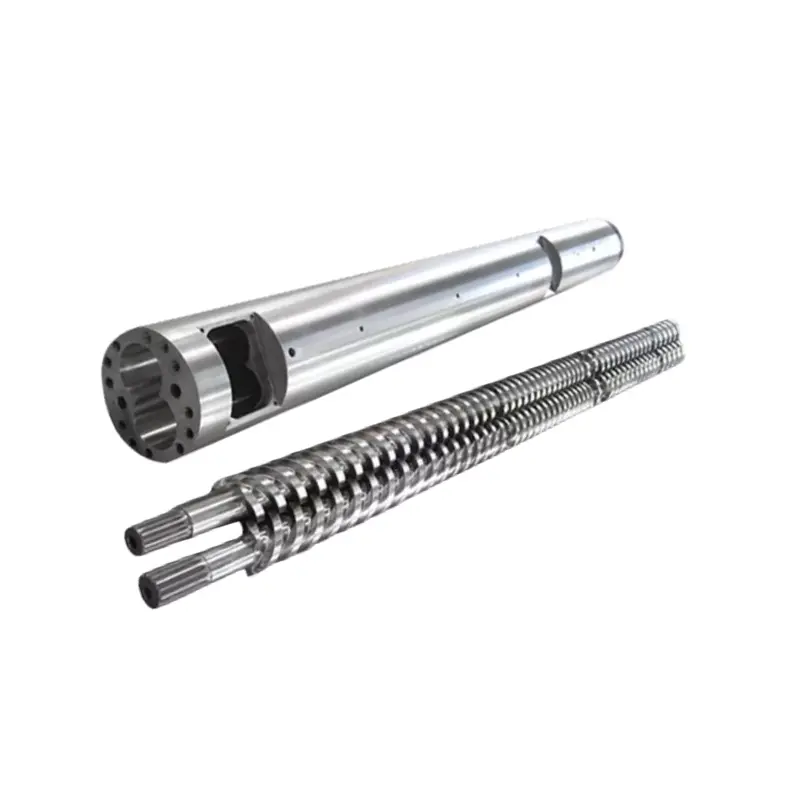
ಸಂಬಂಧಿತ ಉತ್ಪನ್ನ ಕುಟುಂಬವನ್ನು ಹಂಚಿಕೊಳ್ಳಿ ಇದರಿಂದ ಪೂರೈಕೆದಾರರು ವ್ಯವಸ್ಥೆಯನ್ನು ಅರ್ಥಮಾಡಿಕೊಳ್ಳುತ್ತಾರೆ. ನನ್ಹಯ್ಯ ಬೆಂಬಲಿಸುತ್ತಾರೆಒಂದೇ ತಿರುಪು, ಸಮಾನಾಂತರ ಅವಳಿ ತಿರುಪುಮತ್ತುಶಂಕುವಿನಾಕಾರದ ಅವಳಿ ತಿರುಪು ಬ್ಯಾರೆಲ್ಅಪ್ಲಿಕೇಶನ್ಗಳು, ಜೊತೆಗೆextruder ಸಂಗಮ ಕೋರ್ಗಳುಮತ್ತು ಕಸ್ಟಮೈಸ್ ಮಾಡಿದ ಡೈ ಇಂಟರ್ಫೇಸ್ಗಳು.
ಯಂತ್ರದ ಸಾಮರ್ಥ್ಯವು ಡ್ರಾಯಿಂಗ್ ಅನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ, ಆದರೆ ಅದನ್ನು ಬದಲಾಯಿಸುವುದಿಲ್ಲ
ನನ್ಹಯ್ಯ ಅವರಉತ್ಪಾದನಾ ಉಪಕರಣಗಳುಪುಟವು CNC ಡ್ರಿಲ್ಲಿಂಗ್ ಮತ್ತು ಮಿಲ್ಲಿಂಗ್ ಸ್ಥಾನೀಕರಣದ ನಿಖರತೆಯನ್ನು 0.02 ಮಿಮೀ ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಇದು ಅನಿಯಮಿತ ಸ್ಕ್ರೂ ಫ್ಲೈಟ್ಗಳು ಮತ್ತು ವಿಶೇಷ ಫ್ಲೇಂಜ್ ರಚನೆಗಳಿಗಾಗಿ ಐದು-ಅಕ್ಷದ ಯಂತ್ರವನ್ನು ಗುರುತಿಸುತ್ತದೆ. ಈ ಸಾಮರ್ಥ್ಯಗಳು ಸಂಕೀರ್ಣ ರಂಧ್ರ ಮಾದರಿಗಳು ಮತ್ತು ಫ್ಲೇಂಜ್ ವೈಶಿಷ್ಟ್ಯಗಳಿಗೆ ಸಂಬಂಧಿಸಿವೆ.
ಒಂದು ಯಂತ್ರದ ಪ್ರಕಟಿತ ಸ್ಥಾನಿಕ ಸಾಮರ್ಥ್ಯವು ಪ್ರತಿ ಸಿದ್ಧಪಡಿಸಿದ ಫ್ಲೇಂಜ್ನ ಸಹಿಷ್ಣುತೆಯನ್ನು ಸ್ವಯಂಚಾಲಿತವಾಗಿ ಹೊಂದಿರುವುದಿಲ್ಲ. ನಿಜವಾದ ಸ್ವೀಕಾರವು ಡ್ರಾಯಿಂಗ್, ಪ್ರಕ್ರಿಯೆಯ ಮಾರ್ಗ, ಫಿಕ್ಚರಿಂಗ್, ವಸ್ತು ಸ್ಥಿತಿ, ಶಾಖ ಚಿಕಿತ್ಸೆ ಅಥವಾ ಲೇಪನ ಅನುಕ್ರಮ ಮತ್ತು ಒಪ್ಪಿಗೆ ತಪಾಸಣಾ ವಿಧಾನದಿಂದ ಬರುತ್ತದೆ.
| ಉತ್ಪಾದನಾ ಹಂತ | ನಿಯಂತ್ರಣ ಪ್ರಶ್ನೆ | ಉಪಯುಕ್ತ ಖರೀದಿದಾರ ದಾಖಲೆ |
|---|---|---|
| ವಸ್ತು ರಶೀದಿ | ಆದೇಶದಲ್ಲಿ ಹೇಳಲಾದ ನಿಖರವಾದ ಗ್ರೇಡ್ ಮತ್ತು ರೂಪಕ್ಕೆ ವಸ್ತುವು ಹೊಂದಿಕೆಯಾಗುತ್ತದೆಯೇ? | ಒಪ್ಪಂದದಲ್ಲಿ ನಿರ್ದಿಷ್ಟಪಡಿಸಿದಾಗ ವಸ್ತು ಪ್ರಮಾಣಪತ್ರ |
| ದತ್ತಾಂಶ ಯಂತ್ರ | ಯಾವ ಮುಖ ಮತ್ತು ಅಕ್ಷವು ನಂತರದ ವೈಶಿಷ್ಟ್ಯಗಳನ್ನು ನಿಯಂತ್ರಿಸುತ್ತದೆ? | ಸ್ಪಷ್ಟ ಡೇಟಾ ಯೋಜನೆಯೊಂದಿಗೆ ಅನುಮೋದಿತ ರೇಖಾಚಿತ್ರ |
| ಬೋರ್ ಮತ್ತು ನೋಂದಣಿ ಯಂತ್ರ | ಸಂಯೋಗದ ವ್ಯಾಸಗಳು, ಆಳಗಳು ಮತ್ತು ಫಿಟ್ಗಳು ಸರಿಯಾದ ಅನುಕ್ರಮದಲ್ಲಿ ಉತ್ಪತ್ತಿಯಾಗುತ್ತವೆಯೇ? | ನಿರ್ಣಾಯಕ ಇಂಟರ್ಫೇಸ್ ವೈಶಿಷ್ಟ್ಯಗಳಿಗಾಗಿ ಆಯಾಮದ ವರದಿ |
| ರಂಧ್ರ ಉತ್ಪಾದನೆ | ಪಿಚ್ ಸರ್ಕಲ್, ಕೋನೀಯ ಓರಿಯಂಟೇಶನ್, ಥ್ರೆಡ್ ಮತ್ತು ಡೆಪ್ತ್ ಅನ್ನು ಸರಿಯಾಗಿ ಉಲ್ಲೇಖಿಸಲಾಗಿದೆಯೇ? | ಪ್ಯಾಟರ್ನ್ ತಪಾಸಣೆ ಫಲಿತಾಂಶಗಳು ಮತ್ತು ಥ್ರೆಡ್ ಪರಿಶೀಲನೆ |
| ಫೇಸ್ ಫಿನಿಶಿಂಗ್ | ಸೀಲ್ ಜ್ಯಾಮಿತಿ, ಚಪ್ಪಟೆತನ ಮತ್ತು ಮೇಲ್ಮೈ ಅವಶ್ಯಕತೆಗಳನ್ನು ರಕ್ಷಿಸಲಾಗಿದೆಯೇ? | ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಮುಖ ತಪಾಸಣೆ ಮತ್ತು ಮೇಲ್ಮೈ ದಾಖಲೆ |
| ಶಾಖ ಅಥವಾ ಮೇಲ್ಮೈ ಚಿಕಿತ್ಸೆ | ಚಿಕಿತ್ಸೆಯು ಗಾತ್ರ, ಚಪ್ಪಟೆತನ, ಗಡಸುತನ ಅಥವಾ ಸಂರಕ್ಷಿತ ಪ್ರದೇಶಗಳನ್ನು ಬದಲಾಯಿಸುತ್ತದೆಯೇ? | ಚಿಕಿತ್ಸೆಯ ಪ್ರಮಾಣಪತ್ರ ಮತ್ತು ಅಗತ್ಯವಿರುವಂತೆ ಅಂತಿಮ ಆಯಾಮದ ತಪಾಸಣೆ |
| ಅಂತಿಮ ಗುರುತು ಮತ್ತು ಪ್ಯಾಕಿಂಗ್ | ಸಸ್ಯವು ಪರಿಷ್ಕರಣೆ, ದೃಷ್ಟಿಕೋನ ಮತ್ತು ಸಂಯೋಗದ ಜೋಡಣೆಯನ್ನು ಗುರುತಿಸಬಹುದೇ? | ಭಾಗ ಗುರುತು, ತಪಾಸಣೆ ಬಿಡುಗಡೆ ಮತ್ತು ಸಂರಕ್ಷಿತ ಪ್ಯಾಕೇಜಿಂಗ್ |



ನಮ್ಮ ಕಾರ್ಖಾನೆ ನೋಟ:ಸಹಿಷ್ಣುತೆ ಒಂದು ಕಾರಣ ಮತ್ತು ತಪಾಸಣೆ ವಿಧಾನವನ್ನು ಹೊಂದಿರಬೇಕು. ಜೋಡಣೆಗೆ ನಿಯಂತ್ರಣದ ಅಗತ್ಯವಿರುವಲ್ಲಿ ನಾವು ಪತ್ತೆ, ಸೀಲಿಂಗ್ ಮತ್ತು ಜೋಡಣೆ ವೈಶಿಷ್ಟ್ಯಗಳನ್ನು ಬಿಗಿಗೊಳಿಸುತ್ತೇವೆ. ಪ್ರತಿ ಆಯಾಮಕ್ಕೂ ಸಾಧ್ಯವಾದಷ್ಟು ಚಿಕ್ಕ ಸಹಿಷ್ಣುತೆಯನ್ನು ಅನ್ವಯಿಸುವುದರಿಂದ ವೆಚ್ಚವನ್ನು ಮಾತ್ರ ಸೇರಿಸುತ್ತದೆ ಮತ್ತು ವಾಸ್ತವವಾಗಿ ಫಿಟ್ ಅನ್ನು ನಿರ್ಧರಿಸುವ ವೈಶಿಷ್ಟ್ಯಗಳಿಂದ ಗಮನವನ್ನು ಸೆಳೆಯಬಹುದು.
ಯಾವ ಸಾಮಾನ್ಯ ಫ್ಲೇಂಜ್ ಸಮಸ್ಯೆಗಳು ನಿಮಗೆ ಹೇಳುತ್ತಿವೆ
ಒಂದು ಛಾಯಾಚಿತ್ರದಿಂದ ಸಂಪರ್ಕದ ಸಮಸ್ಯೆಯನ್ನು ಅಪರೂಪವಾಗಿ ನಿರ್ಣಯಿಸಲಾಗುತ್ತದೆ. ರೋಗಲಕ್ಷಣವು ಕಾಣಿಸಿಕೊಂಡಾಗ, ಅದು ತಾಪಮಾನ ಅಥವಾ ಒತ್ತಡದೊಂದಿಗೆ ಬದಲಾಗುತ್ತದೆಯೇ ಮತ್ತು ನಿಖರವಾಗಿ ಸೋರಿಕೆ, ಚಲನೆ ಅಥವಾ ಹಾನಿ ಎಲ್ಲಿ ಪ್ರಾರಂಭವಾಗುತ್ತದೆ ಎಂಬುದನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಒಂದು ಸಮಯದಲ್ಲಿ ಒಂದು ನಿಯಂತ್ರಿತ ವೇರಿಯಬಲ್ ಅನ್ನು ಬದಲಾಯಿಸಿ.
| ಗಮನಿಸಿದ ಸಮಸ್ಯೆ | ತನಿಖೆಗೆ ಸಂಭವನೀಯ ಕಾರಣಗಳು | ಸಂಗ್ರಹಣೆಯ ಪಾಠ |
|---|---|---|
| ಹೊಸ ಫ್ಲೇಂಜ್ ರಿಜಿಸ್ಟರ್ ಅನ್ನು ನಮೂದಿಸುವುದಿಲ್ಲ | ತಪ್ಪು ವ್ಯಾಸ ಅಥವಾ ಫಿಟ್, ಲೊಕೇಟಿಂಗ್ ಮುಖದ ಮೇಲೆ ಲೇಪನ, ಬರ್, ಕೊಳಕು, ಉಷ್ಣ ಸ್ಥಿತಿ ಅಥವಾ ಸಂಯೋಗದ ಭಾಗದ ಅಸ್ಪಷ್ಟತೆ | ರಾಜ್ಯ ಅಂತಿಮ ಚಿಕಿತ್ಸೆ ಆಯಾಮಗಳು, ಫಿಟ್, ಲೀಡ್-ಇನ್ ಮತ್ತು ತಪಾಸಣೆ ತಾಪಮಾನ |
| ಬೋಲ್ಟ್ ರಂಧ್ರಗಳು ಜೋಡಿಸುವುದಿಲ್ಲ | ತಪ್ಪಾದ ಪಿಚ್ ಸರ್ಕಲ್, ಹೋಲ್ ಎಣಿಕೆ, ಕೋನೀಯ ಡೇಟಮ್, ಹ್ಯಾಂಡ್ನೆಸ್, ಥ್ರೆಡ್ ಅಥವಾ ಡ್ರಾಯಿಂಗ್ ಪರಿಷ್ಕರಣೆ | ಗೋಚರ ದೃಷ್ಟಿಕೋನ ವೈಶಿಷ್ಟ್ಯದಿಂದ ಪೂರ್ಣ ಮಾದರಿಯನ್ನು ಆಯಾಮಗೊಳಿಸಿ |
| ತಾಪನದ ಸಮಯದಲ್ಲಿ ಸೋರಿಕೆ ಕಾಣಿಸಿಕೊಳ್ಳುತ್ತದೆ | ಉಷ್ಣ ಚಲನೆ, ಸೂಕ್ತವಲ್ಲದ ಸೀಲ್, ಮುಖದ ಅಸ್ಪಷ್ಟತೆ, ಪೂರ್ವ ಲೋಡ್ ನಷ್ಟ ಅಥವಾ ಅನುಮೋದಿತ ಆಧಾರದ ಹೊರಗಿನ ತಾಪಮಾನ | ಸಿಸ್ಟಮ್ ವಿಮರ್ಶೆಯಲ್ಲಿ ಥರ್ಮಲ್ ಸೈಕಲ್, ಸೀಲ್ ವಿವರಣೆ ಮತ್ತು ಬೋಲ್ಟಿಂಗ್ ವಿಧಾನವನ್ನು ಸೇರಿಸಿ |
| ಒಂದು ವಲಯದಲ್ಲಿ ಸೋರಿಕೆ ಮುಂದುವರಿಯುತ್ತದೆ | ಸ್ಥಳೀಯ ಮುಖದ ಹಾನಿ, ಮಾಲಿನ್ಯ, ಅಸಮ ಸಮತಲತೆ, ತಪ್ಪು ಜೋಡಣೆ ಅಥವಾ ಬಾಹ್ಯ ಬಾಗುವ ಹೊರೆ | ಮುಖ ನಿಯಂತ್ರಣಗಳನ್ನು ಸೂಚಿಸಿ ಮತ್ತು ಲಗತ್ತಿಸಲಾದ ಜೋಡಣೆಯನ್ನು ಬೆಂಬಲಿಸಿ |
| ಜಂಟಿಯಾಗಿ ಪಾಲಿಮರ್ ಕ್ಷೀಣಿಸುತ್ತದೆ | ಆಂತರಿಕ ಹಂತ, ಸತ್ತ ಪಾಕೆಟ್, ಒರಟು ಹಾನಿ, ಸೋರಿಕೆ ಮಾರ್ಗ ಅಥವಾ ಇಂಟರ್ಫೇಸ್ ಬಳಿ ವಿಪರೀತ ನಿವಾಸ | ಬಾಹ್ಯ ಚಾಚುಪಟ್ಟಿ ಆಯಾಮಗಳನ್ನು ಮಾತ್ರವಲ್ಲದೆ ಜೋಡಿಸಲಾದ ಕರಗುವ ಮಾರ್ಗವನ್ನು ನಿಯಂತ್ರಿಸಿ |
| ಫಾಸ್ಟೆನರ್ಗಳು ಪದೇ ಪದೇ ಸಡಿಲಗೊಳ್ಳುತ್ತವೆ ಅಥವಾ ವಿಫಲಗೊಳ್ಳುತ್ತವೆ | ತಪ್ಪು ಫಾಸ್ಟೆನರ್ ವಿವರಣೆ, ಅಸಮ ಜೋಡಣೆ, ಥರ್ಮಲ್ ಸೈಕ್ಲಿಂಗ್, ಕಂಪನ, ಓವರ್ಲೋಡ್ ಅಥವಾ ವಿಕೃತ ಮುಖಗಳು | ಜವಾಬ್ದಾರಿಯುತ ಇಂಜಿನಿಯರ್ ಸಂಪೂರ್ಣ ಜಂಟಿಗಾಗಿ ಬೋಲ್ಟಿಂಗ್ ಮತ್ತು ಬಿಗಿಗೊಳಿಸುವಿಕೆಯನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಲಿ |
| ಸಂಪರ್ಕದಲ್ಲಿ ತುಕ್ಕು ಪ್ರಾರಂಭವಾಗುತ್ತದೆ | ಸೂಕ್ತವಲ್ಲದ ವಸ್ತು, ಹಾನಿಗೊಳಗಾದ ಲೇಪನ, ಸಿಕ್ಕಿಬಿದ್ದ ಮಾಲಿನ್ಯ, ಹೊಂದಾಣಿಕೆಯಾಗದ ಪರಿಸರ ಅಥವಾ ಗಾಲ್ವನಿಕ್ ಸ್ಥಿತಿ | ವಸ್ತು ಮತ್ತು ಚಿಕಿತ್ಸೆಯನ್ನು ಆಯ್ಕೆಮಾಡುವ ಮೊದಲು ನಿಜವಾದ ರಾಸಾಯನಿಕ ಮತ್ತು ಶುಚಿಗೊಳಿಸುವ ಪರಿಸರವನ್ನು ವಿವರಿಸಿ |
ಹೆಚ್ಚು ಟಾರ್ಕ್ ರೋಗನಿರ್ಣಯವಲ್ಲ.ಮಿತಿಮೀರಿದ ಬಿಗಿಗೊಳಿಸುವಿಕೆಯು ಎಳೆಗಳು, ಬೊಲ್ಟ್ಗಳು, ಮುಖಗಳು, ಸೀಲುಗಳು ಅಥವಾ ಸಂಪರ್ಕಿತ ಉಪಕರಣಗಳನ್ನು ಹಾನಿಗೊಳಿಸುತ್ತದೆ. ಯಂತ್ರವನ್ನು ಪ್ರತ್ಯೇಕಿಸಿ ಮತ್ತು ಸುರಕ್ಷಿತವಾಗಿರಿಸಿ, ನಂತರ ಅರ್ಹ ಸಿಬ್ಬಂದಿ ಸಂಪೂರ್ಣ ಜಂಟಿಯನ್ನು ಪರೀಕ್ಷಿಸಿ ಮತ್ತು ಅನುಮೋದಿತ ಅಸೆಂಬ್ಲಿ ವಿಧಾನವನ್ನು ಅನುಸರಿಸಿ.
ಫ್ಲೇಂಜ್ ಅನ್ನು ಸಂಪರ್ಕಿಸಿದರೆ aಪೈಪ್ ಹೊರತೆಗೆಯುವಿಕೆ ಸಾಯುವ ತಲೆ, ಬೆಂಬಲ ಮತ್ತು ಸೆಂಟರ್ಲೈನ್ ಹಾಗೂ ಜಂಟಿ ಪರಿಶೀಲಿಸಿ. ಇದು ಹತ್ತಿರ ಸಂಪರ್ಕಿಸಿದರೆ aಪ್ಲಾಸ್ಟಿಕ್ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಗೇರ್ ಬಾಕ್ಸ್ಅಥವಾ ಬ್ಯಾರೆಲ್ ಬೆಂಬಲ, ಯಂತ್ರದ ರಚನೆಯು ಇಂಟರ್ಫೇಸ್ ಅನ್ನು ಜೋಡಣೆಯಿಂದ ಹೊರಹಾಕುತ್ತಿಲ್ಲ ಎಂದು ಪರಿಶೀಲಿಸಿ.
ಎಕ್ಸ್ಟ್ರೂಡರ್ ಬ್ಯಾರೆಲ್ ಫ್ಲೇಂಜ್ RFQ ಪರಿಶೀಲನಾಪಟ್ಟಿ
ಸಂಪೂರ್ಣ RFQ ಪೂರೈಕೆದಾರರು ಖರೀದಿದಾರರು ಸ್ಥಾಪಿಸಲು ನಿರೀಕ್ಷಿಸುವ ಅದೇ ಭಾಗವನ್ನು ಉಲ್ಲೇಖಿಸಲು ಅನುಮತಿಸುತ್ತದೆ. ಸಾಧ್ಯವಾದಾಗಲೆಲ್ಲಾ ಪರಿಷ್ಕರಣೆ-ನಿಯಂತ್ರಿತ ರೇಖಾಚಿತ್ರವನ್ನು ಲಗತ್ತಿಸಿ ಮತ್ತು ಇನ್ನೂ ಎಂಜಿನಿಯರಿಂಗ್ ದೃಢೀಕರಣದ ಅಗತ್ಯವಿರುವ ಪ್ರತಿಯೊಂದು ಐಟಂ ಅನ್ನು ಗುರುತಿಸಿ.
- ಫ್ಲೇಂಜ್ ಕಾರ್ಯ ಮತ್ತು ನಿಖರವಾದ ಅನುಸ್ಥಾಪನಾ ಸ್ಥಾನ
- ಯಂತ್ರ ತಯಾರಕ, ಮಾದರಿ ಮತ್ತು ಸರಣಿ ಸಂದರ್ಭ
- ಸಂಯೋಗದ ಘಟಕ ರೇಖಾಚಿತ್ರಗಳು ಅಥವಾ ಭಾಗ ಸಂಖ್ಯೆಗಳು ಎರಡೂ
- ಹೊರಗಿನ ವ್ಯಾಸ ಮತ್ತು ಎಲ್ಲಾ ಸ್ಥಳೀಯ ಹೊದಿಕೆ ಮಿತಿಗಳು
- ಕೇಂದ್ರ ಬೋರ್ ಮತ್ತು ಆಂತರಿಕ ಪರಿವರ್ತನೆಯ ರೇಖಾಗಣಿತ
- ಒಟ್ಟಾರೆ ದಪ್ಪ, ಹಬ್ಸ್, ಹಂತಗಳು ಮತ್ತು ಹಿನ್ಸರಿತಗಳು
- ವ್ಯಾಸಗಳು, ಆಳಗಳು, ಫಿಟ್ಗಳು ಮತ್ತು ಲೀಡ್-ಇನ್ಗಳನ್ನು ನೋಂದಾಯಿಸಿ
- ಬೋಲ್ಟ್ ಪ್ರಮಾಣ, ಪಿಚ್ ಸರ್ಕಲ್ ಮತ್ತು ಕೋನೀಯ ದತ್ತಾಂಶ
- ಕ್ಲಿಯರೆನ್ಸ್-ಹೋಲ್, ಕೌಂಟರ್ಬೋರ್ ಅಥವಾ ಥ್ರೆಡ್ ವಿವರಗಳು
- ಸೀಲಿಂಗ್ ಮುಖ, ತೋಡು, ಗ್ಯಾಸ್ಕೆಟ್ ಅಥವಾ ಸೀಲ್ ವಿವರಣೆ
- ಅಗತ್ಯವಿರುವ ರೂಪ, ದೃಷ್ಟಿಕೋನ ಮತ್ತು ಸ್ಥಾನ ನಿಯಂತ್ರಣಗಳು
- ನಿಖರವಾದ ವಸ್ತು ದರ್ಜೆ ಮತ್ತು ಶಾಖ ಚಿಕಿತ್ಸೆ
- ಮೇಲ್ಮೈ ಚಿಕಿತ್ಸೆ, ಮರೆಮಾಚುವಿಕೆ ಮತ್ತು ಅಂತಿಮ ಆಯಾಮಗಳು
- ಸಾಮಾನ್ಯ ಮತ್ತು ವಿನ್ಯಾಸ ತಾಪಮಾನ ಮಾಹಿತಿ
- ಸಾಮಾನ್ಯ ಮತ್ತು ವಿನ್ಯಾಸ ಒತ್ತಡದ ಮಾಹಿತಿ
- ಮಧ್ಯಮ, ಪಾಲಿಮರ್ ಸೂತ್ರ ಮತ್ತು ಶುಚಿಗೊಳಿಸುವ ಮಾನ್ಯತೆ
- ಬಾಹ್ಯ ಲೋಡ್ಗಳು, ಬೆಂಬಲ ಮತ್ತು ಉಷ್ಣ ಚಕ್ರಗಳು
- ಅನ್ವಯವಾಗುವ ಪ್ರಮಾಣಿತ, ಆವೃತ್ತಿ ಮತ್ತು ಯೋಜನೆಯ ನಿಯಮಗಳು
- ಪ್ರಮಾಣ, ಬಿಡಿ ಭಾಗ ತಂತ್ರ ಮತ್ತು ಗುರುತು
- ವಸ್ತು, ಚಿಕಿತ್ಸೆ ಮತ್ತು ತಪಾಸಣೆ ದಾಖಲೆಗಳು
- ಅಗತ್ಯವಿರುವ ಫಿಟ್ ಚೆಕ್ ಅಥವಾ ಒಪ್ಪಿದ ಸಿಸ್ಟಮ್ ಪರೀಕ್ಷೆ
- ಬದಲಿಗಾಗಿ ಫೋಟೋಗಳು ಮತ್ತು ಸ್ಥಿತಿಯ ವರದಿ
ನಮ್ಮ ಕಾರ್ಖಾನೆ ನೋಟ:ಫೋಟೋಗಳು ನಮಗೆ ಎಲ್ಲಿ ನೋಡಬೇಕೆಂದು ಹೇಳುತ್ತವೆ, ಮಾದರಿಗಳು ಈಗ ಅಸ್ತಿತ್ವದಲ್ಲಿದೆ ಮತ್ತು ರೇಖಾಚಿತ್ರಗಳು ಏನನ್ನು ತಯಾರಿಸಬೇಕೆಂದು ನಮಗೆ ತಿಳಿಸುತ್ತವೆ. ಲಭ್ಯವಿರುವಾಗ ಬಲವಾದ ಬದಲಿ ಆದೇಶವು ಮೂರನ್ನೂ ಬಳಸುತ್ತದೆ. ಅವರು ಒಪ್ಪದಿದ್ದರೆ, ನಾವು ಹೆಚ್ಚು ಅನುಕೂಲಕರ ಅಳತೆಯನ್ನು ಆಯ್ಕೆ ಮಾಡುವ ಬದಲು ಡ್ರಾಯಿಂಗ್ ಅನುಮೋದನೆಯನ್ನು ನಿಲ್ಲಿಸುತ್ತೇವೆ.
ಸಂಯೋಗದ ಇಂಟರ್ಫೇಸ್ ಸುತ್ತಲೂ ಸ್ವೀಕಾರವನ್ನು ನಿರ್ಮಿಸಿ
ಡ್ರಾಯಿಂಗ್ ಪರಿಶೀಲನೆಯ ಸಮಯದಲ್ಲಿ ಗುರುತಿಸಲಾದ ಅಪಾಯಗಳನ್ನು ತಪಾಸಣೆ ಅನುಸರಿಸಬೇಕು. ಸರಳವಾದ ಫ್ಲಾಟ್ ಫ್ಲೇಂಜ್ಗೆ ಸಣ್ಣ ಆಯಾಮದ ವರದಿಯ ಅಗತ್ಯವಿರಬಹುದು. ಒತ್ತಡದ ಗಡಿ ಘಟಕ, ವಿಶೇಷ ಅಡಾಪ್ಟರ್ ಅಥವಾ ಕ್ಲೋಸ್-ಫಿಟ್ ರಿಪ್ಲೇಸ್ಮೆಂಟ್ಗೆ ಜವಾಬ್ದಾರಿಯುತ ಎಂಜಿನಿಯರಿಂಗ್ ಕಾರ್ಯವಿಧಾನದ ಅಡಿಯಲ್ಲಿ ಹೆಚ್ಚಿನ ದಾಖಲೆಗಳು, ಸಾಕ್ಷಿಯಾದ ತಪಾಸಣೆ ಅಥವಾ ಸಿಸ್ಟಮ್ ಪರೀಕ್ಷೆಯ ಅಗತ್ಯವಿರುತ್ತದೆ.
| ಸ್ವೀಕಾರ ದ್ವಾರ | ಸಾಕ್ಷಿ | ಪ್ರಶ್ನೆಯನ್ನು ಬಿಡುಗಡೆ ಮಾಡಿ |
|---|---|---|
| ಡ್ರಾಯಿಂಗ್ ಅನುಮೋದನೆ | ದತ್ತಾಂಶಗಳು, ಆಯಾಮಗಳು, ಸಹಿಷ್ಣುತೆಗಳು, ವಸ್ತು, ಚಿಕಿತ್ಸೆ ಮತ್ತು ಟಿಪ್ಪಣಿಗಳೊಂದಿಗೆ ಸಹಿ ಮಾಡಿದ ಪರಿಷ್ಕರಣೆ | ರೇಖಾಚಿತ್ರವು ಊಹೆಗಳನ್ನು ಅವಲಂಬಿಸದೆ ಉದ್ದೇಶಿತ ಸಂಯೋಗದ ಜೋಡಣೆಯನ್ನು ವಿವರಿಸುತ್ತದೆಯೇ? |
| ವಸ್ತು ಮತ್ತು ಚಿಕಿತ್ಸೆ | ಅಗತ್ಯವಿರುವ ಪ್ರಮಾಣಪತ್ರಗಳನ್ನು ಭಾಗ ಅಥವಾ ಉತ್ಪಾದನೆಗೆ ಲಿಂಕ್ ಮಾಡಲಾಗಿದೆ | ದಾಖಲೆಗಳು ಆದೇಶದಲ್ಲಿ ಹೇಳಲಾದ ಗ್ರೇಡ್ ಮತ್ತು ಚಿಕಿತ್ಸೆಗೆ ಹೊಂದಿಕೆಯಾಗುತ್ತವೆಯೇ? |
| ಆಯಾಮದ ತಪಾಸಣೆ | ಬೋರ್, ರಿಜಿಸ್ಟರ್, ದಪ್ಪ, ಬೋಲ್ಟ್ ಪ್ಯಾಟರ್ನ್, ಸೀಲ್ ಜ್ಯಾಮಿತಿ ಮತ್ತು ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಜ್ಯಾಮಿತೀಯ ನಿಯಂತ್ರಣಗಳಿಗಾಗಿ ಫಲಿತಾಂಶಗಳು | ಎಲ್ಲಾ ಪ್ರಕ್ರಿಯೆಯ ನಂತರ ಕಾರ್ಯಕಾರಿ ವೈಶಿಷ್ಟ್ಯಗಳು ಅನುಮೋದಿತ ಮಿತಿಗಳಲ್ಲಿವೆಯೇ? |
| ದೃಶ್ಯ ಸ್ಥಿತಿ | ಮುಖಗಳು, ಎಳೆಗಳು, ಲೇಪನ, ಅಂಚುಗಳು ಮತ್ತು ಗುರುತುಗಳ ಫೋಟೋಗಳು ಮತ್ತು ತಪಾಸಣೆ | ಸೀಲಿಂಗ್ ಮತ್ತು ಲೊಕೇಟಿಂಗ್ ಮೇಲ್ಮೈಗಳು ಕ್ಲೀನ್, ರಕ್ಷಿತ ಮತ್ತು ಸ್ವೀಕಾರಾರ್ಹವಲ್ಲದ ಹಾನಿಯಿಂದ ಮುಕ್ತವಾಗಿವೆಯೇ? |
| ಸಂಯೋಗ ಪರಿಶೀಲನೆ | ಖರೀದಿದಾರ-ಸರಬರಾಜು ಮಾಡಿದ ಸಂಯೋಗದ ಭಾಗಗಳು, ಗೇಜ್ಗಳು ಅಥವಾ ಒಪ್ಪಿದ ತಪಾಸಣೆ ಫಿಕ್ಚರ್ನೊಂದಿಗೆ ಹೊಂದಿಕೊಳ್ಳಿ | ಅಸೆಂಬ್ಲಿಯು ಬಲವಂತಪಡಿಸದೆಯೇ ಉದ್ದೇಶಿಸಿದಂತೆ ಪತ್ತೆ ಮಾಡುತ್ತದೆ, ಓರಿಯಂಟ್ ಮತ್ತು ಜೋಡಿಸುತ್ತದೆಯೇ? |
| ವ್ಯವಸ್ಥೆ ಅಥವಾ ಒತ್ತಡ ಪರೀಕ್ಷೆ | ಸಮ್ಮತಿಸಿದ ಕಾರ್ಯವಿಧಾನ, ಜವಾಬ್ದಾರಿಯುತ ಅನುಮೋದನೆ ಮತ್ತು ಅಗತ್ಯವಿದ್ದಾಗ ರೆಕಾರ್ಡ್ ಫಲಿತಾಂಶ | ಫ್ಲೇಂಜ್ನ ನಿಜವಾದ ವ್ಯಾಪ್ತಿ ಮತ್ತು ಆಡಳಿತ ನಿಯಮಗಳಿಗೆ ಸರಿಯಾದ ಪರೀಕ್ಷೆಯನ್ನು ನಡೆಸಲಾಗಿದೆಯೇ? |
| ಶಿಪ್ಪಿಂಗ್ ಬಿಡುಗಡೆ | ಭಾಗ ಗುರುತಿಸುವಿಕೆ, ರಕ್ಷಣೆ, ಪ್ಯಾಕಿಂಗ್ ಪಟ್ಟಿ ಮತ್ತು ಡಾಕ್ಯುಮೆಂಟ್ ಪ್ಯಾಕ್ | ಸ್ವೀಕರಿಸುವ ಸಸ್ಯವು ಸರಿಯಾದ ಪರಿಷ್ಕರಣೆಯನ್ನು ಗುರುತಿಸಲು, ಸಂರಕ್ಷಿಸಲು ಮತ್ತು ಸ್ಥಾಪಿಸಬಹುದೇ? |
ಅನುಸ್ಥಾಪನಾ ಬೆಂಬಲ ಅಥವಾ ನಿರ್ವಹಣೆ ಯೋಜನೆಗಾಗಿ, Nanhaiya's ಅನ್ನು ಪರಿಶೀಲಿಸಿತಾಂತ್ರಿಕ ಸೇವೆ. ಪೂರೈಕೆದಾರರ ಆಯ್ಕೆಯನ್ನು ಸಹ ಒಳಗೊಂಡಿರಬಹುದುಕಂಪನಿಯ ಪ್ರೊಫೈಲ್, ಉತ್ಪಾದನಾ ಉಪಕರಣಗಳುಮತ್ತು ಪ್ರಸ್ತುತಪ್ರಮಾಣಪತ್ರಗಳು.
ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
ಎಕ್ಸ್ಟ್ರೂಡರ್ ಬ್ಯಾರೆಲ್ ಫ್ಲೇಂಜ್ ಅನ್ನು ಉಲ್ಲೇಖಿಸಲು ಯಾವ ಮಾಹಿತಿಯ ಅಗತ್ಯವಿದೆ?
ಹೊರಗಿನ ವ್ಯಾಸ, ಬೋರ್, ದಪ್ಪ, ಲೊಕೇಟಿಂಗ್ ರಿಜಿಸ್ಟರ್, ಬೋಲ್ಟ್ ಪ್ರಮಾಣ, ಬೋಲ್ಟ್-ಹೋಲ್ ಅಥವಾ ಥ್ರೆಡ್ ಗಾತ್ರ, ಪಿಚ್-ಸರ್ಕಲ್ ವ್ಯಾಸ, ಹೋಲ್ ಓರಿಯಂಟೇಶನ್, ಸೀಲಿಂಗ್ ಫೇಸ್ ಮತ್ತು ಮಿಲನದ ಅಂಶಕ್ಕಾಗಿ ನಿಯಂತ್ರಿತ ಡ್ರಾಯಿಂಗ್ ಅಥವಾ ಸ್ಪಷ್ಟ ಆಯಾಮಗಳನ್ನು ಕಳುಹಿಸಿ. ಎಕ್ಸ್ಟ್ರೂಡರ್ ಮಾದರಿ, ವಸ್ತು, ಆಪರೇಟಿಂಗ್ ತಾಪಮಾನ ಮತ್ತು ಒತ್ತಡದ ಆಧಾರ, ಮೇಲ್ಮೈ ಚಿಕಿತ್ಸೆ, ಪ್ರಮಾಣ ಮತ್ತು ಅಗತ್ಯವಿರುವ ತಪಾಸಣೆ ದಾಖಲೆಗಳನ್ನು ಸೇರಿಸಿ.
ಬ್ಯಾರೆಲ್ ಫ್ಲೇಂಜ್ ಅನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸಲು ANSI, DIN ಅಥವಾ JIS ಸಾಕಾಗುತ್ತದೆಯೇ?
ಇಲ್ಲ. ಪ್ರಮಾಣಿತ ಪೈಪ್ ಫ್ಲೇಂಜ್ಗೆ ನಿಖರವಾದ ಪ್ರಮಾಣಿತ ಸಂಖ್ಯೆ, ಆವೃತ್ತಿ, ಗಾತ್ರ, ರೇಟಿಂಗ್, ಫೇಸಿಂಗ್, ಮೆಟೀರಿಯಲ್ ಮತ್ತು ಮಿಟಿಂಗ್ ಕಾಂಪೊನೆಂಟ್ ಅಗತ್ಯವಿದೆ. ಕಸ್ಟಮ್ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಅಥವಾ ಡೈ-ಹೆಡ್ ಫ್ಲೇಂಜ್ಗೆ ನಿಯಂತ್ರಿತ ಯಂತ್ರೋಪಕರಣಗಳ ರೇಖಾಚಿತ್ರದ ಅಗತ್ಯವಿರಬಹುದು ಏಕೆಂದರೆ ಅದರ ರಿಜಿಸ್ಟರ್, ಮೆಲ್ಟ್ ಪ್ಯಾಸೇಜ್, ಬೋಲ್ಟ್ ಓರಿಯಂಟೇಶನ್ ಮತ್ತು ಒಟ್ಟಾರೆ ಜ್ಯಾಮಿತಿಯು ಪೈಪ್-ಫ್ಲೇಂಜ್ ಮಾನದಂಡದ ಹೊರಗೆ ಬೀಳಬಹುದು.
ನನ್ಹಯ್ಯ ಫ್ಲೇಂಜ್ ಪುಟದಲ್ಲಿ PN6, PN10, PN16, PN25, PN40 ಮತ್ತು PN63 ಅರ್ಥವೇನು?
ಅವು ನನ್ಹೈಯಾ ಬ್ಯಾರೆಲ್ ಫ್ಲೇಂಜ್ಗಳಿಗಾಗಿ ಪಟ್ಟಿ ಮಾಡಲಾದ ಒತ್ತಡ-ವರ್ಗದ ಆಯ್ಕೆಗಳಾಗಿವೆ. ಅವು ಪ್ರತಿ ವಸ್ತು ಮತ್ತು ತಾಪಮಾನಕ್ಕೆ ಸಾರ್ವತ್ರಿಕ ಕೆಲಸದ ಒತ್ತಡದ ಗ್ಯಾರಂಟಿ ಅಲ್ಲ. ಖರೀದಿ ವಿವರಣೆಯು ಆಯ್ಕೆಮಾಡಿದ PN ವರ್ಗವನ್ನು ನಿಖರವಾದ ಗುಣಮಟ್ಟ, ಆಯಾಮಗಳು, ವಸ್ತು, ತಾಪಮಾನದ ಆಧಾರ, ಬೋಲ್ಟಿಂಗ್, ಸೀಲ್ ಮತ್ತು ಅನ್ವಯವಾಗುವ ಸಿಸ್ಟಮ್ ವಿನ್ಯಾಸ ನಿಯಮಗಳಿಗೆ ಸಂಪರ್ಕಿಸಬೇಕು.
ಬ್ಯಾರೆಲ್ ಫ್ಲೇಂಜ್ಗಾಗಿ ನಾನು ಯಾವ ವಸ್ತುವನ್ನು ಆರಿಸಬೇಕು?
Nanhaiya ಕಾರ್ಬನ್ ಸ್ಟೀಲ್, ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮತ್ತು ಅಲಾಯ್ ಸ್ಟೀಲ್ ಆಯ್ಕೆಗಳನ್ನು ನೀಡುತ್ತದೆ. ಆಯ್ಕೆಯು ಲೋಡ್, ತಾಪಮಾನ, ತುಕ್ಕು ಒಡ್ಡುವಿಕೆ, ಪಾಲಿಮರ್ ಅಥವಾ ಸೇರ್ಪಡೆಗಳೊಂದಿಗೆ ಸಂಪರ್ಕ, ವೆಲ್ಡಿಂಗ್ ಅವಶ್ಯಕತೆಗಳು, ಸಂಯೋಗದ ಭಾಗದ ವಸ್ತು, ಮೇಲ್ಮೈ ಚಿಕಿತ್ಸೆ ಮತ್ತು ಆಡಳಿತ ವಿನ್ಯಾಸ ನಿಯಮಗಳನ್ನು ಪರಿಗಣಿಸಬೇಕು. ವಸ್ತು ಕುಟುಂಬದಿಂದ ಮಾತ್ರ ಆರ್ಡರ್ ಮಾಡುವ ಬದಲು ಅನುಮೋದಿತ ಡ್ರಾಯಿಂಗ್ನಲ್ಲಿ ನಿಖರವಾದ ಗ್ರೇಡ್ ಅನ್ನು ನಮೂದಿಸಿ.
ಬದಲಿ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಫ್ಲೇಂಜ್ ಅನ್ನು ನಾನು ಹೇಗೆ ಅಳೆಯುವುದು?
ಬೋರ್, ಹೊರಗಿನ ವ್ಯಾಸ, ಒಟ್ಟಾರೆ ದಪ್ಪ, ರಿಜಿಸ್ಟರ್ ವ್ಯಾಸಗಳು ಮತ್ತು ಆಳಗಳು, ಬೋಲ್ಟ್ ಪ್ರಮಾಣ, ರಂಧ್ರ ಅಥವಾ ದಾರದ ಗಾತ್ರ, ಪಿಚ್-ಸರ್ಕಲ್ ವ್ಯಾಸ, ಕೋನೀಯ ದೃಷ್ಟಿಕೋನ ಮತ್ತು ಸೀಲಿಂಗ್ ವೈಶಿಷ್ಟ್ಯಗಳನ್ನು ಅಳೆಯಿರಿ. ಸಂಯೋಗದ ಭಾಗ, ಹರಿವಿನ ದಿಕ್ಕು ಮತ್ತು ಜೋಡಣೆಯ ಸ್ಥಾನವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಮಾಪನಗಳನ್ನು ಮೂಲ ಯಂತ್ರದ ರೇಖಾಚಿತ್ರದೊಂದಿಗೆ ಹೋಲಿಕೆ ಮಾಡಿ ಏಕೆಂದರೆ ತೆಗೆದುಹಾಕಲಾದ ಭಾಗವನ್ನು ಧರಿಸಬಹುದು, ವಿರೂಪಗೊಳಿಸಬಹುದು ಅಥವಾ ಹಿಂದೆ ದುರಸ್ತಿ ಮಾಡಬಹುದು.
ಅನುಸ್ಥಾಪನೆಯ ನಂತರ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಫ್ಲೇಂಜ್ ಏಕೆ ಸೋರಿಕೆಯಾಗುತ್ತದೆ?
ಸಂಭವನೀಯ ಕಾರಣಗಳಲ್ಲಿ ಹಾನಿಗೊಳಗಾದ ಅಥವಾ ಸೂಕ್ತವಲ್ಲದ ಸೀಲಿಂಗ್ ಮುಖ, ತಪ್ಪಾದ ಗ್ಯಾಸ್ಕೆಟ್ ಅಥವಾ ಸೀಲ್, ಫ್ಲೇಂಜ್-ಫೇಸ್ ಅಸ್ಪಷ್ಟತೆ, ಕಳಪೆ ರಿಜಿಸ್ಟರ್ ಜೋಡಣೆ, ಮಾಲಿನ್ಯ, ಅಸಮ ಬೋಲ್ಟಿಂಗ್, ಸೂಕ್ತವಲ್ಲದ ಫಾಸ್ಟೆನರ್ಗಳು, ಥರ್ಮಲ್ ಚಲನೆ ಅಥವಾ ಅನುಮೋದಿತ ವಿನ್ಯಾಸದ ಹೊರಗಿನ ಒತ್ತಡ ಮತ್ತು ತಾಪಮಾನದ ಸ್ಥಿತಿ ಸೇರಿವೆ. ಹೆಚ್ಚು ಬಿಗಿಗೊಳಿಸುವ ಬಲವನ್ನು ಅನ್ವಯಿಸುವ ಮೊದಲು ಕಾರಣವನ್ನು ಕಂಡುಹಿಡಿಯಿರಿ.
ಸರಬರಾಜುದಾರರು ಧರಿಸಿರುವ ಬ್ಯಾರೆಲ್ ಫ್ಲೇಂಜ್ ಅನ್ನು ಮಾದರಿಯಿಂದ ನಕಲಿಸಬಹುದೇ?
ಭೌತಿಕ ಮಾದರಿಯು ಉಪಯುಕ್ತವಾಗಿದೆ, ಆದರೆ ಇದು ಕೇವಲ ಅಧಿಕಾರವಾಗಿರಬಾರದು. ಉಡುಗೆ, ತುಕ್ಕು, ಮರು-ಯಂತ್ರ, ದುರಸ್ತಿ ಮತ್ತು ಉಷ್ಣ ವಿರೂಪತೆಯು ನಿರ್ಣಾಯಕ ಆಯಾಮಗಳನ್ನು ಬದಲಾಯಿಸಬಹುದು. ಲಭ್ಯವಿರುವಾಗ ಮೂಲ ರೇಖಾಚಿತ್ರವನ್ನು ಬಳಸಿ, ಸಂಯೋಗದ ಘಟಕಗಳನ್ನು ಅಳೆಯಿರಿ ಮತ್ತು ಬದಲಿ ಡ್ರಾಯಿಂಗ್ ಅನ್ನು ಅನುಮೋದಿಸುವ ಮೊದಲು ಯಾವ ಆಯಾಮಗಳನ್ನು ಮರುಸ್ಥಾಪಿಸಲಾಗುವುದು ಎಂಬುದನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಿ.
ಕಸ್ಟಮ್ ಬ್ಯಾರೆಲ್ ಫ್ಲೇಂಜ್ ಅನ್ನು ಹೇಗೆ ಸ್ವೀಕರಿಸಬೇಕು?
ಮೊದಲು ಡ್ರಾಯಿಂಗ್ ಅನ್ನು ಅನುಮೋದಿಸಿ, ನಂತರ ಆದೇಶದ ಅಗತ್ಯವಿರುವ ವಸ್ತು ಮತ್ತು ಚಿಕಿತ್ಸೆಯ ದಾಖಲೆಗಳನ್ನು ಪರಿಶೀಲಿಸಿ. ಬೋರ್, ರಿಜಿಸ್ಟರ್, ದಪ್ಪ, ಬೋಲ್ಟ್ ಪ್ಯಾಟರ್ನ್, ಸೀಲಿಂಗ್ ಜ್ಯಾಮಿತಿ ಮತ್ತು ಡ್ರಾಯಿಂಗ್ ವಿರುದ್ಧ ನಿರ್ದಿಷ್ಟ ಫಾರ್ಮ್ ಅಥವಾ ಸ್ಥಾನ ನಿಯಂತ್ರಣಗಳನ್ನು ಪರೀಕ್ಷಿಸಿ. ಪ್ರಾಯೋಗಿಕವಾದಾಗ ಸಂಯೋಗದ ಭಾಗಗಳೊಂದಿಗೆ ಹೊಂದಿಕೊಳ್ಳುವುದನ್ನು ದೃಢೀಕರಿಸಿ ಮತ್ತು ಅನ್ವಯವಾಗುವ ಎಂಜಿನಿಯರಿಂಗ್ ಕಾರ್ಯವಿಧಾನದ ಅಡಿಯಲ್ಲಿ ಒಪ್ಪಿಗೆಯ ವ್ಯವಸ್ಥೆ ಅಥವಾ ಒತ್ತಡ ಪರೀಕ್ಷೆಯನ್ನು ಮಾತ್ರ ನಿರ್ವಹಿಸಿ.
ತಾಂತ್ರಿಕ ಉಲ್ಲೇಖಗಳು
- ನನ್ಹಯ್ಯ ಬ್ಯಾರೆಲ್ ಫ್ಲೇಂಜ್: ಮೊದಲ-ಪಕ್ಷದ ವಸ್ತುಗಳು, ಮಾನದಂಡಗಳು, ಮೇಲ್ಮೈ ಚಿಕಿತ್ಸೆಗಳು, PN ಆಯ್ಕೆಗಳು, ಅಪ್ಲಿಕೇಶನ್ಗಳು ಮತ್ತು ಉತ್ಪನ್ನ ಚಿತ್ರಗಳು.
- ನನ್ಹಯ್ಯಾ ಉತ್ಪಾದನಾ ಸಲಕರಣೆ: ಫಸ್ಟ್-ಪಾರ್ಟಿ ಮ್ಯಾಚಿಂಗ್ ಸಾಮರ್ಥ್ಯಗಳು ಮತ್ತು ಪ್ರಕಟಿತ ಸಲಕರಣೆ ಸ್ಥಾನೀಕರಣ ಡೇಟಾ.
- ASME B16.5-2020 ಅವಲೋಕನ: ಪೈಪ್ ಫ್ಲೇಂಜ್ಗಳು ಮತ್ತು ಫ್ಲೇಂಜ್ಡ್ ಫಿಟ್ಟಿಂಗ್ಗಳಿಗೆ ಅಧಿಕೃತ ASME ವ್ಯಾಪ್ತಿ ಮತ್ತು ವಿಷಯಗಳು.
- ISO 286-1:2010: ರೇಖೀಯ ಗಾತ್ರಗಳು ಮತ್ತು ಫಿಟ್ಗಳ ಮೇಲಿನ ಸಹಿಷ್ಣುತೆಗಳಿಗಾಗಿ ಕೋಡ್ ಸಿಸ್ಟಮ್ನ ಅಧಿಕೃತ ISO ವಿವರಣೆ.
- ISO 1101:2017: ರೂಪ, ದೃಷ್ಟಿಕೋನ, ಸ್ಥಳ ಮತ್ತು ರನ್ಔಟ್ಗಾಗಿ ಜ್ಯಾಮಿತೀಯ ಸಹಿಷ್ಣು ಭಾಷೆಯ ಅಧಿಕೃತ ISO ವಿವರಣೆ.
ಅವುಗಳ ಸಂಪೂರ್ಣ ಅವಶ್ಯಕತೆಗಳ ಅಗತ್ಯವಿದ್ದಾಗ ಮಾನದಂಡಗಳನ್ನು ಅವುಗಳ ಅಧಿಕೃತ ಪ್ರಕಾಶಕರ ಮೂಲಕ ಖರೀದಿಸಬೇಕು ಅಥವಾ ಪ್ರವೇಶಿಸಬೇಕು. ಜವಾಬ್ದಾರಿಯುತ ಇಂಜಿನಿಯರ್ ತಯಾರಿಕೆ ಅಥವಾ ಪರೀಕ್ಷೆಯ ಮೊದಲು ಅನ್ವಯವಾಗುವ ಆವೃತ್ತಿ, ನ್ಯಾಯವ್ಯಾಪ್ತಿ ಮತ್ತು ಯೋಜನೆಯ ನಿಯಮಗಳನ್ನು ದೃಢೀಕರಿಸಬೇಕು.
ಸಂಪಾದಕೀಯ ಟಿಪ್ಪಣಿ: ಈ ಮಾರ್ಗದರ್ಶಿ ನನ್ಹಯ್ಯ ಅವರ ಪ್ರಸ್ತುತ ಉತ್ಪನ್ನ ಆಯ್ಕೆಗಳನ್ನು ಅಪ್ಲಿಕೇಶನ್-ನಿರ್ದಿಷ್ಟ ಎಂಜಿನಿಯರಿಂಗ್ ನಿರ್ಧಾರಗಳಿಂದ ಪ್ರತ್ಯೇಕಿಸುತ್ತದೆ. ಅಂತಿಮ ಒತ್ತಡದ ವಿನ್ಯಾಸ, ಬೋಲ್ಟಿಂಗ್, ಸೀಲಿಂಗ್, ಮೆಟೀರಿಯಲ್ ಗ್ರೇಡ್, ಸಹಿಷ್ಣುತೆಗಳು ಮತ್ತು ಸ್ವೀಕಾರದ ಅವಶ್ಯಕತೆಗಳನ್ನು ಅನುಮೋದಿತ ಖರೀದಿ ವಿವರಣೆಯಲ್ಲಿ ದೃಢೀಕರಿಸಬೇಕು.