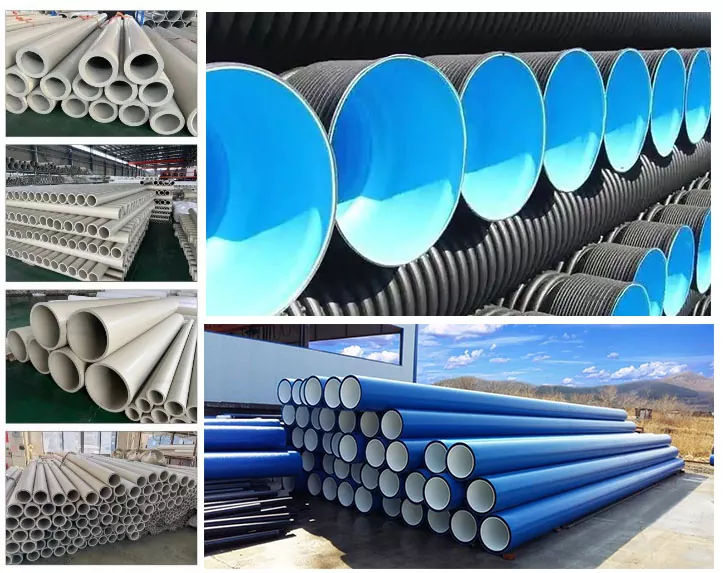
ಪೈಪ್ ಡೈ ಹೆಡ್ ನಾಮಮಾತ್ರದ ವ್ಯಾಸಕ್ಕಿಂತ ಹೆಚ್ಚು ಹೊಂದಿಕೊಳ್ಳಬೇಕು. ಇದು ಪಾಲಿಮರ್, ಫಾರ್ಮುಲೇಶನ್, ಪೈಪ್ ಸ್ಟ್ಯಾಂಡರ್ಡ್, ಔಟ್ಪುಟ್, ಎಕ್ಸ್ಟ್ರೂಡರ್ ಸಂಪರ್ಕ, ಮಾಪನಾಂಕ ನಿರ್ಣಯ ವ್ಯವಸ್ಥೆ ಮತ್ತು ನಿಮ್ಮ ಆಪರೇಟರ್ಗಳು ಗಾತ್ರಗಳನ್ನು ಬದಲಾಯಿಸುವ ವಿಧಾನಕ್ಕೆ ಹೊಂದಿಕೆಯಾಗಬೇಕು. ಈ ಮಾರ್ಗದರ್ಶಿಯು ಆ ಇನ್ಪುಟ್ಗಳನ್ನು PVC, PE, CPVC, PP ಮತ್ತು PPR ಪೈಪ್ ಉತ್ಪಾದನೆಗೆ ಖರೀದಿ ವಿವರಣೆಯಾಗಿ ಪರಿವರ್ತಿಸುತ್ತದೆ.


ಖರೀದಿಸಲು ಎಪೈಪ್ ಹೊರತೆಗೆಯುವಿಕೆ ಸಾಯುವ ತಲೆ, ಪೂರೈಕೆದಾರರಿಗೆ ಐದು ಹೊಂದಾಣಿಕೆಯ ಡೇಟಾ ಸೆಟ್ಗಳನ್ನು ಕಳುಹಿಸಿ: ವಸ್ತು ಮತ್ತು ಸೂತ್ರೀಕರಣ; ಪೈಪ್ ಪ್ರಮಾಣಿತ, ವ್ಯಾಸ ಮತ್ತು ಗೋಡೆಯ ಶ್ರೇಣಿ; ಔಟ್ಪುಟ್ ಮತ್ತು ಲೈನ್ ವೇಗ; ಎಕ್ಸ್ಟ್ರೂಡರ್ ಫ್ಲೇಂಜ್ ಮತ್ತು ಮೆಲ್ಟ್-ಇನ್ಲೆಟ್ ಇಂಟರ್ಫೇಸ್; ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಕ್ಯಾಲಿಬ್ರೇಟರ್, ನಿರ್ವಾತ, ಕೂಲಿಂಗ್ ಮತ್ತು ಹಾಲ್-ಆಫ್ ವ್ಯವಸ್ಥೆ. "ಪಿವಿಸಿ ಪೈಪ್, 110 ಎಂಎಂ" ಮಾತ್ರ ನೀಡುವ ವಿನಂತಿಯು ಎಂಜಿನಿಯರಿಂಗ್ಗೆ ಸಿದ್ಧವಾಗಿಲ್ಲ.
ಒಪ್ಪಂದದ ಪ್ರಮುಖ ಅಂಶವೆಂದರೆ ಸ್ವೀಕಾರ ಸ್ಥಿತಿ. ನಿಜವಾದ ಉತ್ಪಾದನಾ ವಸ್ತು, ಪೈಪ್ ಗಾತ್ರ, ಸ್ಥಿರ ಔಟ್ಪುಟ್, ಸಾಲಿನ ವೇಗ, ತಾಪನ ಮತ್ತು ಸಂವೇದಕ ಸೆಟಪ್, ಅನುಮತಿಸುವ ಗೋಡೆಯ ವ್ಯತ್ಯಾಸ, ಹೊರಗಿನ ವ್ಯಾಸ, ಅಂಡಾಕಾರ, ಮೇಲ್ಮೈ ಸ್ಥಿತಿ ಮತ್ತು ಅಗತ್ಯವಿರುವ ಉತ್ಪನ್ನ ಪರೀಕ್ಷೆಗಳನ್ನು ಹೆಸರಿಸಿ. ಡೈ ಹೆಡ್ ಬಿಸಿ ಕರಗುವಿಕೆಯನ್ನು ರೂಪಿಸುತ್ತದೆ, ಆದರೆ ಅದು ಸ್ವತಃ ಅಂತಿಮ ತಂಪಾಗುವ ಪೈಪ್ ಅನ್ನು ಖಾತರಿಪಡಿಸುವುದಿಲ್ಲ.
ಮೊದಲ ನಿರ್ಧಾರ ಡೈ ವ್ಯಾಸವಲ್ಲ
ಮೊದಲ ನಿರ್ಧಾರವು ಉತ್ಪಾದನಾ ಹೊದಿಕೆಯಾಗಿದೆ. ಒಂದು ತಲೆಯು ಬದಲಾಯಿಸಬಹುದಾದ ಡೈಸ್ ಮತ್ತು ಮ್ಯಾಂಡ್ರೆಲ್ಗಳೊಂದಿಗೆ ಹತ್ತಿರದ ಗಾತ್ರಗಳ ಗುಂಪನ್ನು ನಡೆಸಬಹುದು. ಅತ್ಯಂತ ವಿಶಾಲವಾದ ಗಾತ್ರದ ವ್ಯಾಪ್ತಿಯು ಹರಿವು, ನಿವಾಸದ ಸಮಯ, ಹೊಂದಾಣಿಕೆ, ತಲೆಯ ಒತ್ತಡ ಮತ್ತು ಬದಲಾವಣೆಯ ಕೆಲಸದಲ್ಲಿ ಹೊಂದಾಣಿಕೆಗಳನ್ನು ಉಂಟುಮಾಡಬಹುದು. ಸರಿಯಾದ ಶ್ರೇಣಿಯು ವಸ್ತು ಮತ್ತು ದರವನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ, ದೇಹದೊಳಗೆ ದೈಹಿಕವಾಗಿ ಹೊಂದಿಕೊಳ್ಳುವ ಒಳಸೇರಿಸುವಿಕೆಯ ಮೇಲೆ ಮಾತ್ರವಲ್ಲ.
ನಾವು ಪ್ರತಿ ವಿಚಾರಣೆಯನ್ನು ಮೂರು ಗಡಿಗಳಾಗಿ ವಿಂಗಡಿಸುತ್ತೇವೆ. ಉತ್ಪನ್ನದ ಗಡಿಯು ಪೈಪ್ ವಸ್ತು, ಪ್ರಮಾಣಿತ, ವ್ಯಾಸ ಮತ್ತು ಗೋಡೆಯನ್ನು ಒಳಗೊಳ್ಳುತ್ತದೆ. ಪ್ರಕ್ರಿಯೆಯ ಗಡಿಯು ಉತ್ಪಾದನೆ, ವೇಗ, ತಾಪಮಾನ ಮತ್ತು ಒತ್ತಡವನ್ನು ಒಳಗೊಳ್ಳುತ್ತದೆ. ಯಾಂತ್ರಿಕ ಗಡಿಯು ಫ್ಲೇಂಜ್, ಸೆಂಟರ್ಲೈನ್, ಹೀಟರ್ಗಳು, ಸಂವೇದಕಗಳು, ಎತ್ತುವಿಕೆ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಸ್ಥಾನವನ್ನು ಒಳಗೊಳ್ಳುತ್ತದೆ.
| ಖರೀದಿದಾರನ ಇನ್ಪುಟ್ | ಅದು ಡೈ ಹೆಡ್ ಅನ್ನು ಏಕೆ ಬದಲಾಯಿಸುತ್ತದೆ | ಕಳುಹಿಸಲು ಪುರಾವೆಗಳು |
|---|---|---|
| ಪಾಲಿಮರ್ ಮತ್ತು ಸಂಪೂರ್ಣ ಸೂತ್ರ | ಸ್ನಿಗ್ಧತೆ, ಶಾಖದ ಸೂಕ್ಷ್ಮತೆ, ಸ್ಲಿಪ್, ಉಡುಗೆ, ತುಕ್ಕು ಅಪಾಯ, ನಿವಾಸ-ಸಮಯದ ಮಿತಿ ಮತ್ತು ಶುಚಿಗೊಳಿಸುವ ವಿಧಾನವನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ | ರೆಸಿನ್ ಗ್ರೇಡ್ ಡೇಟಾ ಶೀಟ್, ಸೂತ್ರೀಕರಣ ಶೇಕಡಾವಾರು ಮತ್ತು ಮಾದರಿ |
| ಪೈಪ್ ಗುಣಮಟ್ಟ ಮತ್ತು ಅಪ್ಲಿಕೇಶನ್ | ಲೈನ್ ಉತ್ಪಾದಿಸಬೇಕಾದ ಮತ್ತು ಪರೀಕ್ಷಿಸಬೇಕಾದ ಸಿದ್ಧಪಡಿಸಿದ ಉತ್ಪನ್ನವನ್ನು ವಿವರಿಸುತ್ತದೆ | ನಿಖರವಾದ ಪ್ರಮಾಣಿತ ಸಂಖ್ಯೆ, ಆವೃತ್ತಿ, ಮಾರುಕಟ್ಟೆ ಮತ್ತು ಆಂತರಿಕ ರೇಖಾಚಿತ್ರ |
| OD, ಗೋಡೆ, SDR ಅಥವಾ ವೇಳಾಪಟ್ಟಿ ಶ್ರೇಣಿ | ವಾರ್ಷಿಕ ಹರಿವಿನ ಪ್ರದೇಶ, ಪರಿಕರ ಕುಟುಂಬ ಮತ್ತು ಪ್ರಾಯೋಗಿಕ ಬದಲಾವಣೆ-ಭಾಗ ಶ್ರೇಣಿಯನ್ನು ಹೊಂದಿಸುತ್ತದೆ | ಕನಿಷ್ಠ, ಸಾಮಾನ್ಯ ಮತ್ತು ಗರಿಷ್ಠ ಉತ್ಪನ್ನಗಳೊಂದಿಗೆ ಗಾತ್ರದ ಟೇಬಲ್ |
| ನಿವ್ವಳ ಔಟ್ಪುಟ್ ಮತ್ತು ಲೈನ್ ವೇಗ | ಹರಿವಿನ ವೇಗ, ಒತ್ತಡ, ತಾಪನ ಹೊರೆ, ನಿವಾಸ ಸಮಯ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಕೂಲಿಂಗ್ ಬೇಡಿಕೆಯನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ | ಪ್ರತಿ ನಿರ್ಣಾಯಕ ಗಾತ್ರಕ್ಕೆ ಸ್ಥಿರವಾಗಿ ಮಾರಾಟ ಮಾಡಬಹುದಾದ ಕೆಜಿ/ಗಂ |
| ಎಕ್ಸ್ಟ್ರೂಡರ್ ಮತ್ತು ಅಡಾಪ್ಟರ್ ಇಂಟರ್ಫೇಸ್ | ಒಳಹರಿವಿನ ಜ್ಯಾಮಿತಿ, ಬೋಲ್ಟ್ ಮಾದರಿ, ರಿಜಿಸ್ಟರ್, ಸೀಲ್, ಸೆಂಟರ್ ಎತ್ತರ ಮತ್ತು ಬೆಂಬಲವನ್ನು ನಿರ್ಧರಿಸುತ್ತದೆ | ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ಯಂತ್ರದ ನಿಯಂತ್ರಿತ ರೇಖಾಚಿತ್ರ ಮತ್ತು ಅಳತೆ ಮಾಡಿದ ಫೋಟೋಗಳು |
| ಮಾಪನಾಂಕ ನಿರ್ಣಯ ಮತ್ತು ತಂಪಾಗಿಸುವ ವ್ಯವಸ್ಥೆ | ಡ್ರಾಡೌನ್, ಅಂತಿಮ OD, ಅಂಡಾಕಾರ, ಗೋಡೆಯ ವಿತರಣೆ ಮತ್ತು ಪ್ರಾರಂಭದ ನಡವಳಿಕೆಯ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ | ಕ್ಯಾಲಿಬ್ರೇಟರ್ ರೇಖಾಚಿತ್ರಗಳು, ನಿರ್ವಾತ ಟ್ಯಾಂಕ್ ಡೇಟಾ, ಕೂಲಿಂಗ್ ಉದ್ದ ಮತ್ತು ಹಾಲ್-ಆಫ್ ಸ್ಥಾನ |
| ಬದಲಾವಣೆ ಯೋಜನೆ | ಯಾವ ಭಾಗಗಳನ್ನು ತೆಗೆಯಬಹುದು, ಅವು ಹೇಗೆ ಕೇಂದ್ರೀಕೃತವಾಗಿವೆ ಮತ್ತು ನಿರ್ವಾಹಕರು ಅವುಗಳನ್ನು ಎಷ್ಟು ಸುರಕ್ಷಿತವಾಗಿ ನಿರ್ವಹಿಸುತ್ತಾರೆ ಎಂಬುದನ್ನು ನಿರ್ಧರಿಸುತ್ತದೆ | ಆವರ್ತನ, ಶುಚಿಗೊಳಿಸುವ ವಿಧಾನ, ಕ್ರೇನ್ ಸಾಮರ್ಥ್ಯ ಮತ್ತು ಗುರಿ ಅಲಭ್ಯತೆಯನ್ನು ಬದಲಾಯಿಸಿ |
ನಮ್ಮ ಕಾರ್ಖಾನೆ ನೋಟ:ನಾವು ನಾಮಮಾತ್ರದ ಪೈಪ್ ವ್ಯಾಸವನ್ನು ಸಾಕಷ್ಟು ಡೈ-ಹೆಡ್ ವಿವರಣೆಯಾಗಿ ಪರಿಗಣಿಸುವುದಿಲ್ಲ. ಖರೀದಿದಾರರು ನಮಗೆ ರಾಳದ ಹೆಸರು ಮತ್ತು OD ಅನ್ನು ಮಾತ್ರ ನೀಡಿದರೆ, ಹರಿವಿನ ಮಾರ್ಗವನ್ನು ಸರಿಪಡಿಸುವ ಮೊದಲು ನಾವು ಗೋಡೆಯ ಸರಣಿ, ಸೂತ್ರ, ಔಟ್ಪುಟ್, ಎಕ್ಸ್ಟ್ರೂಡರ್ ಇಂಟರ್ಫೇಸ್ ಮತ್ತು ಗಾತ್ರದ ವಿಧಾನವನ್ನು ಕೇಳುತ್ತೇವೆ. ಕಾಣೆಯಾದ ಇನ್ಪುಟ್ಗಳನ್ನು ಆಧರಿಸಿದ ವೇಗದ ಉದ್ಧರಣವು ಸಾಮಾನ್ಯವಾಗಿ ಉತ್ತರಿಸದ ಪ್ರಶ್ನೆಗಳನ್ನು ಕಾರ್ಯಾರಂಭಕ್ಕೆ ಸರಿಸುತ್ತದೆ.



ಸಿದ್ಧಪಡಿಸಿದ ಪೈಪ್ ಮಾನದಂಡದೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ
ಡೈ ಹೆಡ್ ಉತ್ಪಾದನಾ ಸಾಧನವಾಗಿದೆ. ಇದು ಪೈಪ್ ಪ್ರಮಾಣೀಕರಣವಲ್ಲ. ಖರೀದಿದಾರನು ನಿಖರವಾದ ಉತ್ಪನ್ನದ ಗುಣಮಟ್ಟ ಮತ್ತು ಆವೃತ್ತಿಯನ್ನು ಗುರುತಿಸಬೇಕು, ಆದರೆ ಸರಬರಾಜುದಾರರು ಪೈಪ್ ಹೊದಿಕೆಯನ್ನು ಹರಿವಿನ ಮಾರ್ಗ, ಟೂಲಿಂಗ್ ಸೆಟ್ ಮತ್ತು ಹೊಂದಾಣಿಕೆ ವಿಧಾನಕ್ಕೆ ಭಾಷಾಂತರಿಸಬೇಕು. ಅಂತಿಮ ಅನುಸರಣೆ ಅದರ ಮಾರುಕಟ್ಟೆ ಮತ್ತು ಅಪ್ಲಿಕೇಶನ್ಗೆ ಅಗತ್ಯವಿರುವ ಪರೀಕ್ಷೆಗಳಿಂದ ಸಿದ್ಧಪಡಿಸಿದ ಪೈಪ್ನಲ್ಲಿ ಸಾಬೀತಾಗಿದೆ.
ಸಾಮಾನ್ಯ ನೀರು-ಪೈಪ್ ಯೋಜನೆಗಳಿಗೆ, ಮೂರು ಉಪಯುಕ್ತ ಅಧಿಕೃತ ಉಲ್ಲೇಖಗಳುPVC-U ಪೈಪ್ಗಳಿಗಾಗಿ ISO 1452-2:2009, PE ಪೈಪ್ಗಳಿಗಾಗಿ ISO 4427-2:2019ಮತ್ತುISO 15874-2:2013 ಬಿಸಿ ಮತ್ತು ತಣ್ಣೀರಿನ ಅನುಸ್ಥಾಪನೆಯಲ್ಲಿ ಬಳಸುವ PP ಪೈಪ್ಗಳಿಗಾಗಿ. ಒಪ್ಪಂದವನ್ನು ಸಿದ್ಧಪಡಿಸಿದಾಗ ಪ್ರಸ್ತುತ ಆವೃತ್ತಿ, ತಿದ್ದುಪಡಿಗಳು ಮತ್ತು ರಾಷ್ಟ್ರೀಯ ಅಳವಡಿಕೆಯನ್ನು ಪರಿಶೀಲಿಸಿ.
| ಪೈಪ್ ಕುಟುಂಬ | ಅಧಿಕೃತ ಆರಂಭಿಕ ಉಲ್ಲೇಖ | ಡೈ-ಹೆಡ್ RFQ ಗೆ ಇನ್ನೂ ಅಗತ್ಯವಿರುವ ಮಾಹಿತಿ |
|---|---|---|
| PVC-U ಒತ್ತಡದ ಪೈಪ್ | ISO 1452-2 ಅಥವಾ ಅಗತ್ಯವಿರುವ ರಾಷ್ಟ್ರೀಯ ಸಮಾನ | PVC ಡ್ರೈ-ಬ್ಲೆಂಡ್ ಫಾರ್ಮುಲಾ, ಪೈಪ್ ಸೀರೀಸ್, ನಾಮಮಾತ್ರ OD, ವಾಲ್ ಟೇಬಲ್, ಸಾಕೆಟಿಂಗ್ ಭತ್ಯೆ, ಔಟ್ಪುಟ್, ಲೈನ್ ವೇಗ ಮತ್ತು ಮೇಲ್ಮೈ ಅಗತ್ಯತೆಗಳು |
| ಪಿಇ ಒತ್ತಡದ ಪೈಪ್ | ISO 4427-2 ಅಥವಾ ಅಗತ್ಯವಿರುವ ರಾಷ್ಟ್ರೀಯ ಸಮಾನ | ನಿಖರವಾದ PE ಸಂಯುಕ್ತ, SDR ಶ್ರೇಣಿ, OD ಶ್ರೇಣಿ, ಘನ ಅಥವಾ ಸಹ-ಹೊರತೆಗೆದ ನಿರ್ಮಾಣ, ಪಟ್ಟಿ ಅಥವಾ ಪದರದ ವ್ಯವಸ್ಥೆ, ಔಟ್ಪುಟ್ ಮತ್ತು ಕೂಲಿಂಗ್ ವ್ಯವಸ್ಥೆ |
| PP ಅಥವಾ PPR ಬಿಸಿ ಮತ್ತು ತಣ್ಣನೆಯ ನೀರಿನ ಪೈಪ್ | ISO 15874-2 ಅಥವಾ ಅಗತ್ಯವಿರುವ ರಾಷ್ಟ್ರೀಯ ಸಮಾನ | ನಿಖರವಾದ ಪಿಪಿ ದರ್ಜೆ, ಪೈಪ್ ಆಯಾಮದ ವರ್ಗ, ಸೇವಾ ಅಪ್ಲಿಕೇಶನ್, ಲೇಯರ್ ನಿರ್ಮಾಣ, ವ್ಯಾಸ ಮತ್ತು ಗೋಡೆಯ ಶ್ರೇಣಿ, ಔಟ್ಪುಟ್ ಮತ್ತು ಮಾಪನಾಂಕ ನಿರ್ಣಯ ವಿಧಾನ |
| ವಿದ್ಯುತ್ ವಾಹಕ ಅಥವಾ ಕೈಗಾರಿಕಾ ಕೊಳವೆಗಳು | ಖರೀದಿದಾರರ ಅನ್ವಯವಾಗುವ ರಾಷ್ಟ್ರೀಯ, ಉದ್ಯಮ ಅಥವಾ ಗ್ರಾಹಕರ ವಿವರಣೆ | ವಸ್ತು ಸೂತ್ರ, ಬಿಗಿತ ಅಥವಾ ಕ್ರಿಯಾತ್ಮಕ ಗುರಿ, ರೇಖಾಗಣಿತ, ಬಣ್ಣ, ಮುದ್ರಣ ಅಥವಾ ಪಟ್ಟಿ, ಪರೀಕ್ಷಾ ಯೋಜನೆ ಮತ್ತು ಅನುಮತಿಸುವ ಮೇಲ್ಮೈ ದೋಷಗಳು |
RFQ ನಲ್ಲಿ "ಅಂತರರಾಷ್ಟ್ರೀಯ ಮಾನದಂಡದ ಪ್ರಕಾರ" ಬರೆಯಬೇಡಿ.ಡಾಕ್ಯುಮೆಂಟ್, ಭಾಗ, ಆವೃತ್ತಿ ಮತ್ತು ಸ್ಥಳೀಯ ದತ್ತು ಹೆಸರಿಸಿ. ನಂತರ ನಿಮ್ಮ ಸಿದ್ಧಪಡಿಸಿದ ಪೈಪ್ ಡ್ರಾಯಿಂಗ್ ಮತ್ತು ತಪಾಸಣೆ ಯೋಜನೆಯನ್ನು ಲಗತ್ತಿಸಿ. ಒಂದೇ ರೀತಿಯ ನಾಮಮಾತ್ರದ ಗಾತ್ರಗಳು ವಿಭಿನ್ನ ಗೋಡೆಯ ಶ್ರೇಣಿಗಳು, ಪರೀಕ್ಷಾ ಪರಿಸ್ಥಿತಿಗಳು ಮತ್ತು ಗುರುತಿನ ಅಗತ್ಯತೆಗಳನ್ನು ಹೊಂದಿರಬಹುದು.
ಇನ್ನೊಂದು ಪ್ರತ್ಯೇಕತೆಯ ವಿಷಯ. ಕುಡಿಯುವ-ನೀರಿನ ಅನುಮೋದನೆಯು ಸಿದ್ಧಪಡಿಸಿದ ಪೈಪಿಂಗ್ ಉತ್ಪನ್ನ ಮತ್ತು ಅದರ ಒದ್ದೆಯಾದ ವಸ್ತುಗಳಿಗೆ ಸಂಬಂಧಿಸಿದೆ. ನನ್ಹಯ್ಯದಿಂದ ಡೈ ಹೆಡ್ ಅನ್ನು ಆದೇಶಿಸುವುದರಿಂದ ಖರೀದಿದಾರನ ಪೈಪ್ಗೆ ಕುಡಿಯುವ ನೀರಿನ ಅನುಮೋದನೆಯನ್ನು ವರ್ಗಾಯಿಸುವುದಿಲ್ಲ. ರಾಳದ ಅನುಮೋದನೆ, ಸಂಯುಕ್ತ ನಿಯಂತ್ರಣ, ಉತ್ಪಾದನಾ ದಾಖಲೆಗಳು ಮತ್ತು ಮೂರನೇ ವ್ಯಕ್ತಿಯ ಪ್ರಮಾಣೀಕರಣವು ಪೈಪ್ ತಯಾರಕರ ಅನುಸರಣೆ ವ್ಯವಸ್ಥೆಯ ಭಾಗವಾಗಿ ಉಳಿದಿದೆ.
PVC ಅಥವಾ PE ಮಾತ್ರವಲ್ಲದೆ ನಿಜವಾದ ಸೂತ್ರವನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸಿ
ನನ್ಹಯ್ಯ ಅವರಪೈಪ್ ಹೊರತೆಗೆಯುವಿಕೆ ಸಾಯುವ ತಲೆಸೇರ್ಪಡೆಗಳು, PE, CPVC ಮತ್ತು PP ಯೊಂದಿಗೆ PVC ಗಾಗಿ ನೀಡಲಾಗುತ್ತದೆ. ಆ ಹೆಸರುಗಳು ಭೌತಿಕ ಕುಟುಂಬಗಳನ್ನು ವ್ಯಾಖ್ಯಾನಿಸುತ್ತವೆ. ಅವರು ನಮಗೆ ಕರಗುವ ಸ್ನಿಗ್ಧತೆ, ಫಿಲ್ಲರ್ ಲೋಡಿಂಗ್, ಸ್ಟೇಬಿಲೈಸರ್ ಸಿಸ್ಟಮ್, ಮರುಬಳಕೆಯ ವಿಷಯ, ಸಂಸ್ಕರಣಾ ವಿಂಡೋ ಅಥವಾ ಪ್ಲೇಟ್ ಔಟ್ ಪ್ರವೃತ್ತಿಯನ್ನು ಹೇಳುವುದಿಲ್ಲ.
PVC ಗಾಗಿ, ತೂಕ ಮತ್ತು ಮಿಶ್ರಣ ಸ್ಥಿತಿಯ ಮೂಲಕ ಸಂಪೂರ್ಣ ಒಣ-ಮಿಶ್ರಣ ಪಾಕವಿಧಾನವನ್ನು ಕಳುಹಿಸಿ. ಕ್ಯಾಲ್ಸಿಯಂ ಕಾರ್ಬೋನೇಟ್ ಮಟ್ಟ ಮತ್ತು ಕಣದ ಚಿಕಿತ್ಸೆ, ಲೂಬ್ರಿಕಂಟ್ ಬ್ಯಾಲೆನ್ಸ್, ಸ್ಟೇಬಿಲೈಸರ್ ಸಿಸ್ಟಮ್, ಇಂಪ್ಯಾಕ್ಟ್ ಮಾರ್ಪಾಡು, ಸಂಸ್ಕರಣಾ ನೆರವು, ವರ್ಣದ್ರವ್ಯ ಮತ್ತು ರಿವರ್ಕ್ ಶೇಕಡಾವಾರು ಎಲ್ಲವೂ ಗೋಡೆಯ ನೋಟ, ತಲೆಯ ಒತ್ತಡ ಮತ್ತು ಠೇವಣಿ ವರ್ತನೆಯನ್ನು ಬದಲಾಯಿಸಬಹುದು.
PE ಅಥವಾ PPR ಗಾಗಿ, ನಿಖರವಾದ ಸಂಯುಕ್ತ ದರ್ಜೆ ಮತ್ತು ಪ್ರಸ್ತುತ ಪೂರೈಕೆದಾರ ಡೇಟಾ ಶೀಟ್ ಅನ್ನು ಕಳುಹಿಸಿ. ಆ ಗ್ರೇಡ್, ಸಾಂದ್ರತೆ, ಸೇರ್ಪಡೆಗಳು, ಕಾರ್ಬನ್-ಕಪ್ಪು ಅಥವಾ ಬಣ್ಣದ ವ್ಯವಸ್ಥೆ, ರೀಗ್ರೈಂಡ್ ಮಿತಿ ಮತ್ತು ಗುರುತಿನ ಪಟ್ಟಿಗಳು ಅಥವಾ ಕ್ರಿಯಾತ್ಮಕ ಪದರಗಳು ಸಹ-ಹೊರತೆಗೆದುಕೊಂಡಿವೆಯೇ ಎಂದು ಪ್ರಕಟಿಸಿದಂತೆ ಕರಗುವ ದ್ರವ್ಯರಾಶಿ-ಹರಿವು ಅಥವಾ ಸ್ನಿಗ್ಧತೆಯ ಮಾಹಿತಿಯನ್ನು ಸೇರಿಸಿ.
PVC ಮತ್ತು CPVC
ಶಾಖದ ಇತಿಹಾಸ ಮತ್ತು ನಿವಾಸದ ಸಮಯವು ನಿಕಟ ಗಮನಕ್ಕೆ ಅರ್ಹವಾಗಿದೆ. ಹರಿವಿನ ಮಾರ್ಗವು ಅನಗತ್ಯ ಹಿಡಿತವನ್ನು ತಪ್ಪಿಸಬೇಕು ಮತ್ತು ತಾಪನ ಯೋಜನೆಯು ನಿಯಂತ್ರಿತ ಪ್ರಾರಂಭ ಮತ್ತು ಶುಚಿಗೊಳಿಸುವಿಕೆಯನ್ನು ಬೆಂಬಲಿಸಬೇಕು. ತಯಾರಿಕೆಯ ಮೊದಲು ಸೂತ್ರದ ಬದಲಾವಣೆಗಳನ್ನು ಬಹಿರಂಗಪಡಿಸಬೇಕು.
ಪಿಇ
ಗ್ರೇಡ್, ಕರಗುವ ಶಕ್ತಿ, ಔಟ್ಪುಟ್ ಮತ್ತು ಕೂಲಿಂಗ್ ಸಾಮರ್ಥ್ಯ ಒಟ್ಟಿಗೆ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತದೆ. ಹೆಚ್ಚಿನ-ಔಟ್ಪುಟ್ PE ಹೆಡ್ಗೆ ಸ್ಥಿರವಾದ ಸುತ್ತಳತೆಯ ಹರಿವು ಮತ್ತು ಸೂಕ್ತವಾದ ಗಾತ್ರದ ವ್ಯವಸ್ಥೆಯ ಅಗತ್ಯವಿದೆ, ಕೇವಲ ದೊಡ್ಡ ವಾರ್ಷಿಕ ಅಂತರವಲ್ಲ.
PP ಮತ್ತು PPR
ನಿಖರವಾದ ರಾಳ ಮತ್ತು ಸೇವಾ ಉತ್ಪನ್ನವನ್ನು ತಿಳಿಸಿ. ಬಿಸಿ ಮತ್ತು ತಣ್ಣನೆಯ ನೀರಿನ ಪೈಪ್, ಕೈಗಾರಿಕಾ ಟ್ಯೂಬ್ ಮತ್ತು ಬಹುಪದರದ ನಿರ್ಮಾಣಕ್ಕೆ ವಿಭಿನ್ನ ಉಪಕರಣಗಳು, ತಂಪಾಗಿಸುವಿಕೆ ಮತ್ತು ಸ್ವೀಕಾರ ಪರಿಸ್ಥಿತಿಗಳು ಬೇಕಾಗಬಹುದು.
ನಮ್ಮ ಕಾರ್ಖಾನೆ ನೋಟ:ಪರಿಕರವನ್ನು ಅನುಮೋದಿಸಿದ ನಂತರ ಉತ್ಪಾದನಾ ತಂಡವು ಫಿಲ್ಲರ್, ರೆಸಿನ್ ಗ್ರೇಡ್ ಅಥವಾ ಮರುಬಳಕೆಯ ಶೇಕಡಾವಾರುಗಳನ್ನು ಬದಲಾಯಿಸಿದಾಗ, ಡೈ ಇದ್ದಕ್ಕಿದ್ದಂತೆ ನಿಖರವಾಗಿಲ್ಲ. ಪ್ರಕ್ರಿಯೆಯ ಇನ್ಪುಟ್ ಬದಲಾಗಿದೆ. ತಾಂತ್ರಿಕ ಒಪ್ಪಂದದಲ್ಲಿ ನಾವು ಉಲ್ಲೇಖ ಸೂತ್ರೀಕರಣವನ್ನು ದಾಖಲಿಸುತ್ತೇವೆ ಆದ್ದರಿಂದ ಭವಿಷ್ಯದ ದೋಷನಿವಾರಣೆಯು ತಿಳಿದಿರುವ ಸ್ಥಿತಿಯಿಂದ ಪ್ರಾರಂಭವಾಗುತ್ತದೆ.

ಡೈ ಓಪನಿಂಗ್ ಅಂತಿಮ ಪೈಪ್ ಗಾತ್ರವಲ್ಲ
ಬಿಸಿ ವಾರ್ಷಿಕ ಕರಗುವಿಕೆಯು ಡೈ ಅನ್ನು ಬಿಡುವುದಿಲ್ಲ ಮತ್ತು ಜ್ಯಾಮಿತೀಯವಾಗಿ ಸ್ಥಿರವಾಗಿರುತ್ತದೆ. ಇದು ನಿರ್ಗಮಿಸುವಾಗ ಊದಿಕೊಳ್ಳಬಹುದು, ಹಾಲ್-ಆಫ್ ಅಡಿಯಲ್ಲಿ ಕೆಳಗೆ ಎಳೆಯಬಹುದು, ಕ್ಯಾಲಿಬ್ರೇಟರ್ ಅನ್ನು ಸಂಪರ್ಕಿಸಿ, ತಂಪಾಗಿಸುವ ಸಮಯದಲ್ಲಿ ಕುಗ್ಗಬಹುದು ಮತ್ತು ಅದರ ತಾಪಮಾನವು ಸಮನಾಗುತ್ತಿದ್ದಂತೆ ಬದಲಾಗುವುದನ್ನು ಮುಂದುವರಿಸಬಹುದು. ಅದಕ್ಕಾಗಿಯೇ ನಾಮಮಾತ್ರದ 110 ಎಂಎಂ ಪೈಪ್ ಸ್ವಯಂಚಾಲಿತವಾಗಿ 110 ಎಂಎಂ ಡೈ ಓಪನಿಂಗ್ ಅನ್ನು ಬಳಸುವುದಿಲ್ಲ.
ಅಂತಿಮ ಫಲಿತಾಂಶವು ಸಿಸ್ಟಮ್ನಿಂದ ಬರುತ್ತದೆ: ಎಕ್ಸ್ಟ್ರೂಡರ್ ಔಟ್ಪುಟ್, ಕರಗುವ ತಾಪಮಾನ ಮತ್ತು ಒತ್ತಡ, ಡೈ ಮತ್ತು ಮ್ಯಾಂಡ್ರೆಲ್ ಜ್ಯಾಮಿತಿ, ಸುತ್ತಳತೆಯ ಶಾಖದ ಸಮತೋಲನ, ಕೇಂದ್ರೀಕರಣ, ವಾಯು ಮಾರ್ಗ, ಕ್ಯಾಲಿಬ್ರೇಟರ್, ನಿರ್ವಾತ, ಕೂಲಿಂಗ್ ಮತ್ತು ಹಾಲ್-ಆಫ್ ವೇಗ. ಈ ಭಾಗಗಳನ್ನು ವಿವಿಧ ಪೂರೈಕೆದಾರರಿಂದ ಖರೀದಿಸಿದರೆ, ಖರೀದಿದಾರರು ಒಂದು ನಿಯಂತ್ರಿತ ಇಂಟರ್ಫೇಸ್ ಡ್ರಾಯಿಂಗ್ ಮತ್ತು ಒಂದು ಸ್ವೀಕಾರ ಜವಾಬ್ದಾರಿ ಮ್ಯಾಟ್ರಿಕ್ಸ್ ಅನ್ನು ನಿಯೋಜಿಸಬೇಕು.
| ನಿಯಂತ್ರಣ ಅಂಶ | ಅದು ನೇರವಾಗಿ ಏನು ಪ್ರಭಾವ ಬೀರುತ್ತದೆ | ಅದು ಏಕಾಂಗಿಯಾಗಿ ಏನು ಸಾಬೀತುಪಡಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ |
|---|---|---|
| ಡೈ ಮತ್ತು ಮ್ಯಾಂಡ್ರೆಲ್ ಹರಿವಿನ ಮಾರ್ಗ | ಆಯುಲರ್ ಕರಗುವ ವಿತರಣೆ, ಒತ್ತಡದ ನಷ್ಟ, ನಿವಾಸ ನಡವಳಿಕೆ ಮತ್ತು ಆರಂಭಿಕ ಟ್ಯೂಬ್ ಆಕಾರ | ಅಂತಿಮ ಕೋಲ್ಡ್ ಓಡಿ, ಗೋಡೆ, ಅಂಡಾಕಾರ ಅಥವಾ ಒತ್ತಡದ ಕಾರ್ಯಕ್ಷಮತೆ |
| ಮ್ಯಾಂಡ್ರೆಲ್ ಕೇಂದ್ರೀಕರಣ ಹೊಂದಾಣಿಕೆ | ಆರಂಭಿಕ ಸುತ್ತಳತೆಯ ಅಂತರ ಮತ್ತು ಗೋಡೆಯ ವಿತರಣೆಯ ತಿದ್ದುಪಡಿ | ತಾಪಮಾನ, ಹರಿವು ಅಥವಾ ಡೌನ್ಸ್ಟ್ರೀಮ್ ಜೋಡಣೆಯು ತೇಲುತ್ತಿರುವಾಗ ಸ್ಥಿರ ಫಲಿತಾಂಶ |
| ಹೀಟರ್-ವಲಯ ವ್ಯವಸ್ಥೆ | ತಲೆಯ ಸುತ್ತಲೂ ಮತ್ತು ಉದ್ದಕ್ಕೂ ಉಷ್ಣ ನಿಯಂತ್ರಣ | ವಿವರಿಸಿದ ಮಾಪನ ವಿಧಾನವಿಲ್ಲದೆ ನಿಜವಾದ ಕರಗುವ ತಾಪಮಾನ |
| ಕ್ಯಾಲಿಬ್ರೇಟರ್ ಮತ್ತು ನಿರ್ವಾತ ಟ್ಯಾಂಕ್ | ಬಾಹ್ಯ ಗಾತ್ರ, ಆರಂಭಿಕ ಕೂಲಿಂಗ್ ಮತ್ತು ಆಕಾರ ಬೆಂಬಲ | ಒಳಬರುವ ಮೆಲ್ಟ್ ಟ್ಯೂಬ್ ಅಸ್ಥಿರವಾದಾಗ ಏಕರೂಪದ ಗೋಡೆ |
| ಕೂಲಿಂಗ್ ವ್ಯವಸ್ಥೆ | ಘನೀಕರಣ ದರ, ಆಯಾಮದ ಸ್ಥಿರತೆ ಮತ್ತು ಉಳಿದ ಶಾಖ ತೆಗೆಯುವಿಕೆ | ನೀರಿನ ತಾಪಮಾನ ಅಥವಾ ಹರಿವು ಅನಿಯಂತ್ರಿತವಾಗಿದ್ದಾಗ ಉತ್ತಮ ಜ್ಯಾಮಿತಿ |
| ಹಾಲ್-ಆಫ್ | ಲೈನ್ ವೇಗ, ಡ್ರಾಡೌನ್ ಮತ್ತು ಸ್ಥಿರ ಸಾರಿಗೆ | ಎಳೆಯುವವನು ತಪ್ಪಾಗಿ ಜೋಡಿಸಿದಾಗ ಅಥವಾ ವೇಗ ಏರಿಳಿತಗೊಂಡಾಗ ಸರಿಯಾದ ಆಯಾಮಗಳು |
ಉಪಯುಕ್ತ ಗಾತ್ರದ ನಿಯಮ:ಚಿಕ್ಕದಾದ ಮತ್ತು ದೊಡ್ಡ ಪೈಪ್ ಅನ್ನು ಸೂಚಿಸಿ, ಆದರೆ ಕಷ್ಟಕರವಾದ ಆಪರೇಟಿಂಗ್ ಮೂಲೆಗಳ ಸುತ್ತಲೂ ಎಂಜಿನಿಯರ್. ಇವುಗಳು ಹೆಚ್ಚಾಗಿ ಹೆಚ್ಚಿನ ಉತ್ಪಾದನೆಯಲ್ಲಿ ದೊಡ್ಡ ಪೈಪ್, ಹೆಚ್ಚಿನ ಸಾಲಿನ ವೇಗದಲ್ಲಿ ತೆಳುವಾದ ಗೋಡೆ, ಕಡಿಮೆ-ಔಟ್ಪುಟ್ ಸಣ್ಣ ಗಾತ್ರವು ನಿವಾಸ ಸಮಯವನ್ನು ಹೆಚ್ಚಿಸುತ್ತದೆ ಮತ್ತು ಬಿಗಿಯಾದ ಗೋಡೆ ಅಥವಾ ಮೇಲ್ಮೈ ಅಗತ್ಯತೆಯೊಂದಿಗೆ ಉತ್ಪನ್ನವಾಗಿದೆ.


ನನ್ಹೈಯಾ ತನ್ನ ಪೈಪ್ ಡೈ-ಹೆಡ್ ಶ್ರೇಣಿಯಲ್ಲಿ ಹೊಂದಾಣಿಕೆ ಮಾಡಬಹುದಾದ ಮ್ಯಾಂಡ್ರೆಲ್ಗಳು, ಕೂಲಿಂಗ್-ಚಾನೆಲ್ ಆಯ್ಕೆಗಳು ಮತ್ತು ಬದಲಾಯಿಸಬಹುದಾದ ಲೈನರ್ಗಳನ್ನು ನೀಡುತ್ತದೆ. ನಿರ್ದಿಷ್ಟ ಕಾರಣಕ್ಕಾಗಿ ಆ ಆಯ್ಕೆಗಳನ್ನು ಬಳಸಿ. ಆಪರೇಟರ್ಗಳು ಪುನರಾವರ್ತನೀಯ ಕೇಂದ್ರೀಕರಣ ವಿಧಾನವನ್ನು ಹೊಂದಿರುವಾಗ ಹೊಂದಾಣಿಕೆಯು ಉಪಯುಕ್ತವಾಗಿದೆ. ಬದಲಾಯಿಸಬಹುದಾದ ಉಡುಗೆ ಘಟಕಗಳು ಅವುಗಳ ವ್ಯಾಪ್ತಿ, ಬಿಡಿ ಪ್ರಮಾಣ ಮತ್ತು ಬದಲಿ ಕಾರ್ಯವಿಧಾನವು ಸ್ಪಷ್ಟವಾದಾಗ ಉಪಯುಕ್ತವಾಗಿದೆ.
ಮ್ಯಾಚಿಂಗ್ ಪ್ರಾರಂಭವಾಗುವ ಮೊದಲು ಎಕ್ಸ್ಟ್ರೂಡರ್ ಇಂಟರ್ಫೇಸ್ ಅನ್ನು ಲಾಕ್ ಮಾಡಿ
ಪೈಪ್ ಡೈ ಅತ್ಯುತ್ತಮ ಆಂತರಿಕ ಹರಿವಿನ ಮಾರ್ಗವನ್ನು ಹೊಂದಬಹುದು ಮತ್ತು ಇನ್ಲೆಟ್, ರಿಜಿಸ್ಟರ್, ಬೋಲ್ಟ್ ಪ್ಯಾಟರ್ನ್, ಸೀಲ್ ಅಥವಾ ಸೆಂಟರ್ ಎತ್ತರವನ್ನು ಊಹಿಸಲಾಗಿರುವುದರಿಂದ ಇನ್ಸ್ಟಾಲ್ ಮಾಡಲು ವಿಫಲವಾಗಿದೆ. ಬದಲಿ ಯೋಜನೆಗಳು ವಿಶೇಷವಾಗಿ ದುರ್ಬಲವಾಗಿರುತ್ತವೆ ಏಕೆಂದರೆ ಯಂತ್ರ ರೇಖಾಚಿತ್ರಗಳು ಹಳೆಯದಾಗಿರಬಹುದು, ಮಾರ್ಪಡಿಸಿರಬಹುದು ಅಥವಾ ಲಭ್ಯವಿಲ್ಲ.
ನಾವು ಮೂರು ರೀತಿಯ ಪುರಾವೆಗಳನ್ನು ಆದ್ಯತೆ ನೀಡುತ್ತೇವೆ: ಮೂಲ ನಿಯಂತ್ರಿತ ರೇಖಾಚಿತ್ರ, ತಾಜಾ ಅಳತೆಗಳು ಮತ್ತು ಪ್ರಮಾಣದ ಉಲ್ಲೇಖದೊಂದಿಗೆ ಸ್ಪಷ್ಟವಾದ ಫೋಟೋಗಳು. ಮೂವರು ಒಪ್ಪದಿದ್ದರೆ, ಉತ್ಪಾದನಾ ರೇಖಾಚಿತ್ರವನ್ನು ಬಿಡುಗಡೆ ಮಾಡುವ ಮೊದಲು ಸಂಘರ್ಷವನ್ನು ಪರಿಹರಿಸಿ.
- ಎಕ್ಸ್ಟ್ರೂಡರ್ ತಯಾರಿಕೆ, ಮಾದರಿ ಮತ್ತು ಸ್ಕ್ರೂ ಕಾನ್ಫಿಗರೇಶನ್
- ಸ್ಕ್ರೂ ವ್ಯಾಸ ಮತ್ತು ರೇಟ್ ಮಾಡಿದ ಔಟ್ಪುಟ್ ಶ್ರೇಣಿ
- ಡಿಸ್ಚಾರ್ಜ್ ಅಥವಾ ಅಡಾಪ್ಟರ್ ಫ್ಲೇಂಜ್ ಡ್ರಾಯಿಂಗ್
- ವ್ಯಾಸ, ಆಳ ಮತ್ತು ಸಹಿಷ್ಣುತೆಯನ್ನು ನೋಂದಾಯಿಸಿ
- ಬೋಲ್ಟ್ ಪ್ರಮಾಣ, ಥ್ರೆಡ್, ಪಿಚ್ ಸರ್ಕಲ್ ಮತ್ತು ಓರಿಯಂಟೇಶನ್
- ಸೀಲಿಂಗ್-ಫೇಸ್ ಜ್ಯಾಮಿತಿ ಮತ್ತು ಗ್ಯಾಸ್ಕೆಟ್ ವಿಧಾನ
- ಮೆಲ್ಟ್-ಇನ್ಲೆಟ್ ವ್ಯಾಸ ಮತ್ತು ಪರಿವರ್ತನೆಯ ಉದ್ದ
- ಅಗತ್ಯವಿರುವ ಬ್ರೇಕರ್ ಪ್ಲೇಟ್ ಅಥವಾ ಸ್ಕ್ರೀನ್ ಇಂಟರ್ಫೇಸ್
- ಒತ್ತಡ ಸಂವೇದಕ ಪೋರ್ಟ್ ಗಾತ್ರ ಮತ್ತು ಸ್ಥಳ
- ಕರಗುವ-ತಾಪಮಾನ ಸಂವೇದಕ ಪ್ರಕಾರ ಮತ್ತು ಅಳವಡಿಕೆ
- ಹೀಟರ್ ವೋಲ್ಟೇಜ್, ಆವರ್ತನ, ವಿದ್ಯುತ್ ಮತ್ತು ಕನೆಕ್ಟರ್ಸ್
- ಥರ್ಮೋಕೂಲ್ ಪ್ರಕಾರ ಮತ್ತು ನಿಯಂತ್ರಕ ಹೊಂದಾಣಿಕೆ
- ಡೈ-ಹೆಡ್ ಸೆಂಟರ್ ಎತ್ತರ ಮತ್ತು ಹರಿವಿನ ದಿಕ್ಕು
- ಬೆಂಬಲ ಫ್ರೇಮ್, ಚಕ್ರಗಳು, ಹಳಿಗಳು ಅಥವಾ ಎತ್ತುವ ಬಿಂದುಗಳು
- ಲಭ್ಯವಿರುವ ಅನುಸ್ಥಾಪನ ಮತ್ತು ನಿರ್ವಹಣೆ ಕ್ಲಿಯರೆನ್ಸ್
- ಕ್ಯಾಲಿಬ್ರೇಟರ್ ಮತ್ತು ಜೋಡಣೆ ಉಲ್ಲೇಖಕ್ಕೆ ದೂರ
Nanhaiya ಗ್ರಾಹಕೀಯಗೊಳಿಸಬಹುದಾದ ತಯಾರಿಸುತ್ತದೆಬ್ಯಾರೆಲ್ ಫ್ಲೇಂಜ್ಗಳುಮತ್ತು ಡೈ-ಹೆಡ್ ಘಟಕಗಳು, ಆದ್ದರಿಂದ ಅಡಾಪ್ಟರ್ ಅನ್ನು ಇನ್ಸ್ಟಾಲೇಶನ್ ಸರ್ಪ್ರೈಸ್ ಆಗಿ ಎಡಕ್ಕೆ ಬದಲಾಗಿ ತಲೆಯೊಂದಿಗೆ ಚರ್ಚಿಸಬಹುದು. ಸಂಪೂರ್ಣ ಲೈನ್ ಪ್ರಾಜೆಕ್ಟ್ಗಾಗಿ, ಡೈ ಇಂಟರ್ಫೇಸ್ ಅನ್ನು ಆಯ್ಕೆ ಮಾಡುವುದರೊಂದಿಗೆ ಜೋಡಿಸಿಪ್ಲಾಸ್ಟಿಕ್ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಯಂತ್ರ, ನಿಯಂತ್ರಣಗಳು ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಉಪಕರಣಗಳು.
ನಮ್ಮ ಕಾರ್ಖಾನೆ ನೋಟ:ಫ್ಲೇಂಜ್ನ ಫೋನ್ ಫೋಟೋ ಲೇಔಟ್ ಅನ್ನು ಅರ್ಥಮಾಡಿಕೊಳ್ಳಲು ನಮಗೆ ಸಹಾಯ ಮಾಡುತ್ತದೆ, ಆದರೆ ಇದು ಬೋಲ್ಟ್ ಸರ್ಕಲ್ ಅಥವಾ ರಿಜಿಸ್ಟರ್ ಫಿಟ್ ಅನ್ನು ವ್ಯಾಖ್ಯಾನಿಸುವುದಿಲ್ಲ. ಪ್ರಶ್ನೆಗಳನ್ನು ಹುಡುಕಲು ನಾವು ಫೋಟೋವನ್ನು ಬಳಸುತ್ತೇವೆ. ಲೋಹವನ್ನು ಕತ್ತರಿಸಲು ನಾವು ಸಹಿ ಮಾಡಿದ ರೇಖಾಚಿತ್ರವನ್ನು ಬಳಸುತ್ತೇವೆ. ಆ ವ್ಯತ್ಯಾಸವು ಸಂಪೂರ್ಣ ಅನುಸ್ಥಾಪನೆಯನ್ನು ವಿಳಂಬಗೊಳಿಸುವುದರಿಂದ ಸಣ್ಣ ಇಂಟರ್ಫೇಸ್ ತಪ್ಪನ್ನು ತಡೆಯುತ್ತದೆ.


ವಸ್ತು ಮತ್ತು ಶುಚಿಗೊಳಿಸುವ ಕರ್ತವ್ಯದ ಸುತ್ತಲೂ ನಿರ್ಮಾಣವನ್ನು ಆರಿಸಿ
Nanhaiya ಅವರ ಮೀಸಲಾದ ಪೈಪ್ ಡೈ ಹೆಡ್ ಗಟ್ಟಿಯಾದ ಮೇಲ್ಮೈಗಳೊಂದಿಗೆ ಹೆಚ್ಚಿನ ಸಾಮರ್ಥ್ಯದ ಮಿಶ್ರಲೋಹದ ಉಕ್ಕನ್ನು ಬಳಸುತ್ತದೆ ಮತ್ತು ನಿಖರವಾದ CNC ಯಂತ್ರ ಮತ್ತು ಶಾಖ ಚಿಕಿತ್ಸೆಯಿಂದ ಉತ್ಪಾದಿಸಲಾಗುತ್ತದೆ. ಇದರ ಸಾಮಾನ್ಯಹೊರಹಾಕುವವನು ಸಾಯುವ ತಲೆಪುಟವು 38CrMoAl, ನೈಟ್ರೈಡಿಂಗ್ ಮತ್ತು HV950 ರಿಂದ HV1000 ವರೆಗಿನ ಮೇಲ್ಮೈ ಗಡಸುತನವನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ.
ಆ ಮೌಲ್ಯಗಳು ಉಪಯುಕ್ತ ಆರಂಭಿಕ ಡೇಟಾ, ಆದರೆ ಅನುಮೋದಿತ ವಿವರಣೆಯು ಇನ್ನೂ ನಿಖರವಾದ ಘಟಕ ವಸ್ತು, ಚಿಕಿತ್ಸೆಯ ವ್ಯಾಪ್ತಿ, ಸಿದ್ಧಪಡಿಸಿದ ಗಡಸುತನ ಮಾನದಂಡ, ಹರಿವು-ಮೇಲ್ಮೈ ಮುಕ್ತಾಯ, ಆಯಾಮದ ತಪಾಸಣೆ ಮತ್ತು ಯಾವುದೇ ತುಕ್ಕು ಅಗತ್ಯವನ್ನು ಗುರುತಿಸಬೇಕು. ಒಂದು ಘಟಕದ ಮೇಲೆ ಗಡಸುತನದ ಮೌಲ್ಯವನ್ನು ಪ್ರತಿ ಫಾಸ್ಟೆನರ್, ಹೀಟರ್ ಕವರ್ ಅಥವಾ ರಚನಾತ್ಮಕ ಭಾಗಕ್ಕೆ ನಕಲಿಸಬಾರದು.
| ಸೇವೆಯ ಸ್ಥಿತಿ | ಖರೀದಿ ಕಾಳಜಿ | ಉದ್ಧರಣದಲ್ಲಿ ಏನು ವ್ಯಾಖ್ಯಾನಿಸಬೇಕು |
|---|---|---|
| ತುಂಬಿದ PVC | ಅಪಘರ್ಷಕ ಖನಿಜ ಫಿಲ್ಲರ್, ನಿಕ್ಷೇಪಗಳು ಮತ್ತು ಶುಚಿಗೊಳಿಸುವ ಆವರ್ತನ | ಫಾರ್ಮುಲಾ, ಫಿಲ್ಲರ್ ಮಟ್ಟ, ತೇವಗೊಳಿಸಲಾದ-ಘಟಕ ವಸ್ತು ಮತ್ತು ಚಿಕಿತ್ಸೆ, ಬದಲಾಯಿಸಬಹುದಾದ-ಉಡುಪು ವ್ಯಾಪ್ತಿ ಮತ್ತು ಸ್ವಚ್ಛಗೊಳಿಸುವ ವಿಧಾನ |
| CPVC ಅಥವಾ ಶಾಖ-ಸೂಕ್ಷ್ಮ ಸಂಯುಕ್ತ | ಉಷ್ಣ ಇತಿಹಾಸ, ಹಿಡಿತ ಮತ್ತು ವಸ್ತು ಅವನತಿ | ಸಂಸ್ಕರಣೆ ವಿಂಡೋ, ಹರಿವಿನ ಮಾರ್ಗ ಪರಿಕಲ್ಪನೆ, ತಾಪನ ವಲಯಗಳು, ಸಂವೇದಕ ಬಿಂದುಗಳು, ಪ್ರಾರಂಭ ಮತ್ತು ಸ್ಥಗಿತಗೊಳಿಸುವ ವಿಧಾನ |
| ಕಾರ್ಬನ್-ಕಪ್ಪು PE | ಸ್ಥಿರ ವಿತರಣೆ, ಮೇಲ್ಮೈ ಗುಣಮಟ್ಟ ಮತ್ತು ದೀರ್ಘಾವಧಿಯ ಓಟಗಳು | ಕಾಂಪೌಂಡ್ ಗ್ರೇಡ್, ಔಟ್ಪುಟ್ ಶ್ರೇಣಿ, ಒತ್ತಡದ ಕಿಟಕಿ, ಹೀಟರ್ ವ್ಯವಸ್ಥೆ ಮತ್ತು ಶುಚಿಗೊಳಿಸುವ ಪ್ರವೇಶ |
| ಮರುಬಳಕೆಯ ವಿಷಯ | ಮಾಲಿನ್ಯ, ಸ್ನಿಗ್ಧತೆಯ ವ್ಯತ್ಯಾಸ ಮತ್ತು ಅಪಘರ್ಷಕ ಕಣಗಳು | ಮೂಲ, ಗರಿಷ್ಠ ಶೇಕಡಾವಾರು, ಶೋಧನೆ ಯೋಜನೆ, ಮಾದರಿ, ನಿರೀಕ್ಷಿತ ವ್ಯತ್ಯಾಸ ಮತ್ತು ಸ್ವೀಕಾರ ಮಿತಿಗಳು |
| ಆಗಾಗ್ಗೆ ಬಣ್ಣ ಬದಲಾವಣೆಗಳು | ಹೋಲ್ಡ್-ಅಪ್, ಪ್ರವೇಶ, ಬದಲಾವಣೆ-ಭಾಗ ನಿರ್ವಹಣೆ ಮತ್ತು ಸ್ಕ್ರ್ಯಾಪ್ | ಬಣ್ಣದ ಅನುಕ್ರಮ, ಶುಚಿಗೊಳಿಸುವ ವಸ್ತು, ಅನುಮತಿಸಲಾದ ಬದಲಾವಣೆಯ ಸಮಯ, ಶುದ್ಧೀಕರಣ ವಿಧಾನ ಮತ್ತು ತೆಗೆಯಬಹುದಾದ ಭಾಗಗಳು |
ಗಟ್ಟಿಯಾದದ್ದು ಸಂಪೂರ್ಣ ವಸ್ತು ತಂತ್ರವಲ್ಲ.ಮೇಲ್ಮೈ ಗಡಸುತನ, ಕೇಸ್ ಆಳ, ತಲಾಧಾರದ ಗಟ್ಟಿತನ, ತುಕ್ಕು ವರ್ತನೆ, ಮುಕ್ತಾಯ ಮತ್ತು ದುರಸ್ತಿ ವಿಧಾನವು ಘಟಕ ಮತ್ತು ಪ್ರಕ್ರಿಯೆಗೆ ಸರಿಹೊಂದಬೇಕು. ಏನು ಚಿಕಿತ್ಸೆ ನೀಡಲಾಗಿದೆ, ಅದನ್ನು ಹೇಗೆ ಪರಿಶೀಲಿಸಲಾಗಿದೆ ಮತ್ತು ಆದೇಶದೊಂದಿಗೆ ಯಾವ ತಪಾಸಣೆ ದಾಖಲೆ ಬರುತ್ತದೆ ಎಂಬುದನ್ನು ಪಟ್ಟಿ ಮಾಡಲು ಪೂರೈಕೆದಾರರನ್ನು ಕೇಳಿ.


ನನ್ಹಯ್ಯ ಅವರ ವಿಮರ್ಶೆಉತ್ಪಾದನಾ ಉಪಕರಣಗಳು, ಪ್ರಮಾಣಪತ್ರಗಳುಮತ್ತುತಾಂತ್ರಿಕ ಸೇವೆಪೂರೈಕೆದಾರ ಅರ್ಹತೆಯ ಸಮಯದಲ್ಲಿ. ಅನುಸ್ಥಾಪನಾ ಮಾರ್ಗದರ್ಶನ ಮತ್ತು ದೀರ್ಘಾವಧಿಯ ನಿರ್ವಹಣಾ ಸಲಹೆಯನ್ನು ಒಪ್ಪಿದ ಬೆಂಬಲ ವ್ಯಾಪ್ತಿಯಲ್ಲಿ ಸೇರಿಸಿಕೊಳ್ಳಬಹುದು.
ಖರೀದಿ ಲೆಕ್ಕಾಚಾರದ ಭಾಗವಾಗಿ ಗಾತ್ರ ಬದಲಾವಣೆ ಮಾಡಿ
ಪ್ರತಿ ಬದಲಾವಣೆಯು ಕ್ರೇನ್ ಅನ್ನು ಜೋಡಿಸಿದರೆ, ಹೀಟರ್ಗಳನ್ನು ಹಾನಿಗೊಳಿಸಿದರೆ ಅಥವಾ ಪುನರಾವರ್ತಿತ ಪ್ರಯೋಗ ಮತ್ತು ದೋಷ ಕೇಂದ್ರೀಕರಣದ ಅಗತ್ಯವಿದ್ದರೆ ಕಡಿಮೆ ಉಪಕರಣದ ಬೆಲೆ ದುಬಾರಿಯಾಗಬಹುದು. ಡೈ ಮತ್ತು ಮ್ಯಾಂಡ್ರೆಲ್ ಅನ್ನು ಹೇಗೆ ತೆಗೆದುಹಾಕಲಾಗುತ್ತದೆ, ಅಲ್ಲಿ ಬಿಸಿ ಭಾಗಗಳನ್ನು ಇರಿಸಲಾಗುತ್ತದೆ, ಯಾವ ಫಾಸ್ಟೆನರ್ಗಳನ್ನು ನಿರ್ವಹಿಸಲಾಗುತ್ತದೆ, ಹೇಗೆ ಜೋಡಣೆಯನ್ನು ಪುನಃಸ್ಥಾಪಿಸಲಾಗುತ್ತದೆ ಮತ್ತು ಯಾವ ಸೀಲುಗಳು ಅಥವಾ ಉಪಭೋಗ್ಯಗಳನ್ನು ಬದಲಾಯಿಸಲಾಗುತ್ತದೆ ಎಂದು ಕೇಳಿ.
| ಬದಲಾವಣೆಯ ಪ್ರಶ್ನೆ | ಖರೀದಿದಾರನು ಏಕೆ ಕಾಳಜಿ ವಹಿಸಬೇಕು | ಒಪ್ಪಂದದ ಔಟ್ಪುಟ್ |
|---|---|---|
| ಯಾವ ಗಾತ್ರಗಳು ಒಂದು ದೇಹವನ್ನು ಹಂಚಿಕೊಳ್ಳುತ್ತವೆ? | ಹೆಡ್ಗಳ ನೈಜ ಸಂಖ್ಯೆ ಮತ್ತು ಬದಲಾವಣೆ-ಭಾಗ ಸೆಟ್ಗಳನ್ನು ತೋರಿಸುತ್ತದೆ | ಪೈಪ್ ಒಡಿ, ಗೋಡೆಯ ಶ್ರೇಣಿ ಮತ್ತು ವಸ್ತುಗಳಿಂದ ಹೊಂದಾಣಿಕೆಯ ಮ್ಯಾಟ್ರಿಕ್ಸ್ |
| ತೆಗೆದುಹಾಕುವ ಮೊದಲು ಏನು ತಣ್ಣಗಾಗಬೇಕು? | ಅಲಭ್ಯತೆ ಮತ್ತು ನಿರ್ವಹಣೆ ಸುರಕ್ಷತೆಯ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ | ಲಿಖಿತ ತಾಪಮಾನ ಮತ್ತು ನಿರ್ವಹಣೆ ವಿಧಾನ |
| ಡೈ ಮತ್ತು ಮ್ಯಾಂಡ್ರೆಲ್ ಹೇಗೆ ಕೇಂದ್ರೀಕೃತವಾಗಿದೆ? | ಪ್ರಾರಂಭದ ಸ್ಕ್ರ್ಯಾಪ್ ಮತ್ತು ಗೋಡೆಯ ತಿದ್ದುಪಡಿಯ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ | ಹೊಂದಾಣಿಕೆ ರೇಖಾಚಿತ್ರ, ಉಲ್ಲೇಖ ಸ್ಥಾನಗಳು ಮತ್ತು ತರಬೇತಿ |
| ಯಾವ ಉಪಕರಣಗಳು ಮತ್ತು ಎತ್ತುವ ಸಾಧನಗಳು ಅಗತ್ಯವಿದೆ? | ಅಸುರಕ್ಷಿತ ಸುಧಾರಿತ ನಿರ್ವಹಣೆಯನ್ನು ತಡೆಯುತ್ತದೆ | ಪರಿಕರ ಪಟ್ಟಿ, ಭಾಗ ತೂಕ, ಎತ್ತುವ ಅಂಕಗಳು ಮತ್ತು ಫಿಕ್ಚರ್ ರೇಖಾಚಿತ್ರಗಳು |
| ಯಾವ ಭಾಗಗಳು ವಾಡಿಕೆಯ ಬಿಡಿಭಾಗಗಳಾಗಿವೆ? | ಥ್ರೆಡ್, ಸೀಲ್, ಹೀಟರ್ ಅಥವಾ ಸಂವೇದಕ ಹಾನಿಯ ನಂತರ ಅಲಭ್ಯತೆಯನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ | ಎರಡು ವರ್ಷಗಳ ಶಿಫಾರಸು ಮಾಡಿದ ಬಿಡಿ ಪಟ್ಟಿಯನ್ನು ಐಟಂ ಮೂಲಕ ಬೆಲೆಯಾಗಿರುತ್ತದೆ |
| ಹರಿವಿನ ಮಾರ್ಗವನ್ನು ಹೇಗೆ ಸ್ವಚ್ಛಗೊಳಿಸಲಾಗುತ್ತದೆ? | ಕಾರ್ಮಿಕ, ಮೇಲ್ಮೈ ಅಪಾಯ ಮತ್ತು ಬಣ್ಣ-ಬದಲಾವಣೆ ಸ್ಕ್ರ್ಯಾಪ್ ಅನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ | ಅನುಮೋದಿತ ಶುಚಿಗೊಳಿಸುವ ಉಪಕರಣಗಳು, ವಸ್ತುಗಳು ಮತ್ತು ಡಿಸ್ಅಸೆಂಬಲ್ ಹಂತಗಳು |
ಮಿಶ್ರ ಉತ್ಪನ್ನ ವೇಳಾಪಟ್ಟಿಗಾಗಿ, ಗಂಟೆಗಳು, ಕಾರ್ಮಿಕ ಮತ್ತು ಪ್ರಾರಂಭದ ಸ್ಕ್ರ್ಯಾಪ್ ಮೂಲಕ ಬದಲಾವಣೆಯ ವೆಚ್ಚವನ್ನು ಲೆಕ್ಕಾಚಾರ ಮಾಡಿ. ಒಂದು ಸಸ್ಯವು ವಾರಕ್ಕೆ ಹಲವಾರು ಬಾರಿ ಎರಡು ದೂರದ ಪೈಪ್ ಗಾತ್ರಗಳ ನಡುವೆ ಬದಲಾದರೆ, ಎರಡು ಸಂಪೂರ್ಣ ತಲೆಗಳು ಅನೇಕ ಒಳಸೇರಿಸುವಿಕೆಗಳೊಂದಿಗೆ ಒಂದು ದೇಹಕ್ಕಿಂತ ಹೆಚ್ಚಿನ ಉತ್ಪಾದನಾ ಸಮಯವನ್ನು ರಕ್ಷಿಸಬಹುದು. ಬದಲಾವಣೆಗಳು ವಿರಳವಾಗಿದ್ದರೆ ಮತ್ತು ವ್ಯಾಪ್ತಿಯು ಸಾಂದ್ರವಾಗಿದ್ದರೆ, ಹಂಚಿಕೆಯ ದೇಹವು ಸಂವೇದನಾಶೀಲವಾಗಿರುತ್ತದೆ.
ನಮ್ಮ ಕಾರ್ಖಾನೆ ನೋಟ:ಉಪಕರಣವನ್ನು ಯಾರು ಬದಲಾಯಿಸುತ್ತಾರೆ ಮತ್ತು ಯಾವ ಎತ್ತುವ ಉಪಕರಣಗಳು ಲಭ್ಯವಿದೆ ಎಂದು ನಾವು ಕೇಳುತ್ತೇವೆ. ಕ್ಲೀನ್ ಅಸೆಂಬ್ಲಿ ಬೆಂಚ್ನಲ್ಲಿ ಕೆಲಸ ಮಾಡುವ ವಿನ್ಯಾಸವು ಬಿಸಿ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಮತ್ತು ನಿರ್ವಾತ ಟ್ಯಾಂಕ್ನ ಪಕ್ಕದಲ್ಲಿ ವಿಚಿತ್ರವಾಗಿರಬಹುದು. ಆಪರೇಟರ್ ಪ್ರವೇಶವು ಎಂಜಿನಿಯರಿಂಗ್ ಇನ್ಪುಟ್ ಆಗಿದೆ, ಮಾರಾಟದ ನಂತರದ ವಿವರವಲ್ಲ.

ಜವಾಬ್ದಾರಿಯುತ ಪ್ರಕ್ರಿಯೆಯ ವಲಯವನ್ನು ಕಂಡುಹಿಡಿಯಲು ಪೈಪ್ ದೋಷಗಳನ್ನು ಬಳಸಿ
ಒಂದು ಪೈಪ್ ನಿರ್ದಿಷ್ಟತೆಯನ್ನು ಕಳೆದುಕೊಂಡಾಗ, ನಿರ್ವಾಹಕರು ಸಾಮಾನ್ಯವಾಗಿ ಡೈ ಅನ್ನು ಮೊದಲು ಹೊಂದಿಸುತ್ತಾರೆ ಏಕೆಂದರೆ ಅದರ ಕೇಂದ್ರೀಕರಿಸುವ ಬೋಲ್ಟ್ಗಳು ಗೋಚರಿಸುತ್ತವೆ. ತಾಪಮಾನ, ಎಕ್ಸ್ಟ್ರೂಡರ್ ಅಥವಾ ಡೌನ್ಸ್ಟ್ರೀಮ್ ಸಮಸ್ಯೆಯನ್ನು ಮರೆಮಾಡುವಾಗ ಅದು ತಾತ್ಕಾಲಿಕವಾಗಿ ಒಂದು ಓದುವಿಕೆಯನ್ನು ಸುಧಾರಿಸಬಹುದು. ಏಕಕಾಲದಲ್ಲಿ ಹಲವಾರು ಬದಲಾವಣೆಗಳನ್ನು ಮಾಡುವ ಮೊದಲು ಸುತ್ತಳತೆಯ ಸುತ್ತಲೂ ಮತ್ತು ಪೈಪ್ ಉದ್ದದ ಉದ್ದಕ್ಕೂ ದೋಷವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ.
| ಗಮನಿಸಿದ ದೋಷ | ಡೈ-ಹೆಡ್ ತಪಾಸಣೆ | ಅಪ್ಸ್ಟ್ರೀಮ್ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಚೆಕ್ಗಳು | ಪಾಠವನ್ನು ಖರೀದಿಸುವುದು |
|---|---|---|---|
| ಒಂದು ಕಡೆ ಸ್ಥಿರವಾಗಿ ದಪ್ಪವಾಗಿರುತ್ತದೆ | ಮ್ಯಾಂಡ್ರೆಲ್ ಕೇಂದ್ರೀಕರಣ, ಹರಿವು-ಮಾರ್ಗ ನಿಕ್ಷೇಪಗಳು, ಹಾನಿ, ಹೀಟರ್ ಸಮತೋಲನ ಮತ್ತು ಜೋಡಣೆ ಜೋಡಣೆ | ಎಕ್ಸ್ಟ್ರೂಡರ್ ಸರ್ಜಿಂಗ್, ಕ್ಯಾಲಿಬ್ರೇಟರ್ ಜೋಡಣೆ, ನಿರ್ವಾತ ವಿತರಣೆ, ಕೂಲಿಂಗ್ ಮತ್ತು ಹಾಲ್-ಆಫ್ ಜೋಡಣೆ | ಪ್ರವೇಶಿಸಬಹುದಾದ ಕೇಂದ್ರೀಕರಣ, ತಾಪಮಾನ ವಲಯಗಳು ಮತ್ತು ಜೋಡಣೆಯ ಉಲ್ಲೇಖದ ಅಗತ್ಯವಿದೆ |
| ಪೈಪ್ ಸುತ್ತಲೂ ಮತ್ತು ಉದ್ದಕ್ಕೂ ಗೋಡೆಯು ಬದಲಾಗುತ್ತದೆ | ಸಡಿಲ ಹೊಂದಾಣಿಕೆ, ಥರ್ಮಲ್ ಸೈಕ್ಲಿಂಗ್, ಅಸ್ಥಿರ ಒತ್ತಡ ಅಥವಾ ಅಸಮ ಹರಿವು | ಫೀಡಿಂಗ್, ಸ್ಕ್ರೂ ಔಟ್ಪುಟ್, ಲೈನ್-ಸ್ಪೀಡ್ ಕಂಟ್ರೋಲ್, ನಿರ್ವಾತ ಮತ್ತು ನೀರಿನ-ತಾಪಮಾನ ಸ್ಥಿರತೆ | ಸ್ಥಿರವಾದ ಆಪರೇಟಿಂಗ್ ವಿಂಡೋವನ್ನು ಸ್ವೀಕರಿಸಿ, ಒಂದು ಸಣ್ಣ ಅಳತೆಗಳ ಸೆಟ್ ಅಲ್ಲ |
| ಉದ್ದವಾದ ಮೇಲ್ಮೈ ರೇಖೆಗಳು | ಮಾಲಿನ್ಯ, ಠೇವಣಿ, ಸ್ಕ್ರಾಚ್ ಅಥವಾ ಹಾನಿಗೊಳಗಾದ ಡೈ-ಲಿಪ್ ಮೇಲ್ಮೈ | ಕರಗದ ಕಣಗಳು, ಶೋಧನೆ, ಕ್ಯಾಲಿಬ್ರೇಟರ್ ಹಾನಿ ಮತ್ತು ನಿರ್ವಹಣೆ ಗುರುತುಗಳು | ಸ್ವಚ್ಛಗೊಳಿಸುವ ಉಪಕರಣಗಳು, ಫಿಲ್ಟರ್ ಯೋಜನೆ, ಮೇಲ್ಮೈ ತಪಾಸಣೆ ಮತ್ತು ಬಿಡಿ ಉಪಕರಣಗಳನ್ನು ವಿವರಿಸಿ |
| ಹಳದಿ, ಕಂದು ಅಥವಾ ಕಪ್ಪು ಗೆರೆಗಳು | ಸತ್ತ ವಲಯಗಳು, ನಿಕ್ಷೇಪಗಳು, ಅತಿಯಾದ ಸ್ಥಳೀಯ ಶಾಖ ಮತ್ತು ದೀರ್ಘ ನಿವಾಸ ಸಮಯ | ಕಲುಷಿತ ಆಹಾರ, ಬ್ಯಾರೆಲ್ ನಿಕ್ಷೇಪಗಳು, ಸ್ಕ್ರೂ ಉಡುಗೆ ಮತ್ತು ಸ್ಥಗಿತಗೊಳಿಸುವ ಅಭ್ಯಾಸ | ಹಳೆಯ ಜ್ಯಾಮಿತಿಯನ್ನು ನಕಲಿಸುವ ಮೊದಲು ಪೂರ್ಣ ಕರಗುವ ಮಾರ್ಗ ಮತ್ತು ಸ್ವಚ್ಛಗೊಳಿಸುವ ದಿನಚರಿಯನ್ನು ಪರಿಶೀಲಿಸಿ |
| ಅಧಿಕ ತಲೆ ಒತ್ತಡ | ನಿರ್ಬಂಧಿತ ವಾರ್ಷಿಕ ಅಂತರ, ಕಡಿಮೆ ತಾಪಮಾನ, ತಡೆ ಅಥವಾ ಸೂಕ್ತವಲ್ಲದ ಹರಿವಿನ ಮಾರ್ಗ | ಪರದೆಯ ನಿರ್ಬಂಧ, ವಸ್ತು ಸ್ನಿಗ್ಧತೆ, ಔಟ್ಪುಟ್ ಬೇಡಿಕೆ ಮತ್ತು ಸಂವೇದಕ ಸ್ಥಿತಿ | ನಿರ್ದಿಷ್ಟತೆಯಲ್ಲಿ ಒತ್ತಡ ಮಾಪನ ಬಿಂದು ಮತ್ತು ಕಾರ್ಯಾಚರಣೆಯ ಮಿತಿಯನ್ನು ತಿಳಿಸಿ |
| ಪೈಪ್ ಅಂಡಾಕಾರದ | ಅಸಮ ನಿರ್ಗಮನ ಹರಿವು ಅಥವಾ ಆರಂಭಿಕ ಟ್ಯೂಬ್ ಸ್ಥಾನ | ಕ್ಯಾಲಿಬ್ರೇಟರ್ ಉಡುಗೆ, ನಿರ್ವಾತ, ಕೂಲಿಂಗ್ ಬ್ಯಾಲೆನ್ಸ್, ಬೆಂಬಲ ಮತ್ತು ಹಾಲ್-ಆಫ್ ಜೋಡಣೆ | ಅಂತಿಮ ಅಂಡಾಕಾರವು ಸಂಪೂರ್ಣ ಸಾಲಿನ ಸ್ವೀಕಾರ ಪರೀಕ್ಷೆಗೆ ಸೇರಿದೆ |
| ಒರಟು ಒಳ ಮೇಲ್ಮೈ | ಮ್ಯಾಂಡ್ರೆಲ್ ಮುಕ್ತಾಯ, ನಿಕ್ಷೇಪಗಳು, ತಾಪಮಾನ ಮತ್ತು ಹರಿವಿನ ನಡವಳಿಕೆ | ವಸ್ತು ತೇವಾಂಶ, ಪ್ರಸರಣ, ಅವನತಿ ಮತ್ತು ಔಟ್ಪುಟ್ ಸ್ಥಿರತೆ | ಮಾದರಿ ಅನುಮೋದನೆಯಲ್ಲಿ ಆಂತರಿಕ ಮತ್ತು ಬಾಹ್ಯ ಮೇಲ್ಮೈ ಮಾನದಂಡಗಳನ್ನು ಸೇರಿಸಿ |
ಒಂದು ಬದಲಾವಣೆಯ ನಿಯಮ:ಬೇಸ್ಲೈನ್ ಅನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ, ಒಂದು ನಿಯಂತ್ರಿತ ವೇರಿಯೇಬಲ್ ಅನ್ನು ಬದಲಾಯಿಸಿ, ವಸ್ತುವು ರೇಖೆಯ ಮೂಲಕ ಚಲಿಸುವವರೆಗೆ ಕಾಯಿರಿ, ಪೀಡಿತ ಪೈಪ್ ಅನ್ನು ಗುರುತಿಸಿ ಮತ್ತು ಮತ್ತೆ ಅಳತೆ ಮಾಡಿ. ತಾಪಮಾನಗಳ ಯಾದೃಚ್ಛಿಕ ಹೊಂದಾಣಿಕೆ, ಕೇಂದ್ರೀಕರಣ, ನಿರ್ವಾತ ಮತ್ತು ಅದೇ ಸಮಯದಲ್ಲಿ ಹಾಲ್-ಆಫ್ ಕಾರಣವನ್ನು ಗುರುತಿಸಲು ಅಗತ್ಯವಾದ ಪುರಾವೆಗಳನ್ನು ನಾಶಪಡಿಸುತ್ತದೆ.
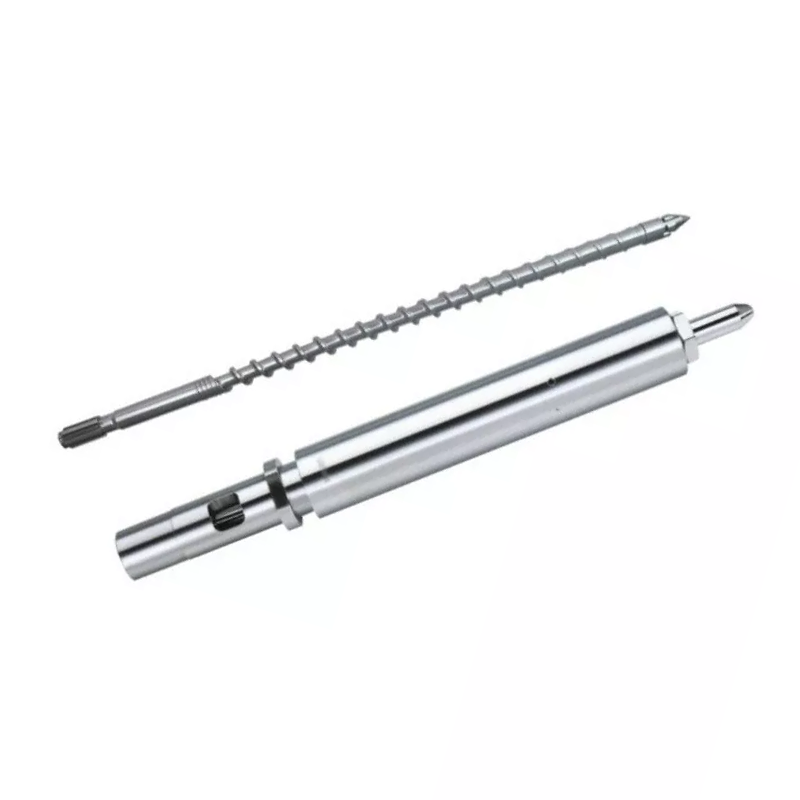
ಔಟ್ಪುಟ್ ಅಥವಾ ಕರಗುವ ಒತ್ತಡವು ತಲೆಯ ಮೊದಲು ಅಸ್ಥಿರವಾಗಿದ್ದರೆ, ಸ್ಕ್ರೂ ಮತ್ತು ಬ್ಯಾರೆಲ್ ಅನ್ನು ಸಹ ಪರೀಕ್ಷಿಸಿ. ನನ್ಹಯ್ಯ ಸರಬರಾಜುಪಿವಿಸಿ ಪೈಪ್ ಸಿಂಗಲ್ ಸ್ಕ್ರೂಗಳು, PVC ಪೈಪ್ ಸಮಾನಾಂತರ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ಗಳುಮತ್ತುPVC ಪೈಪ್ ಶಂಕುವಿನಾಕಾರದ ಅವಳಿ-ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ಗಳು. ಧರಿಸಿರುವ ಅಥವಾ ಸೂಕ್ತವಲ್ಲದ ಪ್ಲಾಸ್ಟಿಸೈಸಿಂಗ್ ವಿಭಾಗವನ್ನು ಸರಿದೂಗಿಸಲು ಡೈ ಅನ್ನು ಮರುವಿನ್ಯಾಸಗೊಳಿಸಬಾರದು.

ಪೈಪ್ ಹೊರತೆಗೆಯುವಿಕೆ ಡೈ ಹೆಡ್ RFQ ಪರಿಶೀಲನಾಪಟ್ಟಿ
ಒಂದು ಸಂಪೂರ್ಣ RFQ ಖರೀದಿದಾರರಿಗೆ ಇಂಜಿನಿಯರಿಂಗ್ ಸ್ಕೋಪ್ ಅನ್ನು ಹೋಲಿಸಲು ಅವಕಾಶ ನೀಡುತ್ತದೆ ಬದಲಿಗೆ ಕಡಿಮೆ ಮೂಲ ಬೆಲೆಯನ್ನು ಒಳಗೊಳ್ಳುವ ಉದ್ಧರಣದೊಂದಿಗೆ ಹೋಲಿಸುತ್ತದೆ. ಕೆಳಗಿನ ಐಟಂಗಳನ್ನು ಒಂದು ಪರಿಷ್ಕರಣೆ-ನಿಯಂತ್ರಿತ ಪ್ಯಾಕೇಜ್ನಲ್ಲಿ ಇರಿಸಿ.
- ಉತ್ಪನ್ನಗಳನ್ನು ಗುರುತಿಸಿ.ಪ್ರತಿ ಪೈಪ್ ಓಡಿ, ಗೋಡೆಯ ಶ್ರೇಣಿ, ಎಸ್ಡಿಆರ್ ಅಥವಾ ವೇಳಾಪಟ್ಟಿ, ಲೇಯರ್ ನಿರ್ಮಾಣ, ಬಣ್ಣ ಮತ್ತು ಅಪ್ಲಿಕೇಶನ್ ಅನ್ನು ಪಟ್ಟಿ ಮಾಡಿ. ಸಾಮಾನ್ಯ ಉತ್ಪನ್ನ ಮತ್ತು ಅತ್ಯಂತ ಕಷ್ಟಕರವಾದ ಗಾತ್ರವನ್ನು ಗುರುತಿಸಿ.
- ಮಾನದಂಡವನ್ನು ಹೆಸರಿಸಿ.ನಿಖರವಾದ ಮಾನದಂಡ, ಭಾಗ, ಆವೃತ್ತಿ, ರಾಷ್ಟ್ರೀಯ ಅಳವಡಿಕೆ ಮತ್ತು ಆಂತರಿಕ ರೇಖಾಚಿತ್ರವನ್ನು ನೀಡಿ. ಸಿದ್ಧಪಡಿಸಿದ ಪೈಪ್ ತಪಾಸಣೆ ಯೋಜನೆಯನ್ನು ಲಗತ್ತಿಸಿ.
- ವಸ್ತುವನ್ನು ಬಹಿರಂಗಪಡಿಸಿ.ಪೂರ್ಣ PVC ಸೂತ್ರವನ್ನು ಅಥವಾ ನಿಖರವಾದ PE, PP ಅಥವಾ PPR ಗ್ರೇಡ್, ಸೇರ್ಪಡೆಗಳು, ಫಿಲ್ಲರ್, ಪಿಗ್ಮೆಂಟ್, ಮರುಬಳಕೆಯ ವಿಷಯ ಮತ್ತು ಪೂರೈಕೆದಾರ ಡೇಟಾ ಶೀಟ್ಗಳನ್ನು ಒದಗಿಸಿ.
- ದರವನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಿ.ಪ್ರತಿ ನಿರ್ಣಾಯಕ ಉತ್ಪನ್ನಕ್ಕೆ ನಿವ್ವಳ ಮಾರಾಟ ಮಾಡಬಹುದಾದ ಔಟ್ಪುಟ್ ಮತ್ತು ಸಾಲಿನ ವೇಗವನ್ನು ನೀಡಿ, ಜೊತೆಗೆ ಲಭ್ಯವಿರುವ ಕೂಲಿಂಗ್ ಸಾಮರ್ಥ್ಯ ಮತ್ತು ಸಾಮಾನ್ಯ ಕಾರ್ಯಾಚರಣಾ ವೇಳಾಪಟ್ಟಿಯನ್ನು ನೀಡಿ.
- ಎಕ್ಸ್ಟ್ರೂಡರ್ ಅನ್ನು ವಿವರಿಸಿ.ರಾಜ್ಯ ಏಕ, ಸಮಾನಾಂತರ ಅವಳಿ ಅಥವಾ ಶಂಕುವಿನಾಕಾರದ ಅವಳಿ ತಿರುಪು; ತಿರುಪು ವ್ಯಾಸ; ಮೋಟಾರ್ ಶಕ್ತಿ; ಸಾಮಾನ್ಯ ಕರಗುವ ಒತ್ತಡ ಮತ್ತು ತಾಪಮಾನ; ಅಡಾಪ್ಟರ್ ಲೇಔಟ್; ಮತ್ತು ಪ್ರಸ್ತುತ ಪ್ರಕ್ರಿಯೆ ಮಿತಿಗಳು.
- ಇಂಟರ್ಫೇಸ್ ಅನ್ನು ನಿಯಂತ್ರಿಸಿ.ಫ್ಲೇಂಜ್, ರಿಜಿಸ್ಟರ್, ಬೋಲ್ಟ್ ಸರ್ಕಲ್, ಸೀಲಿಂಗ್ ಫೇಸ್, ಮೆಲ್ಟ್ ಇನ್ಲೆಟ್, ಸೆಂಟರ್ ಹೈಟ್, ಸೆನ್ಸಾರ್-ಪೋರ್ಟ್ ಮತ್ತು ಸಪೋರ್ಟ್ ಡ್ರಾಯಿಂಗ್ಗಳನ್ನು ಲಗತ್ತಿಸಿ.
- ವಿದ್ಯುತ್ ವಿವರಗಳನ್ನು ಸೂಚಿಸಿ.ಹೀಟರ್ ವೋಲ್ಟೇಜ್ ಮತ್ತು ಆವರ್ತನ, ಥರ್ಮೋಕೂಲ್ ಪ್ರಕಾರ, ಕನೆಕ್ಟರ್ ಸ್ಟ್ಯಾಂಡರ್ಡ್, ನಿಯಂತ್ರಕ ಹೊಂದಾಣಿಕೆ, ಕೇಬಲ್ ಉದ್ದ ಮತ್ತು ಅನ್ವಯಿಸಿದರೆ ಅಪಾಯಕಾರಿ-ಪ್ರದೇಶದ ಅವಶ್ಯಕತೆಗಳನ್ನು ಪಟ್ಟಿ ಮಾಡಿ.
- ಡೌನ್ಸ್ಟ್ರೀಮ್ ಲೈನ್ ಅನ್ನು ತೋರಿಸಿ.ಕ್ಯಾಲಿಬ್ರೇಟರ್ ಆಯಾಮಗಳು, ನಿರ್ವಾತ ಟ್ಯಾಂಕ್, ಕೂಲಿಂಗ್ ಉದ್ದ, ಸ್ಪ್ರೇ ಅಥವಾ ಇಮ್ಮರ್ಶನ್ ವ್ಯವಸ್ಥೆ, ಹಾಲ್-ಆಫ್ ಪ್ರಕಾರ, ಸೆಂಟರ್ಲೈನ್ ಮತ್ತು ಡೈ ಎಕ್ಸಿಟ್ನಿಂದ ದೂರವನ್ನು ಸೇರಿಸಿ.
- ಬದಲಾವಣೆಯ ವ್ಯಾಪ್ತಿಯನ್ನು ಆಯ್ಕೆಮಾಡಿ.ಪಟ್ಟಿ ಬದಲಾವಣೆ-ಭಾಗ ಸೆಟ್ಗಳು, ಬಿಡಿ ಹೀಟರ್ಗಳು ಮತ್ತು ಸಂವೇದಕಗಳು, ಸೀಲುಗಳು, ಫಾಸ್ಟೆನರ್ಗಳು, ಹ್ಯಾಂಡ್ಲಿಂಗ್ ಟೂಲ್ಗಳು, ಶೇಖರಣಾ ಚರಣಿಗೆಗಳು ಮತ್ತು ಅಪೇಕ್ಷಿತ ಗಾತ್ರ-ಬದಲಾವಣೆ ಕಾರ್ಯವಿಧಾನ.
- ದಾಖಲೆಗಳನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಿ.ಅಸೆಂಬ್ಲಿ ಮತ್ತು ಭಾಗ ರೇಖಾಚಿತ್ರಗಳು, ವಸ್ತುಗಳ ಬಿಲ್, ವಸ್ತು ಮತ್ತು ಶಾಖ-ಚಿಕಿತ್ಸೆ ದಾಖಲೆಗಳು, ಆಯಾಮದ ತಪಾಸಣೆ, ವಿದ್ಯುತ್ ಪಟ್ಟಿ, ಆಪರೇಟಿಂಗ್ ಸೂಚನೆಗಳು ಮತ್ತು ಬಿಡಿಭಾಗಗಳ ಪಟ್ಟಿಯನ್ನು ವಿನಂತಿಸಿ.
- ಸ್ವೀಕಾರ ಪರೀಕ್ಷೆಯನ್ನು ಬರೆಯಿರಿ.ರಾಳ, ಸೂತ್ರ, ಪೈಪ್ ಗಾತ್ರ, ರನ್ ಅವಧಿ, ಔಟ್ಪುಟ್, ಸಾಲಿನ ವೇಗ, ಪ್ರಕ್ರಿಯೆ ದಾಖಲೆಗಳು, ಆಯಾಮ ಮಾದರಿ ಮತ್ತು ಪಾಸ್/ಫೇಲ್ ಮಾನದಂಡಗಳನ್ನು ಹೆಸರಿಸಿ.
- ಬೆಂಬಲವನ್ನು ಸ್ಪಷ್ಟಪಡಿಸಿ.ಅನುಸ್ಥಾಪನಾ ಮಾರ್ಗದರ್ಶನ, ಕಾರ್ಯಾರಂಭದ ಜವಾಬ್ದಾರಿ, ಆಪರೇಟರ್ ತರಬೇತಿ, ರಿಮೋಟ್ ನೆರವು ಮತ್ತು ಡೈ-ಹೆಡ್ ಮತ್ತು ಸಂಪೂರ್ಣ-ಲೈನ್ ಕಾರ್ಯಕ್ಷಮತೆಯ ನಡುವಿನ ಗಡಿಯನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಿ.
ಬದಲಿ ಎಚ್ಚರಿಕೆ:ಧರಿಸಿರುವ ಡೈ ಇನ್ನು ಮುಂದೆ ಅದರ ಮೂಲ ಆಯಾಮಗಳನ್ನು ಸಂರಕ್ಷಿಸುವುದಿಲ್ಲ. ಯಂತ್ರ ಇಂಟರ್ಫೇಸ್ ಮತ್ತು ಉತ್ತಮ ಉಳಿಸಿಕೊಂಡಿರುವ ಪೈಪ್ ಅನ್ನು ಅಳೆಯಿರಿ, ಯಾವುದೇ ಮೂಲ ರೇಖಾಚಿತ್ರಗಳನ್ನು ಹುಡುಕಿ ಮತ್ತು ಹಳೆಯ ತಲೆಯನ್ನು ಏಕೆ ಬದಲಾಯಿಸಲಾಗುತ್ತಿದೆ ಎಂಬುದನ್ನು ವಿವರಿಸಿ. ಪ್ರತಿ ಧರಿಸಿರುವ ಆಯಾಮವನ್ನು ನಕಲಿಸುವುದು ಅದೇ ಹರಿವು ಅಥವಾ ಜೋಡಣೆಯ ಸಮಸ್ಯೆಯನ್ನು ಪುನರುತ್ಪಾದಿಸಬಹುದು.
ಸ್ಕ್ರೂ ಕಾನ್ಫಿಗರೇಶನ್ ಸಹ ವಸ್ತು ಕರ್ತವ್ಯಕ್ಕೆ ಹೊಂದಿಕೆಯಾಗಬೇಕು. ನನ್ಹಯ್ಯ ಅವರ ಬ್ರೌಸ್ ಮಾಡಿಏಕ ತಿರುಪುಮೊಳೆಗಳು, ಸಮಾನಾಂತರ ಅವಳಿ ತಿರುಪುಮೊಳೆಗಳುಮತ್ತುಶಂಕುವಿನಾಕಾರದ ಅವಳಿ-ತಿರುಪು ಬ್ಯಾರೆಲ್ಗಳುವಿಚಾರಣೆಯು ಸಂಪೂರ್ಣ ಪ್ಲಾಸ್ಟಿಸೈಸಿಂಗ್ ವಿಭಾಗವನ್ನು ಒಳಗೊಂಡಿರುವಾಗ. ಬಿಡಿಭಾಗಗಳು ಮತ್ತು ಸಂಪರ್ಕಿತ ಸಾಧನಕ್ಕಾಗಿ, ಬಳಸಿಹೊರತೆಗೆಯುವಿಕೆ ಬಿಡಿಭಾಗಗಳ ಶ್ರೇಣಿ.
ನೀವು ಮಾರಾಟ ಮಾಡಲು ಯೋಜಿಸಿರುವ ಉತ್ಪಾದನಾ ಸ್ಥಿತಿಯಲ್ಲಿ ತಲೆಯನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಿ
ಆಯಾಮದ ಪರಿಶೀಲನೆಯು ತಯಾರಿಸಿದ ಘಟಕಗಳು ರೇಖಾಚಿತ್ರಕ್ಕೆ ಹೊಂದಿಕೆಯಾಗುತ್ತವೆ ಎಂದು ಸಾಬೀತುಪಡಿಸುತ್ತದೆ. ಸಂಪೂರ್ಣ ರೇಖೆಯ ಮೂಲಕ ನಿರ್ದಿಷ್ಟ ಸಂಯುಕ್ತವು ಹೇಗೆ ಹರಿಯುತ್ತದೆ ಎಂಬುದನ್ನು ಇದು ಸಾಬೀತುಪಡಿಸುವುದಿಲ್ಲ. ಧ್ವನಿ ಸ್ವೀಕಾರ ಯೋಜನೆಯು ಎರಡು ಭಾಗಗಳನ್ನು ಹೊಂದಿದೆ: ಘಟಕ ಪರಿಶೀಲನೆ ಮತ್ತು ಉತ್ಪಾದನಾ ರನ್.
| ಸ್ವೀಕಾರ ಹಂತ | ಏನು ಪರಿಶೀಲಿಸಬೇಕು | ಇರಿಸಿಕೊಳ್ಳಲು ದಾಖಲೆ |
|---|---|---|
| ಡಾಕ್ಯುಮೆಂಟ್ ಪರಿಶೀಲನೆ | ಅನುಮೋದಿತ ಡ್ರಾಯಿಂಗ್ ಪರಿಷ್ಕರಣೆ, ವಸ್ತುಗಳ ಬಿಲ್, ಬದಲಾವಣೆ-ಭಾಗ ಮ್ಯಾಟ್ರಿಕ್ಸ್, ಹೀಟರ್ ಮತ್ತು ಸಂವೇದಕ ಪಟ್ಟಿ, ಕೈಪಿಡಿಗಳು ಮತ್ತು ಬಿಡಿ ವ್ಯಾಪ್ತಿ | ಸಹಿ ಮಾಡಿದ ಡಾಕ್ಯುಮೆಂಟ್ ರಿಜಿಸ್ಟರ್ |
| ಘಟಕ ತಪಾಸಣೆ | ನಿರ್ಣಾಯಕ ಇಂಟರ್ಫೇಸ್ಗಳು, ಕೇಂದ್ರೀಕೃತ ವೈಶಿಷ್ಟ್ಯಗಳು, ಸೀಲಿಂಗ್ ಮುಖಗಳು, ಫಾಸ್ಟೆನರ್ಗಳು, ಪೋರ್ಟ್ಗಳು, ವಸ್ತು, ಚಿಕಿತ್ಸೆ ಮತ್ತು ಗೋಚರ ಹರಿವು-ಮೇಲ್ಮೈ ಸ್ಥಿತಿ | ಕ್ರಮದಲ್ಲಿ ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಆಯಾಮದ ಮತ್ತು ವಸ್ತು ಅಥವಾ ಚಿಕಿತ್ಸೆಯ ದಾಖಲೆಗಳು |
| ಅಸೆಂಬ್ಲಿ ಪರಿಶೀಲನೆ | ಫಿಟ್, ಓರಿಯಂಟೇಶನ್, ಹೀಟರ್ ಸ್ಥಾಪನೆ, ಸಂವೇದಕ ಅಳವಡಿಕೆ, ಕೇಂದ್ರೀಕರಣ ಚಲನೆ, ಬೆಂಬಲ, ಎತ್ತುವಿಕೆ ಮತ್ತು ಪ್ರವೇಶ | ಛಾಯಾಚಿತ್ರಗಳೊಂದಿಗೆ ಅಸೆಂಬ್ಲಿ ಪರಿಶೀಲನಾಪಟ್ಟಿ |
| ಹೀಟ್ ಅಪ್ ಚೆಕ್ | ವಲಯ ಗುರುತಿಸುವಿಕೆ, ನಿಯಂತ್ರಕ ಪ್ರತಿಕ್ರಿಯೆ, ಸಂವೇದಕ ಓದುವಿಕೆ, ಪ್ರಸ್ತುತ ಡ್ರಾ ಮತ್ತು ಉಷ್ಣ ಸ್ಥಿರತೆ | ವಲಯ ನಕ್ಷೆ ಮತ್ತು ಸ್ಥಿರವಾದ ವಾಚನಗೋಷ್ಠಿಗಳು |
| ಉತ್ಪಾದನೆ ರನ್ | ಒಪ್ಪಿದ ವಸ್ತು, ಪೈಪ್ ಗಾತ್ರ, ಔಟ್ಪುಟ್, ಸಾಲಿನ ವೇಗ, ತಾಪಮಾನ, ಕರಗುವ ಒತ್ತಡ, ಮೋಟಾರ್ ಲೋಡ್, ನಿರ್ವಾತ ಮತ್ತು ತಂಪಾಗಿಸುವ ಪರಿಸ್ಥಿತಿಗಳು | ಸಮಯ ಆಧಾರಿತ ಪ್ರಕ್ರಿಯೆ ಹಾಳೆ ಮತ್ತು ಉಳಿಸಿಕೊಂಡಿರುವ ಮಾದರಿಗಳು |
| ಪೈಪ್ ತಪಾಸಣೆ | OD, ಬಹು ಗಡಿಯಾರದ ಸ್ಥಾನಗಳಲ್ಲಿ ಗೋಡೆ, ಅಂಡಾಕಾರ, ಉದ್ದಕ್ಕೆ ದ್ರವ್ಯರಾಶಿ, ಒಳ ಮತ್ತು ಹೊರ ಮೇಲ್ಮೈ, ನೇರತೆ ಮತ್ತು ಅಗತ್ಯವಿರುವ ಪ್ರಮಾಣಿತ ಪರೀಕ್ಷೆಗಳು | ಮಾದರಿ ಸ್ಥಾನ ಮತ್ತು ಉತ್ಪಾದನಾ ಸಮಯಕ್ಕೆ ತಪಾಸಣಾ ವರದಿಯನ್ನು ಕಟ್ಟಲಾಗಿದೆ |
| ವಾಡಿಕೆಯ ಕಾರ್ಯಾಚರಣೆ | ಪ್ರಾರಂಭ, ಕೇಂದ್ರೀಕರಣ ತಿದ್ದುಪಡಿ, ಸಾಮಾನ್ಯ ನಿಲುಗಡೆ, ಸುರಕ್ಷಿತ ಡಿಸ್ಅಸೆಂಬಲ್ ಅಥವಾ ಒಂದು ಒಪ್ಪಿಗೆ ಗಾತ್ರ ಬದಲಾವಣೆ | ಆಪರೇಟರ್ ಸೈನ್-ಆಫ್ ಮತ್ತು ಓಪನ್-ಐಟಂ ಪಟ್ಟಿ |
ಪ್ರಾಯೋಗಿಕವಾಗಿ ಖರೀದಿದಾರನ ಸಾಮಾನ್ಯ ಸೂತ್ರೀಕರಣವನ್ನು ಬಳಸಿ. ಬದಲಿ ವಸ್ತು ಅಗತ್ಯವಿದ್ದರೆ, ವ್ಯತ್ಯಾಸವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ ಮತ್ತು ಪರೀಕ್ಷೆಯು ಸಾಬೀತುಪಡಿಸುವುದನ್ನು ಮಿತಿಗೊಳಿಸಿ. ಯಶಸ್ವಿ PE ರನ್ PVC ಸೂತ್ರವನ್ನು ಮೌಲ್ಯೀಕರಿಸುವುದಿಲ್ಲ, ಮತ್ತು ದಪ್ಪ-ಗೋಡೆಯ ಕಡಿಮೆ-ವೇಗದ ಉತ್ಪನ್ನವು ತೆಳುವಾದ ಗೋಡೆಯ ಹೆಚ್ಚಿನ-ವೇಗದ ಸ್ಥಿತಿಯನ್ನು ಸಾಬೀತುಪಡಿಸುವುದಿಲ್ಲ.
ನಮ್ಮ ಕಾರ್ಖಾನೆ ನೋಟ:ಗರಿಷ್ಠ ಔಟ್ಪುಟ್ನಲ್ಲಿ ಸಂಕ್ಷಿಪ್ತ ಪ್ರದರ್ಶನದ ಮೇಲೆ ಪತ್ತೆಹಚ್ಚಬಹುದಾದ ಅಳತೆಗಳೊಂದಿಗೆ ಸ್ಥಿರವಾದ ರನ್ಗೆ ನಾವು ಆದ್ಯತೆ ನೀಡುತ್ತೇವೆ. ಒತ್ತಡವು ನೆಲೆಗೊಳ್ಳಬೇಕು, ಗೋಡೆಯ ವಾಚನಗೋಷ್ಠಿಗಳು ನಿಯಂತ್ರಣದಲ್ಲಿರಬೇಕು, ಹೀಟರ್ಗಳು ಅಸಹಜವಾಗಿ ಸೈಕಲ್ ಮಾಡಬಾರದು ಮತ್ತು ತಂಪಾಗುವ ಪೈಪ್ ಒಪ್ಪಿದ ತಪಾಸಣೆಯನ್ನು ಪೂರೈಸಬೇಕು. ಆ ಫಲಿತಾಂಶವು ಎರಡೂ ಬದಿಗಳಿಗೆ ಉಪಯುಕ್ತವಾದ ಹಸ್ತಾಂತರದ ಬಿಂದುವನ್ನು ನೀಡುತ್ತದೆ.


ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
ಪೈಪ್ ಹೊರತೆಗೆಯುವಿಕೆ ಡೈ ಹೆಡ್ ಅನ್ನು ಉಲ್ಲೇಖಿಸಲು ಯಾವ ಮಾಹಿತಿಯ ಅಗತ್ಯವಿದೆ?
ಪಾಲಿಮರ್ ಗ್ರೇಡ್ ಮತ್ತು ಫಾರ್ಮುಲಾ, ಪೈಪ್ ಸ್ಟ್ಯಾಂಡರ್ಡ್, ಸಂಪೂರ್ಣ ಗಾತ್ರ ಮತ್ತು ಗೋಡೆಯ ಶ್ರೇಣಿ, ಟಾರ್ಗೆಟ್ ಔಟ್ಪುಟ್ ಮತ್ತು ಲೈನ್ ವೇಗ, ಎಕ್ಸ್ಟ್ರೂಡರ್ ಪ್ರಕಾರ, ಮೆಲ್ಟ್ ಇನ್ಲೆಟ್ ಮತ್ತು ಫ್ಲೇಂಜ್ ಡ್ರಾಯಿಂಗ್, ಹೀಟರ್ ವೋಲ್ಟೇಜ್, ಸೆನ್ಸಾರ್ ಅವಶ್ಯಕತೆಗಳು, ಡೌನ್ಸ್ಟ್ರೀಮ್ ಮಾಪನಾಂಕ ನಿರ್ಣಯದ ವಿವರಗಳು, ಆದ್ಯತೆಯ ಬದಲಾವಣೆ ಭಾಗಗಳು ಮತ್ತು ಸ್ವೀಕಾರ ಯೋಜನೆಯನ್ನು ಕಳುಹಿಸಿ. ಪ್ರಸ್ತುತ ಸಂಪರ್ಕದ ಫೋಟೋಗಳು ಮತ್ತು ಅಳತೆ ಮಾಡಿದ ರೇಖಾಚಿತ್ರಗಳು ಬದಲಿ ಯೋಜನೆಗಳಿಗೆ ಸಹ ಉಪಯುಕ್ತವಾಗಿವೆ.
ಒಂದು ಪೈಪ್ ಡೈ ಹೆಡ್ PVC, PE ಮತ್ತು PPR ರನ್ ಮಾಡಬಹುದೇ?
ಸಂಕುಚಿತವಾಗಿ ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಯೋಜನೆಯಲ್ಲಿ ಹಂಚಿಕೆಯ ಬಾಹ್ಯ ದೇಹವು ತಾಂತ್ರಿಕವಾಗಿ ಸಾಧ್ಯವಾಗಬಹುದು, ಆದರೆ PVC, PE ಮತ್ತು PPR ಒಂದೇ ಹರಿವು, ಉಷ್ಣ ಅಥವಾ ಗಾತ್ರದ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ರಚಿಸುವುದಿಲ್ಲ. ನಾವು ಮೊದಲು ಪೂರ್ಣ ಸೂತ್ರೀಕರಣ, ಔಟ್ಪುಟ್, ಗಾತ್ರದ ಶ್ರೇಣಿ, ಹರಿವಿನ ಮಾರ್ಗದ ಅವಶ್ಯಕತೆಗಳು ಮತ್ತು ಶುಚಿಗೊಳಿಸುವ ವಿಧಾನವನ್ನು ಹೋಲಿಸುತ್ತೇವೆ. ಪ್ರತ್ಯೇಕ ಉಪಕರಣ ಅಥವಾ ಪ್ರತ್ಯೇಕ ತಲೆ ಸುರಕ್ಷಿತ ಉತ್ಪಾದನಾ ಆಯ್ಕೆಯಾಗಿರಬಹುದು.
ಪೈಪ್ ಡೈ ವ್ಯಾಸವು ಅಂತಿಮ ಪೈಪ್ ವ್ಯಾಸಕ್ಕೆ ಸಮನಾಗಿರುತ್ತದೆಯೇ?
ಸಾಮಾನ್ಯವಾಗಿ ಇಲ್ಲ. ಹಾಟ್ ಟ್ಯೂಬ್ ಡೈ ಅನ್ನು ಬಿಟ್ಟ ನಂತರ ಬದಲಾಗುತ್ತದೆ ಏಕೆಂದರೆ ಕರಗುವಿಕೆಯು ಊದಿಕೊಳ್ಳುತ್ತದೆ, ಕೆಳಗೆ ಸೆಳೆಯುತ್ತದೆ, ಕ್ಯಾಲಿಬ್ರೇಟರ್ ಅನ್ನು ಪ್ರವೇಶಿಸುತ್ತದೆ ಮತ್ತು ತಂಪಾಗುತ್ತದೆ. ಅಗತ್ಯವಿರುವ ಡೈ ಮತ್ತು ಮ್ಯಾಂಡ್ರೆಲ್ ಆಯಾಮಗಳನ್ನು ನಾಮಮಾತ್ರದ ಪೈಪ್ ಗಾತ್ರದಿಂದ ನೇರವಾಗಿ ನಕಲಿಸುವ ಬದಲು ವಸ್ತು, ಔಟ್ಪುಟ್, ಲೈನ್ ವೇಗ, ನಿರ್ವಾತ ಗಾತ್ರ ಮತ್ತು ಕೂಲಿಂಗ್ ಸಿಸ್ಟಮ್ನೊಂದಿಗೆ ವಿನ್ಯಾಸಗೊಳಿಸಬೇಕು.
ಡೈ ಹೆಡ್ ಮಾತ್ರ ಪೈಪ್ ಗೋಡೆಯ ದಪ್ಪ ಮತ್ತು ಅಂಡಾಕಾರವನ್ನು ಖಾತರಿಪಡಿಸಬಹುದೇ?
ಇಲ್ಲ. ಡೈ ಹೆಡ್ ವಾರ್ಷಿಕ ಕರಗುವ ವಿತರಣೆಯನ್ನು ಸ್ಥಾಪಿಸುತ್ತದೆ, ಆದರೆ ಅಂತಿಮ ಗೋಡೆಯ ದಪ್ಪ ಮತ್ತು ಅಂಡಾಕಾರವು ಕರಗುವ ಸ್ಥಿರತೆ, ಕೇಂದ್ರೀಕರಣ, ತಾಪಮಾನ ಸಮತೋಲನ, ಕ್ಯಾಲಿಬ್ರೇಟರ್ ಸ್ಥಿತಿ, ನಿರ್ವಾತ, ಕೂಲಿಂಗ್, ಹಾಲ್-ಆಫ್ ಜೋಡಣೆ ಮತ್ತು ಸಾಲಿನ ವೇಗವನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ. ಸ್ವೀಕಾರವು ಸಂಪೂರ್ಣ ಆಪರೇಟಿಂಗ್ ಲೈನ್ ಅನ್ನು ಪರೀಕ್ಷಿಸಬೇಕು.
ನನ್ಹಯ್ಯ ಯಾವ ವಸ್ತುವನ್ನು ಹೊರತೆಗೆಯಲು ಡೈ ಹೆಡ್ಗಳನ್ನು ಬಳಸುತ್ತಾರೆ?
ನನ್ಹಯ್ಯ ಅವರ ಸಾಮಾನ್ಯ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಡೈ ಹೆಡ್ ಪೇಜ್ 38CrMoAl ಅನ್ನು ನೈಟ್ರೈಡಿಂಗ್ ಮತ್ತು HV950 ರಿಂದ HV1000 ವರೆಗಿನ ಮೇಲ್ಮೈ ಗಡಸುತನದೊಂದಿಗೆ ಪಟ್ಟಿಮಾಡುತ್ತದೆ. ಮೀಸಲಾದ ಪೈಪ್ ಹೊರತೆಗೆಯುವ ಡೈ ಹೆಡ್ ಅನ್ನು ಗಟ್ಟಿಯಾದ ಮೇಲ್ಮೈಗಳೊಂದಿಗೆ ಮಿಶ್ರಲೋಹದ ಉಕ್ಕಿನೆಂದು ವಿವರಿಸಲಾಗಿದೆ. ಅಂತಿಮ ವಸ್ತು, ಶಾಖ ಚಿಕಿತ್ಸೆ ಮತ್ತು ತೇವಗೊಳಿಸಿದ-ಮೇಲ್ಮೈ ಅವಶ್ಯಕತೆಗಳನ್ನು ಅನುಮೋದಿತ ವಿವರಣೆಯಲ್ಲಿ ರಾಳ, ಸೇರ್ಪಡೆಗಳು ಮತ್ತು ಶುಚಿಗೊಳಿಸುವ ವಿಧಾನಕ್ಕೆ ದೃಢೀಕರಿಸಬೇಕು.
ನಾನು ಅನೇಕ ಗಾತ್ರದ ಒಳಸೇರಿಸುವಿಕೆ ಅಥವಾ ಹಲವಾರು ಸಂಪೂರ್ಣ ಹೆಡ್ಗಳೊಂದಿಗೆ ಒಂದು ಡೈ ಹೆಡ್ ಅನ್ನು ಖರೀದಿಸಬೇಕೇ?
ಗಾತ್ರದ ವ್ಯಾಪ್ತಿ, ಔಟ್ಪುಟ್ ಮತ್ತು ಶುಚಿಗೊಳಿಸುವ ದಿನಚರಿಯು ಒಂದು ದೇಹವು ಅತಿಯಾದ ಹೊಂದಾಣಿಕೆಯಿಲ್ಲದೆ ಕೆಲಸವನ್ನು ಕವರ್ ಮಾಡಲು ಅನುಮತಿಸಿದಾಗ ಬದಲಾವಣೆಯ ಭಾಗಗಳನ್ನು ಬಳಸಿ. ಉತ್ಪನ್ನಗಳು ವ್ಯಾಸ, ಪಾಲಿಮರ್, ಔಟ್ಪುಟ್, ಲೇಯರ್ ರಚನೆ ಅಥವಾ ಚೇಂಜ್ಓವರ್ ಆವರ್ತನದಲ್ಲಿ ಹೆಚ್ಚು ಭಿನ್ನವಾಗಿರುವಾಗ ಪ್ರತ್ಯೇಕ ತಲೆಗಳು ಅರ್ಥಪೂರ್ಣವಾಗಬಹುದು. ಒಟ್ಟು ಬದಲಾವಣೆಯ ಸಮಯ ಮತ್ತು ಉತ್ಪಾದನಾ ಅಪಾಯವನ್ನು ಹೋಲಿಸಿ, ಕೇವಲ ಉಪಕರಣದ ಬೆಲೆ ಅಲ್ಲ.
ಪೈಪ್ ಹೊರತೆಗೆಯುವಿಕೆ ಡೈ ಹೆಡ್ ಅನ್ನು ಹೇಗೆ ಸ್ವೀಕರಿಸಬೇಕು?
ಡ್ರಾಯಿಂಗ್, ವಸ್ತು, ಚಿಕಿತ್ಸೆ, ಹೀಟರ್, ಸಂವೇದಕ, ಫ್ಲೇಂಜ್ ಮತ್ತು ಫ್ಲೋ-ಪಾತ್ ಚೆಕ್ಗಳೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ. ನಂತರ ನಿಗದಿತ ಪೈಪ್ ಗಾತ್ರ, ಔಟ್ಪುಟ್ ಮತ್ತು ಲೈನ್ ವೇಗದಲ್ಲಿ ಒಪ್ಪಿಗೆ ಉತ್ಪಾದನಾ ವಸ್ತು ರನ್. ರೆಕಾರ್ಡ್ ತಾಪಮಾನಗಳು, ಕರಗುವ ಒತ್ತಡ, ಸುತ್ತಳತೆಯ ಸುತ್ತಲಿನ ಗೋಡೆಯ ವಾಚನಗೋಷ್ಠಿಗಳು, ಹೊರಗಿನ ವ್ಯಾಸ, ಅಂಡಾಕಾರ, ಮೇಲ್ಮೈ ಸ್ಥಿತಿ, ಪ್ರತಿ ಉದ್ದದ ದ್ರವ್ಯರಾಶಿ ಮತ್ತು ಗುರಿ ಪೈಪ್ ಮಾನದಂಡದ ಅಗತ್ಯವಿರುವ ಯಾವುದೇ ಪರೀಕ್ಷೆಗಳು.
ಹೊರತೆಗೆದ ಪೈಪ್ ಗೋಡೆಯ ಒಂದು ಬದಿ ದಪ್ಪವಾಗಲು ಕಾರಣವೇನು?
ಸಂಭವನೀಯ ಕಾರಣಗಳಲ್ಲಿ ಡೈ ಅಥವಾ ಮ್ಯಾಂಡ್ರೆಲ್ ತಪ್ಪಾಗಿ ಕೇಂದ್ರೀಕರಿಸುವುದು, ಸುತ್ತಳತೆಯ ತಾಪಮಾನದ ಅಸಮತೋಲನ, ಅಸಮ ಕರಗುವ ಹರಿವು, ಠೇವಣಿಗಳು ಅಥವಾ ಹರಿವಿನ ಹಾದಿಯಲ್ಲಿ ಹಾನಿ, ಅಸ್ಥಿರವಾದ ಹೊರಸೂಸುವಿಕೆಯ ಔಟ್ಪುಟ್, ಕ್ಯಾಲಿಬ್ರೇಟರ್ ತಪ್ಪು ಜೋಡಣೆ, ಅಸಮ ನಿರ್ವಾತ ಅಥವಾ ತಂಪಾಗಿಸುವಿಕೆ, ಮತ್ತು ಹಾಲ್-ಆಫ್ ತಪ್ಪು ಜೋಡಣೆ. ಡೌನ್ಸ್ಟ್ರೀಮ್ ಸಮಸ್ಯೆಯನ್ನು ಮರೆಮಾಡಲು ಕೇಂದ್ರೀಕರಿಸುವ ಬೋಲ್ಟ್ಗಳನ್ನು ಬಳಸುವ ಮೊದಲು ಪ್ರವೃತ್ತಿಯನ್ನು ಪರಿಶೀಲಿಸಿ.
ನನ್ಹಯ್ಯ ಅವರ ಪ್ರಸ್ತುತ ಉತ್ಪನ್ನ, ಉಪಕರಣಗಳು ಮತ್ತು ಸೇವಾ ಮಾಹಿತಿಯಿಂದ ತಯಾರಿಸಲಾದ ತಾಂತ್ರಿಕ ವಿಷಯ, ಅಧಿಕೃತ ISO ಪೈಪ್-ಸ್ಟ್ಯಾಂಡರ್ಡ್ ಪುಟಗಳಿಂದ ಮಾತ್ರ ಬೆಂಬಲಿತವಾಗಿದೆ. ಅಂತಿಮ ಡೈ ಜ್ಯಾಮಿತಿ, ವಸ್ತು, ಚಿಕಿತ್ಸೆ, ಆಯಾಮಗಳು ಮತ್ತು ಸ್ವೀಕಾರ ಮಾನದಂಡಗಳನ್ನು ಅನುಮೋದಿತ ಯೋಜನೆಯ ವಿವರಣೆಯಿಂದ ವ್ಯಾಖ್ಯಾನಿಸಲಾಗಿದೆ.