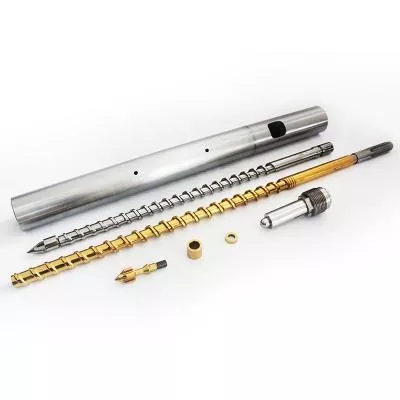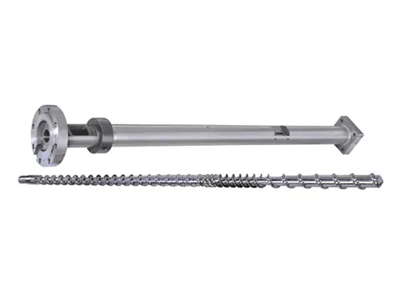
ಸ್ಕ್ರೂ ಆರ್ಪಿಎಂ ಸ್ವತಃ ಔಟ್ಪುಟ್ ಡಯಲ್ ಅಲ್ಲ. ವೇಗ ಬದಲಾವಣೆಯು ಘನವಸ್ತುಗಳ ರವಾನೆ, ಕರಗುವ ಸಮಯ, ಬರಿಯ, ಒತ್ತಡದ ಉತ್ಪಾದನೆ ಮತ್ತು ನಿವಾಸದ ಸಮಯವನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ, ಆದ್ದರಿಂದ ಉಪಯುಕ್ತ ಫಲಿತಾಂಶವನ್ನು ಕರಗುವ ತಾಪಮಾನ, ಮೋಟಾರ್ ಲೋಡ್, ಒತ್ತಡ ಮತ್ತು ಉತ್ಪನ್ನದ ಗುಣಮಟ್ಟದೊಂದಿಗೆ ನಿರ್ಣಯಿಸಬೇಕು.

ತ್ವರಿತ ಉತ್ತರ
ಹೆಚ್ಚುತ್ತಿರುವ ಸ್ಕ್ರೂ ವೇಗವು ಸಾಮಾನ್ಯವಾಗಿ ಡ್ರ್ಯಾಗ್ ಫ್ಲೋ ಮತ್ತು ವಸ್ತುವು ಪ್ರಕ್ರಿಯೆಗೆ ಪ್ರವೇಶಿಸುವ ದರವನ್ನು ಹೆಚ್ಚಿಸುತ್ತದೆ, ಆದರೆ ಸಂಬಂಧವು ಅನಿಯಮಿತ ಅಥವಾ ಸಂಪೂರ್ಣವಾಗಿ ರೇಖಾತ್ಮಕವಾಗಿರುವುದಿಲ್ಲ. ಹೆಚ್ಚಿನ rpm ಸಹ ಬರಿಯ ಶಾಖವನ್ನು ಸೇರಿಸಬಹುದು, ನಿವಾಸ ಸಮಯವನ್ನು ಕಡಿಮೆ ಮಾಡಬಹುದು ಮತ್ತು ದುರ್ಬಲ ಫೀಡ್ ಅಥವಾ ಕರಗುವ ವಿಭಾಗವನ್ನು ಬಹಿರಂಗಪಡಿಸಬಹುದು.
ಒಂದು ಸಮಯದಲ್ಲಿ ಒಂದು ನಿಯಂತ್ರಿತ ವೇರಿಯೇಬಲ್ ಅನ್ನು ಬದಲಿಸಿ, ಸ್ಥಿರ ಸ್ಥಿತಿಗಾಗಿ ನಿರೀಕ್ಷಿಸಿ, ನಂತರ ಔಟ್ಪುಟ್, ಕರಗಿದ ತಾಪಮಾನ ಪ್ರೊಫೈಲ್, ಒತ್ತಡ, ಮೋಟಾರ್ ಲೋಡ್ ಮತ್ತು ಉತ್ಪನ್ನದ ಗುಣಮಟ್ಟವನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. ಅವುಗಳಲ್ಲಿ ಒಂದು ಅದರ ಅನುಮೋದಿತ ಮಿತಿಯನ್ನು ತಲುಪಿದಾಗ ನಿಲ್ಲಿಸಿ, ಡ್ರೈವ್ ವೇಗವಾಗಿ ತಿರುಗಬಹುದಾದರೂ ಸಹ.
ಎಕ್ಸ್ಟ್ರೂಡರ್ ಅನ್ನು ಒಂದು ಸಂಪರ್ಕಿತ ಸಿಸ್ಟಮ್ನಂತೆ ಓದಿ
ವಸ್ತುವು ಬೃಹತ್ ಘನವಾಗಿ ಪ್ರವೇಶಿಸುತ್ತದೆ, ಸಂಕುಚಿತ ಹಾಸಿಗೆಯಾಗುತ್ತದೆ, ಕರಗುತ್ತದೆ, ಮಿಶ್ರಣವಾಗುತ್ತದೆ ಮತ್ತು ನಿರ್ಬಂಧಿತ ಹರಿವಿನ ಮಾರ್ಗದ ಮೂಲಕ ಹೊರಡುತ್ತದೆ. ಬ್ಯಾರೆಲ್ ಹೀಟರ್ಗಳು ಮತ್ತು ಕೂಲಿಂಗ್ ಸರ್ಕ್ಯೂಟ್ಗಳು ಪ್ರಕ್ರಿಯೆಯೊಂದಿಗೆ ಶಾಖವನ್ನು ವಿನಿಮಯ ಮಾಡಿಕೊಳ್ಳುವಾಗ ಮೋಟಾರ್ ಯಾಂತ್ರಿಕ ಶಕ್ತಿಯನ್ನು ಪೂರೈಸುತ್ತದೆ. ಸ್ಕ್ರೂ ಮತ್ತು ಡೈ ಒತ್ತಡದ ಕರ್ತವ್ಯವನ್ನು ಹಂಚಿಕೊಳ್ಳುತ್ತದೆ.
2016 ರ ಕೈಗಾರಿಕಾ-ಪ್ರಮಾಣದ ಅಧ್ಯಯನವು 135 ಆಪರೇಟಿಂಗ್ ಸನ್ನಿವೇಶಗಳಿಗಾಗಿ ಮೂರು ಪಾಲಿಮರ್ಗಳು, ಮೂರು ಸ್ಕ್ರೂ ಜ್ಯಾಮಿತಿಗಳು, ಐದು ವೇಗಗಳು ಮತ್ತು ಮೂರು ತಾಪಮಾನದ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಪರೀಕ್ಷಿಸಿದೆ. ಲೇಖಕರು ಶಕ್ತಿಯ ಬೇಡಿಕೆ ಮತ್ತು ಕರಗುವ ತಾಪಮಾನ ವ್ಯತ್ಯಾಸವನ್ನು ಒಟ್ಟಿಗೆ ಅಳೆಯುತ್ತಾರೆ. ಅವುಗಳ ಫಲಿತಾಂಶಗಳು ವಸ್ತು, ಸ್ಕ್ರೂ ಮತ್ತು ಷರತ್ತುಗಳೊಂದಿಗೆ ಬದಲಾಗಿದೆ, ಅದಕ್ಕಾಗಿಯೇ ಒಂದು ಸಾರ್ವತ್ರಿಕ ಆರ್ಪಿಎಂ-ಟು-ಔಟ್ಪುಟ್ ನಿಯಮವು ವಿಶ್ವಾಸಾರ್ಹವಲ್ಲ.
ನಮ್ಮ ಕಾರ್ಖಾನೆ ನೋಟ:ಅತ್ಯುತ್ತಮ ಆಪರೇಟಿಂಗ್ ಪಾಯಿಂಟ್ ಇನ್ವರ್ಟರ್ ಸ್ವೀಕರಿಸುವ ಅತ್ಯಧಿಕ rpm ಅಲ್ಲ. ಇದು ಅನುಮೋದಿತ ಮೋಟಾರ್, ಗೇರ್ಬಾಕ್ಸ್, ಒತ್ತಡ, ತಾಪಮಾನ ಮತ್ತು ಉತ್ಪನ್ನ-ಗುಣಮಟ್ಟದ ಮಿತಿಗಳಲ್ಲಿ ಉಳಿಯುವ ಅತ್ಯಧಿಕ ಸ್ಥಿರ ಉತ್ಪಾದನಾ ಸ್ಥಿತಿಯಾಗಿದೆ. ಒಂದು ಮಿತಿಯು ಮುಂಚಿತವಾಗಿ ಬಂದರೆ, ವೇಗವಾದ ಡ್ರೈವ್ ಅಥವಾ ಹೊಸ ಸ್ಕ್ರೂ ಅನ್ನು ಆರ್ಡರ್ ಮಾಡುವ ಮೊದಲು ಆ ಅಡಚಣೆಯನ್ನು ಗುರುತಿಸಿ.
ಸ್ಕ್ರೂ ವೇಗ ಹೆಚ್ಚಾದಾಗ ಏನು ಬದಲಾಗುತ್ತದೆ
ಹೆಚ್ಚಿನ rpm ಬ್ಯಾರೆಲ್ಗೆ ಹೋಲಿಸಿದರೆ ಸ್ಕ್ರೂ ಮೇಲ್ಮೈಯನ್ನು ವೇಗವಾಗಿ ಚಲಿಸುತ್ತದೆ. ಸ್ಥಿರವಾದ ಶ್ರೇಣಿಯಲ್ಲಿ, ಇದು ಘನವಸ್ತುಗಳ ಸಾಗಣೆಯನ್ನು ಹೆಚ್ಚಿಸಬಹುದು ಮತ್ತು ರವಾನೆಯನ್ನು ಕರಗಿಸಬಹುದು. ಇದು ಬರಿಯ ದರ, ಯಾಂತ್ರಿಕ ಶಕ್ತಿಯ ಇನ್ಪುಟ್, ಕರಗುವಿಕೆಗೆ ಲಭ್ಯವಿರುವ ಸಮಯ ಮತ್ತು ವಸ್ತುವಿನ ಅನುಭವದ ತಿರುಪು ಕ್ರಾಂತಿಗಳ ಸಂಖ್ಯೆಯನ್ನು ಸಹ ಬದಲಾಯಿಸುತ್ತದೆ.
ಕರಗುವ ತಾಪಮಾನ ಬದಲಾವಣೆಯ ದಿಕ್ಕು ಸಾರ್ವತ್ರಿಕವಲ್ಲ. 2014 ರ HDPE ಅಧ್ಯಯನವು ಮೂರು ರಾಳದ ಸ್ನಿಗ್ಧತೆಗಳು, ಮೂರು ಸ್ಕ್ರೂ ಜ್ಯಾಮಿತಿಗಳು ಮತ್ತು ಹಲವಾರು ವೇಗಗಳು ಮತ್ತು ಸೆಟ್ ತಾಪಮಾನಗಳನ್ನು ಬಳಸಿದೆ. ಸ್ಕ್ರೂ ಪ್ರಕಾರ, ರಾಳದ ಸ್ನಿಗ್ಧತೆ, ಸೆಟ್ ತಾಪಮಾನ ಮತ್ತು ವೇಗವು ಎಲ್ಲಾ ಪ್ರಭಾವದ ಶಕ್ತಿಯ ಬಳಕೆ ಮತ್ತು ಕರಗುವ ಸ್ಥಿರತೆಯನ್ನು ಹೊಂದಿದೆ ಎಂದು ಅದು ಕಂಡುಹಿಡಿದಿದೆ.
ಏಕ-ಹಾರಾಟದ ತಿರುಪುಮೊಳೆಗಳು ನಿರ್ಣಾಯಕ ವೇಗವನ್ನು ತೋರಿಸಿದವು, ಅಲ್ಲಿ ಕರಗುವ ಗುಣಮಟ್ಟವು ಹದಗೆಟ್ಟಿತು, ಆದರೆ ಪರೀಕ್ಷಿಸಿದ ತಡೆಗೋಡೆ ಸ್ಕ್ರೂ ಉತ್ತಮ ತಾಪಮಾನದ ಏಕರೂಪತೆಯನ್ನು ಕಾಯ್ದುಕೊಳ್ಳುತ್ತದೆ.


ಬ್ಯಾರೆಲ್ ಸೆಟ್ ತಾಪಮಾನವು ಕರಗುವ ತಾಪಮಾನವಲ್ಲ
ನಿಯಂತ್ರಕವು ಹೀಟರ್-ವಲಯ ಗುರಿಯನ್ನು ಮತ್ತು ಸಾಮಾನ್ಯವಾಗಿ ಬ್ಯಾರೆಲ್ ಗೋಡೆಯ ಬಳಿ ತಾಪಮಾನವನ್ನು ಪ್ರದರ್ಶಿಸುತ್ತದೆ. ಚಾನಲ್ ಒಳಗೆ ಪಾಲಿಮರ್ ವಿರೂಪ ಮತ್ತು ಘರ್ಷಣೆಯಿಂದ ಯಾಂತ್ರಿಕ ಶಕ್ತಿಯನ್ನು ಪಡೆಯುತ್ತದೆ. ಕೂಲಿಂಗ್ ಆ ಶಾಖದ ಭಾಗವನ್ನು ತೆಗೆದುಹಾಕಬಹುದು, ಆದರೆ ಅಂತಿಮ ಕರಗುವಿಕೆಯು ಒಂದು ನಿಯಂತ್ರಕ ಓದುವಿಕೆ ಸೂಚಿಸುವುದಕ್ಕಿಂತ ಹೆಚ್ಚು ಬಿಸಿಯಾಗಿ, ತಂಪಾಗಿರುತ್ತದೆ ಅಥವಾ ಕಡಿಮೆ ಏಕರೂಪವಾಗಿರುತ್ತದೆ.
ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಸ್ಥಳದಲ್ಲಿ ಕರಗುವ ತಾಪಮಾನವನ್ನು ಅಳೆಯಿರಿ ಮತ್ತು ಸಂವೇದಕ ವಿಧಾನವನ್ನು ತಿಳಿಸಿ. 2006 ರ ಪಾಲಿಮರ್ ಎಂಜಿನಿಯರಿಂಗ್ ಮತ್ತು ವಿಜ್ಞಾನ ಅಧ್ಯಯನವು ಕರಗುವ ಹರಿವಿನ ಉದ್ದಕ್ಕೂ ಥರ್ಮೋಕೂಲ್ ಗ್ರಿಡ್ ಅನ್ನು ಬಳಸಿತು. ಇದು ಕಡಿಮೆ-ತಾಪಮಾನದ ಪ್ರದೇಶಗಳನ್ನು ಏಕ-ಹಾರಾಟದ ತಿರುಪುಮೊಳೆಗಳೊಂದಿಗೆ ಹೆಚ್ಚಿನ ಥ್ರೋಪುಟ್ನಲ್ಲಿ ಕಂಡುಹಿಡಿದಿದೆ, ಆದರೆ ಮ್ಯಾಡಾಕ್ ಮಿಕ್ಸರ್ನೊಂದಿಗೆ ಪರೀಕ್ಷಿಸಿದ ತಡೆಗೋಡೆ ಸ್ಕ್ರೂ ಉತ್ತಮ ಕರಗುವಿಕೆ ಮತ್ತು ಕಡಿಮೆ ವ್ಯತ್ಯಾಸವನ್ನು ಸಾಧಿಸಿತು.
ಅಳತೆ ಮಾಡಿದ ಕರಗುವಿಕೆಯು ಬಿಸಿಯಾಗಿರುವುದರಿಂದ ಪ್ರತಿ ಹೀಟರ್ ವಲಯವನ್ನು ಕಡಿಮೆ ಮಾಡಬೇಡಿ.ಸ್ಕ್ರೂ ಹೆಚ್ಚಿನ ಶಾಖವನ್ನು ರಚಿಸುತ್ತಿದ್ದರೆ, ಆಕ್ರಮಣಕಾರಿ ಕಡಿತವು ಘನವಾದ ಹಾಸಿಗೆಯನ್ನು ತಂಪಾಗಿ ಬಿಡಬಹುದು ಆದರೆ ಕತ್ತರಿಯು ಹೆಚ್ಚು ಉಳಿಯುತ್ತದೆ. ಸಂಪೂರ್ಣ ಪ್ರೊಫೈಲ್ ಅನ್ನು ಬದಲಾಯಿಸುವ ಮೊದಲು ಕರಗುವಿಕೆ ಸಂಭವಿಸುತ್ತದೆ, ಹೀಟರ್ ಔಟ್ಪುಟ್, ಕೂಲಿಂಗ್ ಪ್ರತಿಕ್ರಿಯೆ ಮತ್ತು ಮೋಟಾರ್ ಲೋಡ್ ಅನ್ನು ಪರಿಶೀಲಿಸಿ.
rpm ಅನ್ನು ನೇರ ಸಾಲಿನಲ್ಲಿ ಅನುಸರಿಸುವ ಔಟ್ಪುಟ್ ಏಕೆ ನಿಲ್ಲುತ್ತದೆ
ಕಡಿಮೆ ವೇಗದಲ್ಲಿ, ಚೆನ್ನಾಗಿ ತಿನ್ನಿಸಿದ ಎಕ್ಸ್ಟ್ರೂಡರ್ rpm ಮತ್ತು ಸಮೂಹ ಹರಿವಿನ ನಡುವಿನ ರೇಖಾತ್ಮಕ ಸಂಬಂಧವನ್ನು ತೋರಿಸಬಹುದು. ಗೋಲಿಗಳು ಇನ್ನು ಮುಂದೆ ಚಾನಲ್ ಅನ್ನು ಪ್ರಮಾಣಾನುಗುಣವಾಗಿ ತುಂಬದಿದ್ದಾಗ ಆ ಸಂಬಂಧವು ದುರ್ಬಲಗೊಳ್ಳುತ್ತದೆ, ಬೃಹತ್ ಸಾಂದ್ರತೆಯ ಬದಲಾವಣೆಗಳು, ಫೀಡ್ ಗಂಟಲು ಜಾರಿಬೀಳುತ್ತದೆ, ಕರಗುವಿಕೆ ಹಿಂದೆ ಬೀಳುತ್ತದೆ, ಅಥವಾ ಕೆಳಗಿನ ಪ್ರತಿರೋಧವು ಒತ್ತಡ-ಹರಿವಿನ ಸಮತೋಲನವನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ.
2022 ರ ಸ್ಟಟ್ಗಾರ್ಟ್ ವಿಶ್ವವಿದ್ಯಾಲಯದ ಅಧ್ಯಯನವು ನಯವಾದ, ಹೆಲಿಕಲ್ ಗ್ರೂವ್ಡ್ ಮತ್ತು ಅಕ್ಷೀಯವಾಗಿ ಗ್ರೂವ್ಡ್ ಫೀಡ್ ವಲಯಗಳನ್ನು ಹೆಚ್ಚಿನ ಸ್ಕ್ರೂ ವೇಗದಲ್ಲಿ ಹೋಲಿಸಿದೆ. ಇದು ಥ್ರೋಪುಟ್ ರೇಖಾತ್ಮಕವಲ್ಲದ ಮಿತಿಯನ್ನು ಮೀರಿದ ಮಿತಿಯನ್ನು ಕಂಡುಹಿಡಿದಿದೆ ಮತ್ತು ಆ ಗುಳಿಗೆ ಆಕಾರ ಮತ್ತು ಗಾತ್ರವು ಆ ಮಿತಿಯ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರಿತು. ಇದು ಪ್ರಾಯೋಗಿಕ ಕಾರ್ಖಾನೆ ನಿಯಮವನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ: ನಿಜವಾದ ಫೀಡ್ಸ್ಟಾಕ್ ಮತ್ತು ಪಾಲಿಮರ್ ಹೆಸರನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ.



ನನ್ಹಯ್ಯ ಅವರ ಪ್ರಕಟಿತ ವೇಗ ಮತ್ತು ಔಟ್ಪುಟ್ ಶ್ರೇಣಿಯನ್ನು ಹೇಗೆ ಓದುವುದು
ನನ್ಹಯ್ಯ ಕೆಳಗಿನ ಕುಟುಂಬ ಕೋಷ್ಟಕವನ್ನು ಅದರ ಎರಡರಲ್ಲೂ ಪ್ರಕಟಿಸಿದ್ದಾರೆಏಕ ತಿರುಪು ವರ್ಗಮತ್ತು PE/PP ಹೆಚ್ಚಿನ ವೇಗದ ಪುಟ. ಕಂಪನಿಯ ಹೇಳಿಕೆ ಉತ್ಪನ್ನ ಶ್ರೇಣಿಯನ್ನು ಗುರುತಿಸಲು ಇದು ಉಪಯುಕ್ತವಾಗಿದೆ. ಇದು ಅನಿರ್ದಿಷ್ಟ ವಸ್ತು ಮತ್ತು ಡೈಗಾಗಿ ಆಪರೇಟಿಂಗ್ ಗ್ಯಾರಂಟಿ ಅಲ್ಲ.
| ಮಾದರಿ | ಎಲ್/ಡಿ | ಪ್ರಕಟಿತ ಔಟ್ಪುಟ್ | ಪ್ರಕಟಿತ ವೇಗ | ಡ್ರೈವಿಂಗ್ ಮೋಟಾರ್ |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 ರಿಂದ 5 ಕೆಜಿ / ಗಂ | 10 ರಿಂದ 60 rpm | 1.1 / 1.5 / 2.2 kW |
| NHYZS25 | 25:1 | 5 ರಿಂದ 8 ಕೆಜಿ / ಗಂ | 10 ರಿಂದ 60 rpm | 2.2 / 3.0 / 4.0 kW |
| NHY30 | 25:1 | 5 ರಿಂದ 10 ಕೆಜಿ / ಗಂ | 10 ರಿಂದ 60 rpm | 2.2 / 3.0 / 4.0 kW |
| NHY45 | 25:1 ರಿಂದ 36:1 | 10 ರಿಂದ 120 ಕೆಜಿ / ಗಂ | 10 ರಿಂದ 150 ಆರ್ಪಿಎಂ | 5.5 ರಿಂದ 22 ಕಿ.ವ್ಯಾ |
| NHY65 | 25:1 ರಿಂದ 36:1 | 60 ರಿಂದ 300 ಕೆಜಿ / ಗಂ | 20 ರಿಂದ 150 ಆರ್ಪಿಎಂ | 22 ರಿಂದ 75 ಕಿ.ವ್ಯಾ |
| NHY75 | 25:1 ರಿಂದ 36:1 | 200 ರಿಂದ 450 ಕೆಜಿ / ಗಂ | 20 ರಿಂದ 150 ಆರ್ಪಿಎಂ | 30 ರಿಂದ 132 ಕಿ.ವ್ಯಾ |
| NHY90 | 25:1 ರಿಂದ 36:1 | 180 ರಿಂದ 600 ಕೆಜಿ / ಗಂ | 20 ರಿಂದ 110 ಆರ್ಪಿಎಮ್ | 30 ರಿಂದ 185 ಕಿ.ವ್ಯಾ |
| NHY120 | 25:1 ರಿಂದ 36:1 | 320 ರಿಂದ 1000 ಕೆಜಿ / ಗಂ | 20 ರಿಂದ 90 rpm | 75 ರಿಂದ 280 ಕಿ.ವ್ಯಾ |
| NHY150 | 25:1 ರಿಂದ 36:1 | 400 ರಿಂದ 1300 ಕೆಜಿ / ಗಂ | 20 ರಿಂದ 75 rpm | 90 ರಿಂದ 400 ಕಿ.ವ್ಯಾ |
ಮೂಲ: Nanhaiya ವೆಬ್ಸೈಟ್, ಆಗಸ್ಟ್ 31, 2026 ರಂದು ಪರಿಶೀಲಿಸಲಾಗಿದೆ. ಪ್ರತಿ ಸಾಲು ವಿಶಾಲ ಸರಣಿ ಮೌಲ್ಯಗಳನ್ನು ಒಳಗೊಂಡಿದೆ. ಹೆಚ್ಚಿನ ಔಟ್ಪುಟ್, ವೇಗ ಮತ್ತು ಮೋಟಾರ್ ಸಂಖ್ಯೆಯನ್ನು ಒಂದು ಊಹೆಯ ಯಂತ್ರ ಸಂರಚನೆಗೆ ಸಂಯೋಜಿಸಬೇಡಿ.
ನನ್ಹಯ್ಯ ವೆಬ್ಸೈಟ್ ಹಕ್ಕು:PE/PP ಹೈ-ಸ್ಪೀಡ್ ಪುಟವು ಆಪ್ಟಿಮೈಸ್ಡ್ ಸ್ಕ್ರೂ ರಚನೆ ಮತ್ತು ಹೈ-ಟಾರ್ಕ್ ಗೇರ್ಬಾಕ್ಸ್ ಸಾಂಪ್ರದಾಯಿಕ ಸಲಕರಣೆಗಳ ವಿರುದ್ಧ ದಕ್ಷತೆಯನ್ನು ದ್ವಿಗುಣಗೊಳಿಸುತ್ತದೆ ಮತ್ತು ಅದರ ವಿನ್ಯಾಸವು PP ಹೊರತೆಗೆಯುವಿಕೆಯ ತಾಪಮಾನವನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ ಎಂದು ಹೇಳುತ್ತದೆ.
ಪುಟವು ಹೋಲಿಕೆ ಯಂತ್ರ, ರಾಳ, ಡೈ, ಪರೀಕ್ಷಾ ವಿಧಾನ ಅಥವಾ ಸ್ವೀಕಾರ ವಿಂಡೋವನ್ನು ಹೇಳುವುದಿಲ್ಲ. ROI ಅಥವಾ ಖರೀದಿ ಗ್ಯಾರಂಟಿಯನ್ನು ನಮೂದಿಸುವ ಮೊದಲು ಯೋಜನೆ-ನಿರ್ದಿಷ್ಟ ಪರೀಕ್ಷಾ ಪ್ರೋಟೋಕಾಲ್ ಅಗತ್ಯವಿರುವ ಪೂರೈಕೆದಾರ ಹಕ್ಕುಗಳಂತೆ ಎರಡೂ ಹೇಳಿಕೆಗಳನ್ನು ಪರಿಗಣಿಸಿ.
ಸಂಯೋಜನೆಗಳನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಿ, ಪ್ರತ್ಯೇಕವಾದ ವಾಚನಗೋಷ್ಠಿಗಳು ಅಲ್ಲ
| rpm ಹೆಚ್ಚಳದ ನಂತರ ಟ್ರೆಂಡ್ | ಸಂಭಾವ್ಯ ವ್ಯಾಖ್ಯಾನ | ಮುಂದಿನ ಪರಿಶೀಲನೆ |
|---|---|---|
| ಔಟ್ಪುಟ್ ಏರುತ್ತದೆ, ಒತ್ತಡ ಮತ್ತು ಲೋಡ್ ಸ್ಥಿರವಾಗಿರುತ್ತದೆ, ಗುಣಮಟ್ಟವನ್ನು ಹಿಡಿದಿಟ್ಟುಕೊಳ್ಳುತ್ತದೆ | ಲೈನ್ ಇನ್ನೂ ಅದರ ಉಪಯುಕ್ತ ಆಪರೇಟಿಂಗ್ ವಿಂಡೋ ಒಳಗೆ ಇರಬಹುದು | ಕರಗುವ-ತಾಪಮಾನದ ಏಕರೂಪತೆ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಕೂಲಿಂಗ್ ಸಾಮರ್ಥ್ಯವನ್ನು ದೃಢೀಕರಿಸಿ |
| Rpm ಏರುತ್ತದೆ ಆದರೆ ಔಟ್ಪುಟ್ ಗಳಿಕೆಗಳು ಕುಗ್ಗುತ್ತವೆ | ಫೀಡ್ ಸಾಮರ್ಥ್ಯ, ಕರಗುವಿಕೆ ಅಥವಾ ಡೌನ್ಸ್ಟ್ರೀಮ್ ಪ್ರತಿರೋಧವು ಸೀಮಿತವಾಗಿರಬಹುದು | ಫೀಡ್ ಸ್ಥಿರತೆ, ನಿರ್ದಿಷ್ಟ ಔಟ್ಪುಟ್, ಫಿಲ್ಟರ್ ಮತ್ತು ಡೈ ಒತ್ತಡವನ್ನು ಪರಿಶೀಲಿಸಿ |
| ಕರಗುವ ತಾಪಮಾನ ಮತ್ತು ಮೋಟಾರ್ ಲೋಡ್ ತ್ವರಿತವಾಗಿ ಏರುತ್ತದೆ | ಯಾಂತ್ರಿಕ ಶಕ್ತಿ ಮತ್ತು ಪ್ರತಿರೋಧ ಹೆಚ್ಚುತ್ತಿದೆ | ರೆಸಿನ್ ಸ್ನಿಗ್ಧತೆ, ಸ್ಕ್ರೂ ಜ್ಯಾಮಿತಿ, ಫಿಲ್ಟರ್ ಸ್ಥಿತಿ ಮತ್ತು ಶಾಖ ಪ್ರೊಫೈಲ್ ಅನ್ನು ಪರಿಶೀಲಿಸಿ |
| ಸರಾಸರಿ ಕರಗುವ ತಾಪಮಾನವು ಕಡಿಮೆಯಾಗುತ್ತದೆ ಆದರೆ ವ್ಯತ್ಯಾಸವು ಹೆಚ್ಚಾಗುತ್ತದೆ | ತಡವಾಗಿ ಅಥವಾ ಅಪೂರ್ಣ ಕರಗುವಿಕೆ ಇರಬಹುದು | ಉತ್ಪನ್ನ ದೋಷಗಳನ್ನು ಪರೀಕ್ಷಿಸಿ ಮತ್ತು ಸ್ಕ್ರೂನ ಕರಗುವ ಸಾಮರ್ಥ್ಯದೊಂದಿಗೆ ಹೋಲಿಕೆ ಮಾಡಿ |
| ಔಟ್ಪುಟ್ ಮತ್ತು ಮೋಟಾರ್ ಲೋಡ್ನೊಂದಿಗೆ ಒತ್ತಡದ ಚಕ್ರಗಳು | ಸಮಸ್ಯೆಯು ಆಹಾರ, ಕರಗುವಿಕೆ, ತಾಪಮಾನ ನಿಯಂತ್ರಣ ಅಥವಾ ನಿರ್ಬಂಧವಾಗಿರಬಹುದು | ಬಳಸಿಹೆಚ್ಚುತ್ತಿರುವ ರೋಗನಿರ್ಣಯ ಮಾರ್ಗದರ್ಶಿ |
| ಫಿಲ್ಟರ್ ಅಥವಾ ಡೈ ಬದಲಾವಣೆಯ ನಂತರ ಲೋಡ್ ಹೆಚ್ಚಾಗುತ್ತದೆ | ಡೌನ್ಸ್ಟ್ರೀಮ್ ಪ್ರತಿರೋಧವು ಆಪರೇಟಿಂಗ್ ಪಾಯಿಂಟ್ ಅನ್ನು ಬದಲಾಯಿಸಿತು | ಅದೇ ವಸ್ತು ಮತ್ತು ದರದಲ್ಲಿ ಶುದ್ಧ ಮತ್ತು ಕೊಳಕು ಒತ್ತಡವನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ |


ನಿಯಂತ್ರಣಗಳನ್ನು ಬೆನ್ನಟ್ಟುವ ಬದಲು ನಿಯಂತ್ರಿತ ಹಂತದ ಪರೀಕ್ಷೆಯನ್ನು ಬಳಸಿ
- ಒಂದು ಸ್ಥಿರವಾದ ವಸ್ತು ಮತ್ತು ಉತ್ಪನ್ನವನ್ನು ಆಯ್ಕೆಮಾಡಿ.ರೆಸಿನ್ ಗ್ರೇಡ್, ಪೆಲೆಟ್ ಅಥವಾ ರಿಗ್ರೈಂಡ್ ಫಾರ್ಮ್, ಸೇರ್ಪಡೆಗಳು, ತೇವಾಂಶ ಮತ್ತು ಇತ್ತೀಚಿನ ವಸ್ತು ಅನುಕ್ರಮವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ.
- ಬೇಸ್ಲೈನ್ ಅನ್ನು ಸ್ಥಾಪಿಸಿ.ಲೈನ್ ಸ್ಥಿರಗೊಳಿಸಿದ ನಂತರ ನಿಜವಾದ ಆರ್ಪಿಎಂ, ಫೀಡ್, ಔಟ್ಪುಟ್, ಕರಗುವ ತಾಪಮಾನ, ಒತ್ತಡ, ಮೋಟಾರ್ ಲೋಡ್, ವಲಯ ವಾಚನಗೋಷ್ಠಿಗಳು ಮತ್ತು ಉತ್ಪನ್ನದ ಗುಣಮಟ್ಟವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ.
- ಒಂದು ಅನುಮೋದಿತ ವೇರಿಯಬಲ್ ಅನ್ನು ಬದಲಾಯಿಸಿ.ಸಾಲಿನ ಕಾರ್ಯವಿಧಾನದಿಂದ ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಹೆಚ್ಚಳ ಮತ್ತು ಸ್ಥಿರೀಕರಣ ಸಮಯವನ್ನು ಬಳಸಿ. ವೇಗ, ಆಹಾರ ಮತ್ತು ತಾಪಮಾನವನ್ನು ಒಟ್ಟಿಗೆ ಬದಲಾಯಿಸಬೇಡಿ.
- ಸರಾಸರಿ ಮತ್ತು ವ್ಯತ್ಯಾಸ ಎರಡನ್ನೂ ಹೋಲಿಕೆ ಮಾಡಿ.ಸ್ವೀಕಾರಾರ್ಹ ಸರಾಸರಿಯು ಸೈಕ್ಲಿಂಗ್ ಒತ್ತಡ ಅಥವಾ ಅಸಮ ಕರಗುವ-ತಾಪಮಾನದ ಪ್ರೊಫೈಲ್ ಅನ್ನು ಮರೆಮಾಡಬಹುದು.
- ಮೊದಲ ಸೀಮಿತಗೊಳಿಸುವ ಸ್ಥಿತಿಯನ್ನು ಗುರುತಿಸಿ.ಇದು ಮೋಟಾರ್ ಲೋಡ್, ಒತ್ತಡ, ಕರಗುವ ಗುಣಮಟ್ಟ, ಆಯಾಮದ ಸ್ಥಿರತೆ, ತಂಪಾಗಿಸುವ ಸಾಮರ್ಥ್ಯ ಅಥವಾ ಮೇಲ್ಮೈ ದೋಷವಾಗಿರಬಹುದು.
- ಅನುಮೋದಿತ ಮಿತಿಗಳಲ್ಲಿ ಮಾತ್ರ ಪುನರಾವರ್ತಿಸಿ.ಮತ್ತೊಂದು ಹೆಚ್ಚಳವು ತುಂಬಾ ಕಡಿಮೆ ಉತ್ಪಾದನೆಯನ್ನು ನೀಡಿದಾಗ ಅಥವಾ ಸ್ವೀಕಾರದ ಹೊರಗೆ ಅಳತೆಯ ಸ್ಥಿತಿಯನ್ನು ತಳ್ಳಿದಾಗ ಉಪಯುಕ್ತ ಗರಿಷ್ಠವನ್ನು ತಲುಪಲಾಗುತ್ತದೆ.
ನಮ್ಮ ಕಾರ್ಖಾನೆ ನೋಟ:ಐದು ಸ್ಥಿರ ಆಪರೇಟಿಂಗ್ ಪಾಯಿಂಟ್ಗಳನ್ನು ಕಳುಹಿಸುವ ಗ್ರಾಹಕರು ಒಂದು ಗರಿಷ್ಠ ಆರ್ಪಿಎಂ ಕಳುಹಿಸುವ ಗ್ರಾಹಕರಿಗಿಂತ ಹೆಚ್ಚು ಉಪಯುಕ್ತ ವಿನ್ಯಾಸದ ಪುರಾವೆಗಳನ್ನು ನಮಗೆ ನೀಡುತ್ತಾರೆ. ರೇಖೆಯು ಎಲ್ಲಿ ದಕ್ಷತೆಯನ್ನು ಕಳೆದುಕೊಳ್ಳುತ್ತದೆ ಮತ್ತು ಮುಂದಿನ ಬದಲಾವಣೆಯು ಫೀಡ್ ವಿಭಾಗ, ಸ್ಕ್ರೂ ಜ್ಯಾಮಿತಿ, ಉಡುಗೆ ಸ್ಥಿತಿ ಅಥವಾ ಡೌನ್ಸ್ಟ್ರೀಮ್ ಉಪಕರಣಗಳಲ್ಲಿ ಸೇರಿದೆಯೇ ಎಂಬುದನ್ನು ಪ್ರವೃತ್ತಿಯು ತೋರಿಸುತ್ತದೆ.
ಪ್ರಕ್ರಿಯೆಯ ಪ್ರವೃತ್ತಿಯು ಹಾರ್ಡ್ವೇರ್ಗೆ ಹಿಂತಿರುಗಿದಾಗ
ಹೆಚ್ಚಿನ rpm ಹೆಚ್ಚಿನ ಸ್ಕ್ರೂ-ಟು-ಬ್ಯಾರೆಲ್ ಕ್ಲಿಯರೆನ್ಸ್, ಕಡಿಮೆ ಗಾತ್ರದ ಫೀಡ್ ವಿಭಾಗ, ಹಿಂದೆ ಬೀಳುವ ಕರಗುವ ವಿಭಾಗ ಅಥವಾ ಹೆಚ್ಚು ಒತ್ತಡದ ನಷ್ಟವನ್ನು ಉಂಟುಮಾಡುವ ಮಿಕ್ಸರ್ ಅನ್ನು ಸರಿಪಡಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ. ಇದು ಆ ಮಿತಿಗಳನ್ನು ನೋಡಲು ಸುಲಭವಾಗಿಸುತ್ತದೆ. ಅವುಗಳನ್ನು ನಕಲಿಸುವ ಮೊದಲು ಧರಿಸಿರುವ ಘಟಕಗಳನ್ನು ಸ್ವಚ್ಛಗೊಳಿಸಿ ಮತ್ತು ಅಳತೆ ಮಾಡಿ.
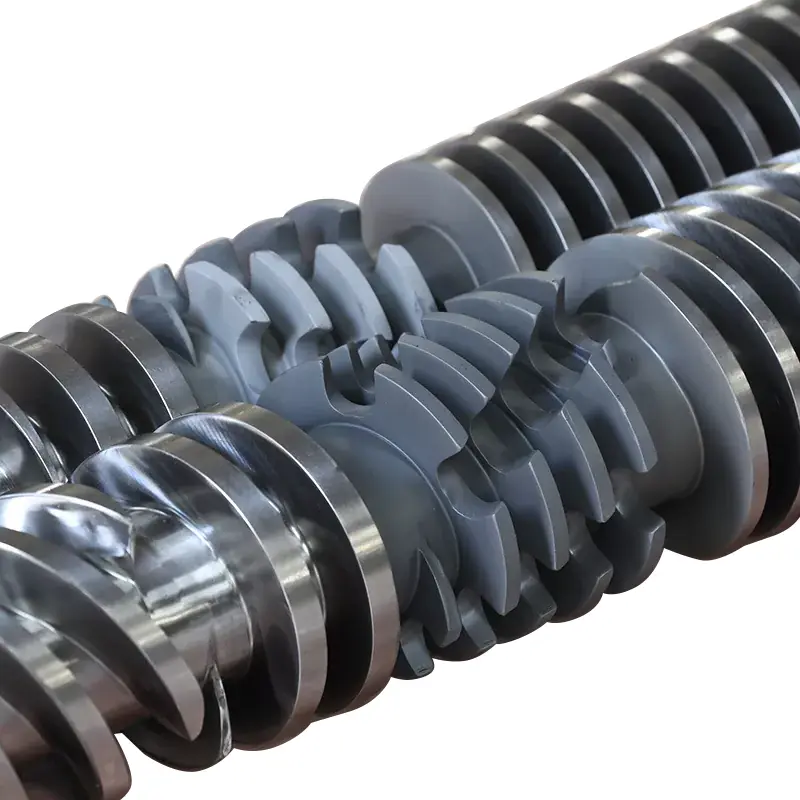
ಬಳಸಿತಡೆಗೋಡೆ, ಸಾಂಪ್ರದಾಯಿಕ ಮತ್ತು ಮಿಕ್ಸಿಂಗ್ ಸ್ಕ್ರೂ ಹೋಲಿಕೆಕರಗಿದಾಗ ಏಕರೂಪತೆಯು ವೇಗದೊಂದಿಗೆ ಬದಲಾಗುತ್ತದೆ. ಬಳಸಿಮಾಪನ ಮಾರ್ಗದರ್ಶಿ ಧರಿಸಿಶುದ್ಧ ಹರಿವಿನ ಮಾರ್ಗ ಮತ್ತು ಸ್ಥಿರ ವಸ್ತುಗಳೊಂದಿಗೆ ನಿರ್ದಿಷ್ಟ ಉತ್ಪಾದನೆಯು ಕುಸಿದಾಗ.
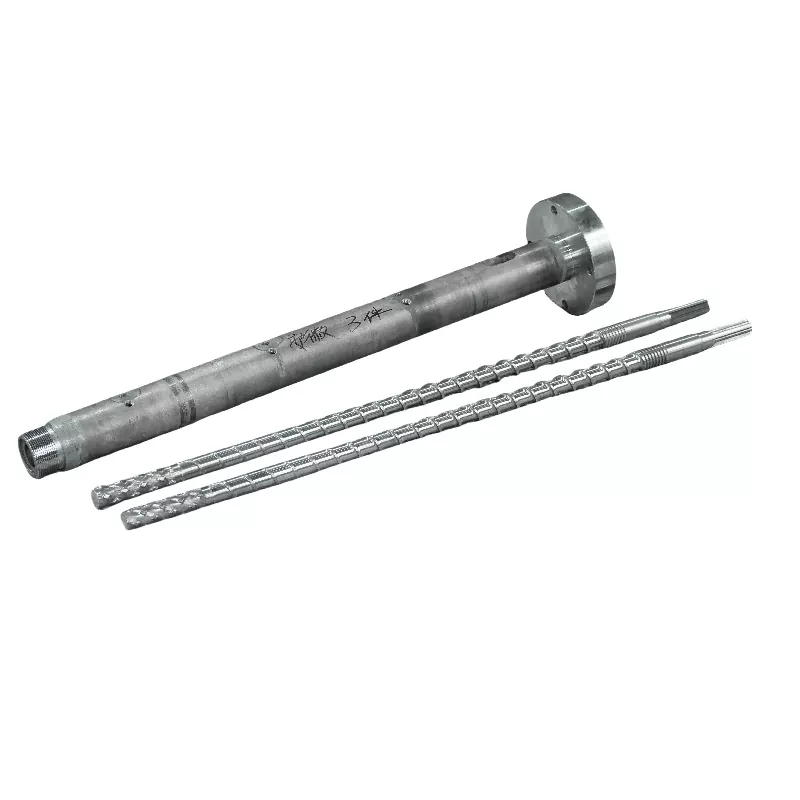
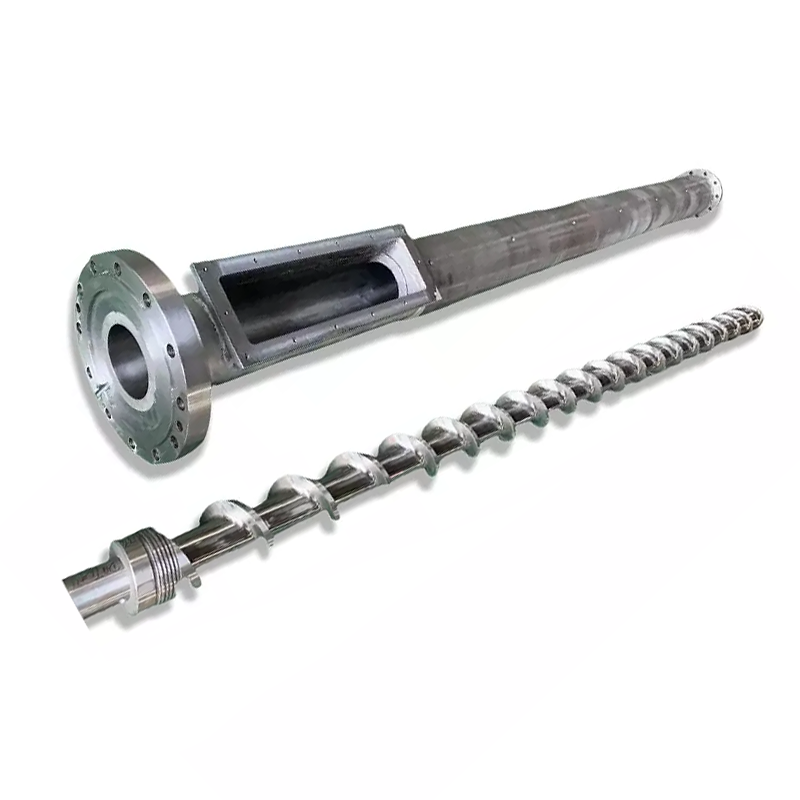
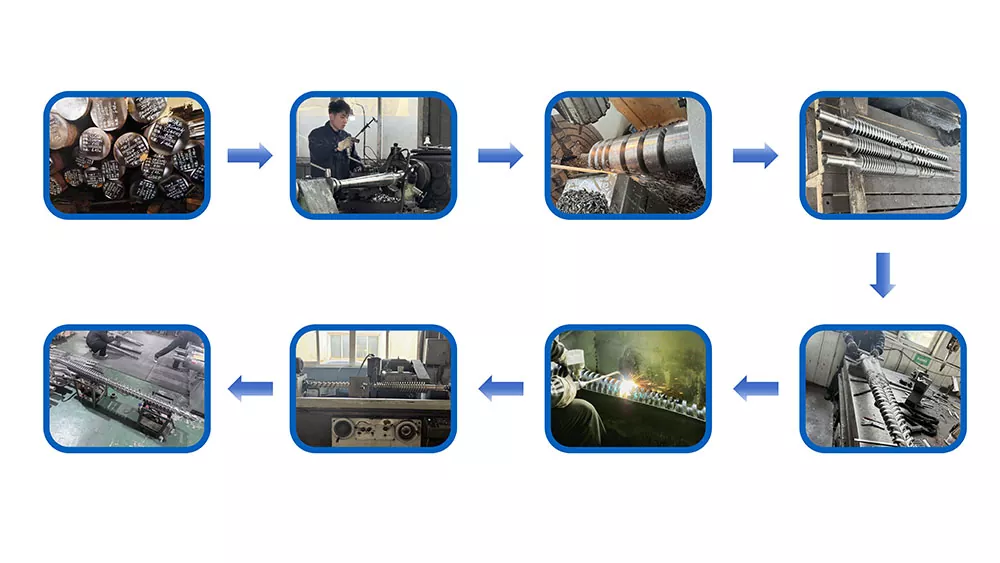
ನನ್ಹಯ್ಯ ಅವರಸಲಕರಣೆ ಪುಟಅದರ ಸಿಎನ್ಸಿ ಲೇಥ್ಗಳು 6 ಮೀ ವರೆಗೆ ವರ್ಕ್ಪೀಸ್ಗಳನ್ನು ಯಂತ್ರ ಮಾಡಬಹುದು ಮತ್ತು ಅದರ ಡ್ರಿಲ್ಲಿಂಗ್ ಮತ್ತು ಮಿಲ್ಲಿಂಗ್ ಉಪಕರಣಗಳು 0.02 ಎಂಎಂ ಸ್ಥಾನೀಕರಣ ನಿಖರತೆಯನ್ನು ಹೊಂದಿದೆ ಎಂದು ಹೇಳುತ್ತದೆ. ಅವು ಕಾರ್ಖಾನೆ ಮಟ್ಟದ ಪ್ರಕಟಿತ ಸಾಮರ್ಥ್ಯಗಳಾಗಿವೆ. ಅನುಮೋದಿತ ರೇಖಾಚಿತ್ರವು ಇನ್ನೂ ಆದೇಶಕ್ಕಾಗಿ ಆಯಾಮಗಳು ಮತ್ತು ತಪಾಸಣೆ ಬಿಂದುಗಳನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಬೇಕು.

ಹೆಚ್ಚಿನ-ಔಟ್ಪುಟ್ ಸಿಂಗಲ್ ಸ್ಕ್ರೂ ವಿಮರ್ಶೆಗಾಗಿ ಡೇಟಾ
- ಯಂತ್ರ ತಯಾರಕ, ಮಾದರಿ ಮತ್ತು ತಿರುಪು ವ್ಯಾಸ
- ಮೂಲ ಮತ್ತು ಪ್ರಸ್ತುತ ತಿರುಪು ಮತ್ತು ಬ್ಯಾರೆಲ್ ಅಳತೆಗಳು
- ರೆಸಿನ್ ಗ್ರೇಡ್, ಪೆಲೆಟ್ ಫಾರ್ಮ್, ರಿಗ್ರೈಂಡ್ ಮತ್ತು ಸೇರ್ಪಡೆಗಳು
- ಸ್ವೀಕರಿಸಿದ ಗುಣಮಟ್ಟದೊಂದಿಗೆ ಸಾಮಾನ್ಯ ಮತ್ತು ಗುರಿ ಉತ್ಪಾದನೆ
- ಮೋಟಾರ್, ಗೇರ್ಬಾಕ್ಸ್ ಅನುಪಾತ ಮತ್ತು ರೇಟ್ ಮಾಡಲಾದ ಟಾರ್ಕ್ ಡೇಟಾ
- ನಿಜವಾದ rpm, ಮೋಟಾರ್ ಲೋಡ್ ಮತ್ತು ಶಕ್ತಿ ಪ್ರವೃತ್ತಿ
- ಬ್ಯಾರೆಲ್ ಸೆಟ್ಪಾಯಿಂಟ್ಗಳು ಮತ್ತು ನಿಜವಾದ ವಲಯ ವಾಚನಗೋಷ್ಠಿಗಳು
- ಕರಗುವ ತಾಪಮಾನದ ಸ್ಥಳ ಮತ್ತು ಸಂವೇದಕ ವಿಧಾನ
- ಒತ್ತಡದ ಪ್ರವೃತ್ತಿ, ಫಿಲ್ಟರ್ ಮತ್ತು ಡೈ ವಿವರಗಳು
- ಕೂಲಿಂಗ್, ಹಾಲ್-ಆಫ್ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಮಿತಿಗಳು
- ದೋಷಗಳ ಫೋಟೋಗಳು ಮತ್ತು ಉಳಿಸಿಕೊಂಡಿರುವ ಮಾದರಿಗಳು
- ಮೂಲ ರೇಖಾಚಿತ್ರ ಮತ್ತು ಸಂಪರ್ಕ ಆಯಾಮಗಳು
ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
ಹೆಚ್ಚುತ್ತಿರುವ ಸ್ಕ್ರೂ ವೇಗವು ಯಾವಾಗಲೂ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಔಟ್ಪುಟ್ ಅನ್ನು ಹೆಚ್ಚಿಸುತ್ತದೆಯೇ?
ಇಲ್ಲ. ಸ್ಥಿರವಾದ ಆಪರೇಟಿಂಗ್ ವಿಂಡೋದೊಳಗೆ ಸ್ಕ್ರೂ ವೇಗದೊಂದಿಗೆ ಔಟ್ಪುಟ್ ಹೆಚ್ಚಾಗಬಹುದು, ಆದರೆ ಫೀಡ್ ಸಾಮರ್ಥ್ಯ, ಪೆಲೆಟ್ ಫಾರ್ಮ್, ಸ್ಕ್ರೂ ಜ್ಯಾಮಿತಿ, ಕರಗುವ ಸಾಮರ್ಥ್ಯ, ಡೈ ರೆಸಿಸ್ಟೆನ್ಸ್, ಮೋಟಾರ್ ಲೋಡ್ ಮತ್ತು ವೇರ್ ಫಲಿತಾಂಶವನ್ನು ಮಿತಿಗೊಳಿಸಬಹುದು. ಹೆಚ್ಚಿನ ವೇಗದಲ್ಲಿ, ನಿರ್ದಿಷ್ಟ ಉತ್ಪಾದನೆಯು ಬೀಳಬಹುದು ಅಥವಾ ಕರಗುವಿಕೆಯು ಕಡಿಮೆ ಏಕರೂಪವಾಗಬಹುದು.
ಬ್ಯಾರೆಲ್ ಸೆಟ್ ತಾಪಮಾನವು ಕರಗುವ ತಾಪಮಾನದಂತೆಯೇ ಇದೆಯೇ?
ನಂ. ಬ್ಯಾರೆಲ್ ಸೆಟ್ಪಾಯಿಂಟ್ಗಳು ಹೀಟರ್ ವಲಯಗಳನ್ನು ನಿಯಂತ್ರಿಸುತ್ತವೆ, ಆದರೆ ಪಾಲಿಮರ್ ಸ್ಕ್ರೂ ತಿರುಗುವಿಕೆ ಮತ್ತು ಕತ್ತರಿಯಿಂದ ಯಾಂತ್ರಿಕ ಶಕ್ತಿಯನ್ನು ಪಡೆಯುತ್ತದೆ. ಸೂಕ್ತವಾದ ಸಂವೇದಕದೊಂದಿಗೆ ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಸ್ಥಳದಲ್ಲಿ ಕರಗುವಿಕೆಯನ್ನು ಅಳೆಯಿರಿ ಮತ್ತು ನಿಯಂತ್ರಕ ಸೆಟ್ಪಾಯಿಂಟ್ ಅನ್ನು ನಿಜವಾದ ಕರಗುವ ತಾಪಮಾನ ಎಂದು ಪರಿಗಣಿಸುವ ಬದಲು ವಿಧಾನವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ.
ಸ್ಕ್ರೂ ವೇಗ ಹೆಚ್ಚಾದಾಗ ಕರಗುವ ತಾಪಮಾನ ಏಕೆ ಹೆಚ್ಚಾಗುತ್ತದೆ?
ಹೆಚ್ಚಿನ ಸ್ಕ್ರೂ ವೇಗವು ಬರಿಯ ದರ ಮತ್ತು ಯಾಂತ್ರಿಕ ಶಕ್ತಿಯ ಇನ್ಪುಟ್ ಅನ್ನು ಹೆಚ್ಚಿಸುತ್ತದೆ. ಕರಗುವ ತಾಪಮಾನ ಬದಲಾವಣೆಗಳು ರಾಳದ ಸ್ನಿಗ್ಧತೆ, ಸ್ಕ್ರೂ ಜ್ಯಾಮಿತಿ, ಫಿಲ್, ಬ್ಯಾರೆಲ್ ಪ್ರೊಫೈಲ್ ಮತ್ತು ಡೌನ್ಸ್ಟ್ರೀಮ್ ಪ್ರತಿರೋಧವನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ. ಕೆಲವು ಸ್ಕ್ರೂ ಮತ್ತು ವಸ್ತುಗಳ ಸಂಯೋಜನೆಗಳು ನಿರ್ಣಾಯಕ ವೇಗವನ್ನು ಮೀರಿ ಕಳಪೆ ಅಥವಾ ಅಪೂರ್ಣ ಕರಗುವಿಕೆಯನ್ನು ತೋರಿಸಬಹುದು.
ಆರ್ಪಿಎಂ ಏರಿದಾಗಲೂ ಔಟ್ಪುಟ್ ಹೆಚ್ಚಾಗುವುದನ್ನು ಏಕೆ ನಿಲ್ಲಿಸಬಹುದು?
ಫೀಡ್ ವಿಭಾಗವು ಪ್ರಮಾಣಾನುಗುಣವಾಗಿ ಭರ್ತಿ ಮಾಡುವುದನ್ನು ನಿಲ್ಲಿಸಬಹುದು, ಪೆಲೆಟ್ ಸ್ಲಿಪ್ ಬದಲಾಗಬಹುದು, ಬೃಹತ್ ಸಾಂದ್ರತೆಯು ಬದಲಾಗಬಹುದು, ಕರಗುವ ಸಾಮರ್ಥ್ಯವನ್ನು ತಲುಪಬಹುದು, ಅಥವಾ ಡೈ ಮತ್ತು ಫಿಲ್ಟರ್ ಪ್ರತಿರೋಧವು ಸಿಸ್ಟಮ್ ಅನ್ನು ನಿರ್ಬಂಧಿಸಬಹುದು. ಧರಿಸಿರುವ ಸ್ಕ್ರೂ ಮತ್ತು ಬ್ಯಾರೆಲ್ ಸೋರಿಕೆಯನ್ನು ಹೆಚ್ಚಿಸುತ್ತದೆ ಮತ್ತು ಉಪಯುಕ್ತ ಪಂಪ್ ಅನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ.
ಸ್ಕ್ರೂ ವೇಗವನ್ನು ಬದಲಾಯಿಸಿದ ನಂತರ ನಿರ್ವಾಹಕರು ಏನು ದಾಖಲಿಸಬೇಕು?
ನಿಜವಾದ ಸ್ಕ್ರೂ ವೇಗ, ಫೀಡ್ ದರ, ಔಟ್ಪುಟ್, ಕರಗುವ ತಾಪಮಾನ ಮತ್ತು ವ್ಯತ್ಯಾಸ, ಕರಗುವ ಒತ್ತಡ ಮತ್ತು ವ್ಯತ್ಯಾಸ, ಮೋಟಾರ್ ಲೋಡ್, ವಲಯ ತಾಪಮಾನಗಳು, ಕೂಲಿಂಗ್ ಪ್ರತಿಕ್ರಿಯೆ, ಉತ್ಪನ್ನದ ಗುಣಮಟ್ಟ ಮತ್ತು ಹೊಸ ಸ್ಥಿರ ಸ್ಥಿತಿಯನ್ನು ತಲುಪಲು ಅನುಮತಿಸಲಾದ ಸಮಯವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ.
ಹೆಚ್ಚಿನ-ಔಟ್ಪುಟ್ ಸಿಂಗಲ್ ಸ್ಕ್ರೂ ವಿಮರ್ಶೆಗಾಗಿ ನಾನು ನನ್ಹೈಯಾ ಅವರಿಗೆ ಯಾವ ಡೇಟಾವನ್ನು ಕಳುಹಿಸಬೇಕು?
ರಾಳದ ಗ್ರೇಡ್ ಮತ್ತು ಫಾರ್ಮ್, ಸೇರ್ಪಡೆಗಳು ಮತ್ತು ಫಿಲ್ಲರ್ಗಳು, ಅಗತ್ಯವಿರುವ ಔಟ್ಪುಟ್, ಪ್ರಸ್ತುತ rpm, ಮೋಟಾರ್ ಮತ್ತು ಗೇರ್ಬಾಕ್ಸ್ ಡೇಟಾ, ಬ್ಯಾರೆಲ್ ಪ್ರೊಫೈಲ್, ಕರಗುವ ತಾಪಮಾನ ಮತ್ತು ಒತ್ತಡದ ಪ್ರವೃತ್ತಿಗಳು, ಡೈ ಮತ್ತು ಫಿಲ್ಟರ್ ವಿವರಗಳು, ಸ್ಕ್ರೂ ಮತ್ತು ಬ್ಯಾರೆಲ್ ರೇಖಾಚಿತ್ರಗಳು, ವೇರ್ ಮಾಪನಗಳು ಮತ್ತು ಉತ್ಪನ್ನ ದೋಷ ಅಥವಾ ಉತ್ಪಾದನಾ ಮಿತಿಯನ್ನು ನೀವು ಪರಿಹರಿಸಲು ಕಳುಹಿಸಿ.
ಸಂಪಾದಕೀಯ ಟಿಪ್ಪಣಿ: ನನ್ಹಯ್ಯ ಉತ್ಪನ್ನದ ವಿಶೇಷಣಗಳು ಮತ್ತು ಹಕ್ಕುಗಳನ್ನು ಕಂಪನಿ-ಪ್ರಕಟಿತ ಮಾಹಿತಿ ಎಂದು ಗುರುತಿಸಲಾಗಿದೆ. ಸ್ವತಂತ್ರ ಸಂಶೋಧನೆಯು ಪ್ರಕ್ರಿಯೆಯ ಸಂಬಂಧಗಳನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ, ಯಾವುದೇ ನನ್ಹಯ್ಯ ಮಾದರಿಗೆ ಗ್ಯಾರಂಟಿ ಅಲ್ಲ. ಅಂತಿಮ ಮಿತಿಗಳು ಮತ್ತು ಸ್ವೀಕಾರ ಪರಿಸ್ಥಿತಿಗಳಿಗೆ ವಸ್ತು, ಯಂತ್ರ, ಅನುಮೋದಿತ ರೇಖಾಚಿತ್ರ ಮತ್ತು ಯೋಜನೆಯ ಪರೀಕ್ಷಾ ಯೋಜನೆ ಅಗತ್ಯವಿರುತ್ತದೆ.