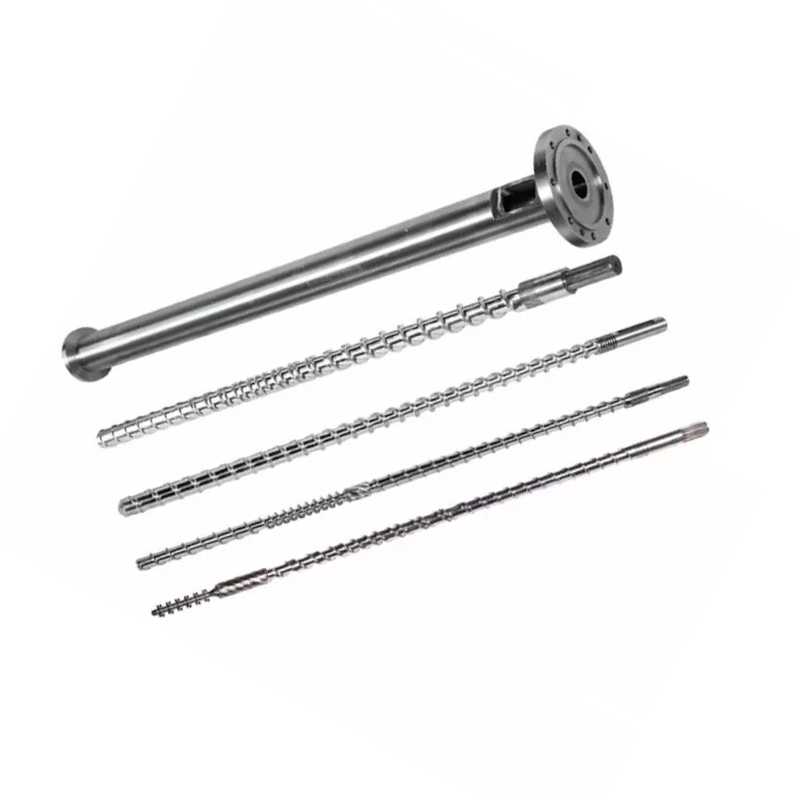
ನಿಧಾನವಾದ ಚೇತರಿಕೆಯ ಟೈಮರ್ ಆಹಾರದ ಸಮಸ್ಯೆ, ಬದಲಾದ ಪ್ರಕ್ರಿಯೆ ಅಥವಾ ಧರಿಸಿರುವ ಯಂತ್ರಾಂಶವನ್ನು ಸೂಚಿಸುತ್ತದೆ. ಉಪಯುಕ್ತ ರೋಗನಿರ್ಣಯವು ಯಾವುದನ್ನು ನಿಮಗೆ ಹೇಳುತ್ತದೆ ಮತ್ತು ಅದು ನಿಮಗೆ ಸೈಕಲ್ ಸಮಯವನ್ನು ನಿಜವಾಗಿಯೂ ವೆಚ್ಚಮಾಡುತ್ತಿದೆಯೇ ಎಂದು ಹೇಳುತ್ತದೆ.
ಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ ಸ್ಕ್ರೂ ಚೇತರಿಕೆ ತುಂಬಾ ಸಮಯ ತೆಗೆದುಕೊಂಡರೆ, ಅದು ಚಕ್ರವನ್ನು ವಿಳಂಬಗೊಳಿಸುತ್ತದೆ ಎಂದು ಮೊದಲು ದೃಢೀಕರಿಸಿ. ನಂತರ ಫೀಡ್ ನಿರಂತರತೆ, ನಿಜವಾದ ಸ್ಕ್ರೂ ವೇಗ, ಬ್ಯಾಕ್ ಒತ್ತಡ ಮತ್ತು ಸ್ಥಿರವಾದ ಉಲ್ಲೇಖದ ರನ್ ವಿರುದ್ಧ ತಾಪಮಾನವನ್ನು ಪರಿಶೀಲಿಸಿ. ಜ್ಯಾಮಿತಿಯನ್ನು ಪರೀಕ್ಷಿಸಿ ಮತ್ತು ಆ ಚೆಕ್ಗಳು ನಷ್ಟವನ್ನು ವಿವರಿಸದಿದ್ದಾಗ ಧರಿಸಿ. ಸೀಮಿತಗೊಳಿಸುವ ಕಾರ್ಯವನ್ನು ಗುರುತಿಸಿದ ನಂತರ ಮಾತ್ರ ಘಟಕಗಳನ್ನು ಬದಲಾಯಿಸಿ.

ಮೊದಲಿಗೆ, ಚೇತರಿಕೆಯು ಚಕ್ರದ ನಿರ್ಣಾಯಕ ಹಾದಿಯಲ್ಲಿದೆಯೇ ಎಂಬುದನ್ನು ಸ್ಥಾಪಿಸಿ
ಸ್ಕ್ರೂ ಚೇತರಿಕೆಯು ಪ್ಲಾಸ್ಟೈಸಿಂಗ್ ಮತ್ತು ಮೀಟರಿಂಗ್ ಹಂತವಾಗಿದೆ: ಸ್ಕ್ರೂ ತಿರುಗುತ್ತದೆ, ಮುಂದಿನ ಶಾಟ್ ಅನ್ನು ಸಿದ್ಧಪಡಿಸುತ್ತದೆ ಮತ್ತು ಅದರ ಮುಂದೆ ಕರಗಿದಂತೆ ಹಿಂತೆಗೆದುಕೊಳ್ಳುತ್ತದೆ. ಆ ಹೊಡೆತವನ್ನು ನೀಡಲು ಸ್ಕ್ರೂ ಮುಂದಕ್ಕೆ ಚಲಿಸಿದಾಗ ಇದು ಇಂಜೆಕ್ಷನ್ಗಿಂತ ಭಿನ್ನವಾಗಿರುತ್ತದೆ. ನಿಮ್ಮ ನಿಯಂತ್ರಕದ ಟೈಮರ್ ವ್ಯಾಖ್ಯಾನವನ್ನು ಪರಿಶೀಲಿಸಿ, ವಿಶೇಷವಾಗಿ ಇದು ವಿಳಂಬ ಅಥವಾ ಡಿಕಂಪ್ರೆಷನ್ ಅನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆ.
ಚೇತರಿಸಿಕೊಳ್ಳುವಿಕೆಯು ಸಾಮಾನ್ಯವಾಗಿ ತಂಪಾಗಿಸುವ ಅನುಕ್ರಮದ ಭಾಗವನ್ನು ಅತಿಕ್ರಮಿಸುತ್ತದೆ. ಒಟ್ಟು ಚಕ್ರದ ಸಮಯದ ಮೇಲೆ ಅದರ ಪರಿಣಾಮವು ಚೇತರಿಕೆ ಯಾವಾಗ ಪ್ರಾರಂಭವಾಗುತ್ತದೆ ಮತ್ತು ಯಾವ ಯಂತ್ರದ ಕ್ರಿಯೆಯು ಅದು ಮುಗಿಯುವವರೆಗೆ ಕಾಯಬೇಕು ಎಂಬುದರ ಮೇಲೆ ಅವಲಂಬಿತವಾಗಿರುತ್ತದೆ. ಮರುಪಡೆಯುವಿಕೆಯಿಂದ ತೆಗೆದುಹಾಕಲಾದ ಪ್ರತಿ ಸೆಕೆಂಡ್ ಚಕ್ರದಿಂದ ಒಂದು ಸೆಕೆಂಡ್ ಅನ್ನು ತೆಗೆದುಹಾಕುತ್ತದೆ ಎಂದು ಊಹಿಸುವ ಬದಲು ಅನುಕ್ರಮದ ಜಾಡನ್ನು ಓದಿ.
| ಚೇತರಿಕೆಯ ಅವಧಿ | ಕಿಟಕಿಯ ಆಚೆ ಕಾಯಿರಿ | ಬದಲಾವಣೆಯ ಅರ್ಥವೇನು |
|---|---|---|
| 12 ಸೆಕೆಂಡುಗಳು | 2 ಸೆಕೆಂಡುಗಳು | ಚೇತರಿಕೆಯು ಮುಂದಿನ ಕ್ರಮವನ್ನು ವಿಳಂಬಗೊಳಿಸುತ್ತಿದೆ. |
| 9 ಸೆಕೆಂಡುಗಳು | 0 ಸೆಕೆಂಡುಗಳು | 3-ಸೆಕೆಂಡ್ ಚೇತರಿಕೆ ಸುಧಾರಣೆಯು 2 ಸೆಕೆಂಡುಗಳ ಕಾಯುವಿಕೆಯನ್ನು ತೆಗೆದುಹಾಕುತ್ತದೆ. |
| 7 ಸೆಕೆಂಡುಗಳು | 0 ಸೆಕೆಂಡುಗಳು | ಇನ್ನೊಂದು 2 ಸೆಕೆಂಡ್ ಆಫ್ ರಿಕವರಿ ಈ ಉದಾಹರಣೆಯಲ್ಲಿ ಯಾವುದೇ ಹೆಚ್ಚಿನ ಸೈಕಲ್ ಕಡಿತವನ್ನು ತರುವುದಿಲ್ಲ. |
ಯಂತ್ರವು ಕರಗಲು ಕಾಯುತ್ತಿದೆಯೇ ಅಥವಾ ನೀವು ಕಡಿಮೆ ಮಾಡಲು ಬಯಸುವ ಸಂಖ್ಯೆಯನ್ನು ವರದಿ ಮಾಡುತ್ತಿದೆಯೇ ಎಂಬುದು ನಮ್ಮ ಮೊದಲ ಪ್ರಶ್ನೆ. ಲಭ್ಯವಿರುವ ವಿಂಡೋದೊಳಗೆ ಚೇತರಿಕೆಯು ಈಗಾಗಲೇ ಆರಾಮವಾಗಿ ಸರಿಹೊಂದಿದರೆ, ಹೆಚ್ಚಿನ-ಔಟ್ಪುಟ್ ಸ್ಕ್ರೂ ಅನ್ನು ಶಿಫಾರಸು ಮಾಡುವ ಮೊದಲು ನಾವು ಸ್ಥಿರತೆಯ ಮೇಲೆ ಕೇಂದ್ರೀಕರಿಸುತ್ತೇವೆ ಮತ್ತು ಗುಣಮಟ್ಟವನ್ನು ಕರಗಿಸುತ್ತೇವೆ.
ಅಸೆಂಬ್ಲಿಯ ವಿಶಾಲ ವಿವರಣೆಗಾಗಿ, ನಮ್ಮ ನೋಡಿಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ ಮಾರ್ಗದರ್ಶಿ. ಇಲ್ಲಿ, ಉದ್ದೇಶವು ಕಿರಿದಾಗಿದೆ: ಚೇತರಿಕೆ ಏಕೆ ಬದಲಾಗಿದೆ ಮತ್ತು ಸಾಕ್ಷ್ಯವು ಯಾವ ಕ್ರಮವನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ ಎಂಬುದನ್ನು ಸ್ಥಾಪಿಸಿ.
ಹಠಾತ್ ಬದಲಾವಣೆ ಮತ್ತು ಕ್ರಮೇಣ ಅವನತಿಗೆ ವಿಭಿನ್ನ ಆರಂಭಿಕ ಬಿಂದುಗಳ ಅಗತ್ಯವಿದೆ
ಯಂತ್ರವನ್ನು ಸರಿಹೊಂದಿಸುವ ಮೊದಲು ಉಲ್ಲೇಖವನ್ನು ಉಳಿಸಿ. ಅದೇ ರೆಸಿನ್ ಗ್ರೇಡ್, ರಿಗ್ರೈಂಡ್ ಅನುಪಾತ, ಶಾಟ್ ಸೆಟ್ಟಿಂಗ್, ಅಚ್ಚು ಮತ್ತು ತಾಪಮಾನದ ಸ್ಥಿತಿಯನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. ವೈಯಕ್ತಿಕ ಚಕ್ರಗಳನ್ನು ಮತ್ತು ಸರಾಸರಿಯನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ; ಸಾಂದರ್ಭಿಕ ನಿಧಾನಗತಿಯ ಚೇತರಿಕೆಯು ಸರಾಸರಿಯು ಸ್ವೀಕಾರಾರ್ಹವಾಗಿ ಕಂಡುಬಂದಾಗಲೂ ಉತ್ಪಾದನೆಯನ್ನು ಅಡ್ಡಿಪಡಿಸುತ್ತದೆ.
| ಗಮನಿಸಿದ ಮಾದರಿ | ಮೊದಲು ಪರಿಶೀಲಿಸಿ | ರೆಕಾರ್ಡಿಂಗ್ ಮೌಲ್ಯದ ಸಾಕ್ಷ್ಯ |
|---|---|---|
| ವಸ್ತು ಅಥವಾ ಪಾಕವಿಧಾನ ಬದಲಾವಣೆಯ ನಂತರ ಹಠಾತ್ ಹೆಚ್ಚಳ | ಫೀಡ್ ಫಾರ್ಮ್, ರಿಗ್ರೈಂಡ್, ಒಣಗಿಸುವ ಸ್ಥಿತಿ ಮತ್ತು ವರ್ಗಾವಣೆಗೊಂಡ ಸೆಟ್ಟಿಂಗ್ಗಳು | ವಸ್ತು ಬಹಳಷ್ಟು, ಮಿಶ್ರಣ ಅನುಪಾತ, ಕಣದ ಸ್ಥಿತಿ ಮತ್ತು ಪ್ರಕ್ರಿಯೆಯ ದಾಖಲೆಗಳ ಮೊದಲು/ನಂತರ |
| ಅವುಗಳ ನಡುವೆ ಸಾಮಾನ್ಯ ಚಕ್ರಗಳೊಂದಿಗೆ ಮಧ್ಯಂತರ ನಿಧಾನ ಚಕ್ರಗಳು | ಫೀಡ್ ಅಡಚಣೆ, ಸೇತುವೆ ಮತ್ತು ನಿಜವಾದ-ವೇಗದ ವ್ಯತ್ಯಾಸ | ರಿಕವರಿ ಟ್ರೇಸ್, ಲೋಡರ್ ಚಟುವಟಿಕೆ ಮತ್ತು ಅದೇ ಚಕ್ರಗಳಿಗೆ ನಿಜವಾದ RPM |
| ಸ್ಥಿರ ಕರ್ತವ್ಯದ ಅಡಿಯಲ್ಲಿ ಚೇತರಿಕೆ ಕ್ರಮೇಣ ಹದಗೆಡುತ್ತದೆ | ಆಪರೇಟಿಂಗ್ ಷರತ್ತುಗಳನ್ನು ಪರಿಶೀಲಿಸಿ, ನಂತರ ಉಡುಗೆಗಳನ್ನು ಪರೀಕ್ಷಿಸಿ | ಐತಿಹಾಸಿಕ ಚೇತರಿಕೆ ಡೇಟಾ ಮತ್ತು ಅಳತೆ ಮಾಡಿದ ಸ್ಕ್ರೂ/ಬ್ಯಾರೆಲ್ ಆಯಾಮಗಳು |
| ಆಜ್ಞೆಯ ಕೆಳಗೆ ಹೆಚ್ಚಿನ ಲೋಡ್ ಮತ್ತು ನಿಜವಾದ RPM | ಮೆಷಿನ್ ಡ್ರೈವ್, ಟಾರ್ಕ್ ಮಿತಿ ಮತ್ತು ಥರ್ಮಲ್ ಸ್ಥಿತಿ | ನಿಜವಾದ ವರ್ಸಸ್ ಕಮಾಂಡೆಡ್ RPM, ಲೋಡ್ ಟ್ರೆಂಡ್ ಮತ್ತು ಮೆಷಿನ್ ಅಲಾರಂಗಳು |
| ಘಟಕ ಬದಲಿಯಾದ ತಕ್ಷಣ ಸಮಸ್ಯೆ ಪ್ರಾರಂಭವಾಗುತ್ತದೆ | ಸ್ಥಾಪಿಸಲಾದ ಭಾಗ ಗುರುತು, ಆಯಾಮಗಳು, ಜ್ಯಾಮಿತಿ ಮತ್ತು ಜೋಡಣೆ | ಅನುಮೋದಿತ ಡ್ರಾಯಿಂಗ್ ಪರಿಷ್ಕರಣೆ, ಅಳವಡಿಸಲಾದ ಘಟಕಗಳು ಮತ್ತು ಕಾರ್ಯಾರಂಭದ ಸೆಟ್ಟಿಂಗ್ಗಳು |
ಈ ಮಾದರಿಗಳು ತನಿಖೆಯ ಆದೇಶವನ್ನು ನಿರ್ಧರಿಸುತ್ತವೆ; ಯಾವುದೂ ಸ್ವತಃ ಪುರಾವೆಯಲ್ಲ. ಶಬ್ದ, ಸ್ಕೋರಿಂಗ್ ಅಥವಾ ಅಸಹಜ ಲೋಡ್ನೊಂದಿಗಿನ ಹಠಾತ್ ದೋಷಕ್ಕೆ ಸಮಯವು ಆರಂಭದಲ್ಲಿ ಪ್ರಕ್ರಿಯೆಯ ಸಮಸ್ಯೆಯನ್ನು ಹೋಲುತ್ತಿದ್ದರೂ ಸಹ, ತ್ವರಿತ ಯಂತ್ರ-ಸೇವೆಯ ಗಮನದ ಅಗತ್ಯವಿದೆ.
ಗೋಲಿಗಳು ನಿರಂತರವಾಗಿ ಸ್ಕ್ರೂಗೆ ತಲುಪುತ್ತವೆ ಎಂದು ದೃಢೀಕರಿಸಿ
ಸ್ಕ್ರೂಗೆ ಆಹಾರವನ್ನು ನೀಡಲಾಗುತ್ತಿದೆ ಎಂದು ಪೂರ್ಣ ಹಾಪರ್ ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ. ಲೋಡರ್, ಸ್ಥಗಿತಗೊಳಿಸುವ ಸ್ಲೈಡ್, ವಸ್ತು ಮಾರ್ಗ ಮತ್ತು ಫೀಡ್-ಥ್ರೋಟ್ ಕೂಲಿಂಗ್ ಅನ್ನು ಪರಿಶೀಲಿಸಿ. ಸಂಕೋಚನ ವಿಭಾಗವನ್ನು ಬದಲಾಯಿಸುವ ಮೊದಲು ಅಥವಾ ಹೊಸ ಸ್ಕ್ರೂ ಅನ್ನು ಆರ್ಡರ್ ಮಾಡುವ ಮೊದಲು ನಿಧಾನ ಚಕ್ರಗಳೊಂದಿಗೆ ಹೊಂದಿಕೆಯಾಗುವ ಅಡಚಣೆಯನ್ನು ನೋಡಿ.
ಅಸಾಹಿ ಕಸೀ ನಫೀಡ್-ಥ್ರೋಟ್ ಬ್ರಿಡ್ಜಿಂಗ್ ಕುರಿತು ಅಸಕ್ಲೀನ್ ಮಾರ್ಗದರ್ಶನಹಿಂಬದಿಯ ಬ್ಯಾರೆಲ್ ವಲಯದ ಬಳಿ ಶಾಖವು ಹೇಗೆ ಅಕಾಲಿಕವಾಗಿ ಗೋಲಿಗಳನ್ನು ಮೃದುಗೊಳಿಸುತ್ತದೆ ಎಂಬುದನ್ನು ವಿವರಿಸುತ್ತದೆ. ಗೋಲಿಗಳು ಗುಂಪಾಗಬಹುದು ಮತ್ತು ಅಂಗೀಕಾರಕ್ಕೆ ಅಡ್ಡಿಯಾಗಬಹುದು, ರಾಳವು ಅದರ ಮೇಲೆ ಉಳಿದಿದ್ದರೂ ಸಹ ಸ್ಕ್ರೂಗೆ ವಸ್ತುವಿನ ಕೊರತೆಯನ್ನು ನೀಡುತ್ತದೆ.
ಫೀಡ್ನಲ್ಲಿಯೇ ಏನು ಬದಲಾಗಿದೆ ಎಂಬುದನ್ನು ಪರಿಶೀಲಿಸಿ. ವಿಭಿನ್ನ ರಿಗ್ರೈಂಡ್ ಅನುಪಾತ, ಹೆಚ್ಚಿನ ದಂಡಗಳು ಅಥವಾ ಅನಿಯಮಿತ ಕಣಗಳು ಗಮನಕ್ಕೆ ಅರ್ಹವಾಗಿವೆ. ಸೆಲನೀಸ್ ನಿರ್ದಿಷ್ಟವಾಗಿ ರಿಗ್ರೈಂಡ್ ಕಣದ ಗುಣಮಟ್ಟವನ್ನು ಅದರಲ್ಲಿರುವ ಆಹಾರ ಮತ್ತು ಚೇತರಿಕೆಯ ಸಮಸ್ಯೆಗಳಿಗೆ ಲಿಂಕ್ ಮಾಡುತ್ತದೆVectra® LCP ಸಂಸ್ಕರಣಾ ಮಾರ್ಗದರ್ಶಿ. ಇದರ ಶಿಫಾರಸುಗಳು ವಸ್ತು-ನಿರ್ದಿಷ್ಟವಾಗಿವೆ, ಆದರೆ ಅವು ರಾಳದ ಹೆಸರಿಗಿಂತ ಹೆಚ್ಚಾಗಿ ಕಣ ಸ್ಥಿತಿಯನ್ನು ದಾಖಲಿಸಲು ಕಾಂಕ್ರೀಟ್ ಕಾರಣವನ್ನು ಒದಗಿಸುತ್ತವೆ.
ರಿಗ್ರೈಂಡ್ ಬದಲಾವಣೆಯ ನಂತರ ಚೇತರಿಕೆಯು ಹದಗೆಟ್ಟರೆ, ಹಾರ್ಡ್ವೇರ್ ಅನ್ನು ಬದಲಾಯಿಸುವ ಮೊದಲು ನಾವು ಅದನ್ನು ಅನುಮೋದಿತ ಉಲ್ಲೇಖ ಫೀಡ್ನೊಂದಿಗೆ ಹೋಲಿಸುತ್ತೇವೆ. ಹಳೆಯ ಚೇತರಿಕೆಯ ನಡವಳಿಕೆಯು ಹಿಂತಿರುಗಿದರೆ, ಫೀಡ್ ತನಿಖೆಯು ಆದ್ಯತೆಯನ್ನು ಗಳಿಸಿದೆ. "ವೇಗದ ಸ್ಕ್ರೂ" ಗಾಗಿ ವಿನಂತಿಗಿಂತ ಆ ಫಲಿತಾಂಶವು ಕಾರ್ಖಾನೆಗೆ ಉತ್ತಮ ನಿರ್ದೇಶನವನ್ನು ನೀಡುತ್ತದೆ.
ಒಣಗಿಸುವಿಕೆಯು ಇನ್ನೂ ರಾಳ ಪೂರೈಕೆದಾರರ ಅವಶ್ಯಕತೆಗಳನ್ನು ಪೂರೈಸುವ ಅಗತ್ಯವಿದೆ. ತೇವಾಂಶವು ಪ್ರತಿ ಸಮಯದ ಸಮಸ್ಯೆಗೆ ವಿವರಣೆಯಾಗಿದೆ ಅಥವಾ ಸ್ವೀಕಾರಾರ್ಹ ಚೇತರಿಕೆ ರಾಳವು ಸಾಕಷ್ಟು ಒಣಗಿದೆ ಎಂದು ಸಾಬೀತುಪಡಿಸುತ್ತದೆ ಎಂದು ಭಾವಿಸಬೇಡಿ. ಸಂಸ್ಕರಣೆ ಮತ್ತು ಅಂತಿಮ ಭಾಗದ ಗುಣಮಟ್ಟ ಪ್ರತ್ಯೇಕ ಪರಿಶೀಲನೆಗಳ ಅಗತ್ಯವಿದೆ.
ನಿಜವಾದ ವೇಗ, ಹಿಮ್ಮುಖ ಒತ್ತಡ ಮತ್ತು ಕರಗುವ ತಾಪಮಾನವನ್ನು ಒಟ್ಟಿಗೆ ಪರಿಶೀಲಿಸಿ
ಸೆಟ್ಪಾಯಿಂಟ್ ಮಾತ್ರವಲ್ಲದೆ ನಿಜವಾದ RPM ಅನ್ನು ಓದಿ
ಆಜ್ಞೆಯು ಬದಲಾಗದೆ ಇದ್ದರೂ ಸ್ಕ್ರೂ ಹೆಚ್ಚು ನಿಧಾನವಾಗಿ ತಿರುಗುತ್ತಿದ್ದರೆ, ಯಂತ್ರದ ಕಾರ್ಯಾಚರಣೆಯ ಮಿತಿಗಳನ್ನು ಮತ್ತು ಡ್ರೈವ್ ನಡವಳಿಕೆಯನ್ನು ಪರೀಕ್ಷಿಸಿ. ವಿನಂತಿಸಿದ ಮತ್ತು ವಿತರಿಸಿದ ವೇಗದ ನಡುವಿನ ವಿವರಿಸಲಾಗದ ಅಂತರವನ್ನು ಜ್ಯಾಮಿತಿ ಶಿಫಾರಸು ಪರಿಹರಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ. ರಿಕವರಿ ಸ್ಟ್ರೋಕ್ ಮೂಲಕ ನಿಜವಾದ ವೇಗವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ, ವಿಶೇಷವಾಗಿ ಸ್ಲೋ-ಡೌನ್ ಪ್ರಾರಂಭವಾಗುತ್ತದೆ.
ಹೆಚ್ಚು ಅರ್ಥವಾಗಲು RPM ಗೆ ಸ್ಕ್ರೂ ವ್ಯಾಸದ ಅಗತ್ಯವಿದೆ. ನಮ್ಮಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ ಸ್ಕ್ರೂ ಶ್ರೇಣಿ30 ರಿಂದ 170 ಮಿಮೀ ವ್ಯಾಸವನ್ನು ಒಳಗೊಂಡಿದೆ. ವಿಭಿನ್ನ ವ್ಯಾಸಗಳ ನಡುವೆ ತಿರುಗುವಿಕೆಯ-ವೇಗದ ಸೆಟ್ಟಿಂಗ್ ಅನ್ನು ವರ್ಗಾವಣೆ ಮಾಡುವುದರಿಂದ ಸ್ಕ್ರೂ ಮೇಲ್ಮೈಯಲ್ಲಿ ಬಾಹ್ಯ ವೇಗವನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ.
ಬಾಹ್ಯ ವೇಗ, m/s = π × ವ್ಯಾಸ, mm × RPM ÷ 60,000
100 RPM ನಲ್ಲಿ, 40 mm ಸ್ಕ್ರೂ ಸುಮಾರು 0.209 m/s ಬಾಹ್ಯ ವೇಗವನ್ನು ಹೊಂದಿರುತ್ತದೆ; 60 ಎಂಎಂ ತಿರುಪು ಸುಮಾರು 0.314 ಮೀ/ಸೆ ತಲುಪುತ್ತದೆ. ಇವುಗಳು ಲೆಕ್ಕಾಚಾರದ ಉದಾಹರಣೆಗಳಾಗಿವೆ, ಶಿಫಾರಸು ಮಾಡದ ಸೆಟ್ಟಿಂಗ್ಗಳು ಅಥವಾ ಕರಗುವ ಬರಿಯ ದರದ ನೇರ ಲೆಕ್ಕಾಚಾರಗಳು.
ವೇಗವನ್ನು ನಿರ್ಣಯಿಸಲು ನಿಜವಾದ ರಾಳದ ದರ್ಜೆಯ ಸಂಸ್ಕರಣಾ ಮಾರ್ಗದರ್ಶನ ಮತ್ತು ಯಂತ್ರದ ಮಿತಿಗಳನ್ನು ಬಳಸಿ. ಯಂತ್ರವು ಅದನ್ನು ತಲುಪಿಸಿದರೆ ಮತ್ತು ಪರಿಣಾಮವಾಗಿ ಕರಗುವಿಕೆಯು ಸ್ವೀಕಾರಾರ್ಹವಾಗಿ ಉಳಿದಿದ್ದರೆ ಮಾತ್ರ RPM ಅನ್ನು ಹೆಚ್ಚಿಸುವುದು ಉಪಯುಕ್ತವಾಗಿದೆ.
ಬೆನ್ನಿನ ಒತ್ತಡವನ್ನು ಏಕೆ ಹೊಂದಿಸಲಾಗಿದೆ ಎಂಬುದನ್ನು ಕಂಡುಹಿಡಿಯಿರಿ
ಹಿಮ್ಮುಖ ಒತ್ತಡವು ಚೇತರಿಕೆಯ ಸಮಯದಲ್ಲಿ ಸ್ಕ್ರೂನ ಹಿಮ್ಮೆಟ್ಟುವಿಕೆಯನ್ನು ಪ್ರತಿರೋಧಿಸುತ್ತದೆ ಮತ್ತು ವಸ್ತುವು ಹೇಗೆ ಪ್ಲಾಸ್ಟಿಕೀಕರಿಸಲ್ಪಟ್ಟಿದೆ ಎಂಬುದರ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ. ಮಿಕ್ಸಿಂಗ್ ಅಥವಾ ಮೀಟರಿಂಗ್ ಕಾಳಜಿಯನ್ನು ಸರಿಪಡಿಸಲು ಅದನ್ನು ಹೆಚ್ಚಿಸಿದರೆ, ಟೈಮರ್ ಅನ್ನು ಸುಧಾರಿಸಲು ಅದನ್ನು ಕಡಿಮೆ ಮಾಡುವುದು ಗುಣಮಟ್ಟದ ಸಮಸ್ಯೆಯನ್ನು ಮರಳಿ ತರಬಹುದು. ಯಂತ್ರಗಳನ್ನು ಹೋಲಿಸುವ ಮೊದಲು ಪ್ರದರ್ಶಿಸಲಾದ ಒತ್ತಡವು ಹೈಡ್ರಾಲಿಕ್ ಅಥವಾ ನಿರ್ದಿಷ್ಟ ಪ್ಲಾಸ್ಟಿಕ್ ಒತ್ತಡವೇ ಎಂಬುದನ್ನು ದೃಢೀಕರಿಸಿ.
ಸಾರ್ವತ್ರಿಕ ಬೆನ್ನು-ಒತ್ತಡದ ಶಿಫಾರಸು ವಿಶೇಷವಾಗಿ ಸಹಾಯಕಾರಿಯಲ್ಲ. ವೆಕ್ಟ್ರಾ LCP ಗಾಗಿ,ಸೆಲನೀಸ್ ಕನಿಷ್ಠ ಬೆನ್ನಿನ ಒತ್ತಡವನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸುತ್ತದೆ, ನಿರ್ದಿಷ್ಟ 5-15 ಬಾರ್, ಮತ್ತು ಅತಿಯಾದ ಒತ್ತಡದೊಂದಿಗೆ ಮಿತಿಮೀರಿದ ಮತ್ತು ಫೈಬರ್ ಹಾನಿಯ ಬಗ್ಗೆ ಎಚ್ಚರಿಸುತ್ತದೆ. ಅದು ವೆಕ್ಟ್ರಾಗೆ ಮಾರ್ಗದರ್ಶನವಾಗಿದೆ, PP, ABS ಅಥವಾ PC ಪ್ರಕ್ರಿಯೆಗೆ ನಕಲಿಸುವ ಸೆಟ್ಟಿಂಗ್ ಅಲ್ಲ.
ವೇಗವಾದ ಸೆಟ್ಟಿಂಗ್ ಅನ್ನು ಸ್ವೀಕರಿಸುವ ಮೊದಲು ಕರಗುವಿಕೆಯನ್ನು ಪರಿಶೀಲಿಸಿ
ಬ್ಯಾರೆಲ್ ಸೆಟ್ಪಾಯಿಂಟ್ಗಳು ಕರಗುವಿಕೆಯ ಉಷ್ಣ ಸ್ಥಿತಿಯನ್ನು ಸಂಪೂರ್ಣವಾಗಿ ವಿವರಿಸುವುದಿಲ್ಲ. ಅನುಮೋದಿತ ಕರಗುವ-ತಾಪಮಾನ ಮಾಪನ ವಿಧಾನವನ್ನು ಅನುಸರಿಸಿ, ಹೀಟರ್ ಮತ್ತು ಸಂವೇದಕ ವ್ಯವಸ್ಥೆಯನ್ನು ಪರಿಶೀಲಿಸಿ ಮತ್ತು ನಿಯಂತ್ರಿತ ಬದಲಾವಣೆಯ ನಂತರ ಭಾಗ ಗುಣಮಟ್ಟವನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. ಬಣ್ಣ ಬದಲಾವಣೆ, ಕರಗದ ವಸ್ತು ಅಥವಾ ಕಳಪೆ ಸ್ಥಿರತೆಯೊಂದಿಗೆ ಕಡಿಮೆ ಚೇತರಿಕೆಯ ಸಮಯವು ಯಶಸ್ವಿ ಹೊಂದಾಣಿಕೆಯಲ್ಲ.
ಒಂದು ಸಮಯದಲ್ಲಿ ಒಂದು ಸಂಬಂಧಿತ ವೇರಿಯಬಲ್ ಅನ್ನು ಬದಲಾಯಿಸಿ ಮತ್ತು ಪ್ರಕ್ರಿಯೆಯನ್ನು ಸ್ಥಿರಗೊಳಿಸಲು ಅನುಮತಿಸಿ. ದಿವೆಕ್ಟ್ರಾ ದೋಷನಿವಾರಣೆ ಮಾರ್ಗದರ್ಶನಇದೇ ಹಂತದ ವಿಧಾನವನ್ನು ಬಳಸುತ್ತದೆ. ನೀವು ನಿಜವಾಗಿ ಚಲಾಯಿಸುವ ವಸ್ತುವಿಗಾಗಿ ಅನುಮೋದಿತ ಆಪರೇಟಿಂಗ್ ವಿಂಡೋದಲ್ಲಿ ಪ್ರಯೋಗವನ್ನು ಇರಿಸಿಕೊಳ್ಳಿ.
ಸೋರುವ ಚೆಕ್ ರಿಂಗ್ನಿಂದ ಧರಿಸಿರುವ ರವಾನೆ ವಿಭಾಗವನ್ನು ಪ್ರತ್ಯೇಕಿಸಿ
ಆಹಾರ ಮತ್ತು ಕಾರ್ಯಾಚರಣೆಯ ಪರಿಸ್ಥಿತಿಗಳು ಹೋಲಿಸಬಹುದಾದಾಗ ಆದರೆ ಚೇತರಿಕೆಯು ಕ್ಷೀಣಿಸುತ್ತಿರುವಾಗ, ಸ್ಕ್ರೂ ಮತ್ತು ಬ್ಯಾರೆಲ್ನ ಸ್ಥಿತಿಯು ತಪಾಸಣೆಗೆ ಅರ್ಹವಾಗಿದೆ. ಡ್ರಾಯಿಂಗ್ ಅಥವಾ ಸ್ಥಾಪಿತ ತಪಾಸಣೆ ಮಿತಿಗಳ ವಿರುದ್ಧ ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಸ್ಥಾನಗಳಲ್ಲಿ ವ್ಯಾಸ ಮತ್ತು ಬ್ಯಾರೆಲ್ ಬೋರ್ ಹೊರಗಿನ ಹಾರಾಟವನ್ನು ಅಳೆಯಿರಿ. ಮೇಲ್ಮೈ ಹಾನಿ ಮತ್ತು ಆಯಾಮಗಳನ್ನು ಪರೀಕ್ಷಿಸಿ.
ಸ್ಕ್ರೂ-ಫ್ರಂಟ್ ಜೋಡಣೆಗೆ ವಿಭಿನ್ನ ಪರೀಕ್ಷೆಯ ಅಗತ್ಯವಿದೆ. ಚೇತರಿಕೆಯ ಸಮಯದಲ್ಲಿ, ಹಿಂತಿರುಗಿಸದ ಕವಾಟವು ಕರಗುವಿಕೆಯನ್ನು ಮುಂದಕ್ಕೆ ಚಲಿಸುವಂತೆ ಮಾಡುತ್ತದೆ; ಇಂಜೆಕ್ಷನ್ ಸಮಯದಲ್ಲಿ, ಅದು ಹಿಮ್ಮುಖ ಹರಿವಿನ ವಿರುದ್ಧ ಮುಚ್ಚಬೇಕು. ಸೋರುವ ಕವಾಟವು ಶಾಟ್ ಸ್ಥಿರತೆಯ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರಬಹುದು, ಆದರೆ ಸ್ಕ್ರೂನ ಪ್ಲಾಸ್ಟಿಸೈಸಿಂಗ್ ವಿಭಾಗವು ಸವೆದುಹೋಗಿದೆ ಎಂದು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ.


ಕುಶನ್ ಅಥವಾ ಶಾಟ್ ತೂಕವು ಸಹ ಬದಲಾಗುತ್ತಿದ್ದರೆ, ತನಿಖೆಯಲ್ಲಿ ಯಂತ್ರ ತಯಾರಕರ ನಾನ್-ರಿಟರ್ನ್-ವಾಲ್ವ್ ಪರೀಕ್ಷೆಯನ್ನು ಸೇರಿಸಿ. ನಮ್ಮತಿರುಪು ತುದಿ ಆಯ್ಕೆ ಮಾರ್ಗದರ್ಶಿಉಂಗುರ, ಆಸನ ಮತ್ತು ಸಂಯೋಗದ ಆಯಾಮಗಳನ್ನು ಹೆಚ್ಚು ವಿವರವಾಗಿ ಒಳಗೊಳ್ಳುತ್ತದೆ.
ಸ್ಲೋ ಟೈಮರ್ನಲ್ಲಿ ಮಾತ್ರ ಸಂಪೂರ್ಣ ಸ್ಕ್ರೂ ಮತ್ತು ಬ್ಯಾರೆಲ್ ಬದಲಿಯನ್ನು ನಾವು ಅಧಿಕೃತಗೊಳಿಸುವುದಿಲ್ಲ. ಇದಕ್ಕೆ ವಿರುದ್ಧವಾಗಿ, ಪರಿಣಾಮವಾಗಿ ಫಿಟ್ ಅನ್ನು ಪರಿಶೀಲಿಸದೆ ಹೊಸ ಸ್ಕ್ರೂ ಧರಿಸಿರುವ ಬ್ಯಾರೆಲ್ಗೆ ಹೋಗಬಾರದು. ಶಿಫಾರಸನ್ನು ತಲುಪಲು ಬಳಸುವ ಅಳತೆಯ ಸ್ಥಾನಗಳು ಮತ್ತು ಉಡುಗೆ ಮಿತಿಗಳನ್ನು ಗುರುತಿಸುವ ಆಯಾಮದ ವರದಿಯನ್ನು ಕೇಳಿ.
ವಿಭಿನ್ನ ಸ್ಕ್ರೂ ವಿನ್ಯಾಸವು ಯಾವಾಗ ಅರ್ಥಪೂರ್ಣವಾಗಿದೆ?
ಪ್ರಸ್ತುತ ರೇಖಾಗಣಿತವು ಸ್ವೀಕಾರಾರ್ಹ ಕಾರ್ಯಾಚರಣೆಯ ಪರಿಸ್ಥಿತಿಗಳಲ್ಲಿ ಉದ್ದೇಶಿತ ಕರ್ತವ್ಯವನ್ನು ಪೂರೈಸಲು ಸಾಧ್ಯವಾಗದಿದ್ದಾಗ ವಿನ್ಯಾಸ ವಿಮರ್ಶೆಯು ಉಪಯುಕ್ತವಾಗುತ್ತದೆ. ಇದು ರಾಳ ಬದಲಾವಣೆ, ದೊಡ್ಡ ಶಾಟ್ ಅವಶ್ಯಕತೆ ಅಥವಾ ಕಡಿಮೆ ಲಭ್ಯವಿರುವ ಚೇತರಿಕೆ ವಿಂಡೋವನ್ನು ಅನುಸರಿಸಬಹುದು. ಸರಳವಾಗಿ ಹದಗೆಟ್ಟ ಹಿಂದಿನ ಯಶಸ್ವಿ ಪ್ರಕ್ರಿಯೆಯನ್ನು ಮರುಸ್ಥಾಪಿಸದಂತೆ ಅದನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ಇರಿಸಿ.
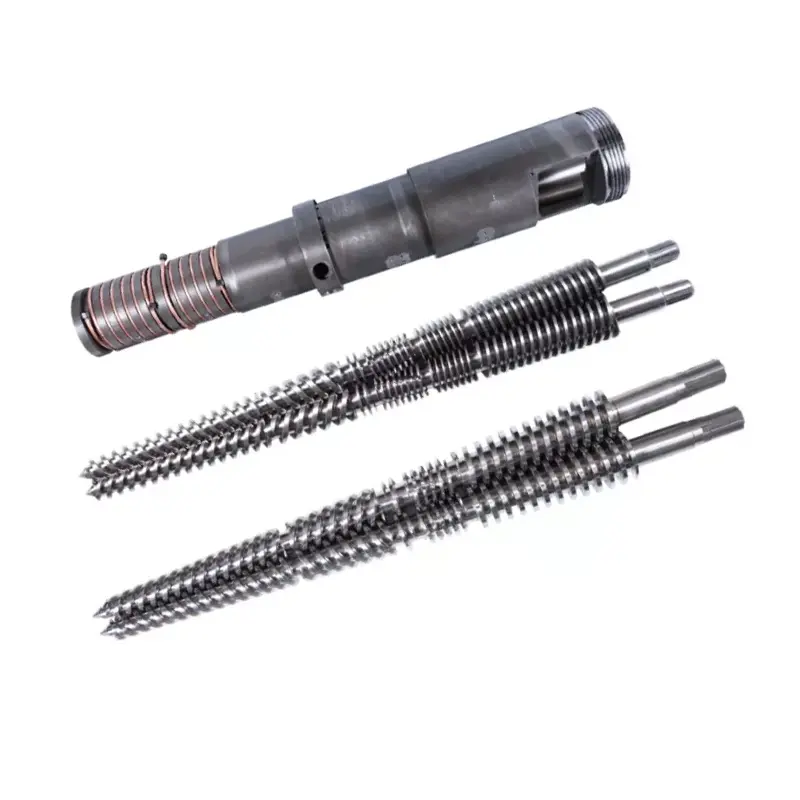
ನಮ್ಮ ಎರಡು ಇಂಜೆಕ್ಷನ್ ಸ್ಕ್ರೂ ಉತ್ಪನ್ನ ಕುಟುಂಬಗಳು ಸಂಬಂಧಿತ ವಿನ್ಯಾಸದ ಆಯ್ಕೆಯನ್ನು ವಿವರಿಸುತ್ತದೆ:
| ನನ್ಹಯ್ಯ ವಿನ್ಯಾಸ | ಸಂಕೋಚನ ವಿಭಾಗ | ವಿಮರ್ಶೆಯಲ್ಲಿ ನಾವು ಅದನ್ನು ಹೇಗೆ ಬಳಸುತ್ತೇವೆ |
|---|---|---|
| ಕ್ರಮೇಣ ಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ ಸ್ಕ್ರೂ | ಸಾಮಾನ್ಯವಾಗಿ ಒಟ್ಟು ಸ್ಕ್ರೂ ಉದ್ದದ 40% -60%, ಉತ್ಪನ್ನ ವಿವರಣೆಯಲ್ಲಿ ಸರಿಸುಮಾರು 50% | ನಿಯಂತ್ರಿತ ಪ್ಲಾಸ್ಟಿಸೇಶನ್ ಅಗತ್ಯವಿರುವ ಕರ್ತವ್ಯಗಳಿಗಾಗಿ ಚಾನೆಲ್ ಆಳದಲ್ಲಿನ ದೀರ್ಘಾವಧಿಯ ಕ್ರಮೇಣ ಕಡಿತ. ನಿಖರವಾದ ರಾಳ, ಶಾಟ್ ಮತ್ತು ಥರ್ಮಲ್ ನಡವಳಿಕೆಯನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡಿ. |
| ರೂಪಾಂತರಿತ ಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ ಸ್ಕ್ರೂ(ಹಠಾತ್-ಸಂಕೋಚನ ವಿನ್ಯಾಸ) | ಒಟ್ಟು ಸ್ಕ್ರೂ ಉದ್ದದ ಸರಿಸುಮಾರು 5% -15% | ಚಾನಲ್ ಆಳದಲ್ಲಿ ತೀಕ್ಷ್ಣವಾದ ಕಡಿತದೊಂದಿಗೆ ಕಡಿಮೆ ಪರಿವರ್ತನೆ. ಸಾಮರ್ಥ್ಯದ ಮಿತಿಯನ್ನು ಪರಿಹರಿಸಲು ಅದನ್ನು ಆಯ್ಕೆ ಮಾಡುವ ಮೊದಲು ಕರಗುವ ಕರ್ತವ್ಯ ಮತ್ತು ಉಷ್ಣ ಏಕರೂಪತೆಯನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡಿ. |
ನಮ್ಮ ಕ್ರಮೇಣ ವಿನ್ಯಾಸವು PS, PC ಮತ್ತು ABS ಸೇರಿದಂತೆ ಅಪ್ಲಿಕೇಶನ್ಗಳನ್ನು ಒಳಗೊಂಡಿದೆ; ಹಠಾತ್-ಸಂಕುಚಿತ ಕುಟುಂಬವು PE ಮತ್ತು PP ಯಂತಹ ಅಪ್ಲಿಕೇಶನ್ಗಳನ್ನು ಒಳಗೊಂಡಿದೆ. ಈ ಉತ್ಪನ್ನ ಮಾರ್ಗಗಳು ಚರ್ಚೆಯನ್ನು ಪ್ರಾರಂಭಿಸಲು ಸಹಾಯ ಮಾಡುತ್ತವೆ. ಅವು ರಾಳ-ದರ್ಜೆಯ ಮತ್ತು ಯಂತ್ರ ವಿಮರ್ಶೆಯನ್ನು ಬದಲಿಸುವುದಿಲ್ಲ, ವಿಶೇಷವಾಗಿ ಫಿಲ್ಲರ್ಗಳು, ರೀಗ್ರೈಂಡ್ ಅಥವಾ ಬೇಡಿಕೆಯ ಗುಣಮಟ್ಟದ ವಿವರಣೆಯೊಂದಿಗೆ.

ಮೇಲ್ಮೈ ಚಿಕಿತ್ಸೆಯು ಧರಿಸುವುದನ್ನು ವಿಳಾಸಗಳು, ನಿರ್ಬಂಧಿಸಿದ ಫೀಡ್ ಗಂಟಲು ಅಲ್ಲ
ಎರಡೂ ಉತ್ಪನ್ನ ಕುಟುಂಬಗಳು 38CrMoAlA ಉಕ್ಕನ್ನು ಬಳಸುತ್ತವೆ. ಅವರ ಉತ್ಪನ್ನ-ವಿವರ ವಿಶೇಷಣಗಳು ಈ ಕೆಳಗಿನ ಚಿಕಿತ್ಸಾ ಆಯ್ಕೆಗಳನ್ನು ಒಳಗೊಂಡಿವೆ, ತಪಾಸಣೆಯು ಉಡುಗೆಯನ್ನು ಗುರುತಿಸಿದಾಗ ಬದಲಿ ಚರ್ಚೆಯಲ್ಲಿ ಸೇರಿದೆ:
| ಆಸ್ತಿ | ಉತ್ಪನ್ನ-ವಿವರ ಮೌಲ್ಯ | ವಿಚಾರಣೆಗೆ ಇದರ ಅರ್ಥವೇನು |
|---|---|---|
| ನೈಟ್ರೈಡಿಂಗ್ ಗಡಸುತನ | HV900-1100 | ಸಂಸ್ಕರಿಸಿದ ಮೇಲ್ಮೈಗಳು ಮತ್ತು ತಪಾಸಣೆಯ ಅವಶ್ಯಕತೆಗಳನ್ನು ಸೂಚಿಸಿ. |
| ನೈಟ್ರೈಡಿಂಗ್ ಆಳ | 0.5-0.8 ಮಿಮೀ | ಆಯ್ದ ಚಿಕಿತ್ಸೆಯನ್ನು ಗುರುತಿಸಿ; ಸೇವೆಯ ಜೀವನವನ್ನು ಆಳದಿಂದ ಮಾತ್ರ ಊಹಿಸಬೇಡಿ. |
| ನಿಕಲ್-ಟಂಗ್ಸ್ಟನ್ ಮಿಶ್ರಲೋಹದ ಗಡಸುತನ | HRC55-62 | ನಿಜವಾದ ರಾಳ, ಫಿಲ್ಲರ್ ಮತ್ತು ಉಡುಗೆ ಮಾದರಿಯೊಂದಿಗೆ ಮಿಶ್ರಲೋಹವನ್ನು ಪರಿಶೀಲಿಸಿ. |
| ಮಿಶ್ರಲೋಹದ ಪದರದ ಆಳ | 0.8-2.0 ಮಿಮೀ | ಒಪ್ಪಿದ ಘಟಕದ ನಿರ್ದಿಷ್ಟತೆಯ ಮೇಲೆ ಬಲವರ್ಧಿತ ಪ್ರದೇಶಗಳನ್ನು ವಿವರಿಸಿ. |
ನಮ್ಮಕ್ರಮೇಣ ಸ್ಕ್ರೂ ಉತ್ಪನ್ನದ ವಿವರಗಳುನಿಕಲ್-ಟಂಗ್ಸ್ಟನ್ ಮಿಶ್ರಲೋಹದೊಂದಿಗೆ ದುರ್ಬಲ ಪ್ರದೇಶಗಳ ಬಲವರ್ಧನೆಯನ್ನು ವಿವರಿಸಿ. ಕಾರ್ಖಾನೆಯ ದೃಷ್ಟಿಕೋನದಿಂದ, ಉದ್ದೇಶಿತ ರಕ್ಷಣೆಯು ಅಳತೆ ಮಾಡಿದ ಉಡುಗೆಗೆ ಅನುಗುಣವಾಗಿರಬೇಕೆಂದು ನಾವು ಬಯಸುತ್ತೇವೆ. ಹೆಚ್ಚು ದುಬಾರಿ ಮೇಲ್ಮೈಯು ಅಸಮರ್ಪಕ ಆಹಾರವನ್ನು ಸರಿಪಡಿಸುವುದಿಲ್ಲ ಅಥವಾ ಸ್ಕ್ರೂ ಜ್ಯಾಮಿತಿಯು ರಾಳಕ್ಕೆ ಸರಿಹೊಂದುತ್ತದೆ ಎಂದು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ.


ರೋಗನಿರ್ಣಯವನ್ನು ನಿರ್ದಿಷ್ಟ ಕ್ರಮಕ್ಕೆ ತಿರುಗಿಸಿ
ಪುರಾವೆಗಳು ಅನುಮತಿಸಿದಂತೆ ಶಿಫಾರಸನ್ನು ಕಿರಿದಾಗಿ ಇರಿಸಿಕೊಳ್ಳಿ. ಫೀಡ್ ಅಡಚಣೆಯು ಫೀಡ್-ಸಿಸ್ಟಮ್ ತಿದ್ದುಪಡಿಗೆ ಕರೆ ನೀಡುತ್ತದೆ. ವೇಗದ ಆಜ್ಞೆಯು ಯಂತ್ರವು ಯಂತ್ರ ವಿಮರ್ಶೆಗಾಗಿ ಕರೆಗಳನ್ನು ನಿರ್ವಹಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ. ದೃಢೀಕರಿಸಿದ ಕವಾಟದ ಸೋರಿಕೆಯು ಕವಾಟ ಮತ್ತು ಇಂಟರ್ಫೇಸ್ ಮೌಲ್ಯಮಾಪನಕ್ಕೆ ಕರೆ ಮಾಡುತ್ತದೆ. ಅಳತೆ ಮಾಡಿದ ಸ್ಕ್ರೂ ಅಥವಾ ಬ್ಯಾರೆಲ್ ವೇರ್ ಘಟಕ ಬದಲಿ ಅಥವಾ ಅರ್ಹವಾದ ನವೀಕರಣ ಮೌಲ್ಯಮಾಪನವನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ.
ಅಸೆಂಬ್ಲಿ ಸ್ವೀಕಾರಾರ್ಹ ಸ್ಥಿತಿಯಲ್ಲಿದ್ದರೆ ಆದರೆ ಹೊಸ ಉತ್ಪಾದನಾ ಸುಂಕವು ಅದರ ಪ್ರಾಯೋಗಿಕ ಪ್ಲಾಸ್ಟಿಸಿಂಗ್ ಸಾಮರ್ಥ್ಯವನ್ನು ಮೀರಿದರೆ, ವಿನ್ಯಾಸವನ್ನು ಸಂಕ್ಷಿಪ್ತವಾಗಿ ಕಳುಹಿಸಿ. Nanhaiya ಕಸ್ಟಮ್ ಸ್ಕ್ರೂ ವಿನ್ಯಾಸ, ಯಂತ್ರ ಮತ್ತು ಮಿಶ್ರಲೋಹ ಸ್ಪ್ರೇ ವೆಲ್ಡಿಂಗ್ ಒದಗಿಸುತ್ತದೆ. ನಮ್ಮಉತ್ಪಾದನಾ ಉಪಕರಣಗಳು6 ಮೀಟರ್ ಉದ್ದದ ವರ್ಕ್ಪೀಸ್ಗಳಿಗೆ CNC ಲೇಥ್ಗಳು ಮತ್ತು ಸಂಕೀರ್ಣ ವಿಮಾನಗಳು ಮತ್ತು ಫ್ಲೇಂಜ್ ರಚನೆಗಳಿಗಾಗಿ ಐದು-ಅಕ್ಷದ ಯಂತ್ರವನ್ನು ಒಳಗೊಂಡಿದೆ.

ಸಮಸ್ಯೆಯನ್ನು ವಿವರಿಸುವ ದಾಖಲೆಯನ್ನು ಕಳುಹಿಸಿ
- ಯಂತ್ರ ತಯಾರಕ ಮತ್ತು ಮಾದರಿ, ಸ್ಕ್ರೂ ವ್ಯಾಸ, ಅಸೆಂಬ್ಲಿ ಡ್ರಾಯಿಂಗ್ ಮತ್ತು ಅಳವಡಿಸಲಾದ ಸ್ಕ್ರೂ-ಟಿಪ್ ವಿವರಗಳು.
- ರೆಸಿನ್ ಗ್ರೇಡ್, ಫಿಲ್ಲರ್ ಲೋಡಿಂಗ್, ರಿಗ್ರೈಂಡ್ ಅನುಪಾತ ಮತ್ತು ಕಣದ ಸ್ಥಿತಿ.
- ಚಕ್ರದ ಮೂಲಕ ಮರುಪಡೆಯುವಿಕೆ ಸಮಯ, ನಿಜವಾದ ಮತ್ತು ಆದೇಶದ RPM, ಅದರ ಒತ್ತಡದ ಆಧಾರದೊಂದಿಗೆ ಹಿಮ್ಮುಖ ಒತ್ತಡ, ಮತ್ತು ಲೋಡ್ ಅಥವಾ ಎಚ್ಚರಿಕೆಯ ದಾಖಲೆಗಳು.
- ಶಾಟ್ ಸೆಟ್ಟಿಂಗ್, ಕುಶನ್, ಭಾಗ ಮತ್ತು ರನ್ನರ್ ತೂಕ, ತಾಪಮಾನ ದಾಖಲೆಗಳು ಮತ್ತು ಲಭ್ಯವಿರುವ ಚೇತರಿಕೆ ವಿಂಡೋ.
- ಬದಲಾವಣೆಗಳನ್ನು ಈಗಾಗಲೇ ಪರೀಕ್ಷಿಸಲಾಗಿದೆ, ಭಾಗ ಗುಣಮಟ್ಟದ ಮೇಲೆ ಅವುಗಳ ಪರಿಣಾಮ ಮತ್ತು ಯಾವುದೇ ಆಯಾಮದ ಉಡುಗೆ ವರದಿ.
ಕಾರ್ಯಾರಂಭಕ್ಕಾಗಿ, ರಾಳ, ಶಾಟ್, ಆಪರೇಟಿಂಗ್ ವಿಂಡೋ ಮತ್ತು ಸ್ವೀಕಾರಾರ್ಹ ಭಾಗದ ಗುಣಮಟ್ಟವನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಿ. ನಂತರ ಚೇತರಿಕೆ ಪುನರಾವರ್ತನೆ ಮತ್ತು ನಿಜವಾದ ಒಟ್ಟು ಚಕ್ರದ ಸಮಯವನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ. ಉತ್ಪಾದನಾ ಅಚ್ಚು ಇನ್ನೂ ಕಾಯುತ್ತಿದ್ದರೆ ಅಥವಾ ಭಾಗಗಳು ತಪಾಸಣೆ ವಿಫಲವಾದರೆ ವೇಗವಾದ ಪ್ರತ್ಯೇಕವಾದ ಪ್ಲಾಸ್ಟಿಸಿಂಗ್ ಪರೀಕ್ಷೆಯು ಸಾಕಾಗುವುದಿಲ್ಲ.

ದೃಢಪಡಿಸಿದ ಚೇತರಿಕೆಯ ಮಿತಿಗಾಗಿ ಸ್ಕ್ರೂ ಅಥವಾ ಬ್ಯಾರೆಲ್ ಪ್ರಸ್ತಾವನೆ ಬೇಕೇ?
ಏನು ಬದಲಾಗಿದೆ ಮತ್ತು ನಿಮ್ಮ ರೇಖೆಯು ಏನನ್ನು ಸಾಧಿಸಬೇಕು ಎಂಬುದನ್ನು ಒಳಗೊಂಡಂತೆ ಡ್ರಾಯಿಂಗ್ ಮತ್ತು ಆಪರೇಟಿಂಗ್ ರೆಕಾರ್ಡ್ ಅನ್ನು Nanhaiya ಕಳುಹಿಸಿ. ನೀವು ಮೂಲ ಕರ್ತವ್ಯವನ್ನು ಮರುಸ್ಥಾಪಿಸುತ್ತಿದ್ದೀರಾ ಅಥವಾ ಬೇರೆ ವಸ್ತು ಅಥವಾ ಸೈಕಲ್ ಅವಶ್ಯಕತೆಗಾಗಿ ತಯಾರಿ ಮಾಡುತ್ತಿದ್ದೀರಾ ಎಂದು ನಮಗೆ ತಿಳಿಸಿ.
ನಿಮ್ಮ ಡ್ರಾಯಿಂಗ್ ಮತ್ತು ಪ್ರಕ್ರಿಯೆ ಡೇಟಾವನ್ನು ಕಳುಹಿಸಿಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ ಸ್ಕ್ರೂಗಳನ್ನು ವೀಕ್ಷಿಸಿWhatsApp ನಲ್ಲಿ ಚರ್ಚಿಸಿ
ಝೌಶನ್ ನನ್ಹಯ್ಯಾ ಪ್ಲಾಸ್ಟಿಕ್ ಮೆಷಿನರಿ ಕಂ., ಲಿಮಿಟೆಡ್.
ಇಮೇಲ್:info@nhyscrew.com
ಫೋನ್:+86-13505809643| ಮೊಬೈಲ್:+86-13587082002
ಬ್ಲಾಕ್ C, ನಂ. 2 ಪಶ್ಚಿಮ ವಿಭಾಗ, Xingzhou ಅವೆನ್ಯೂ, ಡಿಂಗ್ಹೈ ಜಿಲ್ಲೆ, ಝೌಶಾನ್ ಸಿಟಿ, ಝೆಜಿಯಾಂಗ್ ಪ್ರಾಂತ್ಯ, ಚೀನಾ.
ನನ್ಹಯ್ಯ ಅವರನ್ನು ಸಂಪರ್ಕಿಸಿ
ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
ಸಾಮಾನ್ಯ ಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ ಸ್ಕ್ರೂ ಚೇತರಿಕೆಯ ಸಮಯ ಎಂದರೇನು?
ಸಾರ್ವತ್ರಿಕ ಸಂಖ್ಯೆ ಇಲ್ಲ. ಚೇತರಿಕೆಯ ಸಮಯವು ರಾಳ, ಶಾಟ್ ಅವಶ್ಯಕತೆ, ಸ್ಕ್ರೂ ಜ್ಯಾಮಿತಿ, ಯಂತ್ರದ ಸಾಮರ್ಥ್ಯ ಮತ್ತು ಆಪರೇಟಿಂಗ್ ಸೆಟ್ಟಿಂಗ್ಗಳನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ. ನಿಜವಾದ ಯಂತ್ರದ ಅನುಕ್ರಮದಲ್ಲಿ ಲಭ್ಯವಿರುವ ಸಮಯದೊಂದಿಗೆ ಮತ್ತು ಅದೇ ವಸ್ತು ಮತ್ತು ಶಾಟ್ ಅನ್ನು ಬಳಸಿಕೊಂಡು ಸ್ಥಿರವಾದ ಉಲ್ಲೇಖದ ರನ್ನೊಂದಿಗೆ ಹೋಲಿಕೆ ಮಾಡಿ.
ವೇಗವಾದ ಸ್ಕ್ರೂ ಚೇತರಿಕೆ ಯಾವಾಗಲೂ ಸೈಕಲ್ ಸಮಯವನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆಯೇ?
ಇಲ್ಲ. ಅಪೂರ್ಣ ಚೇತರಿಕೆಯು ಮುಂದಿನ ಅನುಮತಿಸಲಾದ ಯಂತ್ರ ಕ್ರಿಯೆಯನ್ನು ವಿಳಂಬಗೊಳಿಸುತ್ತಿರುವಾಗ ಮಾತ್ರ ಚಕ್ರವನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ. ಲಭ್ಯವಿರುವ ಅತಿಕ್ರಮಣ ವಿಂಡೋದಲ್ಲಿ ಚೇತರಿಕೆಯು ಈಗಾಗಲೇ ಮುಗಿದಿದ್ದರೆ, ಅದನ್ನು ವೇಗವಾಗಿ ಮಾಡುವುದರಿಂದ ಒಟ್ಟು ಚಕ್ರದ ಸಮಯವನ್ನು ಬದಲಾಗದೆ ಬಿಡಬಹುದು.
ಸ್ಕ್ರೂ ಏಕೆ ತಿರುಗುತ್ತದೆ ಆದರೆ ನಿಧಾನವಾಗಿ ಹಿಂತೆಗೆದುಕೊಳ್ಳುತ್ತದೆ?
ರಾಳವು ಸ್ಕ್ರೂ ಅನ್ನು ತಲುಪುತ್ತಿದೆಯೇ, ಹಿಂಭಾಗದ ಒತ್ತಡ ಬದಲಾಗಿದೆಯೇ ಮತ್ತು ನಿಜವಾದ ಸ್ಕ್ರೂ ವೇಗವು ಆಜ್ಞೆಗೆ ಹೊಂದಿಕೆಯಾಗುತ್ತದೆಯೇ ಎಂದು ಪರಿಶೀಲಿಸಿ. ಫೀಡ್ ಬ್ರಿಡ್ಜಿಂಗ್, ಅಸಮಂಜಸವಾದ ರಿಗ್ರೈಂಡ್, ಪ್ರಕ್ರಿಯೆಯ ಪರಿಸ್ಥಿತಿಗಳು ಮತ್ತು ಧರಿಸಿರುವ ಘಟಕಗಳು ತನಿಖೆಗೆ ಸಂಭವನೀಯ ಶಾಖೆಗಳಾಗಿವೆ. ಸ್ಕ್ರೂ ಸಾಕಷ್ಟು ವಸ್ತುಗಳನ್ನು ರವಾನಿಸುತ್ತಿದೆ ಎಂದು ತಿರುಗುವಿಕೆ ಮಾತ್ರ ಸಾಬೀತುಪಡಿಸುವುದಿಲ್ಲ.
ನಿಧಾನ ಚೇತರಿಕೆಯನ್ನು ಸರಿಪಡಿಸಲು ನಾನು RPM ಅನ್ನು ಹೆಚ್ಚಿಸಬೇಕೇ?
ಆಹಾರ, ನಿಜವಾದ ವೇಗ, ಬೆನ್ನಿನ ಒತ್ತಡ ಮತ್ತು ರಾಳದ ಸಂಸ್ಕರಣೆಯ ಮಿತಿಗಳನ್ನು ಪರಿಶೀಲಿಸಿದ ನಂತರ ಮಾತ್ರ. ಕರಗುವ ಗುಣಮಟ್ಟ, ನಿಜವಾದ ಕರಗುವ ತಾಪಮಾನ ಮತ್ತು ಪುನರಾವರ್ತನೀಯತೆ ಮತ್ತು ಚೇತರಿಕೆಯ ಸಮಯದ ಮೂಲಕ ಯಾವುದೇ ಬದಲಾವಣೆಯನ್ನು ನಿರ್ಣಯಿಸಿ. ಪರಿಹರಿಸಲಾಗದ ಆಹಾರ ಅಥವಾ ಉಡುಗೆ ಸಮಸ್ಯೆಯನ್ನು ಮರೆಮಾಡಲು ಹೆಚ್ಚಿನ ವೇಗವನ್ನು ಬಳಸಬೇಡಿ.
ಸೋರುವ ಚೆಕ್ ರಿಂಗ್ ಇಡೀ ಸ್ಕ್ರೂ ಧರಿಸಿರುವುದನ್ನು ಸಾಬೀತುಪಡಿಸುತ್ತದೆಯೇ?
ಇಲ್ಲ. ಚೆಕ್-ರಿಂಗ್ ಸೀಲಿಂಗ್ ಮತ್ತು ಸ್ಕ್ರೂ-ಬ್ಯಾರೆಲ್ ಕನ್ವೇಯಿಂಗ್ ವಿಭಿನ್ನ ಕಾರ್ಯಗಳಾಗಿವೆ. ಯಂತ್ರ ತಯಾರಕರ ಕವಾಟ ಪರೀಕ್ಷೆಯೊಂದಿಗೆ ಕುಶನ್ ಅಥವಾ ಶಾಟ್-ತೂಕದ ವ್ಯತ್ಯಾಸವನ್ನು ತನಿಖೆ ಮಾಡಿ ಮತ್ತು ಸ್ಕ್ರೂ ಮತ್ತು ಬ್ಯಾರೆಲ್ ಉಡುಗೆಗಳನ್ನು ಸ್ಥಾಪಿಸಲು ಆಯಾಮದ ತಪಾಸಣೆಯನ್ನು ಬಳಸಿ.
ಬದಲಿಯನ್ನು ನಿರ್ಣಯಿಸಲು Nanhaiya ಏನು ಅಗತ್ಯವಿದೆ?
ಯಂತ್ರದ ಮಾದರಿ, ಸ್ಕ್ರೂ ವ್ಯಾಸ ಮತ್ತು ಡ್ರಾಯಿಂಗ್, ರಾಳದ ಗ್ರೇಡ್ ಮತ್ತು ಫಿಲ್ಲರ್, ರಿಗ್ರೈಂಡ್ ವಿವರಗಳು, ನಿಜವಾದ ಚೇತರಿಕೆ ದಾಖಲೆಗಳು, ಸ್ಕ್ರೂ ವೇಗ ಮತ್ತು ಬ್ಯಾಕ್-ಪ್ರೆಶರ್ ಸೆಟ್ಟಿಂಗ್ಗಳು, ತಾಪಮಾನ ದಾಖಲೆಗಳು ಮತ್ತು ಯಾವುದೇ ಉಡುಗೆ ಅಳತೆಗಳನ್ನು ಕಳುಹಿಸಿ. ಅಗತ್ಯವಿರುವ ಸೈಕಲ್ ಮತ್ತು ಭಾಗ-ಗುಣಮಟ್ಟದ ಮಾನದಂಡವನ್ನು ಸೇರಿಸಿ ಆದ್ದರಿಂದ ಬದಲಿಯು ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಕೆಲಸವನ್ನು ಹೊಂದಿದೆ.
ಇದರೊಂದಿಗೆ ಮುಂದುವರಿಸಿಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ ಆಯ್ಕೆ ಮಾರ್ಗದರ್ಶಿ, ಅಥವಾ ಪರೀಕ್ಷಿಸಿತಿರುಪು ತುದಿ ಮತ್ತು ಚೆಕ್-ರಿಂಗ್ ಬದಲಿ ಪರಿಶೀಲನಾಪಟ್ಟಿಪುರಾವೆಗಳು ಮುಂಭಾಗದ ಜೋಡಣೆಯನ್ನು ಸೂಚಿಸಿದರೆ.