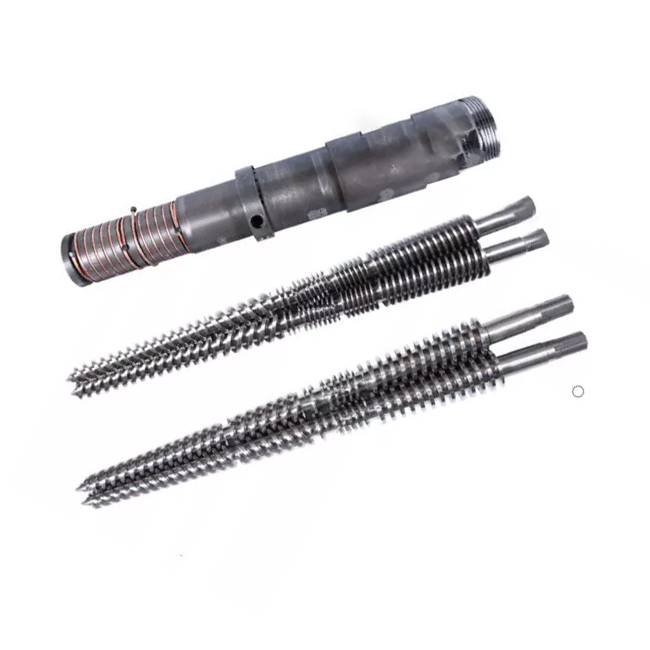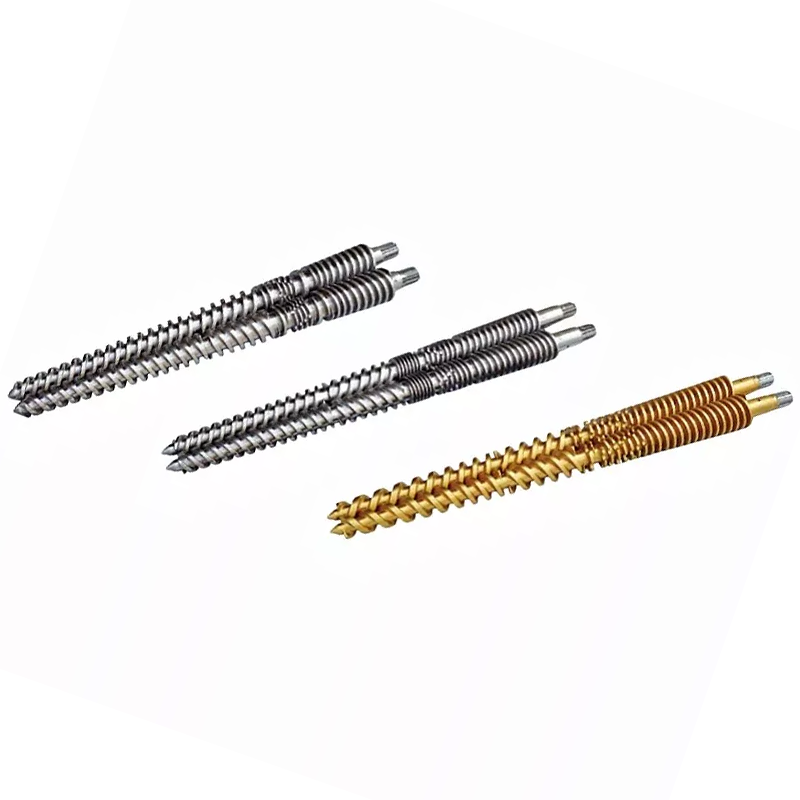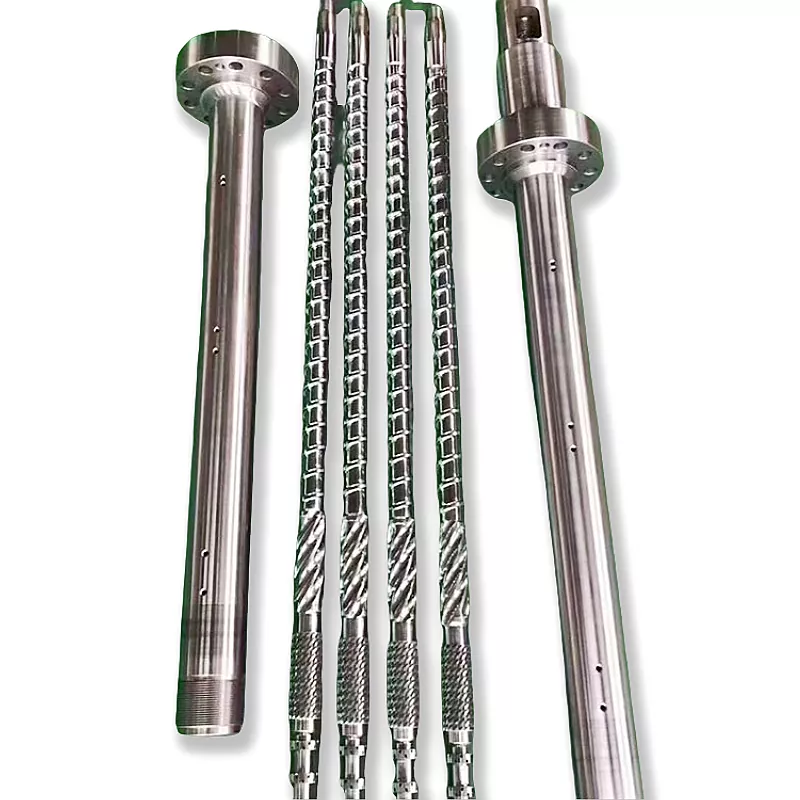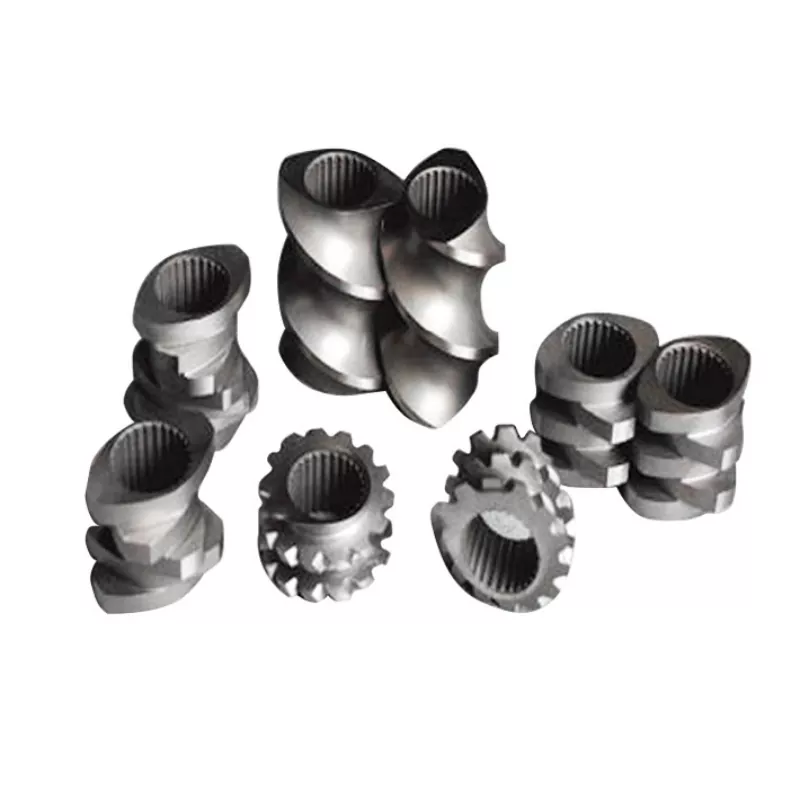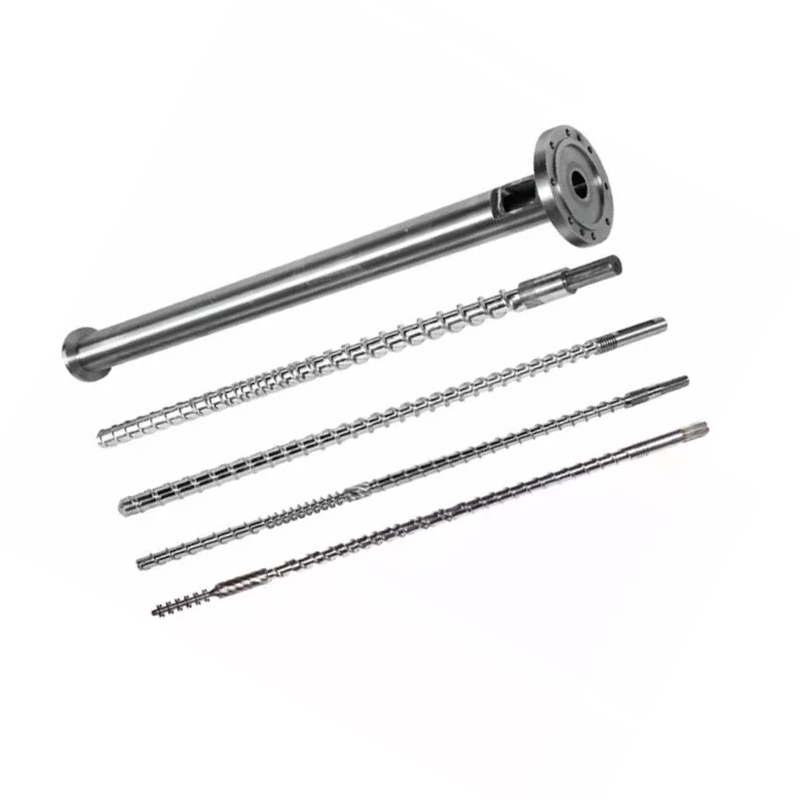
ಉಪಯುಕ್ತವಾದ ಉದ್ಧರಣವು PVC ಸೂತ್ರೀಕರಣ ಮತ್ತು ಸ್ಥಾಪಿಸಲಾದ ಯಂತ್ರದಿಂದ ಪ್ರಾರಂಭವಾಗುತ್ತದೆ, ವ್ಯಾಸ ಮತ್ತು ಛಾಯಾಚಿತ್ರವಲ್ಲ. ಈ ಮಾರ್ಗದರ್ಶಿ ಪ್ರಕ್ರಿಯೆಯ ಕರ್ತವ್ಯ, ಧರಿಸಿರುವ ಭಾಗಗಳು ಮತ್ತು ಸ್ವೀಕಾರ ಗುರಿಯನ್ನು ಕಾರ್ಖಾನೆಯು ನಿಜವಾಗಿ ತಯಾರಿಸಬಹುದಾದ ಖರೀದಿ ವಿವರಣೆಯಾಗಿ ಪರಿವರ್ತಿಸುತ್ತದೆ.
ಹೆಚ್ಚು ತುಂಬಿದ PVC ಗಾಗಿ, phr ನಲ್ಲಿ ಸಂಪೂರ್ಣ ಪಾಕವಿಧಾನವನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸಿ, ಆಹಾರ ವಿಧಾನ, ಅಂತಿಮ ಉತ್ಪನ್ನ, ಅಗತ್ಯವಿರುವ ಔಟ್ಪುಟ್, ಸ್ಕ್ರೂ ತಿರುಗುವಿಕೆ, ಮಧ್ಯದ ಅಂತರ, ಸಂಪರ್ಕ ಆಯಾಮಗಳು ಮತ್ತು ಎರಡೂ ಸ್ಕ್ರೂಗಳು ಮತ್ತು ಬ್ಯಾರೆಲ್ ಬೋರ್ಗಳ ಉಡುಗೆ ನಕ್ಷೆ. ನೈಟ್ರೈಡಿಂಗ್, ಕ್ರೋಮ್ ಪ್ಲೇಟಿಂಗ್ ಅಥವಾ ಬೈಮೆಟಾಲಿಕ್ ಲೇಯರ್ ಅನ್ನು ನಿಜವಾದ ಉಡುಗೆ ಕರ್ತವ್ಯಕ್ಕೆ ವಿರುದ್ಧವಾಗಿ ಆಯ್ಕೆಮಾಡಿ. ಬೆಲೆ ನಿರ್ಧರಿಸುವ ಅಂಶವಾಗುವ ಮೊದಲು ಡ್ರಾಯಿಂಗ್ ಮತ್ತು ತಪಾಸಣೆ ವಿಧಾನವನ್ನು ಅನುಮೋದಿಸಿ.

ಸ್ಕ್ರೂ ಅನ್ನು ಚರ್ಚಿಸುವ ಮೊದಲು ಹೊರತೆಗೆಯುವ ಕೆಲಸವನ್ನು ವಿವರಿಸಿ
"ಹೆಚ್ಚು ತುಂಬಿದ PVC ಗಾಗಿ ಸಮಾನಾಂತರ ಅವಳಿ ತಿರುಪು" ಒಂದು ಉತ್ಪನ್ನ ಕುಟುಂಬವಾಗಿದೆ, ಸಂಪೂರ್ಣ ವಿವರಣೆಯಲ್ಲ. ಲೈನ್ ಒತ್ತಡದ ಪೈಪ್, ಒಳಚರಂಡಿ ಪೈಪ್, ಪ್ರೊಫೈಲ್, ಶೀಟ್ ಅಥವಾ ಫೋಮ್ ಬೋರ್ಡ್ ಅನ್ನು ತಯಾರಿಸುತ್ತಿದೆಯೇ ಎಂದು ನಮಗೆ ಹೇಳುವುದಿಲ್ಲ. ಎಕ್ಸ್ಟ್ರೂಡರ್ ಸಂಯುಕ್ತವನ್ನು ಸಿದ್ಧಪಡಿಸುತ್ತಿದೆಯೇ ಅಥವಾ ಆಕಾರದ ಡೈ ಅನ್ನು ನೇರವಾಗಿ ನೀಡುತ್ತಿದೆಯೇ ಎಂಬುದನ್ನು ಸಹ ಇದು ಬಿಟ್ಟುಬಿಡುತ್ತದೆ.
ಆ ವ್ಯತ್ಯಾಸಗಳು ಬ್ಯಾರೆಲ್ ಉದ್ದಕ್ಕೂ ಕರ್ತವ್ಯವನ್ನು ಬದಲಾಯಿಸುತ್ತವೆ. ಫೀಡಿಂಗ್, ಸಮ್ಮಿಳನ, ವಿತರಣಾ ಮಿಶ್ರಣ, ಡಿವೊಲೇಟೈಸೇಶನ್ ಮತ್ತು ಒತ್ತಡದ ಉತ್ಪಾದನೆಯು ಪ್ರತಿ ಸಾಲಿನಲ್ಲಿಯೂ ಒಂದೇ ರೀತಿಯಲ್ಲಿ ಸಂಭವಿಸುವುದಿಲ್ಲ. ಡ್ರೈವ್, ಗೇರ್ಬಾಕ್ಸ್, ಡೌನ್ಸ್ಟ್ರೀಮ್ ಡೈ ಮತ್ತು ಕೂಲಿಂಗ್ ಉಪಕರಣಗಳು ಸ್ಕ್ರೂ ಡ್ರಾಯಿಂಗ್ ತೆಗೆದುಹಾಕಲಾಗದ ಮಿತಿಗಳನ್ನು ವಿಧಿಸುತ್ತವೆ.
ನಮ್ಮ ಕಾರ್ಖಾನೆ ನೋಟ:ಕೇವಲ ಫಿಲ್ಲರ್ ಶೇಕಡಾವಾರು ಜ್ಯಾಮಿತಿಯ ಬದಲಾವಣೆಯನ್ನು ನಾವು ಅನುಮೋದಿಸುವುದಿಲ್ಲ. ಮೊದಲು ನಾವು ಪ್ರಸ್ತುತ ರೇಖೆಯು ಉತ್ತಮವಾಗಿ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತದೆ, ಅಲ್ಲಿ ಅದು ಅಸ್ಥಿರವಾಗುತ್ತದೆ ಮತ್ತು ಯಾವ ಫಲಿತಾಂಶವನ್ನು ಸುಧಾರಿಸಬೇಕು ಎಂದು ನಾವು ಕೇಳುತ್ತೇವೆ. ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ಉತ್ಪನ್ನವು ಸ್ವೀಕಾರಾರ್ಹವಾಗಿದ್ದರೆ ಮತ್ತು ಕಾರ್ಯವು ಬದಲಿ ಆಗಿದ್ದರೆ, ಸಾಬೀತಾದ ಜ್ಯಾಮಿತಿಯನ್ನು ಸಂರಕ್ಷಿಸುವುದು ಸಾಕ್ಷ್ಯವಿಲ್ಲದೆ ಆಕ್ರಮಣಕಾರಿ ಮಿಶ್ರಣ ವೈಶಿಷ್ಟ್ಯವನ್ನು ಸೇರಿಸುವುದಕ್ಕಿಂತ ಸುರಕ್ಷಿತವಾಗಿರುತ್ತದೆ.
ಒಂದು ಉದ್ದೇಶವನ್ನು ಆರಿಸುವ ಮೂಲಕ ವಿಚಾರಣೆಯನ್ನು ಪ್ರಾರಂಭಿಸಿ: ಮೂಲ ಕರ್ತವ್ಯವನ್ನು ಪುನರುತ್ಪಾದಿಸಿ, ಅಳತೆ ಮಾಡಿದ ಉಡುಗೆ ಸಮಸ್ಯೆಯನ್ನು ಸರಿಪಡಿಸಿ ಅಥವಾ ಹೊಸ ಸೂತ್ರೀಕರಣ ಮತ್ತು ಔಟ್ಪುಟ್ಗಾಗಿ ವಿನ್ಯಾಸ ಮಾಡಿ. ಎಲ್ಲಾ ಮೂರನ್ನೂ ಒಂದು ಅಸ್ಪಷ್ಟ ವಿನಂತಿಯಲ್ಲಿ ಸಂಯೋಜಿಸುವುದರಿಂದ ಪೂರೈಕೆದಾರರ ಪ್ರಸ್ತಾಪಗಳನ್ನು ಹೋಲಿಸಲು ಅಸಾಧ್ಯವಾಗುತ್ತದೆ.



ಕಾರ್ಖಾನೆಯು ಅದು ಸ್ವೀಕರಿಸುವ ಸೂತ್ರೀಕರಣದ ಸುತ್ತಲೂ ಮಾತ್ರ ವಿನ್ಯಾಸಗೊಳಿಸಬಹುದು
PVC ಗಾಗಿ, "30% ಫಿಲ್ಲರ್" ಸಾಕಷ್ಟು ನಿಖರವಾಗಿಲ್ಲ. ನೂರು ರಾಳದ ಭಾಗಗಳಲ್ಲಿ ಸ್ಟೇಟ್ ಪದಾರ್ಥಗಳು, ಸಾಮಾನ್ಯವಾಗಿ phr ಎಂದು ಬರೆಯಲಾಗುತ್ತದೆ ಮತ್ತು ನಿಮ್ಮ ಆಂತರಿಕ ನಿಯಂತ್ರಣ ವ್ಯವಸ್ಥೆಯು ತೂಕದ ಶೇಕಡಾವಾರು ಪ್ರಮಾಣವನ್ನು ಬಳಸಿದರೆ ಸಿದ್ಧಪಡಿಸಿದ ಮಿಶ್ರಣ ಸಂಯೋಜನೆಯನ್ನು ಸಹ ಒದಗಿಸುತ್ತದೆ. ಎರಡು ಅಭಿವ್ಯಕ್ತಿಗಳು ಒಂದೇ ಛೇದವನ್ನು ಹಂಚಿಕೊಳ್ಳುವುದಿಲ್ಲ.
PVC ರೆಸಿನ್ ಗ್ರೇಡ್, ಕ್ಯಾಲ್ಸಿಯಂ ಕಾರ್ಬೋನೇಟ್ ಅಥವಾ ಇತರ ಫಿಲ್ಲರ್ ಗ್ರೇಡ್, ಫಿಲ್ಲರ್ ಪ್ರೊಡ್ಯೂಸರ್, ಸ್ಟೇಬಿಲೈಸರ್ ಸಿಸ್ಟಮ್, ಲೂಬ್ರಿಕಂಟ್ಗಳು, ಪ್ರೊಸೆಸಿಂಗ್ ಏಡ್ಸ್, ಇಂಪ್ಯಾಕ್ಟ್ ಮಾರ್ಪಾಡುಗಳು, ಪಿಗ್ಮೆಂಟ್ಗಳು ಮತ್ತು ಮರುಬಳಕೆಯ ವಿಷಯವನ್ನು ಒದಗಿಸಿದ ಕಣಗಳ ಮಾಹಿತಿಯನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ನಿಜವಾದ ಒಣ ಮಿಶ್ರಣದ ಬೃಹತ್ ಸಾಂದ್ರತೆ ಮತ್ತು ಫೀಡ್ ರೂಪವನ್ನು ಸೇರಿಸಿ. ಸಸ್ಯವು ಪಾಕವಿಧಾನಗಳನ್ನು ಬದಲಾಯಿಸಿದರೆ, ಸುಲಭವಾದ ದರ್ಜೆಯನ್ನು ಮಾತ್ರ ಕಳುಹಿಸುವ ಬದಲು ಆಪರೇಟಿಂಗ್ ಶ್ರೇಣಿಯನ್ನು ಪಟ್ಟಿ ಮಾಡಿ.
ತುಂಬಿದ ಪುಡಿಯು ಸ್ಕ್ರೂಗಳನ್ನು ಸ್ಥಿರವಾಗಿ ತಲುಪಬೇಕಾಗಿರುವುದರಿಂದ ಉಳಿದ ರೇಖೆಯು ಮುಖ್ಯವಾಗಿದೆ. ಪ್ರಕಟಿತ ಬ್ಯಾಟೆನ್ಫೆಲ್ಡ್-ಸಿನ್ಸಿನಾಟಿ ವ್ಯವಸ್ಥೆಯಲ್ಲಿ, ಚಾಕ್ ಡೋಸಿಂಗ್ ಮಾರ್ಗವು ಸೇತುವೆಯನ್ನು ತಡೆಗಟ್ಟಲು ಆಂದೋಲನಕಾರರನ್ನು ಬಳಸಿತು, ಗ್ರಾವಿಮೆಟ್ರಿಕ್ ಮೇಲ್ವಿಚಾರಣೆ ಮತ್ತು ಸೀಮೆಸುಣ್ಣದ 30 ರಿಂದ 100 ಭಾಗಗಳಿಗೆ ಅಳವಡಿಸಲಾದ ಸ್ಕ್ರೂ ಜ್ಯಾಮಿತಿ. ಆ ಉದಾಹರಣೆಯು ಅದರ twinEX 93-34 ಸಾಲಿಗೆ ನಿರ್ದಿಷ್ಟವಾಗಿದೆ, ಆದರೆ ಸಂಗ್ರಹಣೆಯ ಪಾಠವು ವಿಶಾಲವಾಗಿದೆ: ಫೀಡರ್ ವಿನ್ಯಾಸ ಮತ್ತು ಸ್ಕ್ರೂ ವಿನ್ಯಾಸವನ್ನು ಒಟ್ಟಿಗೆ ಪರಿಶೀಲಿಸಬೇಕು.
ಸೇರ್ಪಡೆಗಳು ಸಂಸ್ಕರಣೆಯ ಕೆಲಸವನ್ನು ಸಹ ಬದಲಾಯಿಸುತ್ತವೆ. ಹೆಚ್ಚು ತುಂಬಿದ PVC ಫ್ಲೋರಿಂಗ್ ಫಾರ್ಮುಲೇಶನ್ನಲ್ಲಿ ಅರ್ಕೆಮಾ ಅವರ ಪ್ರಕಟಿತ ಕೆಲಸವು ಸಮ್ಮಿಳನ ಮತ್ತು ಎತ್ತರದ ಕ್ಯಾಲ್ಸಿಯಂ ಕಾರ್ಬೋನೇಟ್ ಮಟ್ಟದಲ್ಲಿ ಸ್ಥಿರವಾದ ಕರಗುವ ಪ್ರಕ್ರಿಯೆಯೊಂದಿಗೆ ಮೀಸಲಾದ ಸಂಸ್ಕರಣಾ ಸಹಾಯವನ್ನು ಲಿಂಕ್ ಮಾಡುತ್ತದೆ. ರಾಳ ಮತ್ತು ಸಂಯೋಜಕ ಪ್ಯಾಕೇಜ್ ಬದಲಾದಾಗ ಅದೇ ಫಿಲ್ಲರ್ phr ವಿಭಿನ್ನವಾಗಿ ವರ್ತಿಸಬಹುದು ಎಂಬುದು ಉಪಯುಕ್ತ ಜ್ಞಾಪನೆಯಾಗಿದೆ.

ಹೊಸ ಹೆಚ್ಚು ತುಂಬಿದ PVC ಯೋಜನೆಯನ್ನು ಸಿದ್ಧಪಡಿಸುತ್ತಿರುವಿರಾ?ಅಗತ್ಯವಿದ್ದರೆ ಗೌಪ್ಯತೆಯ ಒಪ್ಪಂದದ ಅಡಿಯಲ್ಲಿ ಪಾಕವಿಧಾನವನ್ನು ಕಳುಹಿಸಿ, ಜೊತೆಗೆ ಲೈನ್ ಡ್ರಾಯಿಂಗ್ ಮತ್ತು ಗುರಿ ಉತ್ಪನ್ನವನ್ನು ಕಳುಹಿಸಿ. ನಂತರ ನಾವು ಸ್ಕ್ರೂ ಮತ್ತು ಬ್ಯಾರೆಲ್ ಅನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಸಂಸ್ಕರಣಾ ಕರ್ತವ್ಯದ ಭಾಗವಾಗಿ ಚರ್ಚಿಸಬಹುದು.
ಸೂತ್ರೀಕರಣ ಮತ್ತು ರೇಖಾಚಿತ್ರವನ್ನು ಕಳುಹಿಸಿPVC ಸಮಾನಾಂತರ ಉತ್ಪನ್ನವನ್ನು ವೀಕ್ಷಿಸಿತಿರುಗುವಿಕೆ, ಕೈ ಮತ್ತು ಯಂತ್ರ ಇಂಟರ್ಫೇಸ್ ಅನ್ನು ಲಾಕ್ ಮಾಡಿ
ನನ್ಹಯ್ಯ ಎರಡನ್ನೂ ಪೂರೈಸುತ್ತಾನೆಸಹ-ತಿರುಗುವ ಸಮಾನಾಂತರ ಅವಳಿ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ಗಳುಮತ್ತುಪ್ರತಿ-ತಿರುಗುವ ಸಮಾನಾಂತರ ಅವಳಿ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ಗಳು. ಅವು ವಿಭಿನ್ನ ಯಾಂತ್ರಿಕ ಸಂರಚನೆಗಳಾಗಿವೆ. ಸಿದ್ಧಪಡಿಸಿದ PVC ಉತ್ಪನ್ನದ ಫೋಟೋದಿಂದ ಸರಬರಾಜುದಾರರು ಸರಿಯಾದದನ್ನು ಊಹಿಸಬಾರದು.
ಬದಲಿಗಾಗಿ, ಡ್ರಾಯಿಂಗ್ನಲ್ಲಿ ಹೇಳಲಾದ ವೀಕ್ಷಣಾ ದಿಕ್ಕಿನೊಂದಿಗೆ ಸ್ಕ್ರೂ ತಿರುಗುವಿಕೆಯನ್ನು ಗುರುತಿಸಿ. ಸ್ಕ್ರೂ ಹ್ಯಾಂಡ್ನೆಸ್, ಫೇಸಿಂಗ್ ಮಾರ್ಕ್ಗಳು, ಸೆಂಟರ್ ಡಿಸ್ಟೆನ್ಸ್, ಹೊರಗಿನ ಮತ್ತು ಬೇರಿನ ವ್ಯಾಸಗಳು, ಕೆಲಸದ ಉದ್ದ, ಶಾಫ್ಟ್ ಸಂಪರ್ಕ, ಸ್ಪ್ಲೈನ್ ಅಥವಾ ಪ್ರಮುಖ ವಿವರಗಳು, ಥ್ರಸ್ಟ್ ಫೇಸಸ್ ಮತ್ತು ಬ್ಯಾರೆಲ್ನ ಫಿಗರ್-ಎಂಟು ಬೋರ್ ಜ್ಯಾಮಿತಿಯನ್ನು ಸೇರಿಸಿ.
ನಂತರ ಪ್ರತಿ ಇಂಟರ್ಫೇಸ್ ಅನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಿ: ಫೀಡ್ ತೆರೆಯುವಿಕೆ, ತೆರಪಿನ, ತಾಪನ ಮತ್ತು ತಂಪಾಗಿಸುವ ವಲಯಗಳು, ಥರ್ಮೋಕೂಲ್ ರಂಧ್ರಗಳು, ಫ್ಲೇಂಜ್ ಬೋಲ್ಟ್ ಮಾದರಿ, ಗೇರ್ ಬಾಕ್ಸ್ ಮುಖ, ಬ್ರೇಕರ್ ಪ್ಲೇಟ್ ಅಥವಾ ಡೈ ಸಂಪರ್ಕ, ಬೆಂಬಲಗಳು ಮತ್ತು ಒಟ್ಟಾರೆ ಅನುಸ್ಥಾಪನ ಹೊದಿಕೆ. ಒಂದು ಸಣ್ಣ ಲೋಪವು ರೇಖೆಯನ್ನು ಅಳವಡಿಸದಂತೆ ಉತ್ತಮವಾಗಿ-ಯಂತ್ರದ ಸೆಟ್ ಅನ್ನು ನಿಲ್ಲಿಸಬಹುದು.
| ಪ್ರದೇಶ | ಕನಿಷ್ಠ ಪುರಾವೆ | ತೆಗೆದುಹಾಕಲು ಸಾಮಾನ್ಯ ಅಸ್ಪಷ್ಟತೆ |
|---|---|---|
| ಸ್ಕ್ರೂ ಜೋಡಿ | ಅನುಮೋದಿತ ರೇಖಾಚಿತ್ರ, ಎಡ ಮತ್ತು ಬಲ ಗುರುತಿಸುವಿಕೆ, ತಿರುಗುವಿಕೆ, ಹಸ್ತಾಂತರ, ಹಂತ ಮತ್ತು ಸಂಪರ್ಕ | ವೀಕ್ಷಕರು ಯಾವ ತುದಿಯನ್ನು ಎದುರಿಸುತ್ತಾರೆ ಎಂಬುದನ್ನು ಹೇಳದೆಯೇ ತಿರುಗುವಿಕೆಯನ್ನು ಹೇಳಲಾಗಿದೆ |
| ಬ್ಯಾರೆಲ್ ಬೋರ್ಗಳು | ಕೇಂದ್ರದ ಅಂತರ, ಬೋರ್ ಪ್ರೊಫೈಲ್, ಅಕ್ಷೀಯ ಆಯಾಮಗಳು, ಪೋರ್ಟ್ಗಳು ಮತ್ತು ಫ್ಲೇಂಜ್ ಡೇಟಮ್ಗಳು | ಸಂಪೂರ್ಣ ಫಿಗರ್-ಎಂಟು ಪ್ರೊಫೈಲ್ ಅನ್ನು ವಿವರಿಸಲು ಬಳಸಲಾಗುವ ಒಂದು ನಾಮಮಾತ್ರದ ಬೋರ್ ವ್ಯಾಸ |
| ಕ್ಲಿಯರೆನ್ಸ್ | ಪರೀಕ್ಷಾ ಸ್ಥಿತಿಯೊಂದಿಗೆ ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಸ್ಕ್ರೂ-ಟು-ಬ್ಯಾರೆಲ್ ಮತ್ತು ಸ್ಕ್ರೂ-ಟು-ಸ್ಕ್ರೂ ಕ್ಲಿಯರೆನ್ಸ್ | ಪೂರೈಕೆದಾರರು ಧರಿಸಿರುವ ಭಾಗಗಳಿಂದ ಮೂಲ ಕ್ಲಿಯರೆನ್ಸ್ ಅನ್ನು ಪುನರ್ನಿರ್ಮಿಸಲು ನಿರೀಕ್ಷಿಸಲಾಗಿದೆ |
| ಇಂಟರ್ಫೇಸ್ಗಳು | ಗೇರ್ ಬಾಕ್ಸ್, ಫೀಡ್, ತೆರಪಿನ, ತಾಪನ, ಕೂಲಿಂಗ್ ಮತ್ತು ಡೈ ಸಂಪರ್ಕ ರೇಖಾಚಿತ್ರಗಳು | ಆಯಾಮಗಳು, ಡೇಟಾಗಳು ಅಥವಾ ಥ್ರೆಡ್ ವಿಶೇಷಣಗಳಿಲ್ಲದ ಛಾಯಾಚಿತ್ರಗಳು |
| ಅಸೆಂಬ್ಲಿ ನಿಯಂತ್ರಣ | ಜೋಡಿ ಸಂಖ್ಯೆಗಳು, ಸಮಯದ ಗುರುತುಗಳು, ಅನುಸ್ಥಾಪನಾ ವಿಧಾನ ಮತ್ತು ಯಂತ್ರ ತಯಾರಕ ಅಗತ್ಯತೆಗಳು | ಎರಡು ಸ್ಕ್ರೂಗಳನ್ನು ಸ್ವತಂತ್ರ ಬಿಡಿ ಭಾಗಗಳಾಗಿ ಪರಿಗಣಿಸಲಾಗುತ್ತದೆ |
ಖರೀದಿದಾರರು ಧರಿಸಿರುವ ಸ್ಕ್ರೂಗಳನ್ನು ಮಾತ್ರ ಕಳುಹಿಸಿದಾಗ, ನಾವು ಪ್ರಸ್ತುತವನ್ನು ಅಳೆಯಬಹುದು, ಆದರೆ ಉಡುಗೆ ಈಗಾಗಲೇ ಭೂಮಿ, ವಿಮಾನದ ಪ್ರೊಫೈಲ್ ಮತ್ತು ಕ್ಲಿಯರೆನ್ಸ್ ಅನ್ನು ಬದಲಾಯಿಸಿದೆ. ಅನುಮೋದಿತ ರೇಖಾಚಿತ್ರ, ಯಂತ್ರದ ಡೇಟಾ ಮತ್ತು ಎರಡೂ ಘಟಕಗಳ ಅಳತೆಗಳನ್ನು ನಾವು ಆದ್ಯತೆ ನೀಡುತ್ತೇವೆ. ನಾವು ಧರಿಸಿರುವ ಜ್ಯಾಮಿತಿಯನ್ನು ಮೂಲ ವಿನ್ಯಾಸ ಎಂದು ಕರೆಯುವುದಿಲ್ಲ ಏಕೆಂದರೆ ಇದು ಕ್ರೇಟ್ನಲ್ಲಿರುವ ಏಕೈಕ ಮಾದರಿಯಾಗಿದೆ.


ಮಾದರಿ ಟೇಬಲ್ ಅನ್ನು ಸ್ಕ್ರೀನಿಂಗ್ ಸಾಧನವಾಗಿ ಬಳಸಿ, ಭರವಸೆ ಅಲ್ಲ
ನಮ್ಮಸಮಾನಾಂತರ ಅವಳಿ ಸ್ಕ್ರೂ ಶ್ರೇಣಿ75 ರಿಂದ 130 ಮಿಮೀ ವರೆಗಿನ ಐದು ಸಾಮಾನ್ಯ ಮಾದರಿಗಳನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ. ಪ್ರಕಟಿತ PVC ಔಟ್ಪುಟ್ ಶ್ರೇಣಿಗಳು ಖರೀದಿದಾರರಿಗೆ ಆರಂಭಿಕ ವೇದಿಕೆಯನ್ನು ಗುರುತಿಸಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ. ಅವರು ಸೂತ್ರೀಕರಣ, ಫೀಡರ್, ಡೈ ಮತ್ತು ಡ್ರೈವ್ ವಿಮರ್ಶೆಯನ್ನು ಬದಲಿಸುವುದಿಲ್ಲ.
| ಮಾದರಿ | ಸ್ಕ್ರೂ ವ್ಯಾಸ | ಎಲ್/ಡಿ | PVC ಔಟ್ಪುಟ್ ಸಾಮರ್ಥ್ಯ | ಸ್ಕ್ರೂ ವೇಗ | ಡ್ರೈವ್ ಮೋಟಾರ್ |
|---|---|---|---|---|---|
| NHY75 | 75 ಮಿ.ಮೀ | 26 ರಿಂದ 36 | 220 ರಿಂದ 350 ಕೆಜಿ / ಗಂ | 45 rpm | 45 ಕಿ.ವ್ಯಾ |
| NHY90 | 90 ಮಿ.ಮೀ | 26 ರಿಂದ 36 | 280 ರಿಂದ 460 ಕೆಜಿ / ಗಂ | 45 rpm | 55 ಕಿ.ವ್ಯಾ |
| NHY110 | 110 ಮಿ.ಮೀ | 26 ರಿಂದ 36 | 350 ರಿಂದ 650 ಕೆಜಿ / ಗಂ | 45 rpm | 75 ಕಿ.ವ್ಯಾ |
| NHY120 | 120 ಮಿ.ಮೀ | 26 ರಿಂದ 36 | 500 ರಿಂದ 800 ಕೆಜಿ / ಗಂ | 45 rpm | 110 ಕಿ.ವ್ಯಾ |
| NHY130 | 130 ಮಿ.ಮೀ | 26 ರಿಂದ 36 | 680 ರಿಂದ 1,000 ಕೆಜಿ / ಗಂ | 45 rpm | 132 ಕಿ.ವ್ಯಾ |
ಹೆಚ್ಚು ತುಂಬಿದ ಪಾಕವಿಧಾನವು ಬೃಹತ್ ಆಹಾರ, ಸಮ್ಮಿಳನ ನಡವಳಿಕೆ, ಟಾರ್ಕ್ ಬೇಡಿಕೆ, ಧರಿಸುವುದು ಮತ್ತು ಸಾಯುವ ಒತ್ತಡವನ್ನು ಬದಲಾಯಿಸಬಹುದು. ಅದಕ್ಕಾಗಿಯೇ ನಾವು ಅಸ್ತಿತ್ವದಲ್ಲಿದ್ದಾಗ ಸ್ಥಿರವಾದ ಪ್ರಸ್ತುತ ಉತ್ಪಾದನಾ ದಾಖಲೆಯನ್ನು ಕೇಳುತ್ತೇವೆ. ಇದು ಕೇವಲ ಅಪೇಕ್ಷಿತ ಔಟ್ಪುಟ್ಗಿಂತ ಉತ್ತಮ ಗಾತ್ರದ ಉಲ್ಲೇಖವನ್ನು ಒದಗಿಸುತ್ತದೆ.
ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ಎಕ್ಸ್ಟ್ರೂಡರ್ಗಾಗಿ, ಗೇರ್ಬಾಕ್ಸ್ ಮತ್ತು ಬ್ಯಾರೆಲ್ ಇಂಟರ್ಫೇಸ್ ಸಾಮಾನ್ಯವಾಗಿ ಕ್ಯಾಟಲಾಗ್ ಮಾಡುವ ಮೊದಲು ಗಾತ್ರವನ್ನು ನಿರ್ಧರಿಸುತ್ತದೆ. ಹೊಸ ಸಾಲಿಗಾಗಿ, ಔಟ್ಪುಟ್ ಗುರಿಯನ್ನು ಹೆಸರಿಸಲಾದ ಪಾಕವಿಧಾನ ಮತ್ತು ಉತ್ಪನ್ನ ಸ್ವೀಕಾರ ಮಾನದಂಡಕ್ಕೆ ಲಿಂಕ್ ಮಾಡಬೇಕು. ಅಂಗೀಕೃತ ಸೂತ್ರೀಕರಣ ಮತ್ತು ಉತ್ಪನ್ನವಿಲ್ಲದೆ ಉಲ್ಲೇಖವು ಕೆಜಿ/ಗಂ ಅನ್ನು ಪಟ್ಟಿಮಾಡಿದರೆ, ಸಂಖ್ಯೆಯನ್ನು ಜಾರಿಗೊಳಿಸಲು ಕಷ್ಟವಾಗುತ್ತದೆ.
ಉಡುಗೆ ನಕ್ಷೆಯಿಂದ ಉಡುಗೆ ರಕ್ಷಣೆಯನ್ನು ಆಯ್ಕೆಮಾಡಿ
ದಿNanhaiya PVC ಸಮಾನಾಂತರ ಅವಳಿ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್38CrMoAlA ಅನ್ನು ಅದರ ಪಟ್ಟಿ ಮಾಡಲಾದ ಮೂಲ ವಸ್ತುವಾಗಿ ಬಳಸುತ್ತದೆ ಮತ್ತು ನೈಟ್ರೈಡ್, ಕ್ರೋಮ್-ಲೇಪಿತ ಮತ್ತು ಬೈಮೆಟಾಲಿಕ್ ವಿಶೇಷಣಗಳನ್ನು ನೀಡುತ್ತದೆ. ಇವು ವಿಭಿನ್ನ ನಿರ್ಮಾಣಗಳಾಗಿವೆ. ದೊಡ್ಡ ಗಡಸುತನ ಸಂಖ್ಯೆಯಿಂದ ಮಾತ್ರ ಅವುಗಳನ್ನು ಹೋಲಿಸುವುದು ಕಳಪೆ ಖರೀದಿ ಅಭ್ಯಾಸವಾಗಿದೆ.
| ಆಸ್ತಿ | ಪ್ರಕಟಿಸಿದ ಮೌಲ್ಯ | ಇದನ್ನು ಕ್ರಮದಲ್ಲಿ ಇರಿಸಿ |
|---|---|---|
| ಮೂಲ ವಸ್ತು | 38CrMoAlA | ಕಾಂಪೊನೆಂಟ್, ಸ್ಟೀಲ್ ಗ್ರೇಡ್ ಮತ್ತು ಅಗತ್ಯವಿರುವ ವಸ್ತು ದಾಖಲೆ |
| ಶಾಖ ಚಿಕಿತ್ಸೆಯ ಗಡಸುತನ | HB260 ರಿಂದ 320 | ಪರೀಕ್ಷಾ ಸ್ಥಳ, ವಿಧಾನ ಮತ್ತು ಸ್ವೀಕಾರ ದಾಖಲೆ |
| ನೈಟ್ರೈಡಿಂಗ್ ಗಡಸುತನ | HV950 ರಿಂದ 1000 | ಸಂಸ್ಕರಿಸಿದ ಮೇಲ್ಮೈ, ಮಾಪನ ವಿಧಾನ ಮತ್ತು ಸ್ವೀಕಾರ ಬಿಂದುಗಳು |
| ನೈಟ್ರೈಡಿಂಗ್ ಆಳ | 0.50 ರಿಂದ 0.70 ಮಿ.ಮೀ | ಕೇಸ್-ಡೆಪ್ತ್ ವ್ಯಾಖ್ಯಾನ ಮತ್ತು ಪರಿಶೀಲನೆ ವಿಧಾನ |
| ನೈಟ್ರೈಡಿಂಗ್ ದುರ್ಬಲತೆ | ಗ್ರೇಡ್ 1 ಅಥವಾ ಕಡಿಮೆ | ಅನ್ವಯವಾಗುವ ಪರೀಕ್ಷಾ ವಿಧಾನ ಮತ್ತು ದಾಖಲೆ |
| ಒರಟುತನ | ರಾ0.4 | ಮೇಲ್ಮೈ, ನಿರ್ದೇಶನ, ಕಟ್ಆಫ್ ಮತ್ತು ಉಪಕರಣ |
| ಸ್ಕ್ರೂ ನೇರತೆ | 0.015 ಮಿ.ಮೀ | ಡೇಟಾ, ಅಳತೆ ಉದ್ದ, ಬೆಂಬಲ ಸ್ಥಿತಿ ಮತ್ತು ವಿಧಾನ |
| ಕ್ರೋಮ್ ಲೇಪನದ ಗಡಸುತನ | HV 950 ಅಥವಾ ಹೆಚ್ಚಿನದು | ಲೇಪಿತ ಪ್ರದೇಶ ಮತ್ತು ತಪಾಸಣೆ ಸ್ಥಳ |
| ಕ್ರೋಮ್ ದಪ್ಪ | 0.05 ರಿಂದ 0.10 ಮಿ.ಮೀ | ಡ್ರಾಯಿಂಗ್ ವಲಯಗಳು ಮತ್ತು ಮುಗಿದ ದಪ್ಪದ ಅವಶ್ಯಕತೆ |
| ಬೈಮೆಟಲ್ ಗಡಸುತನ | HRC60 ರಿಂದ 65 | ಮಿಶ್ರಲೋಹ ಪ್ರದೇಶ, ಲೇಯರ್ ಗುರುತು ಮತ್ತು ಪರೀಕ್ಷಾ ಸ್ಥಳ |
| ಬೈಮೆಟಲ್ ಆಳ | 2.0 ರಿಂದ 3.0 ಮಿ.ಮೀ | ಸಂರಕ್ಷಿತ ವಲಯಗಳು ಮತ್ತು ಆಳ ಪರಿಶೀಲನೆ |
HV ಮತ್ತು HRC ವಿಭಿನ್ನ ಗಡಸುತನದ ಮಾಪಕಗಳಾಗಿವೆ, ಆದರೆ ಪಟ್ಟಿ ಮಾಡಲಾದ ಪದರದ ಆಳಗಳು ಸಹ ಬಹಳ ಭಿನ್ನವಾಗಿರುತ್ತವೆ. ಒಂದು ಕೋಶವನ್ನು ಓದುವ ಮೂಲಕ ತೆಳುವಾದ ಗಟ್ಟಿಯಾದ ಮೇಲ್ಮೈ ಮತ್ತು ಆಳವಾದ ಮಿಶ್ರಲೋಹದ ಪದರವನ್ನು ಶ್ರೇಣೀಕರಿಸಲಾಗುವುದಿಲ್ಲ. ಉದ್ಧರಣವು ಘಟಕ, ನಿಖರವಾದ ಸಂರಕ್ಷಿತ ವಲಯಗಳು, ಚಿಕಿತ್ಸೆಯ ನಂತರ ಮುಗಿದ ಆಯಾಮಗಳು ಮತ್ತು ಸ್ವೀಕಾರಕ್ಕಾಗಿ ಬಳಸಲಾದ ಡಾಕ್ಯುಮೆಂಟ್ ಅನ್ನು ಗುರುತಿಸಬೇಕು.
ಫಿಲ್ಲರ್ ಹೆಸರೂ ಸಾಕಷ್ಟಿಲ್ಲ. ಲೋಡಿಂಗ್, ಕಣದ ಗುಣಲಕ್ಷಣಗಳು, ಒಟ್ಟುಗೂಡಿಸುವಿಕೆ, ಮರುಬಳಕೆಯ ಮಾಲಿನ್ಯ ಮತ್ತು ಸ್ಥಳೀಯ ಒತ್ತಡ ಎಲ್ಲವೂ ಉಡುಗೆ ಮಾದರಿಯ ಮೇಲೆ ಪ್ರಭಾವ ಬೀರುತ್ತವೆ. ಅದರ ಸಂಯೋಜನೆಯ ಉಪಕರಣಗಳಿಗೆ ಕೊಪರಿಯನ್ ಉಡುಗೆ ಮಾರ್ಗದರ್ಶನವು ಕರಗುವಿಕೆ, ಅಪಘರ್ಷಕ ಮಿಶ್ರಣ ಮತ್ತು ಒತ್ತಡದ ಹೆಚ್ಚಳವನ್ನು ಹೆಚ್ಚು ಒತ್ತಡದ ವಲಯಗಳಾಗಿ ತೋರಿಸುತ್ತದೆ. ಪ್ರಕ್ರಿಯೆ ಮತ್ತು ಅಳತೆಗಳು ಗುರುತಿಸುವ ವಲಯಗಳನ್ನು ರಕ್ಷಿಸುವುದು ಬದಲಿ ಆದೇಶದ ಉಪಯುಕ್ತ ತತ್ವವಾಗಿದೆ.


ನೈಟ್ರೈಡಿಂಗ್ ಅಥವಾ ಬೈಮೆಟಾಲಿಕ್ ರಕ್ಷಣೆ RFQ ನಲ್ಲಿ ಸೇರಿದೆಯೇ ಎಂದು ಖಚಿತವಾಗಿಲ್ಲವೇ?ಎರಡೂ ಸ್ಕ್ರೂಗಳು ಮತ್ತು ಬ್ಯಾರೆಲ್ಗಳ ಛಾಯಾಚಿತ್ರಗಳು ಮತ್ತು ಮಾಪನ ನಕ್ಷೆಯನ್ನು ಕಳುಹಿಸಿ. ಫಿಲ್ಲರ್ ಗ್ರೇಡ್, phr ಮತ್ತು ಉತ್ಪಾದನಾ ಇತಿಹಾಸವನ್ನು ಸೇರಿಸಿ ಆದ್ದರಿಂದ ಮೇಲ್ಮೈ ಪ್ರಸ್ತಾಪವು ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಕಾರಣವನ್ನು ಹೊಂದಿದೆ.
ವಸ್ತು ಮತ್ತು ಚಿಕಿತ್ಸೆಯ ಬಗ್ಗೆ ಕೇಳಿನನ್ಹಯ್ಯಾ ಉತ್ಪಾದನಾ ಸಲಕರಣೆಗಳನ್ನು ನೋಡಿಹೆಸರಿಸಿದ ಸ್ಥಾನಗಳಲ್ಲಿ ಎರಡೂ ತಿರುಪುಮೊಳೆಗಳು ಮತ್ತು ಎರಡೂ ಬೋರ್ಗಳನ್ನು ಅಳೆಯಿರಿ
ಪ್ರತಿ ಮೌಲ್ಯವನ್ನು ಎಲ್ಲಿ ತೆಗೆದುಕೊಳ್ಳಲಾಗಿದೆ ಎಂಬುದನ್ನು ಉಡುಗೆ ವರದಿಯು ತೋರಿಸಬೇಕು. ಭಾಗಗಳನ್ನು ಸ್ವಚ್ಛಗೊಳಿಸಿ, ಅವುಗಳನ್ನು ಸ್ಥಿರವಾದ ತಪಾಸಣೆ ತಾಪಮಾನವನ್ನು ತಲುಪಲು ಅವಕಾಶ ಮಾಡಿಕೊಡಿ, ಫೀಡ್ ಅಂತ್ಯ ಮತ್ತು ಸಂಖ್ಯೆಯನ್ನು ಅಕ್ಷೀಯ ಕೇಂದ್ರಗಳನ್ನು ಗುರುತಿಸಿ. ಎರಡೂ ಸ್ಕ್ರೂಗಳನ್ನು ಅಳತೆ ಮಾಡಿ, ಎರಡೂ ಬ್ಯಾರೆಲ್ ಲೋಬ್ಗಳು ಮತ್ತು ಕ್ರಿಟಿಕಲ್ ಸ್ಕ್ರೂ-ಟು-ಸ್ಕ್ರೂ ಸಂಬಂಧವನ್ನು ಒಪ್ಪಿಕೊಂಡ ವಿಧಾನವನ್ನು ಬಳಸಿ.
ಅದರ ZSK ಮತ್ತು STS ಬ್ಯಾರೆಲ್ಗಳಿಗಾಗಿ Coperion ಪ್ರಕಟಿಸಿದ ರೋಗನಿರ್ಣಯ ವಿಧಾನವು ಕ್ಲೀನ್, ತಂಪಾದ ಬ್ಯಾರೆಲ್ಗಳಿಗೆ ಕರೆ ನೀಡುತ್ತದೆ ಮತ್ತು ನಿರ್ದಿಷ್ಟ ಗಾತ್ರಗಳಲ್ಲಿ ವೀಡಿಯೊ ತಪಾಸಣೆಯೊಂದಿಗೆ ಬೋರ್ ಮಾಪನವನ್ನು ಸಂಯೋಜಿಸುತ್ತದೆ. ನಿಮ್ಮ ಉಪಕರಣಗಳು ಮತ್ತು ವಿಧಾನವು ಭಿನ್ನವಾಗಿರಬಹುದು, ಆದರೆ ಶಿಸ್ತು ಉತ್ತಮವಾಗಿದೆ: ಆಯಾಮ ಮತ್ತು ಮೇಲ್ಮೈ ಸ್ಥಿತಿಯನ್ನು ಒಟ್ಟಿಗೆ ದಾಖಲಿಸಬೇಕು.
| ರೆಕಾರ್ಡ್ ಮಾಡಿ | ಅದು ಏಕೆ ವರದಿಯಲ್ಲಿ ಸೇರಿದೆ | ಇದು ಬೆಂಬಲಿಸುವ ನಿರ್ಧಾರ |
|---|---|---|
| ಅಕ್ಷೀಯ ನಿಲ್ದಾಣ ನಕ್ಷೆ | ಕನಿಷ್ಠ ಅಥವಾ ಗರಿಷ್ಠ ಮೌಲ್ಯವು ಅದರ ಸ್ಥಳವನ್ನು ಕಳೆದುಕೊಳ್ಳದಂತೆ ತಡೆಯುತ್ತದೆ | ಸ್ಥಳೀಯ ದುರಸ್ತಿ, ವಲಯ ರಕ್ಷಣೆ ಅಥವಾ ಪೂರ್ಣ ಬದಲಿ |
| ಎರಡೂ ಸ್ಕ್ರೂ ಪ್ರೊಫೈಲ್ಗಳು | ಅಸಮಪಾರ್ಶ್ವದ ಉಡುಗೆಗಳನ್ನು ತೋರಿಸುತ್ತದೆ ಮತ್ತು ಎಡ/ಬಲ ಗುರುತನ್ನು ಸಂರಕ್ಷಿಸುತ್ತದೆ | ಒಂದು ಭಾಗ, ಜೋಡಿಯನ್ನು ಬದಲಾಯಿಸಿ ಅಥವಾ ಜೋಡಣೆಯನ್ನು ತನಿಖೆ ಮಾಡಿ |
| ಎರಡೂ ಬ್ಯಾರೆಲ್ ಹಾಲೆಗಳು | ಹೆಚ್ಚಿನ ಬೋರ್ ಕ್ಲಿಯರೆನ್ಸ್ನೊಂದಿಗೆ ಹೊಸ ಸ್ಕ್ರೂ ಇನ್ನೂ ರನ್ ಆಗುತ್ತದೆಯೇ ಎಂಬುದನ್ನು ಬಹಿರಂಗಪಡಿಸುತ್ತದೆ | ಹೊಂದಾಣಿಕೆಯ ಸ್ಕ್ರೂ ಮತ್ತು ಬ್ಯಾರೆಲ್ ಸೆಟ್ ವಿರುದ್ಧ ಮಾತ್ರ ಸ್ಕ್ರೂಗಳು |
| ಮೇಲ್ಮೈ ಚಿತ್ರಗಳು | ದಾಖಲೆಗಳು ಸ್ಕೋರಿಂಗ್, ಪಿಟ್ಟಿಂಗ್, ಲೇಪನ ನಷ್ಟ ಮತ್ತು ವಸ್ತು ನಿಕ್ಷೇಪಗಳು | ಮೇಲ್ಮೈ ಅಥವಾ ಶುಚಿಗೊಳಿಸುವ ಸಮಸ್ಯೆಯಿಂದ ಪ್ರತ್ಯೇಕ ಆಯಾಮದ ಉಡುಗೆ |
| ಕಾರ್ಯಾಚರಣೆಯ ಪ್ರವೃತ್ತಿ | ಔಟ್ಪುಟ್, ಲೋಡ್, ಒತ್ತಡ ಮತ್ತು ಉತ್ಪನ್ನದ ಗುಣಮಟ್ಟದೊಂದಿಗೆ ಭೌತಿಕ ಸ್ಥಿತಿಯನ್ನು ಸಂಪರ್ಕಿಸುತ್ತದೆ | ವರದಿಯಾದ ಉತ್ಪಾದನೆಯ ಸಮಸ್ಯೆಗೆ ಕಾರಣವಾಗುತ್ತಿದೆ ಎಂದು ದೃಢೀಕರಿಸಿ |
ಔಟ್ಪುಟ್ ನಷ್ಟ, ಅಸ್ಥಿರ ಒತ್ತಡ, ಮಿತಿಮೀರಿದ ಮತ್ತು ಕಳಪೆ ಉತ್ಪನ್ನದ ನೋಟವು ತಪಾಸಣೆಯನ್ನು ಸಮರ್ಥಿಸುತ್ತದೆ, ಆದರೆ ಸ್ಕ್ರೂ ಧರಿಸಿರುವುದನ್ನು ಅವರು ಸಾಬೀತುಪಡಿಸುವುದಿಲ್ಲ. ಪ್ರಸ್ತುತ ಸಾಲನ್ನು ಸ್ಥಿರವಾದ ಉಲ್ಲೇಖ ಪಾಕವಿಧಾನದೊಂದಿಗೆ ಹೋಲಿಕೆ ಮಾಡಿ. ಒಂದು ಘಟಕವನ್ನು ದೂಷಿಸುವ ಮೊದಲು ಆಹಾರ, ಹೀಟರ್ಗಳು, ಸಂವೇದಕಗಳು, ಗಾಳಿಯಾಡುವಿಕೆ, ಡೈ ನಿರ್ಬಂಧ ಮತ್ತು ಡ್ರೈವ್ ಸ್ಥಿತಿಯನ್ನು ಪರಿಶೀಲಿಸಿ.
ಬ್ಯಾರೆಲ್ ಅನ್ನು ಧರಿಸಿದರೆ, ಹೊಸ ಸ್ಕ್ರೂಗಳನ್ನು ಮಾತ್ರ ಸ್ಥಾಪಿಸುವುದರಿಂದ ಮೊದಲ ದಿನದಿಂದ ಉದ್ದೇಶಿತ ಸ್ಥಿತಿಯ ಹೊರಗೆ ಕೆಲಸದ ಕ್ಲಿಯರೆನ್ಸ್ ಅನ್ನು ಬಿಡಬಹುದು. ಹೊಸ ಭಾಗಗಳು ನಾವು ಅಳತೆ ಮಾಡದ ಕ್ಲಿಯರೆನ್ಸ್ ಅನ್ನು ಮರುಸ್ಥಾಪಿಸಬಹುದು ಎಂದು ಖರೀದಿದಾರರಿಗೆ ಹೇಳುವ ಬದಲು ನಾವು ಸ್ಕ್ರೂಗಳು-ಮಾತ್ರ ಆದೇಶವನ್ನು ಕಳೆದುಕೊಳ್ಳುತ್ತೇವೆ.
ಅಲಾಯ್ ಲೇಬಲ್ ಮೂಲಕ ಅಲ್ಲ, ಸ್ಕೋಪ್ ಮೂಲಕ ಉಲ್ಲೇಖಗಳನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ
ಪ್ರತಿ ಪೂರೈಕೆದಾರರನ್ನು ಒಂದೇ ವಿಚಾರಣೆ ಹಾಳೆಯಲ್ಲಿ ಇರಿಸಿ. ಒಂದು ಉದ್ಧರಣವು ಬ್ಯಾರೆಲ್, ಸ್ಕ್ರೂ ಜೋಡಿ, ಚಿಕಿತ್ಸೆ, ತಪಾಸಣೆ ವರದಿಗಳು ಮತ್ತು ಶಿಪ್ಪಿಂಗ್ ರಕ್ಷಣೆಯನ್ನು ಒಳಗೊಂಡಿದ್ದರೆ ಇನ್ನೊಂದು "ಬೈಮೆಟಲ್ ಟ್ವಿನ್ ಸ್ಕ್ರೂ" ಅನ್ನು ಮಾತ್ರ ಪಟ್ಟಿಮಾಡಿದರೆ ಬೆಲೆಗಳನ್ನು ಹೋಲಿಸಲಾಗುವುದಿಲ್ಲ.
| ಉದ್ಧರಣ ಸಾಲು | ಸ್ವೀಕಾರಾರ್ಹ ವ್ಯಾಖ್ಯಾನ | ಉಲ್ಲೇಖವನ್ನು ಹಿಂತಿರುಗಿಸಲು ಕಾರಣ |
|---|---|---|
| ಘಟಕ ವ್ಯಾಪ್ತಿ | ಎಡ ಸ್ಕ್ರೂ, ಬಲ ತಿರುಪು, ಬ್ಯಾರೆಲ್, ಪರಿಕರಗಳು ಮತ್ತು ಹೊರಗಿಡಲಾದ ಐಟಂಗಳನ್ನು ಹೆಸರಿಸಲಾಗಿದೆ | ಪೂರೈಕೆಯ ಬಿಲ್ ಇಲ್ಲದೆ "ಒಂದು ಸೆಟ್" |
| ರೇಖಾಗಣಿತ | ಡ್ರಾಯಿಂಗ್ ಪರಿಷ್ಕರಣೆ ಮತ್ತು ನಿರ್ಣಾಯಕ ಆಯಾಮಗಳನ್ನು ಪಟ್ಟಿ ಮಾಡಲಾಗಿದೆ | ವ್ಯಾಸ ಮತ್ತು L/D ಮಾತ್ರ |
| ವಸ್ತು | ಮೂಲ ಉಕ್ಕು ಮತ್ತು ಸಂಸ್ಕರಣೆ ಅಥವಾ ಮಿಶ್ರಲೋಹ ವಲಯಗಳನ್ನು ಗುರುತಿಸಲಾಗಿದೆ | ಗ್ರೇಡ್ ಅಥವಾ ಸ್ಥಳವಿಲ್ಲದೆ "ಪ್ರೀಮಿಯಂ ಮಿಶ್ರಲೋಹ" |
| ತಪಾಸಣೆ | ಆಯಾಮಗಳು, ವಿಧಾನಗಳು, ದಾಖಲೆಗಳು ಮತ್ತು ಸ್ವೀಕಾರ ಬಿಂದುಗಳನ್ನು ಒಪ್ಪಲಾಗಿದೆ | ಅಳೆಯಬಹುದಾದ ಮಾನದಂಡಗಳಿಲ್ಲದೆ "ಹೆಚ್ಚಿನ ನಿಖರತೆ" |
| ಕಾರ್ಯಕ್ಷಮತೆಯ ಪ್ರಯೋಗ | ಪಾಕವಿಧಾನ, ಫೀಡ್, ಡೈ, ಔಟ್ಪುಟ್ ವಿಂಡೋ, ಯಂತ್ರ ಮಿತಿಗಳು ಮತ್ತು ಉತ್ಪನ್ನ ಪರಿಶೀಲನೆಗಳನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಲಾಗಿದೆ | ಪರೀಕ್ಷಾ ಸ್ಥಿತಿಯಿಲ್ಲದೆ ಔಟ್ಪುಟ್ ಭರವಸೆ |
| ವಾಣಿಜ್ಯ ವ್ಯಾಪ್ತಿ | ಬೆಲೆ ಆಧಾರ, ಪ್ಯಾಕೇಜಿಂಗ್, ವಿತರಣಾ ಆಧಾರ, ದಾಖಲಾತಿ ಮತ್ತು ಸೇವಾ ಗಡಿಗಳನ್ನು ಪಟ್ಟಿ ಮಾಡಲಾಗಿದೆ | ಪರಿಹರಿಸಲಾಗದ ತಾಂತ್ರಿಕ ಹೊರಗಿಡುವಿಕೆಗಳೊಂದಿಗೆ ಕಡಿಮೆ ಯೂನಿಟ್ ಬೆಲೆ |
ಅವಶ್ಯಕತೆಯನ್ನು ಮೌನವಾಗಿ ಬದಲಿಸುವ ಬದಲು ನಿಮ್ಮ ರೇಖಾಚಿತ್ರದಿಂದ ಪ್ರತಿ ವಿಚಲನವನ್ನು ಗುರುತಿಸಲು ಪೂರೈಕೆದಾರರನ್ನು ಕೇಳಿ. ಪ್ರಸ್ತಾವಿತ ಸುಧಾರಣೆಯು ಮೌಲ್ಯಯುತವಾಗಬಹುದು, ಆದರೆ ಇದು ಒಂದು ಕಾರಣದೊಂದಿಗೆ ಪರಿಷ್ಕರಣೆಯಾಗಿ ಕಾಣಿಸಿಕೊಳ್ಳಬೇಕು. ಭಾಗವು ತಿಂಗಳ ನಂತರ ಯಂತ್ರವನ್ನು ತಲುಪಿದಾಗ ಅದು ಖರೀದಿ, ನಿರ್ವಹಣೆ ಮತ್ತು ತಯಾರಕರನ್ನು ರಕ್ಷಿಸುತ್ತದೆ.


ತಯಾರಿಕೆಯ ಮೊದಲು ತಪಾಸಣೆ ಮತ್ತು ಕಾರ್ಯಾರಂಭವನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಿ
ಅನುಮೋದಿತ ರೇಖಾಚಿತ್ರವು ಖರೀದಿಯ ಕೇಂದ್ರವಾಗಿದೆ. ವಸ್ತುಗಳ ಅವಶ್ಯಕತೆ, ಮೇಲ್ಮೈ-ಚಿಕಿತ್ಸೆ ವಲಯಗಳು, ಆಯಾಮದ ವರದಿ, ಗಡಸುತನ ಅಥವಾ ಪದರದ ಪರಿಶೀಲನೆ ವಿಧಾನ, ಜೋಡಿ ಗುರುತಿಸುವಿಕೆ ಮತ್ತು ಪ್ಯಾಕೇಜಿಂಗ್ ಅಗತ್ಯತೆಗಳನ್ನು ಲಗತ್ತಿಸಿ. ಸಾಗಣೆಯೊಂದಿಗೆ ಯಾವ ದಾಖಲೆಗಳು ಪ್ರಯಾಣಿಸುತ್ತವೆ ಎಂಬುದನ್ನು ವಿವರಿಸಿ.
ಅನುಸ್ಥಾಪನೆಗೆ, ಎಕ್ಸ್ಟ್ರೂಡರ್ ತಯಾರಕರ ಜೋಡಣೆ, ಕ್ಲಿಯರೆನ್ಸ್, ತಾಪನ ಮತ್ತು ಪ್ರಾರಂಭದ ಕಾರ್ಯವಿಧಾನಗಳನ್ನು ಅನುಸರಿಸಿ. ಯಂತ್ರದ ಕಾರ್ಯವಿಧಾನದಿಂದ ಅಗತ್ಯವಿರುವಂತೆ ತಿರುಗಿಸಲು ಸಾಧ್ಯವಾಗದ ಸ್ಕ್ರೂ ಜೋಡಿಯನ್ನು ಒತ್ತಾಯಿಸಬೇಡಿ. ಡ್ರೈವ್ ಟಾರ್ಕ್ ಅನ್ನು ಅನ್ವಯಿಸುವ ಮೊದಲು ಫಿಟ್, ಸಮಯ ಮತ್ತು ಜೋಡಣೆಯನ್ನು ತನಿಖೆ ಮಾಡಿ.
ಉತ್ಪಾದನಾ ಸ್ವೀಕಾರ ಪ್ರಯೋಗಕ್ಕೆ ಹೆಸರಿಸಲಾದ ಸೂತ್ರೀಕರಣ ಮತ್ತು ಫೀಡ್ ಸ್ಥಿತಿಯ ಅಗತ್ಯವಿದೆ. ನಿಜವಾದ ಥ್ರೋಪುಟ್, ಸ್ಕ್ರೂ ವೇಗ, ಮೋಟಾರ್ ಲೋಡ್ ಅಥವಾ ಟಾರ್ಕ್ ಸೂಚನೆ, ತಲೆಯ ಒತ್ತಡ, ತಾಪಮಾನದ ನಡವಳಿಕೆ, ತೆರಪಿನ ಸ್ಥಿತಿ ಮತ್ತು ಸಿದ್ಧಪಡಿಸಿದ ಉತ್ಪನ್ನ ಪರಿಶೀಲನೆಗಳನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಉತ್ಪನ್ನವು ಪೈಪ್ ಅಥವಾ ಪ್ರೊಫೈಲ್ ಆಗಿದ್ದರೆ, ಔಟ್ಪುಟ್ ಅನ್ನು ಮಾರಾಟ ಮಾಡಬಹುದೇ ಎಂದು ನಿರ್ಧರಿಸುವ ಆಯಾಮದ ಮತ್ತು ಗೋಚರಿಸುವಿಕೆಯ ಮಾನದಂಡಗಳನ್ನು ಸೇರಿಸಿ.

ನಾವು ಇಂಜಿನಿಯರ್ ಮಾಡಬಹುದಾದ ಹೆಚ್ಚು ತುಂಬಿದ PVC RFQ ಅನ್ನು ನಮಗೆ ಕಳುಹಿಸಿ
ಯಂತ್ರದ ಮಾದರಿ, ಡ್ರಾಯಿಂಗ್, ತಿರುಗುವಿಕೆ ಮತ್ತು ಹಂತಗಳ ವಿವರಗಳು, phr ನಲ್ಲಿ ಸಂಪೂರ್ಣ ಪಾಕವಿಧಾನ, ಫಿಲ್ಲರ್ ಗ್ರೇಡ್, ಮರುಬಳಕೆಯ ವಿಷಯ, ಪ್ರಸ್ತುತ ಕಾರ್ಯಾಚರಣೆಯ ದಾಖಲೆ, ಉತ್ಪನ್ನ ಗುರಿ ಮತ್ತು ಉಡುಗೆ ಅಳತೆಗಳನ್ನು ಸೇರಿಸಿ. ನಿಮಗೆ ನಿಷ್ಠಾವಂತ ಬದಲಿ ಅಗತ್ಯವಿದೆಯೇ ಅಥವಾ ದಾಖಲಿತ ರೇಖಾಗಣಿತ ವಿಮರ್ಶೆ ಅಗತ್ಯವಿದೆಯೇ ಎಂದು ನಮಗೆ ತಿಳಿಸಿ.
RFQ ಪ್ಯಾಕೇಜ್ ಅನ್ನು ಇಮೇಲ್ ಮಾಡಿWhatsApp ನಲ್ಲಿ ಚರ್ಚಿಸಿವಿಚಾರಣೆ ಪುಟವನ್ನು ತೆರೆಯಿರಿ
ಝೌಶನ್ ನನ್ಹಯ್ಯಾ ಪ್ಲಾಸ್ಟಿಕ್ ಮೆಷಿನರಿ ಕಂ., ಲಿಮಿಟೆಡ್.
ಉತ್ಪನ್ನಗಳು:ಸಮಾನಾಂತರ ಅವಳಿ ತಿರುಪುಮೊಳೆಗಳು | PVC ಸಮಾನಾಂತರ ಅವಳಿ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ಗಳು | PVC ಪೈಪ್ ಸಮಾನಾಂತರ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ಗಳು
ಇಮೇಲ್:info@nhyscrew.com
ಫೋನ್:+86-13505809643| ಮೊಬೈಲ್:+86-13587082002
ಬ್ಲಾಕ್ C, ನಂ. 2 ಪಶ್ಚಿಮ ವಿಭಾಗ, Xingzhou ಅವೆನ್ಯೂ, ಡಿಂಗ್ಹೈ ಜಿಲ್ಲೆ, ಝೌಶಾನ್ ಸಿಟಿ, ಝೆಜಿಯಾಂಗ್ ಪ್ರಾಂತ್ಯ, ಚೀನಾ.
ಸೇವಾ ಮಾಹಿತಿ | ಉತ್ಪಾದನಾ ಉಪಕರಣಗಳು | ಕಂಪನಿಯ ಪ್ರೊಫೈಲ್
ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
ಹೆಚ್ಚು ತುಂಬಿದ PVC ಸಮಾನಾಂತರ ಅವಳಿ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ ಅನ್ನು ಉಲ್ಲೇಖಿಸಲು ಯಾವ ಮಾಹಿತಿಯ ಅಗತ್ಯವಿದೆ?
ಯಂತ್ರ ತಯಾರಕ ಮತ್ತು ಮಾದರಿ, ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ರೇಖಾಚಿತ್ರಗಳು, ಸ್ಕ್ರೂ ತಿರುಗುವಿಕೆ, ಮಧ್ಯದ ಅಂತರ, ಸಂಪರ್ಕ ವಿವರಗಳು, ಸಂಪೂರ್ಣ PVC ಸೂತ್ರೀಕರಣ, phr ನಲ್ಲಿ ಫಿಲ್ಲರ್ ಲೋಡಿಂಗ್, ಮರುಬಳಕೆಯ ವಿಷಯ, ಉತ್ಪನ್ನ ಮತ್ತು ಡೈ ಮಾಹಿತಿ, ಔಟ್ಪುಟ್ ಗುರಿ, ಕಾರ್ಯಾಚರಣಾ ದಾಖಲೆಗಳು ಮತ್ತು ಹಳೆಯ ಭಾಗದ ಅಳತೆಗಳನ್ನು ಕಳುಹಿಸಿ. ನೀವು ಪರಿಹರಿಸಲು ಪ್ರಯತ್ನಿಸುತ್ತಿರುವ ವೈಫಲ್ಯ ಅಥವಾ ಸುಧಾರಣೆಯನ್ನು ತಿಳಿಸಿ.
ಯಾವ ಫಿಲ್ಲರ್ ಮಟ್ಟವನ್ನು ಹೆಚ್ಚು ತುಂಬಿದ PVC ಎಂದು ಪರಿಗಣಿಸುತ್ತದೆ?
ಸಾರ್ವತ್ರಿಕ ಖರೀದಿ ಮಿತಿ ಇಲ್ಲ. ಪ್ರತಿ ಘಟಕಾಂಶವನ್ನು ಪ್ರತಿ ನೂರು ರಾಳಕ್ಕೆ ಭಾಗಗಳಾಗಿ ನಮೂದಿಸಿ ಮತ್ತು ಸಿದ್ಧಪಡಿಸಿದ ಮಿಶ್ರಣ ಸಂಯೋಜನೆಯನ್ನು ಒದಗಿಸಿ. ಹೆಚ್ಚಿನ ಕ್ಯಾಲ್ಸಿಯಂ ಕಾರ್ಬೋನೇಟ್ನಂತಹ ಅಸ್ಪಷ್ಟ ವಿವರಣೆಯೊಂದಿಗೆ phr ಅನ್ನು ಬದಲಾಯಿಸಬೇಡಿ, ಏಕೆಂದರೆ ಆ ಲೇಬಲ್ ಅನ್ನು ಹೊಂದಿರುವ ಎರಡು ಪಾಕವಿಧಾನಗಳು ವಿಭಿನ್ನ ಆಹಾರ, ಸಮ್ಮಿಳನ ಮತ್ತು ಉಡುಗೆ ಕರ್ತವ್ಯಗಳನ್ನು ರಚಿಸಬಹುದು.
ತುಂಬಿದ PVC ಗಾಗಿ ನೈಟ್ರೈಡ್ ಸ್ಕ್ರೂಗಿಂತ ಬೈಮೆಟಾಲಿಕ್ ಸ್ಕ್ರೂ ಯಾವಾಗಲೂ ಉತ್ತಮವಾಗಿದೆಯೇ?
ಇಲ್ಲ. ಚಿಕಿತ್ಸೆಯ ಆಯ್ಕೆಯು ಫಿಲ್ಲರ್ ಗುಣಲಕ್ಷಣಗಳು, ಲೋಡಿಂಗ್, ಮಾಲಿನ್ಯಕಾರಕಗಳು, ಉಡುಗೆ ಸ್ಥಳ, ಜ್ಯಾಮಿತಿ ಮತ್ತು ಅಗತ್ಯವಿರುವ ನಿರ್ವಹಣೆ ಯೋಜನೆಯನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ. ನೈಟ್ರೈಡಿಂಗ್, ಕ್ರೋಮ್ ಲೇಪನ ಮತ್ತು ಬೈಮೆಟಾಲಿಕ್ ಪದರಗಳು ಗಡಸುತನದ ಪ್ರಮಾಣ ಮತ್ತು ಪದರದ ಆಳದಲ್ಲಿ ಭಿನ್ನವಾಗಿರುತ್ತವೆ, ಆದ್ದರಿಂದ ಒಂದು ಗಡಸುತನ ಸಂಖ್ಯೆಗಿಂತ ಸಂಪೂರ್ಣ ವಿವರಣೆಯನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ.
ನನ್ಹಯ್ಯ ಅವರ ಮಾದರಿ ಕೋಷ್ಟಕದಿಂದ ನಾನು ಸ್ಕ್ರೂ ಗಾತ್ರವನ್ನು ಆಯ್ಕೆ ಮಾಡಬಹುದೇ?
ಮಾದರಿ ಕೋಷ್ಟಕವನ್ನು ಆರಂಭಿಕ ಶ್ರೇಣಿಯಾಗಿ ಬಳಸಿ. ಅಂತಿಮ ಗಾತ್ರವು ನಿಜವಾದ ಸೂತ್ರೀಕರಣ, ಆಹಾರ ವಿಧಾನ, ಉತ್ಪನ್ನ, ಡೈ ರೆಸಿಸ್ಟೆನ್ಸ್, ಡ್ರೈವ್ ಮಿತಿಗಳು ಮತ್ತು ಸ್ವೀಕಾರದ ಔಟ್ಪುಟ್ಗೆ ಕಾರಣವಾಗಿರಬೇಕು. ನಾಮಮಾತ್ರದ ವ್ಯಾಸ ಅಥವಾ ಕ್ಯಾಟಲಾಗ್ ಸಾಮರ್ಥ್ಯವು ಸಂಪೂರ್ಣ ಪ್ರಕ್ರಿಯೆಯ ಕರ್ತವ್ಯವನ್ನು ವ್ಯಾಖ್ಯಾನಿಸುವುದಿಲ್ಲ.
ನಾನು ಧರಿಸಿರುವ ಸ್ಕ್ರೂಗಳನ್ನು ಏಕೈಕ ಉತ್ಪಾದನಾ ಉಲ್ಲೇಖವಾಗಿ ಕಳುಹಿಸಬಹುದೇ?
ನಾವು ಅದನ್ನು ಶಿಫಾರಸು ಮಾಡುವುದಿಲ್ಲ. ಧರಿಸಿರುವ ಮಾದರಿಯು ಮೂಲ ಜ್ಯಾಮಿತಿ ಮತ್ತು ಸೇವೆಯಲ್ಲಿ ಸಂಗ್ರಹವಾದ ಹಾನಿ ಎರಡನ್ನೂ ದಾಖಲಿಸುತ್ತದೆ. ಲಭ್ಯವಿರುವಾಗ ಅನುಮೋದಿತ ಡ್ರಾಯಿಂಗ್ ಅನ್ನು ಒದಗಿಸಿ, ನಂತರ ಅದನ್ನು ಕ್ಲೀನ್ ಅಳತೆಗಳು, ಛಾಯಾಚಿತ್ರಗಳು ಮತ್ತು ಆಪರೇಟಿಂಗ್ ಇತಿಹಾಸದೊಂದಿಗೆ ಬೆಂಬಲಿಸಿ, ಆದ್ದರಿಂದ ಬದಲಿಯು ಉಡುಗೆಯನ್ನು ವಿನ್ಯಾಸವಾಗಿ ಪುನರುತ್ಪಾದಿಸುವುದಿಲ್ಲ.
ನಾನು ಸ್ಕ್ರೂಗಳನ್ನು ಮಾತ್ರ ಬದಲಾಯಿಸಬಹುದೇ ಮತ್ತು ಹಳೆಯ ಬ್ಯಾರೆಲ್ ಅನ್ನು ಇರಿಸಬಹುದೇ?
ಎರಡೂ ತಿರುಪುಮೊಳೆಗಳು ಮತ್ತು ಎರಡೂ ಬ್ಯಾರೆಲ್ ಬೋರ್ಗಳನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಿದ ಅಕ್ಷೀಯ ಸ್ಥಾನಗಳಲ್ಲಿ ಅಳತೆ ಮಾಡಿದ ನಂತರ ಮಾತ್ರ. ಧರಿಸಿರುವ ಬ್ಯಾರೆಲ್ನೊಳಗೆ ಚಾಲನೆಯಲ್ಲಿರುವ ಹೊಸ ತಿರುಪುಮೊಳೆಗಳು ಅತಿಯಾದ ತೆರವು ಮತ್ತು ಅಸ್ಥಿರ ಔಟ್ಪುಟ್ ಅನ್ನು ಸಂರಕ್ಷಿಸಬಹುದು. ನಿರ್ಧಾರವು ಹೊಂದಾಣಿಕೆಯ ಉಡುಗೆ ವರದಿ ಮತ್ತು ಯಂತ್ರ ತಯಾರಕರ ಅಸೆಂಬ್ಲಿ ಅವಶ್ಯಕತೆಗಳನ್ನು ಅನುಸರಿಸಬೇಕು.
ನನ್ಹಯ್ಯಾ ಸಹ-ತಿರುಗುವ ಮತ್ತು ಪ್ರತಿ-ತಿರುಗಿಸುವ ಸಮಾನಾಂತರ ಅವಳಿ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ಗಳನ್ನು ಪೂರೈಸುತ್ತಾರೆಯೇ?
ಹೌದು. ನನ್ಹಯ್ಯಾ ಸಹ-ತಿರುಗುವ ಮತ್ತು ಪ್ರತಿ-ತಿರುಗಿಸುವ ಸಮಾನಾಂತರ ಅವಳಿ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ ಉತ್ಪನ್ನಗಳನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತಾರೆ. ಬದಲಿ ವಿಚಾರಣೆಯು ಸ್ಥಾಪಿತವಾದ ಕಾನ್ಫಿಗರೇಶನ್, ತಿರುಗುವಿಕೆಯ ದೃಷ್ಟಿಕೋನ, ಹ್ಯಾಂಡ್ನೆಸ್, ಹಂತ ಮತ್ತು ಡ್ರೈವ್ ಸಂಪರ್ಕವನ್ನು ವಸ್ತುವಿನ ಹೆಸರಿನಿಂದ ಊಹಿಸಲು ಪೂರೈಕೆದಾರರನ್ನು ಕೇಳುವ ಬದಲು ಗುರುತಿಸಬೇಕು.
ಅನುಸ್ಥಾಪನೆಯ ನಂತರ ಔಟ್ಪುಟ್ ಅನ್ನು ಹೇಗೆ ಸ್ವೀಕರಿಸಬೇಕು?
ತಯಾರಿಕೆಯ ಮೊದಲು ಪಾಕವಿಧಾನ, ಆಹಾರ ವಿಧಾನ, ಡೈ, ಔಟ್ಪುಟ್ ವಿಂಡೋ, ಉತ್ಪನ್ನ-ಗುಣಮಟ್ಟದ ತಪಾಸಣೆ ಮತ್ತು ಯಂತ್ರದ ಮಿತಿಗಳನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಿ. ಕಾರ್ಯಾರಂಭದ ಸಮಯದಲ್ಲಿ, ಒಪ್ಪಿದ ಷರತ್ತಿನ ಅಡಿಯಲ್ಲಿ ನಿಜವಾದ ಥ್ರೋಪುಟ್, ಲೋಡ್, ಒತ್ತಡ, ತಾಪಮಾನ ನಡವಳಿಕೆ ಮತ್ತು ಸಿದ್ಧಪಡಿಸಿದ ಉತ್ಪನ್ನದ ಗುಣಮಟ್ಟವನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ. ಕ್ಯಾಟಲಾಗ್ ಡೇಟಾ ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ಸ್ವೀಕಾರ ಪ್ರಯೋಗವನ್ನು ಬದಲಿಸಬಾರದು.
ಕಾರ್ಯಾಚರಣೆಯ ತತ್ವಗಳಿಗಾಗಿ, ನಮ್ಮೊಂದಿಗೆ ಮುಂದುವರಿಯಿರಿಸಮಾನಾಂತರ ಅವಳಿ ಸ್ಕ್ರೂ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಮಾರ್ಗದರ್ಶಿ. ಎಕ್ಸ್ಟ್ರೂಡರ್ ಪ್ರಕಾರಗಳ ವಿಶಾಲ ಹೋಲಿಕೆಗಾಗಿ, ನೋಡಿಅವಳಿ ಸ್ಕ್ರೂ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಆಯ್ಕೆ ಮಾರ್ಗದರ್ಶಿ.