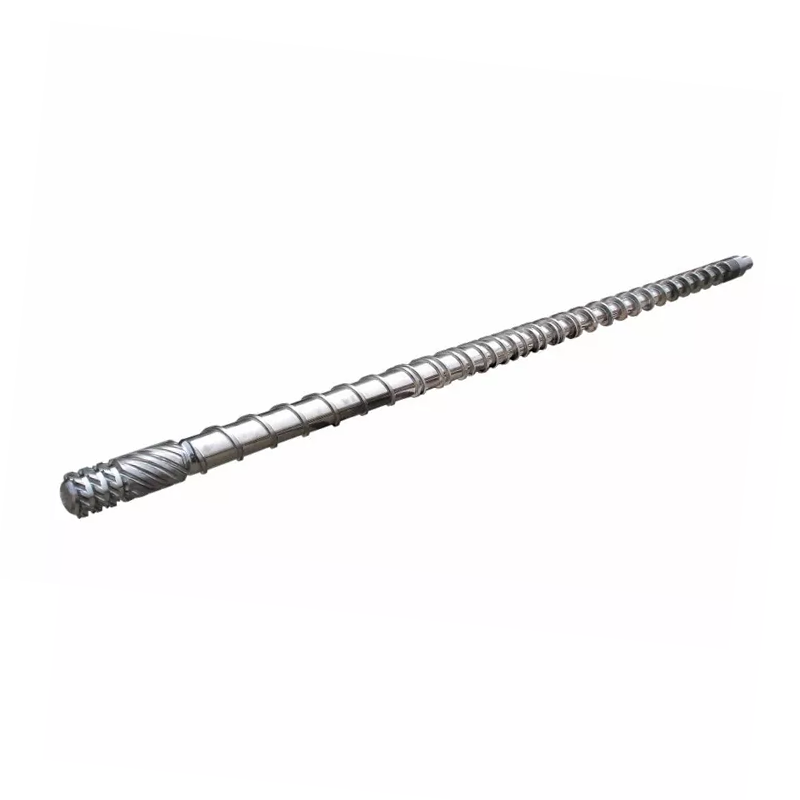
ಇಂಜೆಕ್ಷನ್ ಸ್ಕ್ರೂ L/D ಅನುಪಾತಕೆಲಸದ ಉದ್ದವನ್ನು ಸ್ಕ್ರೂ ವ್ಯಾಸದಿಂದ ಭಾಗಿಸಲಾಗಿದೆ ಮತ್ತು ಹೆಚ್ಚಿನ ಇಂಜೆಕ್ಷನ್ ಸ್ಕ್ರೂಗಳು 18: 1 ರಿಂದ 25: 1 ರವರೆಗೆ ಚಲಿಸುತ್ತವೆ. ಯಾವುದೇ ಸ್ಪೆಕ್ ಶೀಟ್ ನಿಮಗೆ ಹೇಳುವುದಿಲ್ಲ: ನೀವು ಈಗಾಗಲೇ ಹೊಂದಿರುವ ಯಂತ್ರದಲ್ಲಿ L/D ಅನ್ನು ಬದಲಾಯಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ. ಉದ್ದವನ್ನು ಬ್ಯಾರೆಲ್ನಿಂದ ನಿಗದಿಪಡಿಸಲಾಗಿದೆ. ನೀವು ಏನು ಬದಲಾಯಿಸಬಹುದುತಿರುಪು ವ್ಯಾಸ, ಮತ್ತು ಸ್ಥಿರ ಬ್ಯಾರೆಲ್ನಲ್ಲಿ ಒಂದು ಆಯ್ಕೆಯು ಎಲ್/ಡಿ, ಶಾಟ್ ಸಾಮರ್ಥ್ಯ ಮತ್ತು ಇಂಜೆಕ್ಷನ್ ಒತ್ತಡವನ್ನು ಒಟ್ಟಿಗೆ ವಿರುದ್ಧ ದಿಕ್ಕಿನಲ್ಲಿ ಚಲಿಸುತ್ತದೆ. ಚಿಕ್ಕ ಸ್ಕ್ರೂ ಹೆಚ್ಚಿನ L/D, ಚಿಕ್ಕ ಶಾಟ್ ಮತ್ತು ಹೆಚ್ಚಿನ ಒತ್ತಡವನ್ನು ನೀಡುತ್ತದೆ. ನಿಮ್ಮ ರಾಳ ಮತ್ತು ನಿಮ್ಮ ಭಾಗಕ್ಕೆ ಆ ವ್ಯಾಪಾರವನ್ನು ಹೊಂದಿಸಿ, ಮತ್ತು ಹೆಚ್ಚಿನ L/D ಪ್ರಶ್ನೆಗಳು ಸ್ವತಃ ಉತ್ತರಿಸುತ್ತವೆ.
ಇಂಜೆಕ್ಷನ್ ಸ್ಕ್ರೂನಲ್ಲಿ ಎಲ್/ಡಿ ಅನುಪಾತ ಎಂದರೆ ಏನು
ಎಲ್/ಡಿ ಎನ್ನುವುದು ಸ್ಕ್ರೂ (ಎಲ್) ನ ಕೆಲಸದ ಉದ್ದವನ್ನು ಅದರ ಹೊರಗಿನ ವ್ಯಾಸದಿಂದ (ಡಿ) ಭಾಗಿಸಲಾಗಿದೆ. ಅಗಲಕ್ಕಿಂತ 22 ಪಟ್ಟು ಉದ್ದವಿರುವ ಸ್ಕ್ರೂ L/D 22:1 ಅನ್ನು ಹೊಂದಿರುತ್ತದೆ.
ಅನುಪಾತವು ಗಾತ್ರದೊಂದಿಗೆ ಮಾಪಕಗಳು. 22:1 ನಲ್ಲಿ 40 ಮಿಮೀ ಸ್ಕ್ರೂ 880 ಮಿಮೀ ಕೆಲಸದ ಉದ್ದವನ್ನು ಹೊಂದಿದೆ. 22:1 ನಲ್ಲಿ 80 ಮಿಮೀ ಸ್ಕ್ರೂ 1,760 ಮಿಮೀ ಉದ್ದವಾಗಿದೆ. ಒಂದೇ ಅನುಪಾತ, ವಿಭಿನ್ನ ಯಂತ್ರಗಳು.
ಅನುಪಾತವು ನಿಜವಾಗಿ ವಿವರಿಸುತ್ತದೆಸ್ಕ್ರೂ ತನ್ನ ಕೆಲಸವನ್ನು ಎಷ್ಟು ರನ್ವೇ ಮಾಡಬೇಕು. ಫೀಡಿಂಗ್, ಕರಗುವಿಕೆ ಮತ್ತು ಮೀಟರಿಂಗ್ ಎಲ್ಲವೂ ಆ ಉದ್ದಕ್ಕೂ ನಡೆಯುತ್ತದೆ. ಹೆಚ್ಚು ಉದ್ದ ಎಂದರೆ ಹೆಚ್ಚು ಕರಗುವ ಸಾಮರ್ಥ್ಯ ಮತ್ತು ಹೆಚ್ಚು ಮಿಶ್ರಣ. ಕಡಿಮೆ ಉದ್ದ ಎಂದರೆ ಎರಡರಲ್ಲೂ ಕಡಿಮೆ, ಮತ್ತು ವಸ್ತು ಬಿಸಿಯಾಗಿ ಕುಳಿತುಕೊಳ್ಳಲು ಕಡಿಮೆ ಸಮಯ.
ಹೆಚ್ಚಿನ ಇಂಜೆಕ್ಷನ್ ಸ್ಕ್ರೂಗಳು 18: 1 ಮತ್ತು 25: 1 ರ ನಡುವೆ ಲ್ಯಾಂಡ್ ಆಗುತ್ತವೆ, ಸಾಮಾನ್ಯ ಉದ್ದೇಶದ ಯಂತ್ರಗಳಲ್ಲಿ 20: 1 ರಿಂದ 22: 1 ಸಾಮಾನ್ಯ ನೆಲವಾಗಿದೆ. ಪಿಲ್ಲರ್ ಮಾರ್ಗದರ್ಶಿ ನಮ್ಮ ಸಂಪೂರ್ಣ ಚಿತ್ರವನ್ನು ಒಳಗೊಂಡಿದೆಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ ಮಾರ್ಗದರ್ಶಿ.
ಇಂಜೆಕ್ಷನ್ L/D ಏಕೆ ಎಕ್ಸ್ಟ್ರೂಷನ್ L/D ಗಿಂತ ಚಿಕ್ಕದಾಗಿದೆ
ಎಕ್ಸ್ಟ್ರೂಡರ್ಗಳು ಸಾಮಾನ್ಯವಾಗಿ 25:1 ರಿಂದ 33:1 ವರೆಗೆ ಚಲಿಸುತ್ತವೆ. ಇಂಜೆಕ್ಷನ್ ಸ್ಕ್ರೂಗಳು ಚಿಕ್ಕದಾಗಿರುತ್ತವೆ, ಮತ್ತು ಕಾರಣ ಸೈಕಲ್, ಸಂಪ್ರದಾಯವಲ್ಲ.
ಎಕ್ಸ್ಟ್ರೂಡರ್ ಸ್ಕ್ರೂ ನಿರಂತರವಾಗಿ ತಿರುಗುತ್ತದೆ. ವಸ್ತುವು ಒಂದು ತುದಿಯಲ್ಲಿ ಪ್ರವೇಶಿಸುತ್ತದೆ, ಚಲಿಸುತ್ತದೆ ಮತ್ತು ಇನ್ನೊಂದು ತುದಿಯಲ್ಲಿ ಬಿಡುತ್ತದೆ. ಯಾವುದೂ ಕಾಯುವುದಿಲ್ಲ.
ಇಂಜೆಕ್ಷನ್ ಸ್ಕ್ರೂ ಸ್ಫೋಟಗಳಲ್ಲಿ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತದೆ. ಇದು ಒಂದು ಹೊಡೆತವನ್ನು ಪ್ಲಾಸ್ಟಿಸ್ ಮಾಡಲು ತಿರುಗುತ್ತದೆ, ಹಿಂತೆಗೆದುಕೊಳ್ಳುತ್ತದೆ, ನಂತರ ನಿಲ್ಲುತ್ತದೆ. ಇದು ಚುಚ್ಚುತ್ತದೆ, ಮತ್ತು ಅಚ್ಚು ತಣ್ಣಗಾಗುತ್ತದೆ. ಎಲ್ಲಾ ಸಮಯದಲ್ಲಿ, ಬ್ಯಾರೆಲ್ನಲ್ಲಿರುವ ಕರಗುವಿಕೆಯು ಸ್ಥಿರವಾಗಿ ಕುಳಿತು ಬಿಸಿಯಾಗಿರುತ್ತದೆ.
ಆ ಕಾಯುವಿಕೆಯೇ ಸಂಪೂರ್ಣ ವ್ಯತ್ಯಾಸ. ಉದ್ದವಾದ ಬ್ಯಾರೆಲ್ ಹೆಚ್ಚು ಕರಗುವಿಕೆಯನ್ನು ಹಿಡಿದಿಟ್ಟುಕೊಳ್ಳುತ್ತದೆ ಮತ್ತು ಇಂಜೆಕ್ಷನ್ ಯಂತ್ರದಲ್ಲಿ, ಹೆಚ್ಚು ಕರಗುವಿಕೆ ಎಂದರೆ ಹೆಚ್ಚಿನ ಚಕ್ರಗಳ ಮೂಲಕ ಕಾಯುವ ಹೆಚ್ಚಿನ ವಸ್ತು. ಶಾಖ-ಸೂಕ್ಷ್ಮ ರಾಳಕ್ಕಾಗಿ, ಹೆಚ್ಚುವರಿ ಉದ್ದವು ಹೆಚ್ಚುವರಿ ಸಾಮರ್ಥ್ಯವಲ್ಲ. ಇದು ಹೆಚ್ಚುವರಿ ಉಷ್ಣ ಇತಿಹಾಸವಾಗಿದೆ.
ಆದ್ದರಿಂದ ಇಂಜೆಕ್ಷನ್ ವಿನ್ಯಾಸವು ನಿವಾಸ ಸಮಯದ ವಿರುದ್ಧ ಕರಗುವ ಸಾಮರ್ಥ್ಯವನ್ನು ಸಮತೋಲನಗೊಳಿಸುತ್ತದೆ, ಆದರೆ ಹೊರತೆಗೆಯುವಿಕೆಯು ಹೆಚ್ಚಾಗಿ ಕರಗುವ ಸಾಮರ್ಥ್ಯವನ್ನು ಖರೀದಿಸುತ್ತದೆ.
ಯಾರೂ ನಿಮಗೆ ಹೇಳದ ವಿಷಯ: ನೀವು L/D ಅನ್ನು ಬದಲಾಯಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ
L/D ಕುರಿತು ಲೇಖನಗಳು ನೀವು ಸಂಖ್ಯೆಯನ್ನು ಆರಿಸಿದಂತೆ ಮಾತನಾಡುತ್ತವೆ. ನೀವು ಈಗಾಗಲೇ ಹೊಂದಿರುವ ಯಂತ್ರದಲ್ಲಿ, ನೀವು ಹೊಂದಿಲ್ಲ.
ಎಲ್ ಅನ್ನು ಬ್ಯಾರೆಲ್ನಿಂದ ನಿಗದಿಪಡಿಸಲಾಗಿದೆ.ಬ್ಯಾರೆಲ್ ಯಂತ್ರದ ಚೌಕಟ್ಟಿನಲ್ಲಿ ಬೋಲ್ಟ್ ಮಾಡಲಾದ ಯಂತ್ರದ ಒತ್ತಡದ ಪಾತ್ರೆಯಾಗಿದ್ದು, ಅದರ ಹೀಟರ್ ವಲಯಗಳು, ಫೀಡ್ ಗಂಟಲು ಮತ್ತು ಆರೋಹಿಸುವಾಗ ಎಲ್ಲವನ್ನೂ ಒಂದು ಉದ್ದದ ಸುತ್ತಲೂ ನಿರ್ಮಿಸಲಾಗಿದೆ. ಯಾರೂ ಬ್ಯಾರೆಲ್ ಅನ್ನು ಉದ್ದವಾಗಿ ತಯಾರಿಸುವುದಿಲ್ಲ.
ಆದ್ದರಿಂದ L/D ನಲ್ಲಿ ಉಳಿದಿರುವ ಏಕೈಕ ವೇರಿಯಬಲ್ D, ಸ್ಕ್ರೂ ವ್ಯಾಸವಾಗಿದೆ. ವ್ಯಾಸವನ್ನು ಬದಲಾಯಿಸಿ, ಮತ್ತು ಅದರೊಂದಿಗೆ ಅನುಪಾತವು ಬದಲಾಗುತ್ತದೆ, ಏಕೆಂದರೆ ರೇಖೆಯ ಮೇಲಿನ ಉದ್ದವು ಎಂದಿಗೂ ಚಲಿಸುವುದಿಲ್ಲ.
ಇದಕ್ಕಾಗಿಯೇ ಯಂತ್ರ ತಯಾರಕರು ಒಂದೇ ಯಂತ್ರಕ್ಕೆ ಎರಡು ಅಥವಾ ಮೂರು ಸ್ಕ್ರೂ ವ್ಯಾಸವನ್ನು ಪಟ್ಟಿ ಮಾಡುತ್ತಾರೆ. ಅವರು ನಿಮಗೆ ಮೂರು ಶಾಟ್ ಗಾತ್ರಗಳನ್ನು ನೀಡುತ್ತಿಲ್ಲ. ಅವರು ನಿಮಗೆ ಟ್ರೇಡ್-ಆಫ್ ಕರ್ವ್ನಲ್ಲಿ ಮೂರು ಅಂಕಗಳನ್ನು ನೀಡುತ್ತಿದ್ದಾರೆ ಮತ್ತು ಶಾಟ್ ಗಾತ್ರವು ಚಲಿಸುವ ವಿಷಯಗಳಲ್ಲಿ ಒಂದಾಗಿದೆ.
ಸ್ಕ್ರೂ ವ್ಯಾಸ: ಎಲ್ಲವನ್ನೂ ಚಲಿಸುವ ಲಿವರ್
ಸ್ಥಿರ ಬ್ಯಾರೆಲ್ನಲ್ಲಿ, ಒಂದು ಆಯ್ಕೆಯು ನಾಲ್ಕು ವಿಷಯಗಳನ್ನು ಏಕಕಾಲದಲ್ಲಿ ಚಲಿಸುತ್ತದೆ. ಈ ಕೋಷ್ಟಕವನ್ನು ಅರ್ಥಮಾಡಿಕೊಳ್ಳಿ ಮತ್ತು ನೀವು ಇಂಜೆಕ್ಷನ್ L/D ಅನ್ನು ಅರ್ಥಮಾಡಿಕೊಂಡಿದ್ದೀರಿ.
| ನೀವು ಆಯ್ಕೆ ಮಾಡಿದರೆ... | ಸಣ್ಣ ತಿರುಪು ವ್ಯಾಸ | ದೊಡ್ಡ ತಿರುಪು ವ್ಯಾಸ |
|---|---|---|
| ಎಲ್/ಡಿ ಅನುಪಾತ | ಹೆಚ್ಚು(ಅದೇ L, ಚಿಕ್ಕದಾದ D) | ಕಡಿಮೆ(ಅದೇ ಎಲ್, ದೊಡ್ಡ ಡಿ) |
| ಶಾಟ್ ಸಾಮರ್ಥ್ಯ | ಚಿಕ್ಕದು(ಪ್ರತಿ ಮಿಮೀ ಸ್ಟ್ರೋಕ್ಗೆ ಕಡಿಮೆ ಪರಿಮಾಣ) | ದೊಡ್ಡದು |
| ಇಂಜೆಕ್ಷನ್ ಒತ್ತಡ ಲಭ್ಯವಿದೆ | ಹೆಚ್ಚು(ಸಣ್ಣ ಪ್ರದೇಶದಲ್ಲಿ ಅದೇ ಬಲ) | ಕಡಿಮೆ |
| ಪ್ರತಿ ಹೊಡೆತಕ್ಕೆ ಕರಗುವ ಸಾಮರ್ಥ್ಯ | ಉತ್ತಮ(ಕಡಿಮೆ ವಸ್ತುಗಳಿಗೆ ಹೆಚ್ಚು L/D) | ಕಡಿಮೆ ಉದಾರ |
| ನಿರ್ದಿಷ್ಟ ಭಾಗಕ್ಕೆ ವಾಸಿಸುವ ಸಮಯ | ಚಿಕ್ಕದು(ಶಾಟ್ ಹೆಚ್ಚು ಚಿಕ್ಕ ಬ್ಯಾರೆಲ್ ಅನ್ನು ಬಳಸುತ್ತದೆ) | ಮುಂದೆ |
| ಸೂಟುಗಳು | ಸಣ್ಣ ನಿಖರವಾದ ಭಾಗಗಳು, ತೆಳುವಾದ ಗೋಡೆಗಳು, ಹೆಚ್ಚಿನ ಸ್ನಿಗ್ಧತೆ ಮತ್ತು ಶಾಖ-ಸೂಕ್ಷ್ಮ ರಾಳಗಳು | ದೊಡ್ಡ ಹೊಡೆತಗಳು, ಸರಕು ರಾಳಗಳು, ದಪ್ಪ ವಿಭಾಗಗಳು |
ಒತ್ತಡದ ಸಾಲನ್ನು ಮತ್ತೊಮ್ಮೆ ಓದಿ, ಏಕೆಂದರೆ ಇದು ಜನರು ನಿರೀಕ್ಷಿಸುವುದಕ್ಕಿಂತ ಹೆಚ್ಚಿನ ಉದ್ಯೋಗಗಳನ್ನು ನಿರ್ಧರಿಸುತ್ತದೆ. ಯಂತ್ರದ ಹೈಡ್ರಾಲಿಕ್ ಅಥವಾ ಎಲೆಕ್ಟ್ರಿಕ್ ಡ್ರೈವ್ ಸ್ಕ್ರೂನ ಹಿಂಭಾಗಕ್ಕೆ ಸ್ಥಿರ ಬಲವನ್ನು ನೀಡುತ್ತದೆ. ಒತ್ತಡವು ಪ್ರದೇಶದಿಂದ ಭಾಗಿಸಿದ ಬಲವಾಗಿದೆ. ಸಣ್ಣ ತಿರುಪು ಕಡಿಮೆ ಮುಖದ ಪ್ರದೇಶವನ್ನು ಹೊಂದಿರುತ್ತದೆ, ಆದ್ದರಿಂದ ಅದೇ ಬಲವು ಹೆಚ್ಚಿನ ಕರಗುವ ಒತ್ತಡವನ್ನು ಉಂಟುಮಾಡುತ್ತದೆ.
ಅದಕ್ಕಾಗಿಯೇ ತೆಳುವಾದ ಗೋಡೆ ಮತ್ತು ಹೆಚ್ಚಿನ ಸ್ನಿಗ್ಧತೆಯ ಕೆಲಸವು ಸಣ್ಣ ತಿರುಪುಮೊಳೆಯ ಮೇಲೆ ಬೀಳುತ್ತದೆ: ಇದು ದೊಡ್ಡ ತಿರುಪು ತುಂಬಲು ಸಾಧ್ಯವಾಗದ ಬಿಗಿಯಾದ ಕುಹರದೊಳಗೆ ಕರಗುತ್ತದೆ. ಇದರೊಂದಿಗೆ ಬರುವ ಹೆಚ್ಚಿನ L/D ಬೋನಸ್ ಆಗಿದೆ, ಕಾಕತಾಳೀಯವಲ್ಲ.
ಮತ್ತು ನಿವಾಸದ ಸಾಲನ್ನು ಸಹ ಓದಿ. ಇದು ನಿಮ್ಮ ಪಿಸಿ ಹಳದಿಯಾಗುತ್ತಿದೆಯೇ ಎಂದು ಸದ್ದಿಲ್ಲದೆ ನಿರ್ಧರಿಸುತ್ತದೆ.

L/D ಹೇಗೆ ಶಾಟ್ ಗಾತ್ರದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ
ಕಟ್ಟುನಿಟ್ಟಾಗಿ, L/D ಶಾಟ್ ಗಾತ್ರವನ್ನು ಹೊಂದಿಸುವುದಿಲ್ಲ. ವ್ಯಾಸ ಮತ್ತು ಸ್ಟ್ರೋಕ್ ಮಾಡುತ್ತವೆ: ಶಾಟ್ ಪರಿಮಾಣವು ಸ್ಕ್ರೂನ ಅಡ್ಡ-ವಿಭಾಗದ ಪ್ರದೇಶವಾಗಿದ್ದು ಅದು ಎಷ್ಟು ದೂರ ಪ್ರಯಾಣಿಸುತ್ತದೆ ಎಂಬುದರ ಮೂಲಕ ಗುಣಿಸುತ್ತದೆ.
ಆದರೆ ನಿಜವಾದ ಯಂತ್ರದಲ್ಲಿ ನೀವು ಅವುಗಳನ್ನು ಪ್ರತ್ಯೇಕಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ, ಏಕೆಂದರೆ ನಿಮ್ಮ ಶಾಟ್ ಅನ್ನು ಹೊಂದಿಸುವ ಅದೇ ವ್ಯಾಸವು ನಿಮ್ಮ L/D ಅನ್ನು ಸಹ ಹೊಂದಿಸುತ್ತದೆ. ಸಣ್ಣ ನಿಖರವಾದ ಭಾಗಕ್ಕಾಗಿ ಸಣ್ಣ ಸ್ಕ್ರೂ ಅನ್ನು ಆರಿಸಿ ಮತ್ತು ಅದೇ ಕ್ಷಣದಲ್ಲಿ ನೀವು ಹೆಚ್ಚಿನ L/D ಅನ್ನು ಆಯ್ಕೆ ಮಾಡಿದ್ದೀರಿ.
ಪ್ರಾಯೋಗಿಕ ಪರಿಣಾಮವು ಸಂತೋಷವಾಗಿದೆ. ನಿಮಗೆ ಸಣ್ಣ ಹೊಡೆತವನ್ನು ನೀಡುವ ಸ್ಕ್ರೂ ನಿಮಗೆ ಪ್ರತಿ ಗ್ರಾಂ ವಸ್ತುವಿಗೆ ಹೆಚ್ಚು ಕರಗುವ ಉದ್ದವನ್ನು ಮತ್ತು ಹೆಚ್ಚಿನ ಇಂಜೆಕ್ಷನ್ ಒತ್ತಡವನ್ನು ನೀಡುತ್ತದೆ. ಆ ಮೂರು ಗುಣಲಕ್ಷಣಗಳು ಒಂದೇ ಉದ್ಯೋಗಗಳಿಗೆ ಸರಿಹೊಂದುತ್ತವೆ, ಅದಕ್ಕಾಗಿಯೇ ವ್ಯಾಪಾರವು ಹೆಚ್ಚಾಗಿ ಸ್ವಚ್ಛವಾಗಿ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತದೆ.
ನೀವು ತಪ್ಪಾದ ಸ್ಕ್ರೂಗೆ ಒಂದು ಭಾಗವನ್ನು ಒತ್ತಾಯಿಸಿದಾಗ ಅದು ಸಂತೋಷವಾಗಿರುವುದನ್ನು ನಿಲ್ಲಿಸುತ್ತದೆ. ದೊಡ್ಡ-ವ್ಯಾಸದ ಸ್ಕ್ರೂನಲ್ಲಿ ಬಹಳ ಚಿಕ್ಕ ಶಾಟ್ ಅನ್ನು ರನ್ ಮಾಡಿ ಮತ್ತು ನೀವು ಎರಡರಲ್ಲೂ ಕೆಟ್ಟದ್ದನ್ನು ಪಡೆಯುತ್ತೀರಿ: ಕಡಿಮೆ L/D, ನಿಮ್ಮ ಶಾಟ್ಗೆ ಹೋಲಿಸಿದರೆ ದೊಡ್ಡ ಬ್ಯಾರೆಲ್ ಪರಿಮಾಣ ಮತ್ತು ತುಂಬಾ ಸಮಯದವರೆಗೆ ಶಾಖದ ಮೂಲಕ ಚಲಿಸುವ ವಸ್ತು.
ನಿವಾಸ ಸಮಯ: ನೀವು ಲೆಕ್ಕಾಚಾರ ಮಾಡಬಹುದಾದ ಗುಣಮಟ್ಟದ ಕೊಲೆಗಾರ
ಚುಚ್ಚುಮದ್ದಿನ ಮೊದಲು ಕೊಟ್ಟಿರುವ ಪಾಲಿಮರ್ ತುಂಡು ಬ್ಯಾರೆಲ್ನೊಳಗೆ ಎಷ್ಟು ಕಾಲ ಬಿಸಿಯಾಗಿರುತ್ತದೆ ಎಂಬುದು ನಿವಾಸ ಸಮಯ. ಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ನಲ್ಲಿ ಇದು ಅತ್ಯಂತ ಕಡಿಮೆ ಮೌಲ್ಯದ ಸಂಖ್ಯೆಯಾಗಿದೆ ಮತ್ತು ನೀವು ಅದನ್ನು ಮೂವತ್ತು ಸೆಕೆಂಡುಗಳಲ್ಲಿ ಅಂದಾಜು ಮಾಡಬಹುದು.
ನಿವಾಸ ಸಮಯ ≈ (ಬ್ಯಾರೆಲ್ ಶಾಟ್ ಸಾಮರ್ಥ್ಯ ÷ ನಿಮ್ಮ ಶಾಟ್ ಗಾತ್ರ) × ಸೈಕಲ್ ಸಮಯ
ಒಂದೇ ಘಟಕಗಳಲ್ಲಿ ಎರಡೂ ಸಾಮರ್ಥ್ಯಗಳು. ಯಂತ್ರದ ರೇಟಿಂಗ್ನಿಂದ ಶಾಟ್ ಸಾಮರ್ಥ್ಯವನ್ನು ತೆಗೆದುಕೊಳ್ಳಿ.
ಒಂದು ಉದಾಹರಣೆ ಕೆಲಸ ಮಾಡಿ. ಶಾಟ್ ಸಾಮರ್ಥ್ಯದ 200 ಗ್ರಾಂ ರೇಟ್ ಮಾಡಲಾದ ಯಂತ್ರ, 30-ಸೆಕೆಂಡ್ ಸೈಕಲ್ನಲ್ಲಿ 20 ಗ್ರಾಂ ಭಾಗವನ್ನು ಚಾಲನೆ ಮಾಡುತ್ತದೆ. ಅನುಪಾತವು 10 ಆಗಿದೆ, ಆದ್ದರಿಂದ ಕರಗುವಿಕೆಯು ಸರಿಸುಮಾರು ಹತ್ತು ಚಕ್ರಗಳ ಮೂಲಕ ಇರುತ್ತದೆ. ನಿವಾಸದ ಸಮಯವು ಸುಮಾರು 300 ಸೆಕೆಂಡುಗಳು ಅಥವಾ ಐದು ನಿಮಿಷಗಳು.
ಕರಗುವ ತಾಪಮಾನದಲ್ಲಿ ಐದು ನಿಮಿಷಗಳು PC, POM, PET, ಅಥವಾ PVC ಗಾಗಿ ದೀರ್ಘ ಸಮಯ. ನಿಮ್ಮ ಸೆಟ್ಟಿಂಗ್ಗಳ ಬಗ್ಗೆ ಏನೂ ತಪ್ಪಿಲ್ಲ. ಭಾಗವು ಬ್ಯಾರೆಲ್ಗೆ ತುಂಬಾ ಚಿಕ್ಕದಾಗಿದೆ, ಮತ್ತು ವಸ್ತುವು ತನ್ನ ಸರದಿಯನ್ನು ಕಾಯುತ್ತಿರುವಾಗ ಬೇಯಿಸುತ್ತಿದೆ.
ಈಗ ಆ ಕೆಲಸವನ್ನು ಸಣ್ಣ ಸ್ಕ್ರೂಗೆ ಸರಿಸಿ. ಶಾಟ್ ಸಾಮರ್ಥ್ಯವು 80 ಗ್ರಾಂಗೆ ಇಳಿಯುತ್ತದೆ. ಅದೇ 20 ಗ್ರಾಂ ಭಾಗವು ಈಗ ಬ್ಯಾರೆಲ್ನ ಕಾಲು ಭಾಗವನ್ನು ಬಳಸುತ್ತದೆ, ಕರಗುವಿಕೆಯು ಹತ್ತರ ಬದಲಿಗೆ ನಾಲ್ಕು ಚಕ್ರಗಳ ಮೂಲಕ ಇರುತ್ತದೆ ಮತ್ತು ನಿವಾಸದ ಸಮಯವು ಸರಿಸುಮಾರು ಎರಡು ನಿಮಿಷಗಳವರೆಗೆ ಕಡಿಮೆಯಾಗುತ್ತದೆ.
ನೀವು ಯಾವುದೇ ಸೆಟ್ಪಾಯಿಂಟ್ ಅನ್ನು ಬದಲಾಯಿಸಿಲ್ಲ. ನೀವು ಸ್ಕ್ರೂ ವ್ಯಾಸವನ್ನು ಬದಲಾಯಿಸಿದ್ದೀರಿ ಮತ್ತು ಅವನತಿ ಸಮಸ್ಯೆಯು ಅದರೊಂದಿಗೆ ಹೋಯಿತು.
20-80% ಶಾಟ್ ಸಾಮರ್ಥ್ಯದ ಬ್ಯಾಂಡ್
ಸಾಮಾನ್ಯವಾಗಿ ಉಲ್ಲೇಖಿಸಲಾದ ಉದ್ಯಮದ ಮಾರ್ಗದರ್ಶನವು ಯಂತ್ರದ ರೇಟ್ ಮಾಡಲಾದ ಶಾಟ್ ಸಾಮರ್ಥ್ಯದ ಸರಿಸುಮಾರು 20% ಮತ್ತು 80% ರ ನಡುವೆ ನಿಮ್ಮ ಶಾಟ್ ಅನ್ನು ಇರಿಸುವುದು. ನಿಮ್ಮ ಯಂತ್ರದ ಕೈಪಿಡಿಗೆ ವಿರುದ್ಧವಾಗಿ ಬ್ಯಾಂಡ್ ಅನ್ನು ದೃಢೀಕರಿಸಿ, ಆದರೆ ಅದರ ಹಿಂದಿನ ತರ್ಕವು ಎಲ್ಲೆಡೆ ಇರುತ್ತದೆ.
ಬ್ಯಾಂಡ್ ಕೆಳಗೆ, ನಿವಾಸದ ಸಮಯವು ದೀರ್ಘವಾಗಿರುತ್ತದೆ. ವಸ್ತುವು ಶಾಖದ ಮೂಲಕ ಹಲವಾರು ಪ್ರಯಾಣಗಳನ್ನು ಮಾಡುತ್ತದೆ ಮತ್ತು ಶಾಖ-ಸೂಕ್ಷ್ಮ ರಾಳಗಳು ಅವನತಿ ಹೊಂದುತ್ತವೆ. ಮೇಲಿನ ಸೂತ್ರವು ಹಿಡಿಯುವ ವೈಫಲ್ಯ ಇದು.
ಬ್ಯಾಂಡ್ ಮೇಲೆ, ಎರಡು ವಿಷಯಗಳು ಮುರಿಯುತ್ತವೆ. ಸರಿಯಾದ ಕುಶನ್ ಹಿಡಿದಿಡಲು ಸಾಕಷ್ಟು ಬ್ಯಾರೆಲ್ ಉಳಿದಿಲ್ಲ, ಆದ್ದರಿಂದ ಪ್ಯಾಕಿಂಗ್ ಶಾಟ್ಗೆ ಅಸಮಂಜಸವಾಗಿದೆ. ಮತ್ತು ಸ್ಕ್ರೂ ಸುಮಾರು ಪೂರ್ಣ ಬ್ಯಾರೆಲ್ ವಸ್ತುವನ್ನು ಕರಗಿಸಲು ಕಡಿಮೆ ಸಮಯ ಮತ್ತು ಉದ್ದವನ್ನು ಹೊಂದಿದೆ, ಆದ್ದರಿಂದ ನೀವು ಹೆಚ್ಚಿನದನ್ನು ಕೇಳುತ್ತಿರುವಾಗ ಕರಗುವ ಗುಣಮಟ್ಟವು ನಿಖರವಾಗಿ ನರಳುತ್ತದೆ.
ಬ್ಯಾಂಡ್ ಮಧ್ಯದಲ್ಲಿ ಭೂಮಿ ಮತ್ತು ಯಂತ್ರವು ಕೆಲಸ ಮಾಡಲು ಸ್ಥಳಾವಕಾಶವನ್ನು ಹೊಂದಿದೆ. ನಿಮ್ಮ ಭಾಗವು ಅದರ ಹೊರಗೆ ಕುಳಿತಿದ್ದರೆ, ಸರಿಯಾದ ಫಿಕ್ಸ್ ವಿಭಿನ್ನ ಸ್ಕ್ರೂ ವ್ಯಾಸ, ಅಥವಾ ವಿಭಿನ್ನ ಯಂತ್ರ, ಪ್ರಕ್ರಿಯೆ ಸೆಟ್ಟಿಂಗ್ಗಳ ವೀರೋಚಿತ ಸೆಟ್ ಅಲ್ಲ.
ಎಲ್/ಡಿ ಮೆಲ್ಟ್ ಗುಣಮಟ್ಟವನ್ನು ಹೇಗೆ ಪ್ರಭಾವಿಸುತ್ತದೆ
ಉದ್ದವು ಕರಗುವ ಸಾಮರ್ಥ್ಯ, ಮತ್ತು ಕರಗುವ ಸಾಮರ್ಥ್ಯವು ಗುಣಮಟ್ಟವಾಗಿದೆ.
ಹೆಚ್ಚು L/D ಹೆಚ್ಚು ಸಂಪೂರ್ಣ ಕರಗುವಿಕೆಯನ್ನು ನೀಡುತ್ತದೆ.ಘನ ಗೋಲಿಗಳು ಬಿಸಿ ಬ್ಯಾರೆಲ್ ಗೋಡೆಯ ವಿರುದ್ಧ ಮತ್ತಷ್ಟು ಪ್ರಯಾಣಿಸುತ್ತವೆ, ಆದ್ದರಿಂದ ಅವುಗಳಲ್ಲಿ ಕೆಲವು ಕರಗದೆ ಉಳಿದಿವೆ. ಭಾಗದಲ್ಲಿ ಹಾರ್ಡ್ ಸ್ಪೆಕ್ಸ್ ಮತ್ತು ಲೆನ್ಸ್-ಆಕಾರದ ಸೇರ್ಪಡೆಗಳು ಕರಗುವ ವೈಫಲ್ಯಗಳು, ಮತ್ತು ಉದ್ದವು ಅವುಗಳನ್ನು ಹೋರಾಡುತ್ತದೆ.
ಹೆಚ್ಚು L/D ಹೆಚ್ಚು ಏಕರೂಪದ ಕರಗುವಿಕೆಯನ್ನು ನೀಡುತ್ತದೆ.ತಾಪಮಾನವು ಸಮನಾಗಿರುತ್ತದೆ, ಬಣ್ಣ ಮತ್ತು ಫಿಲ್ಲರ್ ಉತ್ತಮವಾಗಿ ವಿತರಿಸುತ್ತದೆ ಮತ್ತು ಚೆಕ್ ರಿಂಗ್ಗೆ ಬರುವ ಕರಗುವಿಕೆಯು ಶಾಟ್ನಿಂದ ಶಾಟ್ಗೆ ಹೆಚ್ಚು ಸ್ಥಿರವಾಗಿರುತ್ತದೆ. ಅದು ವಿಶಾಲವಾದ ಪ್ರಕ್ರಿಯೆ ವಿಂಡೋದಂತೆ ತೋರಿಸುತ್ತದೆ.
ಹೆಚ್ಚು L/D ಸಹ ಹೆಚ್ಚು ಉಷ್ಣ ಇತಿಹಾಸವನ್ನು ನೀಡುತ್ತದೆ.ಸಂಪೂರ್ಣವಾಗಿ ಕರಗುವ ಅದೇ ಉದ್ದವು ವಸ್ತುವನ್ನು ಹೆಚ್ಚು ಕಾಲ ಹಿಡಿದಿಟ್ಟುಕೊಳ್ಳುತ್ತದೆ ಮತ್ತು PVC, PC, POM ಮತ್ತು PET ಗಾಗಿ, ಅದು ವೆಚ್ಚವಾಗಿದೆ, ಪ್ರಯೋಜನವಲ್ಲ.
ಆದ್ದರಿಂದ ಕರಗುವ ಗುಣಮಟ್ಟವು ಹೆಚ್ಚು ಉತ್ತಮವಲ್ಲ. ಇದು ಸಮತೋಲನವಾಗಿದೆ: ಸಂಪೂರ್ಣವಾಗಿ ಕರಗಲು ಸಾಕಷ್ಟು ಉದ್ದವಾಗಿದೆ, ವಸ್ತುವು ಬಳಸಲು ತುಂಬಾ ಸಮಯ ಕಾಯುವಷ್ಟು ಬ್ಯಾರೆಲ್ ಪರಿಮಾಣವಲ್ಲ. ಕರಗುವ ಸಾಮರ್ಥ್ಯವು ನಿಮ್ಮ ನಿರ್ದಿಷ್ಟ ನಿರ್ಬಂಧವಾಗಿದ್ದಾಗ, ಬ್ಯಾರೆಲ್ನ ಮಿಲಿಮೀಟರ್ ಅನ್ನು ಸೇರಿಸದೆಯೇ ತಡೆಗೋಡೆ ಸ್ಕ್ರೂ ಅದನ್ನು ಹೆಚ್ಚಿಸುತ್ತದೆ.
ರೆಸಿನ್ ಮತ್ತು ಭಾಗದಿಂದ L/D ಮತ್ತು ವ್ಯಾಸವನ್ನು ಆರಿಸುವುದು
ವಹಿವಾಟುಗಳನ್ನು ಒಟ್ಟಿಗೆ ಸೇರಿಸಿ ಮತ್ತು ಆಯ್ಕೆಯು ರಾಳ ಮತ್ತು ಭಾಗದಿಂದ ಹೊರಬರುತ್ತದೆ.
| ನಿಮ್ಮ ಪರಿಸ್ಥಿತಿ | ಕಡೆಗೆ ಒಲವು | ಏಕೆ |
|---|---|---|
| ಸಣ್ಣ, ತೆಳುವಾದ ಗೋಡೆಯ ನಿಖರವಾದ ಭಾಗಗಳು | ಸಣ್ಣ ತಿರುಪು, ಹೆಚ್ಚಿನ L/D | ಹೆಚ್ಚಿನ ಇಂಜೆಕ್ಷನ್ ಒತ್ತಡವು ತೆಳುವಾದ ವಿಭಾಗಗಳನ್ನು ತುಂಬುತ್ತದೆ; ಪ್ರತಿ ಗ್ರಾಂಗೆ ಉತ್ತಮ ಕರಗುವಿಕೆ; ಸಣ್ಣ ನಿವಾಸ |
| ಶಾಖ-ಸೂಕ್ಷ್ಮ ರಾಳ (PC, POM, PET, PVC) | ಶಾಟ್ಗಾಗಿ ಸಣ್ಣ ತಿರುಪು; L/D ಬ್ಯಾಂಡ್ನ ಚಿಕ್ಕ ತುದಿ | ನಿವಾಸ ಸಮಯ ಶತ್ರು. ಬ್ಯಾರೆಲ್ ಸಾಮರ್ಥ್ಯಕ್ಕೆ ಸಂಬಂಧಿಸಿದಂತೆ ಶಾಟ್ ಅನ್ನು ದೊಡ್ಡದಾಗಿ ಇರಿಸಿ |
| ಹೆಚ್ಚಿನ ಸ್ನಿಗ್ಧತೆಯ ಎಂಜಿನಿಯರಿಂಗ್ ರಾಳ | ಸಣ್ಣ ತಿರುಪು, ಹೆಚ್ಚಿನ L/D | ತುಂಬಲು ಒತ್ತಡ ಮತ್ತು ಸಂಪೂರ್ಣವಾಗಿ ಕರಗಲು ಉದ್ದದ ಅಗತ್ಯವಿದೆ |
| ದೊಡ್ಡ ಹೊಡೆತಗಳು, ಸರಕು ರಾಳ (PE, PP, PS) | ದೊಡ್ಡ ತಿರುಪು, ಕಡಿಮೆ L/D | ಸಾಮರ್ಥ್ಯದ ದಾರಿಗಳು; ಈ ರಾಳಗಳು ಕಡಿಮೆ ಕರಗುವ ಉದ್ದವನ್ನು ಸಹಿಸಿಕೊಳ್ಳುತ್ತವೆ |
| ದಪ್ಪ ಗೋಡೆಯ ಭಾಗಗಳು, ನಿಧಾನ ಚಕ್ರಗಳು | ದೊಡ್ಡ ತಿರುಪು, ವಾಚ್ ನಿವಾಸ | ದೀರ್ಘ ಚಕ್ರಗಳು ನಿವಾಸ ಸಮಯವನ್ನು ಗುಣಿಸುತ್ತವೆ. ಒಪ್ಪಿಸುವ ಮೊದಲು ಮರು ಲೆಕ್ಕಾಚಾರ ಮಾಡಿ |
| ಗಾಜಿನಿಂದ ತುಂಬಿದ ಅಥವಾ ಅಪಘರ್ಷಕ ಸಂಯುಕ್ತ | ಪ್ರತಿ ಭಾಗಕ್ಕೆ ವ್ಯಾಸ; ಬದಲಿಸಿಮೇಲ್ಮೈ | L/D ಭಾಗವನ್ನು ಅನುಸರಿಸುತ್ತದೆ. ಉಡುಗೆ ಉತ್ತರವು ಬೈಮೆಟಾಲಿಕ್ ಬೋರ್ ಆಗಿದೆ, ವಿಭಿನ್ನ ಉದ್ದವಲ್ಲ |
| ಹೆಚ್ಚಿನ ಉತ್ಪಾದನೆಯಲ್ಲಿ ಕರಗುವುದಿಲ್ಲ | ಒಂದೇ ವ್ಯಾಸ; ತಡೆಗೋಡೆ ತಿರುಪು | ನಿಮಗೆ ಕರಗುವ ಸಾಮರ್ಥ್ಯ ಬೇಕು, ಬ್ಯಾರೆಲ್ ಉದ್ದವಲ್ಲ. ಬ್ಯಾರೆಲ್ ಹೇಗಾದರೂ ಬದಲಾಗುವುದಿಲ್ಲ |
ಕೊನೆಯ ಎರಡು ಸಾಲುಗಳನ್ನು ಗಮನಿಸಿ. ಮೋಲ್ಡರ್ಗಳು ನಮಗೆ ತರುವ ಎರಡು ಸಾಮಾನ್ಯ ಸಮಸ್ಯೆಗಳು ಎಲ್ / ಡಿ ಸಮಸ್ಯೆಗಳಲ್ಲ, ಮತ್ತು ಅವುಗಳನ್ನು ಪರಿಹರಿಸಲು ವಿಭಿನ್ನ ಸ್ಕ್ರೂ ವ್ಯಾಸವನ್ನು ಖರೀದಿಸುವುದು ಹಣವನ್ನು ವ್ಯರ್ಥ ಮಾಡುತ್ತದೆ.
ಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ನಲ್ಲಿ ಸಾಮಾನ್ಯ L/D ತಪ್ಪುಗಳು
- ಹೊರತೆಗೆಯುವಿಕೆ L/D ಅನ್ನು ನಕಲಿಸಲಾಗುತ್ತಿದೆ.ಇಂಜೆಕ್ಷನ್ ಸ್ಕ್ರೂಗೆ ಅನ್ವಯಿಸಲಾದ ಎಕ್ಸ್ಟ್ರೂಡರ್ ಟೇಬಲ್ನಿಂದ 30:1 ಸಂಖ್ಯೆಯು ಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ ಅನ್ನು ವ್ಯಾಖ್ಯಾನಿಸುವ ನಿವಾಸ-ಸಮಯದ ಸಮಸ್ಯೆಯನ್ನು ನಿರ್ಲಕ್ಷಿಸುತ್ತದೆ. ಎರಡು ಯಂತ್ರಗಳು ವಿಭಿನ್ನ ಕೆಲಸಗಳನ್ನು ಮಾಡುತ್ತವೆ.
- ಮುಂದೆ ಊಹಿಸುವುದು ಉತ್ತಮ.ಹೆಚ್ಚು ಉದ್ದವು ಹೆಚ್ಚು ಕರಗುತ್ತದೆಮತ್ತುಹೆಚ್ಚು ಉಷ್ಣ ಇತಿಹಾಸ. ಶಾಖ-ಸೂಕ್ಷ್ಮ ರಾಳದ ಮೇಲೆ, ಎರಡನೆಯದು ಗೆಲ್ಲುತ್ತದೆ ಮತ್ತು ವಸ್ತುವು ಕ್ಷೀಣಿಸುತ್ತದೆ.
- ಶಾಟ್-ಟು-ಸಾಮರ್ಥ್ಯದ ಅನುಪಾತವನ್ನು ನಿರ್ಲಕ್ಷಿಸಲಾಗುತ್ತಿದೆ.ಜ್ಯಾಮಿತಿಯಲ್ಲಿ ನಾವು ಕಾಣುವ ಸಾಮಾನ್ಯ ಗುಣಮಟ್ಟದ ಸಮಸ್ಯೆಯೆಂದರೆ ದೊಡ್ಡ ಬ್ಯಾರೆಲ್ನಲ್ಲಿ ಅಡುಗೆ ಮಾಡುವ ಸಣ್ಣ ಭಾಗ. ಯಾರೂ ಅದನ್ನು ಪರಿಶೀಲಿಸುವುದಿಲ್ಲ, ಏಕೆಂದರೆ ಇದು ಯಾವುದೇ ಸೆಟ್ಟಿಂಗ್ಗಳ ಪರದೆಯಲ್ಲಿಲ್ಲ.
- ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ಯಂತ್ರದಲ್ಲಿ L/D ಅನ್ನು ಬದಲಾಯಿಸಬಹುದು ಎಂದು ನಂಬುತ್ತಾರೆ.ಇದು ಸಾಧ್ಯವಿಲ್ಲ. ಬ್ಯಾರೆಲ್ L ಅನ್ನು ಹೊಂದಿಸುತ್ತದೆ. ವ್ಯಾಸವನ್ನು ಮಾತ್ರ ಆಯ್ಕೆ ಮಾಡುವುದು ನಿಮ್ಮದಾಗಿದೆ.
- ಕರಗುವ ಸಮಸ್ಯೆಗೆ L/D ಅನ್ನು ದೂಷಿಸುವುದು.ಕರಗುವಿಕೆಗಳು ಹೆಚ್ಚಿನ ಉತ್ಪಾದನೆಯಲ್ಲಿ ಮಾತ್ರ ಕಾಣಿಸಿಕೊಂಡರೆ, ನಿಮ್ಮ ಕರಗುವ ಸಾಮರ್ಥ್ಯವು ಚಿಕ್ಕದಾಗಿದೆ, ನಿಮ್ಮ ಬ್ಯಾರೆಲ್ ಅಲ್ಲ. ತಡೆಗೋಡೆ ತಿರುಪು ಅದನ್ನು ಅದೇ ಬ್ಯಾರೆಲ್ನಲ್ಲಿ ಸರಿಪಡಿಸುತ್ತದೆ.
- ಉಡುಗೆ ಸಮಸ್ಯೆಗೆ L/D ಅನ್ನು ದೂಷಿಸುವುದು.ಅದೇ ಸ್ಕ್ರೂ ವೇಗದಲ್ಲಿ ಬೀಳುವ ಔಟ್ಪುಟ್ ಅನ್ನು ಧರಿಸಲಾಗುತ್ತದೆ ಕ್ಲಿಯರೆನ್ಸ್, ಜ್ಯಾಮಿತಿಯಲ್ಲ. ನೀವು ಏನನ್ನಾದರೂ ಮರುವಿನ್ಯಾಸಗೊಳಿಸುವ ಮೊದಲು ಅದನ್ನು ಅಳೆಯಿರಿ.

ಸರಿಯಾದ ಸ್ಕ್ರೂ ಅನ್ನು ಹೇಗೆ ಆದೇಶಿಸುವುದು
ಸ್ಕ್ರೂ ತಯಾರಕರು ನೀವು ಅವರಿಗೆ ಏನು ಹೇಳುತ್ತೀರೋ ಅದನ್ನು ವಿನ್ಯಾಸಗೊಳಿಸುತ್ತಾರೆ. ಇವುಗಳನ್ನು ಕಳುಹಿಸಿ, ಮತ್ತು ವ್ಯಾಸ ಮತ್ತು ರೇಖಾಗಣಿತ ಶಿಫಾರಸು ಅನುಸರಿಸುತ್ತದೆ.
- ಯಂತ್ರ ಬ್ರಾಂಡ್, ಮಾದರಿ ಮತ್ತು ಪ್ರಸ್ತುತ ಸ್ಕ್ರೂ ವ್ಯಾಸ.ನಾಮಫಲಕದ ಫೋಟೋವು ಅದರ ಹೆಚ್ಚಿನ ಭಾಗವನ್ನು ಆವರಿಸುತ್ತದೆ ಮತ್ತು ನೀವು ಒಳಗೆ ಕೆಲಸ ಮಾಡುತ್ತಿರುವ ಬ್ಯಾರೆಲ್ ಉದ್ದವನ್ನು ಅದು ನಮಗೆ ಹೇಳುತ್ತದೆ.
- ಯಂತ್ರದ ರೇಟ್ ಮಾಡಲಾದ ಶಾಟ್ ಸಾಮರ್ಥ್ಯ,ನಿಮಗೆ ತಿಳಿದಿದ್ದರೆ ಮತ್ತು ನಿಮ್ಮ ನಿಜವಾದ ಭಾಗದ ತೂಕ.
- ಸೈಕಲ್ ಸಮಯ.ಮೇಲಿನ ಎರಡು ಸಂಖ್ಯೆಗಳೊಂದಿಗೆ, ನಿವಾಸದ ಸಮಯವನ್ನು ನಿಮಗಾಗಿ ಲೆಕ್ಕ ಹಾಕಬಹುದು.
- ರಾಳ, ಗ್ರೇಡ್ ಮತ್ತು ಫಿಲ್ಲರ್ ವಿಷಯ.ಇದು ಸಂಕೋಚನ ಪ್ರೊಫೈಲ್ ಮತ್ತು ಮೇಲ್ಮೈ ಚಿಕಿತ್ಸೆಯನ್ನು ವ್ಯಾಸದಷ್ಟು ಚಾಲನೆ ಮಾಡುತ್ತದೆ.
- ನೀವು ಬಯಸಿದ ದೋಷವು ಹೋಗಿದೆ.ನಿವಾಸದಲ್ಲಿ ಹಳದಿ ಬಿಂದುಗಳು. ಕರಗುವ ಸಾಮರ್ಥ್ಯದಲ್ಲಿ ಬಿಂದುವನ್ನು ಕರಗಿಸುತ್ತದೆ. ಸಣ್ಣ ಹೊಡೆತಗಳು ಒತ್ತಡದಲ್ಲಿ ಅಥವಾ ಚೆಕ್ ರಿಂಗ್ನಲ್ಲಿ ಸೂಚಿಸುತ್ತವೆ. ಪ್ರತಿಯೊಂದಕ್ಕೂ ವಿಭಿನ್ನ ಉತ್ತರವಿದೆ.
- ಡ್ರಾಯಿಂಗ್, ಅಥವಾ ನಿಮ್ಮ ಧರಿಸಿರುವ ಸ್ಕ್ರೂ.ಒಂದೋ ನಾವು ನಿಮ್ಮ ಯಂತ್ರಕ್ಕೆ ನಿರ್ಮಿಸೋಣ. ಧರಿಸಿರುವ ಭಾಗವನ್ನು CMM ಉಪಕರಣದಲ್ಲಿ ±0.01 mm ಗೆ ಅಳೆಯಲಾಗುತ್ತದೆ ಮತ್ತು ಜ್ಯಾಮಿತಿಯನ್ನು ಮರುನಿರ್ಮಾಣ ಮಾಡಲಾಗುತ್ತದೆ.
ನನ್ಹಯ್ಯ ಜೊತೆ ಏಕೆ ಕೆಲಸ ಮಾಡಬೇಕು
ಭಾಗ ತೂಕ, ಸೈಕಲ್ ಸಮಯ ಮತ್ತು ಯಂತ್ರದ ಮಾದರಿಯನ್ನು ನಮಗೆ ಕಳುಹಿಸಿ, ಮತ್ತು ನಾವು ನಿಮಗೆ ಏನನ್ನಾದರೂ ಉಲ್ಲೇಖಿಸುವ ಮೊದಲು ನಾವು ನಿವಾಸ-ಸಮಯದ ಅಂಕಗಣಿತವನ್ನು ರನ್ ಮಾಡುತ್ತೇವೆ. ಕೆಲವೊಮ್ಮೆ ಉತ್ತರವು ವಿಭಿನ್ನ ತಿರುಪು ವ್ಯಾಸವಾಗಿದೆ. ಕೆಲವೊಮ್ಮೆ ನೀವು ಈಗಾಗಲೇ ಹೊಂದಿರುವ ಬ್ಯಾರೆಲ್ನಲ್ಲಿ ಇದು ತಡೆಗೋಡೆ ಸ್ಕ್ರೂ ಆಗಿದೆ. ಸಾಂದರ್ಭಿಕವಾಗಿ ನಿಮ್ಮ ಕೆಲಸವು ಬೇರೆ ಯಂತ್ರದಲ್ಲಿ ಸೇರಿದೆ ಮತ್ತು ನಾವು ಹಾಗೆ ಹೇಳುತ್ತೇವೆ.
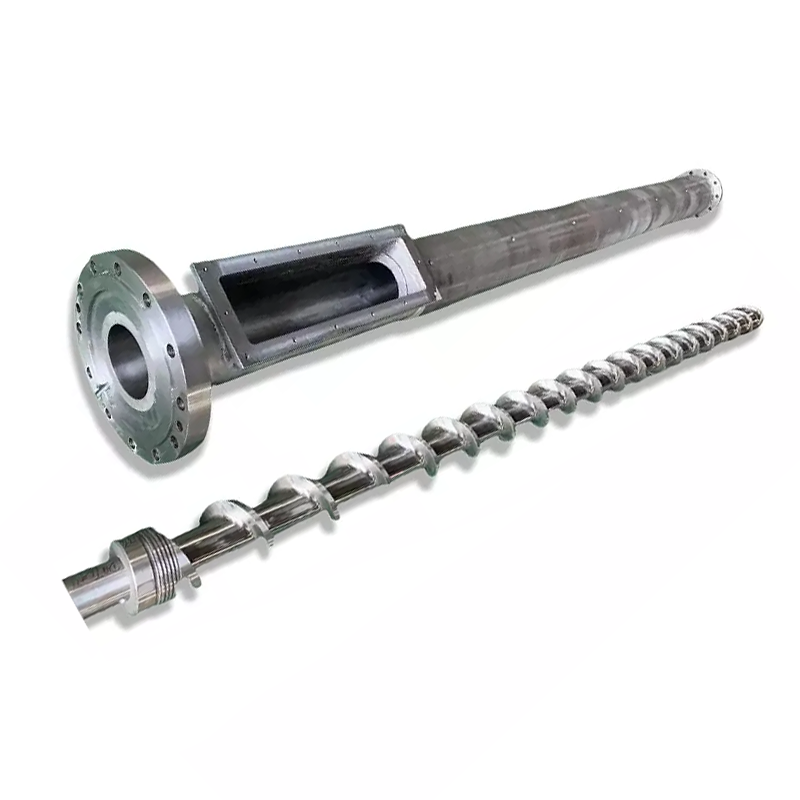
ಹೊಸ ತಿರುಪು ಉತ್ತರ ಎಂದಾಗ ನನ್ಹಯ್ಯ ಕಟ್ಟಿದ್ದಾನೆಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ ಸ್ಕ್ರೂಗಳುಮತ್ತು ಇಪ್ಪತ್ತಕ್ಕೂ ಹೆಚ್ಚು ವರ್ಷಗಳ ಬ್ಯಾರೆಲ್ಗಳು, 38CrMoAlA, 42CrMo, SKD-61, ಮತ್ತು ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್, 2.5–3 mm ಟಂಗ್ಸ್ಟನ್-ಬೇರಿಂಗ್ ಮಿಶ್ರಲೋಹದ ಪದರವನ್ನು ಹೊಂದಿರುವ 62 HRC ವರೆಗೆ ಫೀಡ್ಗೆ ಬೇಡಿಕೆಯಿರುವ ನೈಟ್ರೈಡ್ ಅಥವಾ ಬೈಮೆಟಾಲಿಕ್.
ನಿಮ್ಮ ರೇಖಾಚಿತ್ರ, ಯಂತ್ರ ಮಾದರಿ ಅಥವಾ ಧರಿಸಿರುವ ಮಾದರಿಯನ್ನು ನಾವು ನಿರ್ಮಿಸುತ್ತೇವೆಬದಲಿಗಳುಪ್ರಮುಖ ಯಂತ್ರ ಬ್ರಾಂಡ್ಗಳೊಂದಿಗೆ ಹೊಂದಿಕೊಳ್ಳುತ್ತದೆ, ಒಂದು ಸೆಟ್ನ ಕನಿಷ್ಠ ಆದೇಶ ಮತ್ತು 12 ಗಂಟೆಗಳ ಒಳಗೆ ಉಲ್ಲೇಖ.
ಹಳದಿ, ಕರಗುವಿಕೆ ಅಥವಾ ಸಣ್ಣ ಹೊಡೆತಗಳ ವಿರುದ್ಧ ಹೋರಾಡುವುದೇ? ನಿಮ್ಮ ಯಂತ್ರದ ಮಾದರಿ, ಭಾಗ ತೂಕ, ಸೈಕಲ್ ಸಮಯ ಮತ್ತು ರಾಳವನ್ನು ಕಳುಹಿಸಿ. ಇದು L/D, ವ್ಯಾಸ, ಕರಗುವ ಸಾಮರ್ಥ್ಯ ಅಥವಾ ಧರಿಸಿದೆಯೇ ಎಂದು ನಾವು ನಿಮಗೆ ತಿಳಿಸುತ್ತೇವೆ ಮತ್ತು 12 ಗಂಟೆಗಳ ಒಳಗೆ ಉಲ್ಲೇಖಿಸುತ್ತೇವೆ.
ಸ್ಕ್ರೂ ಶಿಫಾರಸು ಪಡೆಯಿರಿಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
ಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ ಸ್ಕ್ರೂಗೆ ವಿಶಿಷ್ಟವಾದ L/D ಅನುಪಾತ ಎಂದರೇನು?
ಹೆಚ್ಚಿನ ಇಂಜೆಕ್ಷನ್ ಸ್ಕ್ರೂಗಳು 18: 1 ಮತ್ತು 25: 1 ರ ನಡುವೆ ಚಲಿಸುತ್ತವೆ, ಸಾಮಾನ್ಯ ಉದ್ದೇಶದ ಯಂತ್ರಗಳಲ್ಲಿ 20: 1 ರಿಂದ 22: 1 ರ ಸಾಮಾನ್ಯ ಅಂಶವಾಗಿದೆ. ಶಾಖ-ಸೂಕ್ಷ್ಮ ರಾಳಗಳು ಕಡಿಮೆ ತುದಿಗೆ ಒಲವು ತೋರುತ್ತವೆ ಏಕೆಂದರೆ ವಸ್ತುವು ಕಡಿಮೆ ಸಮಯವನ್ನು ಬಿಸಿಯಾಗಿ ಕಳೆಯುತ್ತದೆ. ಸಂಪೂರ್ಣವಾಗಿ ಕರಗುವ ಅಗತ್ಯವಿರುವ ಎಂಜಿನಿಯರಿಂಗ್ ಪ್ಲಾಸ್ಟಿಕ್ಗಳು ದೀರ್ಘಾವಧಿಯ ಅಂತ್ಯಕ್ಕೆ ಅನುಕೂಲಕರವಾಗಿವೆ.
ನನ್ನ ಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರದಲ್ಲಿ ನಾನು L/D ಅನುಪಾತವನ್ನು ಬದಲಾಯಿಸಬಹುದೇ?
ನೇರವಾಗಿ ಅಲ್ಲ. ಉದ್ದವನ್ನು ಬ್ಯಾರೆಲ್ನಿಂದ ನಿಗದಿಪಡಿಸಲಾಗಿದೆ, ಅದನ್ನು ಯಂತ್ರದಲ್ಲಿ ಯಂತ್ರದಲ್ಲಿ ಜೋಡಿಸಲಾಗುತ್ತದೆ. ನೀವು ಸ್ಕ್ರೂ ವ್ಯಾಸವನ್ನು ಬದಲಾಯಿಸಬಹುದು, ಮತ್ತು L ಒಂದೇ ಆಗಿರುವ ಕಾರಣ, ಚಿಕ್ಕ ವ್ಯಾಸವು ಸ್ವಯಂಚಾಲಿತವಾಗಿ ಹೆಚ್ಚಿನ L/D ಅನ್ನು ನೀಡುತ್ತದೆ. ಒಂದೇ ಆಯ್ಕೆಯು ನಿಮ್ಮ ಶಾಟ್ ಸಾಮರ್ಥ್ಯ ಮತ್ತು ಲಭ್ಯವಿರುವ ಇಂಜೆಕ್ಷನ್ ಒತ್ತಡವನ್ನು ಸಹ ಬದಲಾಯಿಸುತ್ತದೆ.
L/D ಅನುಪಾತವು ಶಾಟ್ ಗಾತ್ರದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆಯೇ?
ಪರೋಕ್ಷವಾಗಿ ಮತ್ತು ಬೇರ್ಪಡಿಸಲಾಗದಂತೆ. ಶಾಟ್ ಪರಿಮಾಣವು ಸ್ಕ್ರೂ ವ್ಯಾಸ ಮತ್ತು ಸ್ಟ್ರೋಕ್ನಿಂದ ಬರುತ್ತದೆ, L/D ನಿಂದ ಅಲ್ಲ. ಆದರೆ ಸ್ಥಿರ ಬ್ಯಾರೆಲ್ನಲ್ಲಿ, ನಿಮ್ಮ ಶಾಟ್ ಅನ್ನು ಹೊಂದಿಸುವ ವ್ಯಾಸವು ನಿಮ್ಮ L/D ಅನ್ನು ಸಹ ಹೊಂದಿಸುತ್ತದೆ. ಚಿಕ್ಕ ಶಾಟ್ಗಾಗಿ ಚಿಕ್ಕದಾದ ಸ್ಕ್ರೂ ಅನ್ನು ಆಯ್ಕೆ ಮಾಡಿ ಮತ್ತು ಅದೇ ಸಮಯದಲ್ಲಿ ನೀವು ಹೆಚ್ಚಿನ L/D ಮತ್ತು ಹೆಚ್ಚಿನ ಇಂಜೆಕ್ಷನ್ ಒತ್ತಡವನ್ನು ಪಡೆಯುತ್ತೀರಿ.
ಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ನಲ್ಲಿ ನಾನು ನಿವಾಸ ಸಮಯವನ್ನು ಹೇಗೆ ಲೆಕ್ಕ ಹಾಕುವುದು?
ಯಂತ್ರದ ರೇಟ್ ಮಾಡಲಾದ ಶಾಟ್ ಸಾಮರ್ಥ್ಯವನ್ನು ನಿಮ್ಮ ನಿಜವಾದ ಶಾಟ್ ಗಾತ್ರದಿಂದ ಭಾಗಿಸಿ, ನಂತರ ಸೈಕಲ್ ಸಮಯದಿಂದ ಗುಣಿಸಿ. 200 ಗ್ರಾಂ ಯಂತ್ರವು 30-ಸೆಕೆಂಡ್ ಸೈಕಲ್ನಲ್ಲಿ 20 ಗ್ರಾಂ ಭಾಗವನ್ನು ಚಾಲನೆ ಮಾಡುವುದರಿಂದ ಸರಿಸುಮಾರು 300 ಸೆಕೆಂಡುಗಳು ಅಥವಾ ಐದು ನಿಮಿಷಗಳ ನಿವಾಸವನ್ನು ನೀಡುತ್ತದೆ. ಕರಗುವ ತಾಪಮಾನದಲ್ಲಿ PC, POM, PET, ಅಥವಾ PVC ಅನ್ನು ಹಿಡಿದಿಡಲು ಇದು ಬಹಳ ಸಮಯವಾಗಿದೆ.
ಏಕೆ ಇಂಜೆಕ್ಷನ್ L/D ಹೊರತೆಗೆಯುವಿಕೆ L/D ಗಿಂತ ಚಿಕ್ಕದಾಗಿದೆ?
ಏಕೆಂದರೆ ಇಂಜೆಕ್ಷನ್ ಸ್ಕ್ರೂ ಸ್ಫೋಟಗಳಲ್ಲಿ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತದೆ. ಇದು ಶಾಟ್ ಅನ್ನು ಪ್ಲಾಸ್ಟಿಕ್ ಮಾಡುತ್ತದೆ, ನಂತರ ಯಂತ್ರವು ಚುಚ್ಚುಮದ್ದು ಮಾಡುವಾಗ ನಿಲ್ಲುತ್ತದೆ ಮತ್ತು ಅಚ್ಚು ತಣ್ಣಗಾಗುತ್ತದೆ ಮತ್ತು ಬ್ಯಾರೆಲ್ನಲ್ಲಿ ಕರಗುವಿಕೆಯು ಇಡೀ ಸಮಯ ಬಿಸಿಯಾಗಿರುತ್ತದೆ. ಎಕ್ಸ್ಟ್ರೂಡರ್ ನಿರಂತರವಾಗಿ ಚಲಿಸುತ್ತದೆ ಮತ್ತು ಏನೂ ಕಾಯುವುದಿಲ್ಲ. ಇಂಜೆಕ್ಷನ್ ಯಂತ್ರದಲ್ಲಿ ಹೆಚ್ಚುವರಿ ಬ್ಯಾರೆಲ್ ಉದ್ದವು ಹೆಚ್ಚುವರಿ ಉಷ್ಣ ಇತಿಹಾಸವಾಗಿದೆ, ಕೇವಲ ಹೆಚ್ಚುವರಿ ಕರಗುವ ಸಾಮರ್ಥ್ಯವಲ್ಲ, ಆದ್ದರಿಂದ ಇಂಜೆಕ್ಷನ್ ಸ್ಕ್ರೂಗಳು ಚಿಕ್ಕದಾಗಿರುತ್ತವೆ.
ನನ್ನ ಶಾಟ್ ಎಷ್ಟು ಶೇಕಡಾ ಬ್ಯಾರೆಲ್ ಸಾಮರ್ಥ್ಯವನ್ನು ಬಳಸಬೇಕು?
ಸಾಮಾನ್ಯವಾಗಿ ಉಲ್ಲೇಖಿಸಲಾದ ಮಾರ್ಗದರ್ಶನವು ರೇಟ್ ಮಾಡಲಾದ ಶಾಟ್ ಸಾಮರ್ಥ್ಯದ ಸರಿಸುಮಾರು 20% ರಿಂದ 80% ರಷ್ಟಿರುತ್ತದೆ ಮತ್ತು ನಿಮ್ಮ ಯಂತ್ರ ಕೈಪಿಡಿಯು ಅಧಿಕಾರವಾಗಿದೆ. ಆ ಬ್ಯಾಂಡ್ನ ಕೆಳಗೆ, ನಿವಾಸದ ಸಮಯವು ದೀರ್ಘವಾಗಿರುತ್ತದೆ ಮತ್ತು ಶಾಖ-ಸೂಕ್ಷ್ಮ ವಸ್ತುವು ಕ್ಷೀಣಿಸುತ್ತದೆ. ಅದರ ಮೇಲೆ, ಸರಿಯಾದ ಕುಶನ್ಗೆ ಸ್ಥಳವಿಲ್ಲ ಮತ್ತು ಸುಮಾರು ಪೂರ್ಣ ಬ್ಯಾರೆಲ್ ಅನ್ನು ಕರಗಿಸಲು ಕಡಿಮೆ ಸಮಯವಿಲ್ಲ.
ಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ಗೆ ಹೆಚ್ಚಿನ L/D ಉತ್ತಮವೇ?
ಸ್ವಯಂಚಾಲಿತವಾಗಿ ಅಲ್ಲ. ಹೆಚ್ಚು ಉದ್ದವು ಹೆಚ್ಚು ಸಂಪೂರ್ಣ ಕರಗುವಿಕೆ ಮತ್ತು ಹೆಚ್ಚು ಏಕರೂಪದ ಕರಗುವಿಕೆಯನ್ನು ನೀಡುತ್ತದೆ, ಇದು ಗುಣಮಟ್ಟವನ್ನು ಸುಧಾರಿಸುತ್ತದೆ. ಇದು ಹೆಚ್ಚಿನ ವಸ್ತುಗಳನ್ನು ಬಿಸಿಯಾಗಿ ದೀರ್ಘಕಾಲ ಹಿಡಿದಿಟ್ಟುಕೊಳ್ಳುತ್ತದೆ, ಇದು ಶಾಖ-ಸೂಕ್ಷ್ಮ ರಾಳಗಳನ್ನು ಕುಗ್ಗಿಸುತ್ತದೆ. ಸರಿಯಾದ L/D ನಿಮ್ಮ ವಸ್ತುವನ್ನು ಅಗತ್ಯಕ್ಕಿಂತ ಹೆಚ್ಚು ಸಮಯ ಹಿಡಿದಿಟ್ಟುಕೊಳ್ಳದೆ ಸಂಪೂರ್ಣವಾಗಿ ಕರಗಿಸುತ್ತದೆ.
ನನ್ನ ಭಾಗಗಳು ಹಳದಿಯಾಗುತ್ತಿವೆ. ಅದು ಎಲ್/ಡಿ ಸಮಸ್ಯೆಯೇ?
ಸಾಮಾನ್ಯವಾಗಿ ಇದು ನಿವಾಸ-ಸಮಯದ ಸಮಸ್ಯೆಯಾಗಿದೆ, ಇದು ಶಾಟ್-ಸೈಜ್-ಟು-ಬ್ಯಾರೆಲ್-ಸಾಮರ್ಥ್ಯದ ಸಮಸ್ಯೆಯಾಗಿದೆ. ನಿವಾಸದ ಲೆಕ್ಕಾಚಾರವನ್ನು ಮೊದಲು ಚಲಾಯಿಸಿ. ಒಂದು ಸಣ್ಣ ಭಾಗವು ದೊಡ್ಡ ಬ್ಯಾರೆಲ್ನಲ್ಲಿ ಅಡುಗೆ ಮಾಡುತ್ತಿದ್ದರೆ, ಯಾವುದೇ ತಾಪಮಾನ ಸೆಟ್ಟಿಂಗ್ ಮತ್ತು ಯಾವುದೇ ಸ್ಕ್ರೂ ಜ್ಯಾಮಿತಿಯು ಅದನ್ನು ಸರಿಪಡಿಸುವುದಿಲ್ಲ. ಒಂದು ಸಣ್ಣ ತಿರುಪು ವ್ಯಾಸ, ಅಥವಾ ಸಣ್ಣ ಯಂತ್ರ, ತಿನ್ನುವೆ.