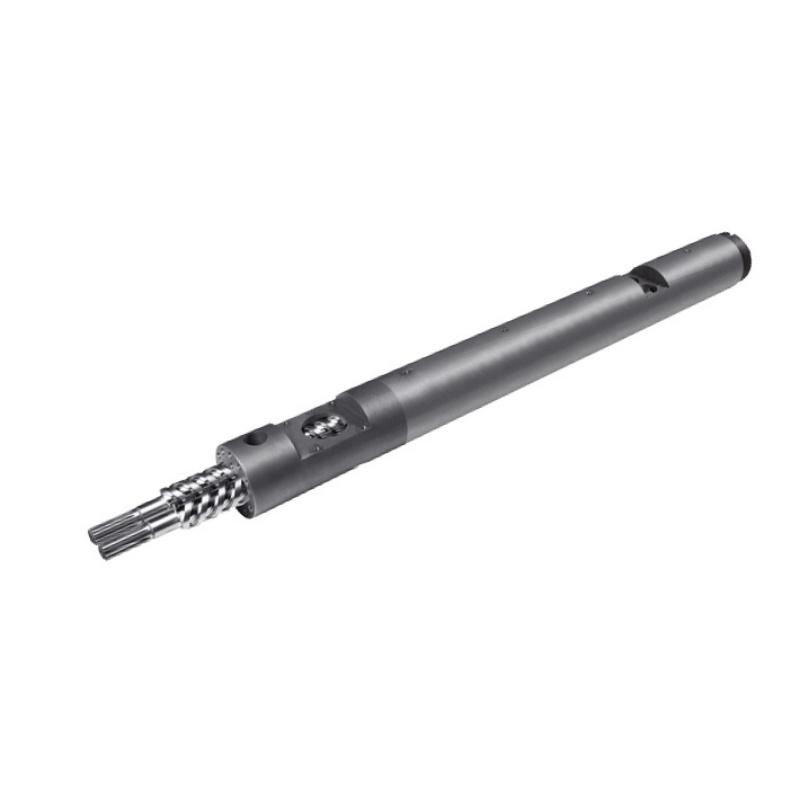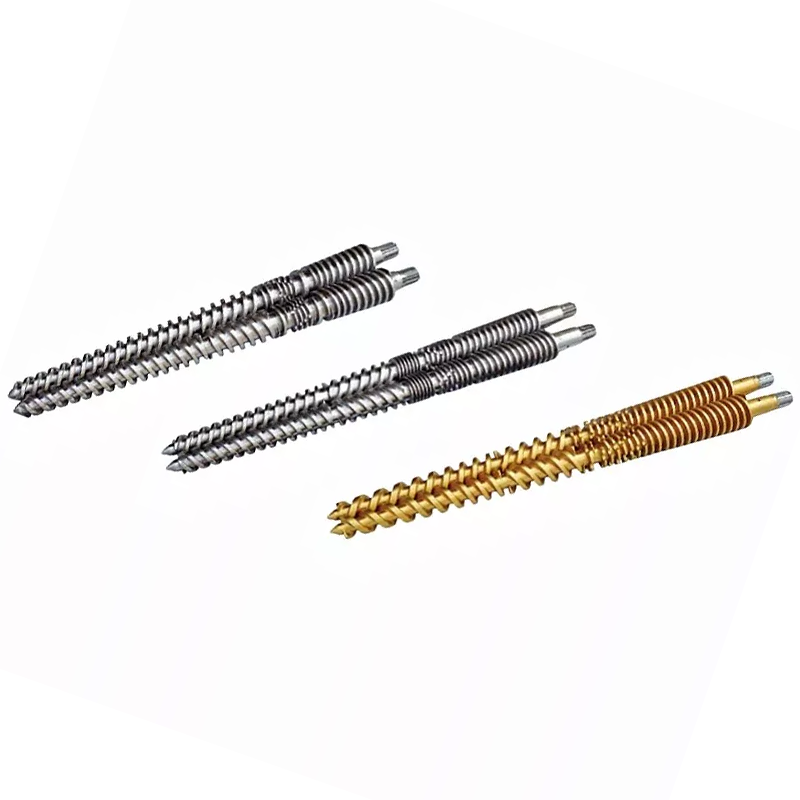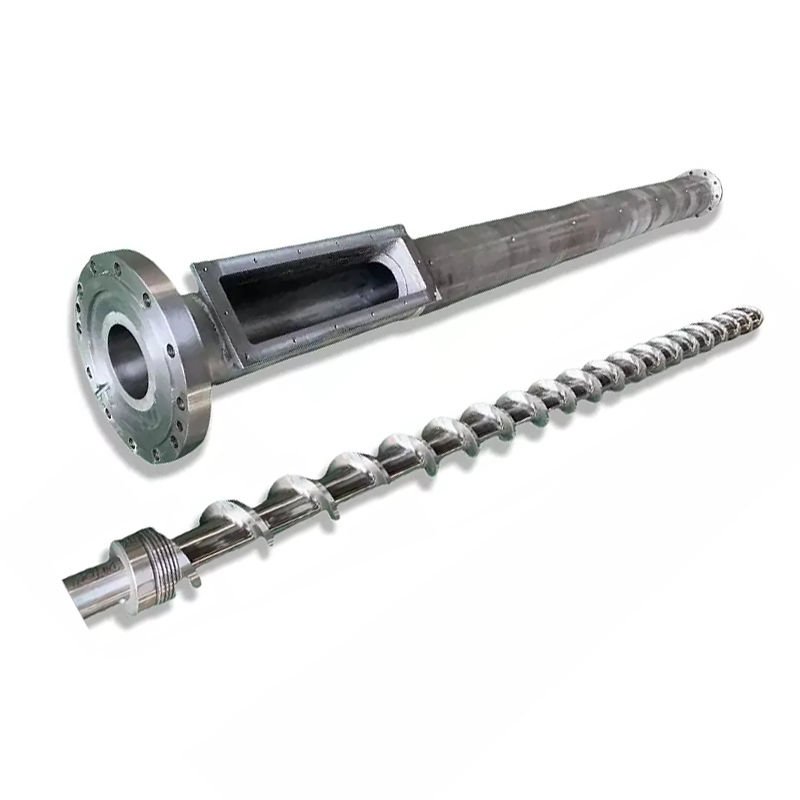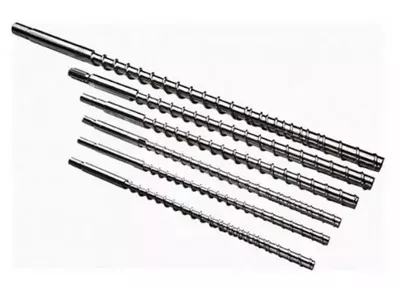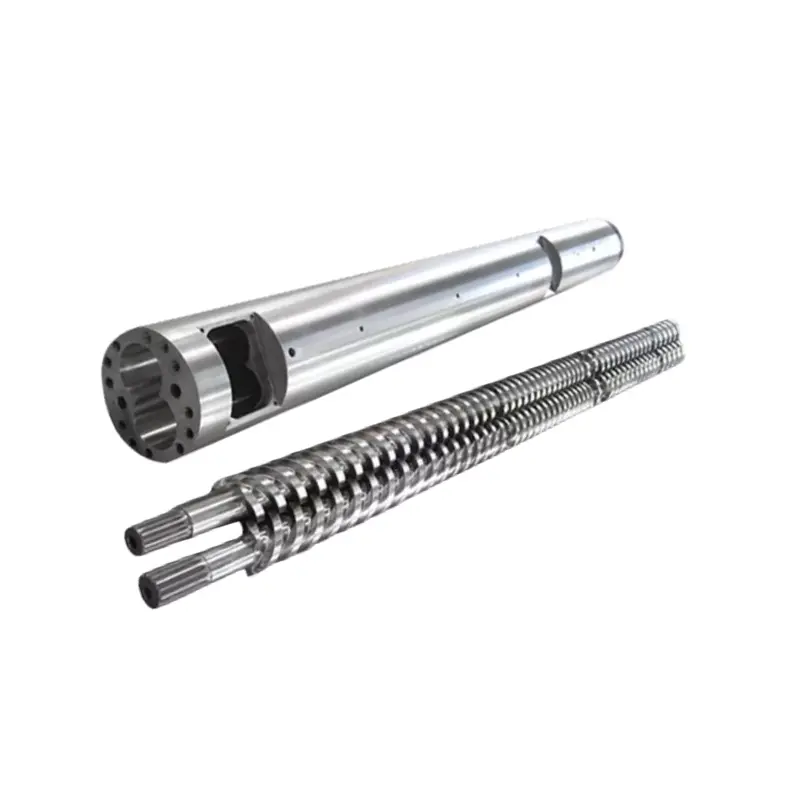

ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ ವಾಸ್ತವವಾಗಿ ಏನು ಮಾಡುತ್ತದೆ
ಸ್ಕ್ರೂ ಮತ್ತು ಬ್ಯಾರೆಲ್ ಹೊಂದಾಣಿಕೆಯ ಜೋಡಿಯಾಗಿ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತದೆ. ಪ್ರತಿ ಚಕ್ರದ ಅನುಕ್ರಮ ಇಲ್ಲಿದೆ:
- ಆಹಾರ ನೀಡುವುದು- ಹಾಪರ್ನಿಂದ ಫೀಡ್ ವಲಯಕ್ಕೆ ಪ್ಲಾಸ್ಟಿಕ್ ಉಂಡೆಗಳು ಬೀಳುತ್ತವೆ.
- ಕರಗುವಿಕೆ- ತಿರುಗುವ ತಿರುಪು ಬರಿಯ ಶಾಖವನ್ನು ಉತ್ಪಾದಿಸುತ್ತದೆ. ಬ್ಯಾರೆಲ್ ಹೀಟರ್ಗಳೊಂದಿಗೆ ಸಂಯೋಜಿಸಿ, ಗೋಲಿಗಳು ಕರಗುತ್ತವೆ ಮತ್ತು ಸಂಕುಚಿತಗೊಳಿಸುತ್ತವೆ.
- ಮೀಟರಿಂಗ್- ಇಂಜೆಕ್ಷನ್ ಮೊದಲು ಕರಗುವಿಕೆಯು ತಾಪಮಾನ ಮತ್ತು ಒತ್ತಡದಲ್ಲಿ ಏಕರೂಪವಾಗಿರುತ್ತದೆ.
- ಇಂಜೆಕ್ಷನ್- ಸ್ಕ್ರೂ ಪ್ಲಂಗರ್ನಂತೆ ಮುಂದಕ್ಕೆ ಚಲಿಸುತ್ತದೆ, ಕರಗಿದ ಪ್ಲಾಸ್ಟಿಕ್ ಅನ್ನು ಅಚ್ಚಿನೊಳಗೆ ತಳ್ಳುತ್ತದೆ.
ಪ್ರತಿಯೊಂದು ವಿನ್ಯಾಸ ವೇರಿಯಬಲ್ - ರೇಖಾಗಣಿತ, ವಲಯ ಅನುಪಾತಗಳು, ಮೇಲ್ಮೈ ಚಿಕಿತ್ಸೆ - ಆ ನಾಲ್ಕು ಹಂತಗಳು ಎಷ್ಟು ಚೆನ್ನಾಗಿ ಸಂಭವಿಸುತ್ತವೆ ಎಂಬುದರ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ. ಅವುಗಳಲ್ಲಿ ಯಾವುದಾದರೂ ಒಂದು ಅಸಾಮರಸ್ಯವು ಉತ್ಪಾದನಾ ಸಮಸ್ಯೆಯಾಗಿ ತೋರಿಸುತ್ತದೆ.
ನಿರ್ಧಾರ 1: L/D ಅನುಪಾತ
L/D ಅನುಪಾತ (ಸ್ಕ್ರೂ ಫ್ಲೈಟೆಡ್ ಉದ್ದವನ್ನು ಅದರ ವ್ಯಾಸದಿಂದ ಭಾಗಿಸಲಾಗಿದೆ) ಸ್ಪೆಕ್ ಶೀಟ್ನಲ್ಲಿನ ಪ್ರಮುಖ ಸಂಖ್ಯೆಯಾಗಿದೆ. ಇದು ನಿವಾಸದ ಸಮಯ, ಮಿಶ್ರಣ ಗುಣಮಟ್ಟ ಮತ್ತು ಶಾಖ ವಿತರಣೆಯನ್ನು ನಿಯಂತ್ರಿಸುತ್ತದೆ.ಹೆಚ್ಚಿನ ಸಾಮಾನ್ಯ ಉದ್ದೇಶದ ಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ ಅಪ್ಲಿಕೇಶನ್ಗಳು 20:1 ಅನ್ನು ಬಳಸುತ್ತವೆ.
| ರಾಳ | ಶಿಫಾರಸು ಮಾಡಿದ L/D |
|---|---|
| PP, PE, PS (ಪ್ರಮಾಣಿತ) | 18:1 - 20:1 |
| ಎಬಿಎಸ್, ಪಿಸಿ | 20:1 - 24:1 |
| PVC (ಶಾಖ-ಸೂಕ್ಷ್ಮ) | 16:1 - 20:1 |
| ಪಿಇಟಿ | 20:1 - 22:1 |
| ನೈಲಾನ್ (PA) | 18:1 - 20:1 |
| ಜಿಎಫ್-ಬಲವರ್ಧಿತ ವಸ್ತುಗಳು | 20:1 - 24:1 |
ನಿರ್ಧಾರ 2: ಸಂಕೋಚನ ಅನುಪಾತ
ಸಂಕೋಚನ ಅನುಪಾತ (CR) ಫೀಡ್ ವಲಯದಿಂದ ಮೀಟರಿಂಗ್ ವಲಯಕ್ಕೆ ಸ್ಕ್ರೂ ಚಾನಲ್ ಎಷ್ಟು ಕಿರಿದಾಗುತ್ತದೆ ಎಂಬುದನ್ನು ಅಳೆಯುತ್ತದೆ. ಹೆಚ್ಚಿನ ಸಿಆರ್ ಕರಗುವಿಕೆಯನ್ನು ಹೆಚ್ಚು ಆಕ್ರಮಣಕಾರಿಯಾಗಿ ಸಂಕುಚಿತಗೊಳಿಸುತ್ತದೆ - ಕ್ರಮೇಣ ಮೃದುಗೊಳಿಸುವ ಅಸ್ಫಾಟಿಕ ರಾಳಗಳಿಗೆ ಒಳ್ಳೆಯದು. ಕೆಳಗಿನ ಸಿಆರ್ ಮೃದುವಾಗಿರುತ್ತದೆ, ಇದು ಶಾಖ-ಸೂಕ್ಷ್ಮ ಅಥವಾ ಫೈಬರ್-ತುಂಬಿದ ವಸ್ತುಗಳಿಗೆ ನಿಮಗೆ ಬೇಕಾಗುತ್ತದೆ.
| ರಾಳ | ಸಂಕೋಚನ ಅನುಪಾತ |
|---|---|
| ABS, PC, PMMA (ಅಸ್ಫಾಟಿಕ) | 3.0 - 3.5:1 |
| PP, PE, ನೈಲಾನ್ (ಅರೆ-ಸ್ಫಟಿಕ) | 2.5 - 3.0:1 |
| PVC | 2.0 - 2.5:1 |
| ಪಿಇಟಿ | 2.3 - 2.6:1 |
| GF-ಬಲವರ್ಧಿತ (≥15%) | 2.0 - 2.5:1 |
ನಿರ್ಧಾರ 3: ವಲಯ ಅನುಪಾತಗಳು
ಪ್ರಮಾಣಿತ ಇಂಜೆಕ್ಷನ್ ಸ್ಕ್ರೂ ಮೂರು ವಲಯಗಳಾಗಿ ವಿಭಜಿಸುತ್ತದೆ. ಪ್ರತಿ ವಲಯದ ಪ್ರಮಾಣವು ಒಟ್ಟು L/D ಯಷ್ಟೇ ಮುಖ್ಯವಾಗಿರುತ್ತದೆ.
- ಫೀಡ್ ವಲಯ (L1):ಹಾಪರ್ನಿಂದ ಘನ ಗೋಲಿಗಳನ್ನು ಸ್ವೀಕರಿಸುವ ಆಳವಾದ ಚಾನಲ್ಗಳು. ಉದ್ದ = ಹೆಚ್ಚು ಥ್ರೋಪುಟ್ ಸಾಮರ್ಥ್ಯ.
- ಸಂಕುಚಿತ ವಲಯ (L2):ಚಾನಲ್ ಆಳವು ಕ್ರಮೇಣ ಕಡಿಮೆಯಾಗುತ್ತದೆ. ಹೆಚ್ಚಿನ ಕರಗುವಿಕೆಯು ಇಲ್ಲಿ ಸಂಭವಿಸುತ್ತದೆ.
- ಮೀಟರಿಂಗ್ ವಲಯ (L3):ಆಳವಿಲ್ಲದ, ಸ್ಥಿರವಾದ ಚಾನಲ್ಗಳು. ಇಂಜೆಕ್ಷನ್ ಮೊದಲು ಏಕರೂಪದ ಕರಗುವ ತಾಪಮಾನ ಮತ್ತು ಒತ್ತಡವನ್ನು ಖಚಿತಪಡಿಸುತ್ತದೆ.
| ರಾಳ | ಫೀಡ್ (L1) | ಸಂಕೋಚನ (L2) | ಮೀಟರಿಂಗ್ (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ಎಬಿಎಸ್ / ಪಿಸಿ | 40% | 40% | 20% |
| ಪಿಇಟಿ | 40% | 40% | 20% |
| ನೈಲಾನ್ (PA) | 35–45% | 35-40% | 20–25% |
| PVC | 35% | 50% | 15% |
ನಿರ್ಧಾರ 4: ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ ಮೆಟೀರಿಯಲ್
38CrMoALA - ಸ್ಟ್ಯಾಂಡರ್ಡ್ ಬೇಸ್ಲೈನ್
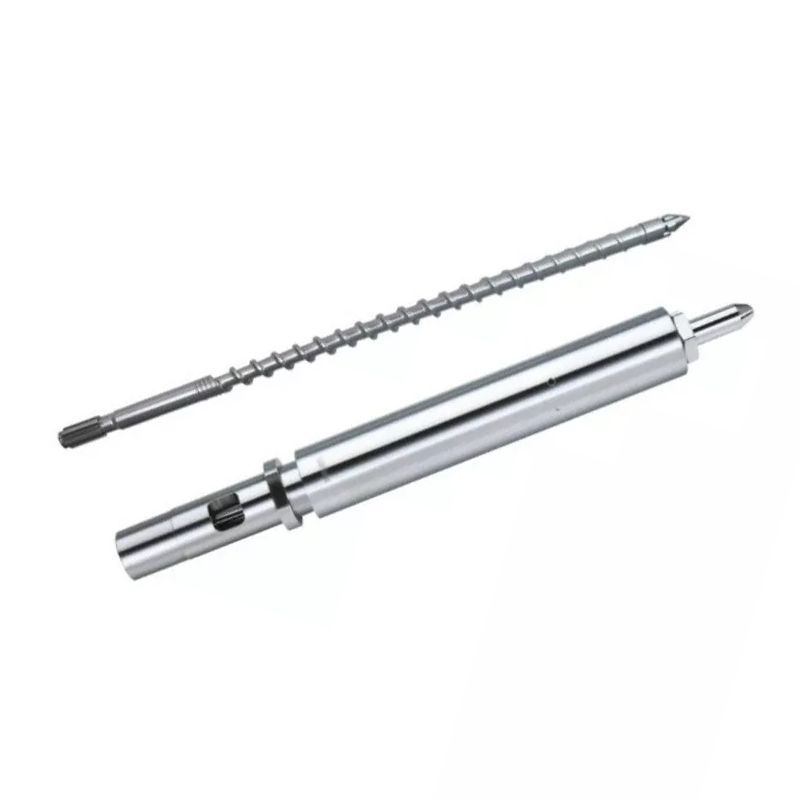
ನನ್ಹಯ್ಯನ ಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ ಸ್ಕ್ರೂಗಳನ್ನು ತಯಾರಿಸಲಾಗಿದೆ38CrMoALA ಮಿಶ್ರಲೋಹ ಉಕ್ಕು, ಶಾಖ-ಚಿಕಿತ್ಸೆ ಮತ್ತು ಕ್ವೆನ್ಚ್ಡ್. ಈ ಮೂಲ ವಸ್ತುವು PE, PP, PS, ಮತ್ತು ABS ನಂತಹ ಪ್ರಮಾಣಿತ ಥರ್ಮೋಪ್ಲಾಸ್ಟಿಕ್ಗಳನ್ನು ಉತ್ತಮವಾಗಿ ನಿರ್ವಹಿಸುತ್ತದೆ, ಸುಮಾರು ಸೇವಾ ಜೀವನ10,000–20,000 ಗಂಟೆಗಳುಸಾಮಾನ್ಯ ಕಾರ್ಯಾಚರಣೆಯ ಪರಿಸ್ಥಿತಿಗಳಲ್ಲಿ.
ನೈಟ್ರೈಡಿಂಗ್
500-560 ° C ನಲ್ಲಿ ಗ್ಯಾಸ್ ನೈಟ್ರೈಡಿಂಗ್ ನೈಟ್ರೈಡ್ ಪದರವನ್ನು ರೂಪಿಸುತ್ತದೆ0.5-0.8 ಮಿಮೀ ದಪ್ಪಒಂದು ಗಡಸುತನದೊಂದಿಗೆ950–1050 HV (~62 HRC). ಸಂಸ್ಕರಿಸದ ಉಕ್ಕಿಗೆ ಹೋಲಿಸಿದರೆ ಇದು ಉಡುಗೆ ಪ್ರತಿರೋಧವನ್ನು 30-40% ರಷ್ಟು ಸುಧಾರಿಸುತ್ತದೆ. ತುಂಬದ ಅಥವಾ ಲಘುವಾಗಿ ತುಂಬಿದ ವಸ್ತುಗಳನ್ನು ಚಾಲನೆಯಲ್ಲಿರುವ ಹೆಚ್ಚಿನ ಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ ಅಪ್ಲಿಕೇಶನ್ಗಳಿಗೆ ಪ್ರಮಾಣಿತವಾಗಿದೆ.

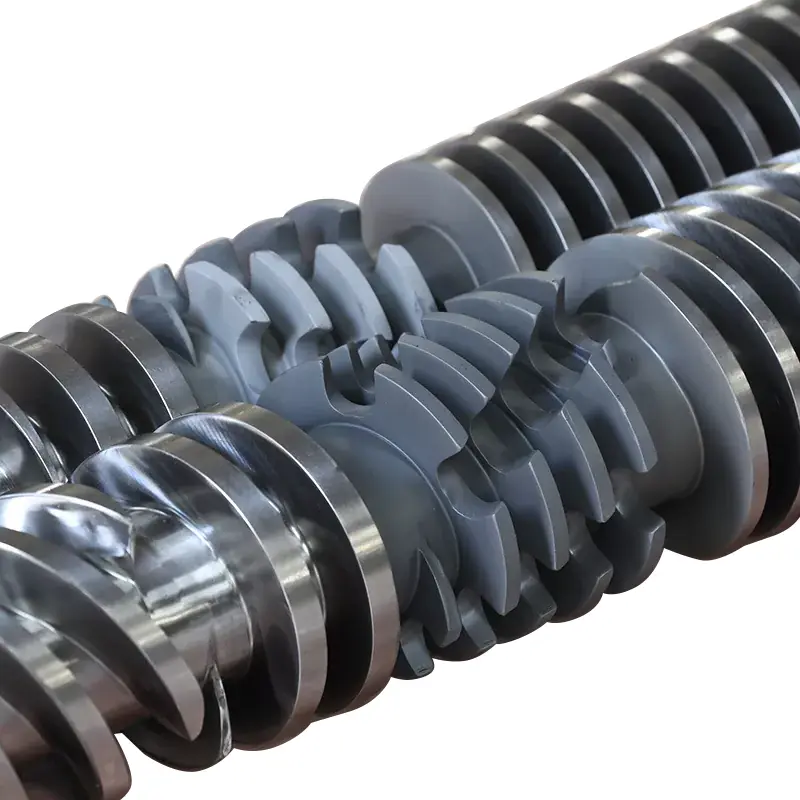
ನನ್ಹೈಯಾ ರೂಪಾಂತರಿತ (ಹಠಾತ್) ಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ ಸ್ಕ್ರೂ - PP, PE ಮತ್ತು ನೈಲಾನ್ನಂತಹ ಸ್ಫಟಿಕದಂತಹ ರಾಳಗಳಿಗೆ ಸೂಕ್ತವಾಗಿದೆ.
ಬೈಮೆಟಾಲಿಕ್ - ಅಪಘರ್ಷಕ ಅಪ್ಲಿಕೇಶನ್ಗಳಿಗಾಗಿ
ಬೈಮೆಟಾಲಿಕ್ ಬ್ಯಾರೆಲ್ಗಳು ಹೆಚ್ಚಿನ ಮಿಶ್ರಲೋಹದ ಉಡುಗೆ-ನಿರೋಧಕ ಲೈನಿಂಗ್ ಅನ್ನು ಬ್ಯಾರೆಲ್ ಬೋರ್ಗೆ ಲೋಹಶಾಸ್ತ್ರೀಯವಾಗಿ ಬಂಧಿಸುತ್ತವೆ. ನನ್ಹಯ್ಯ ಅವರ ಬೈಮೆಟಾಲಿಕ್ ಪ್ರಕ್ರಿಯೆಯು ಸಾಧಿಸುತ್ತದೆಒಳಗಿನ ಬೋರ್ ಗಡಸುತನ 62 HRCಬ್ಯಾರೆಲ್ ಒಳಾಂಗಣದ ಹೆಚ್ಚಿನ ಉಡುಗೆ ಪ್ರದೇಶಗಳ ಸುತ್ತಲೂ ಹಾರ್ಡ್ ಮಿಶ್ರಲೋಹ ಸ್ಪ್ರೇ ವೆಲ್ಡಿಂಗ್ ಮೂಲಕ.
| ಅಪ್ಲಿಕೇಶನ್ | ಸ್ಕ್ರೂ ಮೆಟೀರಿಯಲ್ | ಬ್ಯಾರೆಲ್ ಚಿಕಿತ್ಸೆ |
|---|---|---|
| PE, PP, PS (ತುಂಬಲಾಗಿಲ್ಲ) | 38CrMoALA ನೈಟ್ರೈಡ್ | ಸ್ಟ್ಯಾಂಡರ್ಡ್ ನೈಟ್ರೈಡ್ |
| ಎಬಿಎಸ್, ಪಿಸಿ, ನೈಲಾನ್ (ಭರ್ತಿ ಮಾಡಲಾಗಿಲ್ಲ) | 38CrMoALA ನೈಟ್ರೈಡ್ | ಸ್ಟ್ಯಾಂಡರ್ಡ್ ನೈಟ್ರೈಡ್ |
| PA + GF ≤30% | 38CrMoALA, ಕ್ವೆಂಚ್ಡ್ + ಟೆಂಪರ್ಡ್ | ನೈಟ್ರೈಡ್ ಅಥವಾ ಬೈಮೆಟಾಲಿಕ್ |
| GF ವಿಷಯ 15–50% | ಬೈಮೆಟಾಲಿಕ್ / TC ಫ್ಲೈಟ್ ಅಂಚುಗಳು | ಬೈಮೆಟಾಲಿಕ್ |
| PVC / ನಾಶಕಾರಿ ರಾಳಗಳು | ತುಕ್ಕು-ನಿರೋಧಕ ಮಿಶ್ರಲೋಹ | ಬೈಮೆಟಾಲಿಕ್ (CR ಗ್ರೇಡ್) |
| ಕಾರ್ಬನ್ ಫೈಬರ್ ತುಂಬಿದೆ | ಟಂಗ್ಸ್ಟನ್ ಕಾರ್ಬೈಡ್ | ಟಿಸಿ ಸಿಂಪಡಿಸಿದ ಬೋರ್ |
ನಿರ್ಧಾರ 5: ಸ್ಕ್ರೂ ವ್ಯಾಸ ಮತ್ತು ಶಾಟ್ ಗಾತ್ರ
ನಿಮ್ಮ ನಿಜವಾದ ಶಾಟ್ ನಡುವೆ ಬೀಳಬೇಕು35% ಮತ್ತು 70%ಸ್ಕ್ರೂನ ಗರಿಷ್ಠ ಶಾಟ್ ಸಾಮರ್ಥ್ಯ. 35% ಕ್ಕಿಂತ ಕಡಿಮೆ, ವಸ್ತುವು ಬ್ಯಾರೆಲ್ನಲ್ಲಿ ತುಂಬಾ ಉದ್ದವಾಗಿರುತ್ತದೆ ಮತ್ತು ಅವನತಿಗೆ ಅಪಾಯವನ್ನುಂಟುಮಾಡುತ್ತದೆ. 70% ಕ್ಕಿಂತ ಹೆಚ್ಚು, ಸ್ಕ್ರೂ ಚಕ್ರದಲ್ಲಿ ಸಾಕಷ್ಟು ವೇಗವಾಗಿ ಚೇತರಿಸಿಕೊಳ್ಳಲು ಸಾಧ್ಯವಿಲ್ಲ.
ನನ್ಹೈಯಾದಿಂದ ಲಭ್ಯವಿರುವ ಸಾಮಾನ್ಯ ಸಂರಚನೆಗಳನ್ನು ಕೆಳಗೆ ನೀಡಲಾಗಿದೆ:
| ಇಂಜೆಕ್ಷನ್ ಪ್ರಮಾಣ (ಗ್ರಾಂ) | ಸ್ಕ್ರೂ Ø × ಉದ್ದ (ಮಿಮೀ) | ಬ್ಯಾರೆಲ್ Ø × ಉದ್ದ (ಮಿಮೀ) |
|---|---|---|
| 30-90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100-150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250-400 | Φ45×1210 | Φ115×1165 |
| 300-500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

ನನ್ಹಯ್ಯ ಕ್ರಮೇಣ ಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ ಸ್ಕ್ರೂ - ABS, PC, ಮತ್ತು PMMA ನಂತಹ ಅಸ್ಫಾಟಿಕ ರೆಸಿನ್ಗಳಿಗೆ ಉತ್ತಮವಾಗಿದೆ.
ನಿಮ್ಮ ಪ್ರಸ್ತುತ ಸ್ಕ್ರೂ ಕೆಲಸಕ್ಕಾಗಿ ತಪ್ಪಾಗಿದೆ ಎಂಬ ಎಚ್ಚರಿಕೆ ಚಿಹ್ನೆಗಳು
- ಕಪ್ಪು ಕಲೆಗಳು ಅಥವಾ ಸುಟ್ಟ ಗುರುತುಗಳು- ಅತಿಯಾದ ನಿವಾಸ ಸಮಯ ಅಥವಾ ಹಾಟ್ ಸ್ಪಾಟ್ನಿಂದ ಮೆಟೀರಿಯಲ್ ಕ್ಷೀಣಿಸುತ್ತದೆ. ಬ್ಯಾರೆಲ್ ತಾಪಮಾನ ವಲಯಗಳು ಮತ್ತು ಸ್ಕ್ರೂ ಕ್ಲಿಯರೆನ್ಸ್ ಅನ್ನು ಪರಿಶೀಲಿಸಿ.
- ಅಸಮಂಜಸ ಶಾಟ್ ತೂಕ- ಸಾಮಾನ್ಯವಾಗಿ ಧರಿಸಿರುವ ನಾನ್-ರಿಟರ್ನ್ ವಾಲ್ವ್ ಅಥವಾ ಅತಿಯಾದ ಸ್ಕ್ರೂ-ಟು-ಬ್ಯಾರೆಲ್ ಕ್ಲಿಯರೆನ್ಸ್ ಹಿಮ್ಮುಖ ಹರಿವನ್ನು ಅನುಮತಿಸುತ್ತದೆ.
- ಮೇಲ್ಮೈಯಲ್ಲಿ ಸ್ಪ್ಲೇ ಗುರುತುಗಳು- ಕರಗುವಿಕೆಯಲ್ಲಿ ತೇವಾಂಶ ಅಥವಾ ಅನಿಲ. ಅಸಮರ್ಪಕ ಪೂರ್ವ ಒಣಗಿಸುವಿಕೆ ಅಥವಾ ಸರಿಯಾಗಿ ಗಾಳಿಯಾಡದ ಸ್ಕ್ರೂ ರೇಖಾಗಣಿತವನ್ನು ಸೂಚಿಸಬಹುದು.
- ನಿಧಾನ ಚೇತರಿಕೆ / ದೀರ್ಘ ಚಕ್ರದ ಸಮಯ- ಪ್ಲಾಸ್ಟಿಕ್ ಮಾಡುವ ಸಾಮರ್ಥ್ಯವು ಸಾಕಷ್ಟಿಲ್ಲ. ಸ್ಕ್ರೂ ವ್ಯಾಸವನ್ನು ಹೆಚ್ಚಿಸುವ ಸಾಧ್ಯತೆಯಿದೆ.
- ಬಣ್ಣ ಬದಲಾವಣೆಗಳ ಮೇಲೆ ಹೆಚ್ಚಿನ ಸ್ಕ್ರ್ಯಾಪ್- ಮೀಟರಿಂಗ್ ವಲಯದಲ್ಲಿ ಕಳಪೆ ಮಿಶ್ರಣ. ಸ್ಕ್ರೂಗೆ ಸೇರಿಸಲಾದ ಮ್ಯಾಡಾಕ್ ಅಥವಾ ತಡೆಗೋಡೆ ಮಿಶ್ರಣ ಅಂಶವು ಇದನ್ನು ಪರಿಹರಿಸುತ್ತದೆ.
ಉದ್ಧರಣವನ್ನು ವಿನಂತಿಸುವಾಗ ನಿಮ್ಮ ತಯಾರಕರಿಗೆ ಏನು ಹೇಳಬೇಕು
- ಯಂತ್ರ ಬ್ರಾಂಡ್ ಮತ್ತು ಮಾದರಿ- ಅಥವಾ ಪ್ರಮಾಣಿತವಲ್ಲದ ಯಂತ್ರಗಳಿಗೆ ಬೋರ್ ವ್ಯಾಸ ಮತ್ತು ಫ್ಲೇಂಜ್ ಆಯಾಮಗಳು
- ಪ್ರಾಥಮಿಕ ರಾಳ(ಗಳು)- ಅನ್ವಯಿಸಿದರೆ ಫಿಲ್ಲರ್ ಪ್ರಕಾರ ಮತ್ತು ಶೇಕಡಾವಾರು ಸೇರಿಸಿ
- ಶಾಟ್ ಗಾತ್ರದ ಶ್ರೇಣಿ- ಗ್ರಾಂನಲ್ಲಿ ಕನಿಷ್ಠ ಮತ್ತು ಗರಿಷ್ಠ
- ಟಾರ್ಗೆಟ್ ಸೈಕಲ್ ಸಮಯ
- ನೀವು ಪರಿಹರಿಸಲು ಪ್ರಯತ್ನಿಸುತ್ತಿರುವ ಪ್ರಸ್ತುತ ಸಮಸ್ಯೆಗಳು- ಯಾವುದಾದರೂ ಇದ್ದರೆ
ನನ್ಹೈಯಾ ಅವರಿಂದ ತಾಂತ್ರಿಕ ಶಿಫಾರಸನ್ನು ಪಡೆಯಿರಿ
ನಾವು 12 ಗಂಟೆಗಳ ಒಳಗೆ ಪ್ರತಿಕ್ರಿಯಿಸುತ್ತೇವೆ. ನಮ್ಮ ಇಂಜಿನಿಯರಿಂಗ್ ತಂಡವು ಸರಿಯಾದ ಸ್ಕ್ರೂ ಜ್ಯಾಮಿತಿ, ಮೆಟೀರಿಯಲ್ ಗ್ರೇಡ್ ಮತ್ತು ನಿಮ್ಮ ಯಂತ್ರ ಮತ್ತು ರಾಳದ ಆಯಾಮಗಳನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸಬಹುದು - ನೀವು ಉಲ್ಲೇಖಕ್ಕೆ ಒಪ್ಪಿಸುವ ಮೊದಲು.