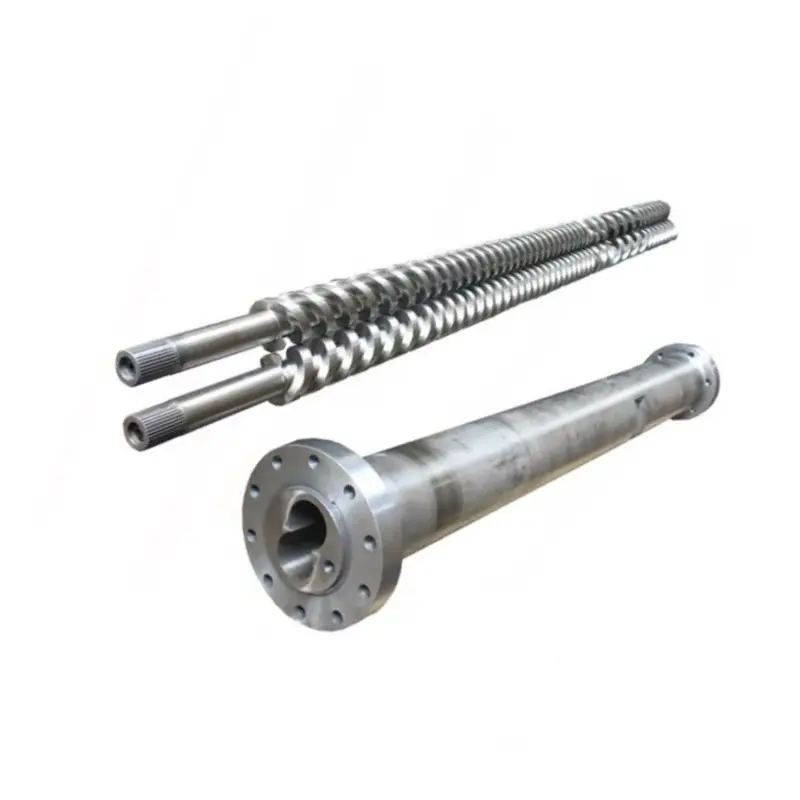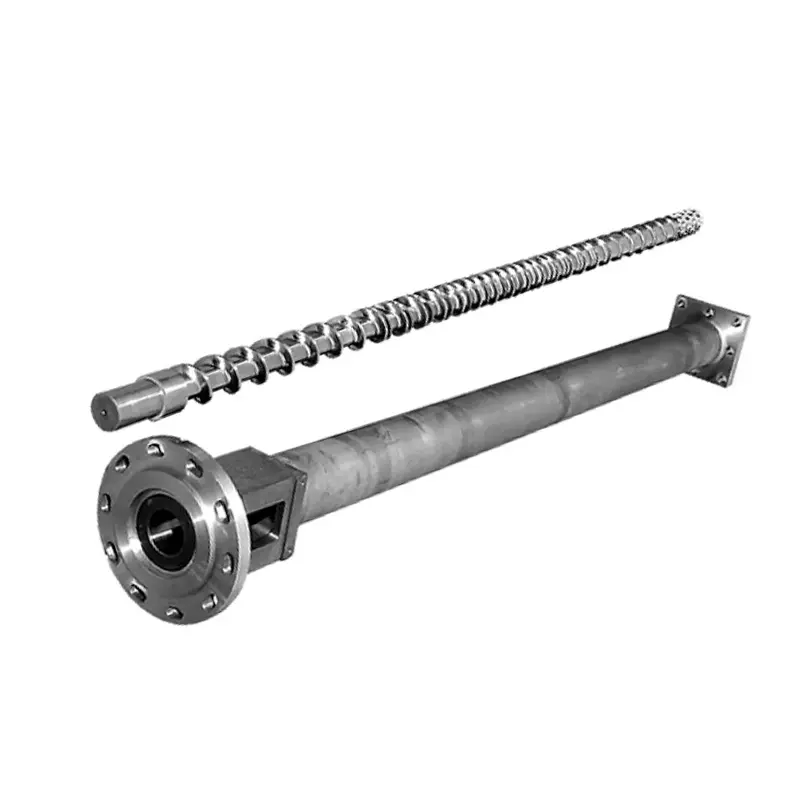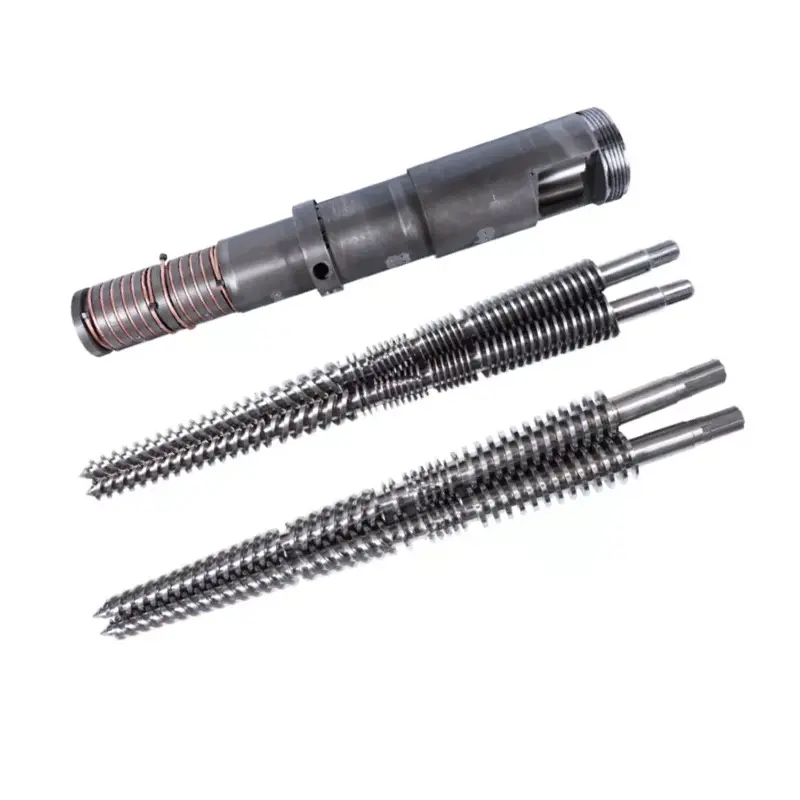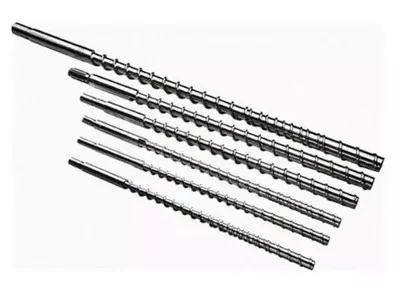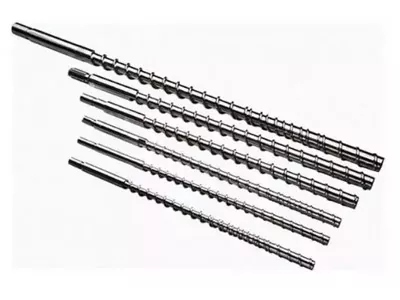
ನಿಮ್ಮಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ಕರಗುವ ಗುಣಮಟ್ಟ, ಶಾಟ್ ಸ್ಥಿರತೆ ಮತ್ತು ಸೈಕಲ್ ಸಮಯವನ್ನು ನಿರ್ಧರಿಸುತ್ತದೆ. ಕೆಳಗೆ: ನಿಮ್ಮ ರಾಳಕ್ಕೆ ಜ್ಯಾಮಿತಿ ಮತ್ತು ಮೇಲ್ಮೈ ಚಿಕಿತ್ಸೆಯನ್ನು ಹೇಗೆ ಆಯ್ಕೆ ಮಾಡುವುದು, ಸೆಟ್ ಅನ್ನು ಹೇಗೆ ನಿರ್ವಹಿಸುವುದು ಮತ್ತು ಯಂತ್ರದ ಸೆಟ್ಟಿಂಗ್ಗಳ ಮೂಲಕ ಅದನ್ನು ಬೆನ್ನಟ್ಟುವ ಬದಲು ಸ್ಕ್ರೂ, ಬ್ಯಾರೆಲ್ ಅಥವಾ ಚೆಕ್ ರಿಂಗ್ಗೆ ದೋಷವನ್ನು ಹೇಗೆ ಪತ್ತೆಹಚ್ಚುವುದು. ನಮ್ಮ ನೈಟ್ರೈಡ್ 38CrMoAlA ಇಂಜೆಕ್ಷನ್ ಸ್ಕ್ರೂಗಳು 950–1050 HV, ಸೂಟ್ PE, PP, PS, ಮತ್ತು ABS ನಲ್ಲಿ 0.5–0.8 mm ನೈಟ್ರೈಡ್ ಲೇಯರ್ ಅನ್ನು ಒಯ್ಯುತ್ತವೆ ಮತ್ತು 30% ವರೆಗೆ ಗಾಜಿನ ಫೈಬರ್ ಅನ್ನು ನಿರ್ವಹಿಸುತ್ತವೆ. ಅದರ ಹಿಂದೆ ಅಥವಾ ನಾಶಕಾರಿ ರಾಳದ ಮೇಲೆ, ಬೋರ್ಗೆ 62 HRC ವರೆಗೆ ಗಟ್ಟಿಯಾದ ಮಿಶ್ರಲೋಹ ಸಿಂಪಡಿಸುವ ಅಗತ್ಯವಿದೆ. ಔಟ್ಪುಟ್ ಕಡಿಮೆಯಾದರೆ ಮತ್ತು ಚಕ್ರಗಳನ್ನು ವಿಸ್ತರಿಸಿದರೆ, ಮತ್ತೊಂದು ಸೆಟ್ಪಾಯಿಂಟ್ ಅನ್ನು ಸ್ಪರ್ಶಿಸುವ ಮೊದಲು ದೋಷನಿವಾರಣೆ ಕೋಷ್ಟಕವನ್ನು ಓದಿ.

ಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ ಎಂದರೇನು?
ಸ್ಕ್ರೂ ಮತ್ತು ಬ್ಯಾರೆಲ್ ಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ ಯಂತ್ರದ ಪ್ಲಾಸ್ಟಿಸಿಂಗ್ ಘಟಕವನ್ನು ರೂಪಿಸುತ್ತದೆ. ಒಟ್ಟಾಗಿ, ಅವರು ಹಾಪರ್ನಿಂದ ಘನವಾದ ಉಂಡೆಗಳನ್ನು ತೆಗೆದುಕೊಂಡು, ಅವುಗಳನ್ನು ಕರಗಿಸಿ, ಅವುಗಳನ್ನು ಏಕರೂಪದ ಕರಗಿಸಿ, ನಿಖರವಾದ ಹೊಡೆತವನ್ನು ಮೀಟರ್ ಮಾಡಿ ಮತ್ತು ಅದನ್ನು ಅಚ್ಚಿನಲ್ಲಿ ಚುಚ್ಚುತ್ತಾರೆ. ನಿಮ್ಮ ಯಂತ್ರವು ಉತ್ಪಾದಿಸುವ ಪ್ರತಿಯೊಂದು ಭಾಗವು ಈ ಜೋಡಿಯ ಮೂಲಕ ಹಾದುಹೋಗುತ್ತದೆ.
ಮೋಲ್ಡರ್ಗಳು ನಳಿಕೆಗಳನ್ನು ಬದಲಾಯಿಸುತ್ತವೆ, ಅಚ್ಚುಗಳನ್ನು ಟ್ಯೂನ್ ಮಾಡುತ್ತವೆ ಮತ್ತು ಪ್ಲಾಸ್ಟಿಕ್ ಮಾಡುವ ಘಟಕವನ್ನು ನೋಡುವ ಮೊದಲು ವಾರಗಳವರೆಗೆ ತಾಪಮಾನವನ್ನು ಸರಿಹೊಂದಿಸುತ್ತವೆ. ಆ ಆದೇಶ ಹಿಂದಕ್ಕೆ ಬಂದಿದೆ. ಸ್ಕ್ರೂ ಅಥವಾ ಬ್ಯಾರೆಲ್ ಧರಿಸಿದಾಗ, ನಿಯಂತ್ರಕದಲ್ಲಿನ ಯಾವುದೇ ಸೆಟ್ಪಾಯಿಂಟ್ ಪ್ರಕ್ರಿಯೆಯನ್ನು ಹಿಂತಿರುಗಿಸುವುದಿಲ್ಲ.
ಪ್ಲಾಸ್ಟಿಸೇಶನ್ನಲ್ಲಿ ಸ್ಕ್ರೂನ ಪಾತ್ರ
ಸ್ಕ್ರೂ ಹೆಚ್ಚಿನ ಕರಗುವಿಕೆಯನ್ನು ಮಾಡುತ್ತದೆ, ಮತ್ತು ಹೀಟರ್ ಬ್ಯಾಂಡ್ಗಳೊಂದಿಗೆ ಅಲ್ಲ. ಬ್ಯಾರೆಲ್ ಶಾಖವು ಕೊಡುಗೆ ನೀಡುತ್ತದೆ, ಆದರೆ ಪ್ರಬಲವಾದ ಕರಗುವ ಕಾರ್ಯವಿಧಾನವಾಗಿದೆಕತ್ತರಿ ಶಾಖ: ಸ್ಕ್ರೂ ಪಾಲಿಮರ್ ಅನ್ನು ಬಿಸಿ ಬ್ಯಾರೆಲ್ ಗೋಡೆಯ ವಿರುದ್ಧ ಎಳೆಯುತ್ತದೆ ಮತ್ತು ಘರ್ಷಣೆಯು ವಸ್ತುವಿನೊಳಗೆ ಶಾಖವನ್ನು ಉತ್ಪಾದಿಸುತ್ತದೆ. ಅದಕ್ಕಾಗಿಯೇ ನಿಮ್ಮ ಸೆಟ್ಪಾಯಿಂಟ್ಗಳು ಚಲಿಸದಿದ್ದರೂ ಸಹ ಸ್ಕ್ರೂ ಜ್ಯಾಮಿತಿ ಬದಲಾವಣೆಗಳು ತಾಪಮಾನ ಕರಗುತ್ತವೆ.
ಸ್ಕ್ರೂ ಕೂಡ ಶಾಟ್ ಅನ್ನು ಮೀಟರ್ ಮಾಡುತ್ತದೆ. ಇದು ಪ್ಲಾಸ್ಟಿಕ್ ಮಾಡಲು ತಿರುಗುತ್ತದೆ, ತುದಿಯ ಮುಂಭಾಗದಲ್ಲಿ ಕರಗಿದಾಗ ಹಿಂತೆಗೆದುಕೊಳ್ಳುತ್ತದೆ, ನಂತರ ನಿಲ್ಲುತ್ತದೆ. ಅದನ್ನು ಹಿಂತೆಗೆದುಕೊಳ್ಳುವ ದೂರವು ನಿಮ್ಮ ಶಾಟ್ ಗಾತ್ರವಾಗಿದೆ. ಫ್ಲೈಟ್ಗಳ ಮೇಲೆ ಹಿಮ್ಮುಖವಾಗಿ ಸೋರಿಕೆಯಾಗುವ ಅಥವಾ ಚೆಕ್ ರಿಂಗ್ ಅನ್ನು ಮೀರಿದ ಯಾವುದೇ ಕರಗುವಿಕೆಯು ಆ ಮಾಪನವನ್ನು ಭ್ರಷ್ಟಗೊಳಿಸುತ್ತದೆ.
ಅಂತಿಮವಾಗಿ, ಸ್ಕ್ರೂ ಚುಚ್ಚುತ್ತದೆ. ಇದು ತಿರುಗುವುದನ್ನು ನಿಲ್ಲಿಸುತ್ತದೆ ಮತ್ತು ಪ್ಲಂಗರ್ನಂತೆ ಮುಂದಕ್ಕೆ ಚಲಿಸುತ್ತದೆ, ನಳಿಕೆಯ ಮೂಲಕ ಕರಗುವಂತೆ ಒತ್ತಾಯಿಸುತ್ತದೆ. ಈ ದ್ವಿಪಾತ್ರ, ತಿರುಗುವ ಮತ್ತು ಪರಸ್ಪರ, ಹೊರತೆಗೆಯುವ ಸ್ಕ್ರೂನಿಂದ ಇಂಜೆಕ್ಷನ್ ಸ್ಕ್ರೂ ಅನ್ನು ಪ್ರತ್ಯೇಕಿಸುತ್ತದೆ.
ಶಾಖ ವರ್ಗಾವಣೆ ಮತ್ತು ನಿಯಂತ್ರಣದಲ್ಲಿ ಬ್ಯಾರೆಲ್ನ ಪಾತ್ರ
ಬ್ಯಾರೆಲ್ ಬಿಸಿಯಾದ ಬೋರ್ನೊಂದಿಗೆ ನಿಖರವಾದ ಒತ್ತಡದ ಪಾತ್ರೆಯಾಗಿದೆ. ಇದು ಇಂಜೆಕ್ಷನ್ ಒತ್ತಡವನ್ನು ಹೊಂದಿರುತ್ತದೆ, ಬ್ಯಾಂಡ್ಗಳಿಂದ ಶಾಖವನ್ನು ಪಾಲಿಮರ್ಗೆ ವರ್ಗಾಯಿಸುತ್ತದೆ ಮತ್ತು ಸ್ಕ್ರೂ ವಸ್ತುವನ್ನು ಕತ್ತರಿ ಮಾಡುವ ಗಟ್ಟಿಯಾದ ಗೋಡೆಯನ್ನು ಒದಗಿಸುತ್ತದೆ.
ಅದರ ಬೋರ್ ಸುತ್ತಿನಲ್ಲಿ, ನೇರವಾಗಿ ಮತ್ತು ಆಯಾಮವಾಗಿ ಬಿಗಿಯಾಗಿರಬೇಕು. ಬೋರ್ ಗಾತ್ರವನ್ನು ಧರಿಸಿದಾಗ, ಸ್ಕ್ರೂ ಫ್ಲೈಟ್ ಮತ್ತು ಬ್ಯಾರೆಲ್ ಗೋಡೆಯ ನಡುವಿನ ತೆರವು ಬೆಳೆಯುತ್ತದೆ. ಕರಗಿ ನಂತರ ಮುಂದಕ್ಕೆ ಚಲಿಸುವ ಬದಲು ವಿಮಾನಗಳ ಮೇಲೆ ಹಿಮ್ಮುಖವಾಗಿ ಸೋರಿಕೆಯಾಗುತ್ತದೆ ಮತ್ತು ಪ್ಲಾಸ್ಟಿಟೈಸಿಂಗ್ ದರವು ಕುಸಿಯುತ್ತದೆ.
ಬ್ಯಾರೆಲ್ ತಾಪನವನ್ನು ಜೋನ್ ಮಾಡಲಾಗಿದೆ, ಸಾಮಾನ್ಯವಾಗಿ ಫೀಡ್, ಕಂಪ್ರೆಷನ್ ಮತ್ತು ಮೀಟರಿಂಗ್, ಪ್ರತಿಯೊಂದೂ ತನ್ನದೇ ಆದ ನಿಯಂತ್ರಕ ಮತ್ತು ಥರ್ಮೋಕೂಲ್ ಅನ್ನು ಹೊಂದಿರುತ್ತದೆ. ಡಿಸ್ಪ್ಲೇ ಸಾಮಾನ್ಯವಾಗಿರುವಾಗ ಒಂದು ವಲಯದಲ್ಲಿ ಡ್ರಿಫ್ಟೆಡ್ ಥರ್ಮೋಕೂಲ್ ತಿಂಗಳವರೆಗೆ ವಸ್ತುಗಳನ್ನು ಬೇಯಿಸಬಹುದು.
ಸ್ಕ್ರೂ ಮತ್ತು ಬ್ಯಾರೆಲ್ ಒಂದು ಸಿಸ್ಟಮ್ ಆಗಿ ಹೇಗೆ ಒಟ್ಟಿಗೆ ಕೆಲಸ ಮಾಡುತ್ತದೆ
ಎರಡು ಭಾಗಗಳು ಹೊಂದಾಣಿಕೆಯ ಜೋಡಿಯಾಗಿ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತವೆ ಮತ್ತು ಜೋಡಿಯನ್ನು ವಿವರಿಸುವ ಸಂಖ್ಯೆರೇಡಿಯಲ್ ಕ್ಲಿಯರೆನ್ಸ್: ಬ್ಯಾರೆಲ್ ಬೋರ್ ವ್ಯಾಸ ಮತ್ತು ಸ್ಕ್ರೂ ಫ್ಲೈಟ್ ವ್ಯಾಸದ ನಡುವಿನ ಅರ್ಧದಷ್ಟು ವ್ಯತ್ಯಾಸ.
ವಿನ್ಯಾಸದಿಂದ ತೆರವು ಚಿಕ್ಕದಾಗಿದೆ. ಹೊಸ ಸೆಟ್ಗಾಗಿ ಉದ್ಯಮದ ನಿಯಮವು ಪ್ರತಿ ಇಂಚಿನ ಸ್ಕ್ರೂ ವ್ಯಾಸಕ್ಕೆ ಸರಿಸುಮಾರು 0.001 ಇಂಚಿನ ಕ್ಲಿಯರೆನ್ಸ್ ಆಗಿದೆ. 60 ಮಿಮೀ (ಸುಮಾರು 2.36 ಇಂಚು) ಸ್ಕ್ರೂನಲ್ಲಿ, ಅದು ಪ್ರತಿ ಬದಿಗೆ 0.06 ಮಿಮೀ ಸಮೀಪದಲ್ಲಿದೆ. ನಿಮ್ಮ ಬಿಲ್ಡ್ ಡ್ರಾಯಿಂಗ್ ಅಧಿಕಾರವಾಗಿದೆ, ಮತ್ತು ಇದು ಯಾವಾಗಲೂ ನೀವು ಪರಿಶೀಲಿಸುವ ಸಂಖ್ಯೆಯಾಗಿರಬೇಕು.
ಆ ಸಣ್ಣ ಅಂತರವು ನಿಜವಾದ ಕೆಲಸವನ್ನು ಮಾಡುತ್ತದೆ. ಇದು ಹಿಂದೆ ಜಾರಿಬೀಳುವ ಬದಲು ಬ್ಯಾರೆಲ್ ಗೋಡೆಯ ವಿರುದ್ಧ ಪಾಲಿಮರ್ ಅನ್ನು ಕತ್ತರಿಸುವಂತೆ ಒತ್ತಾಯಿಸುತ್ತದೆ. ಕ್ಲಿಯರೆನ್ಸ್ ಅನ್ನು ಡಬಲ್ ಮಾಡಿ ಮತ್ತು ಕತ್ತರಿಸುವಿಕೆಯು ದುರ್ಬಲಗೊಳ್ಳುತ್ತದೆ, ಕರಗುವಿಕೆ ನಿಧಾನವಾಗುತ್ತದೆ, ಔಟ್ಪುಟ್ ಇಳಿಯುತ್ತದೆ ಮತ್ತು ಯಂತ್ರವು ಅಗತ್ಯವಿಲ್ಲದ ಶಾಖವನ್ನು ಸರಿದೂಗಿಸಲು ಪ್ರಯತ್ನಿಸುತ್ತದೆ.
ಕೇವಲ ಒಂದು ಭಾಗವನ್ನು ಬದಲಿಸುವುದು ಅಪರೂಪವಾಗಿ ಧರಿಸಿರುವ ಜೋಡಿಯನ್ನು ಸರಿಪಡಿಸುತ್ತದೆ. ಧರಿಸಿರುವ ಬ್ಯಾರೆಲ್ನ ಒಳಗಿನ ಹೊಸ ಸ್ಕ್ರೂ ಕಳೆದುಹೋದ ಅರ್ಧದಷ್ಟು ಕ್ಲಿಯರೆನ್ಸ್ ಅನ್ನು ಮಾತ್ರ ಮರುಸ್ಥಾಪಿಸುತ್ತದೆ, ಮತ್ತು ಅಸಾಮರಸ್ಯವು ಹೊಸ ಭಾಗವನ್ನು ಅದಕ್ಕಿಂತ ವೇಗವಾಗಿ ಧರಿಸುತ್ತದೆ.
ಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ ಸ್ಕ್ರೂನ ಅಂಗರಚನಾಶಾಸ್ತ್ರ
ಸ್ಟ್ಯಾಂಡರ್ಡ್ ಇಂಜೆಕ್ಷನ್ ಸ್ಕ್ರೂ ಮೂರು ವಲಯಗಳಾಗಿ ವಿಭಜಿಸುತ್ತದೆ ಜೊತೆಗೆ ಒಂದು ತುದಿ ಜೋಡಣೆ. ಪ್ರತಿಯೊಂದು ವಲಯವು ಒಂದು ಕೆಲಸವನ್ನು ಹೊಂದಿದೆ, ಮತ್ತು ಪ್ರತಿಯೊಂದೂ ನೀವು ಗುರುತಿಸಬಹುದಾದ ರೀತಿಯಲ್ಲಿ ವಿಫಲಗೊಳ್ಳುತ್ತದೆ.
| ವಲಯ | ಚಾನಲ್ ಆಳ | ಉದ್ಯೋಗ | ವೈಫಲ್ಯ ಹೇಗಿದೆ |
|---|---|---|---|
| ಫೀಡ್ | ಆಳವಾದ | ಗೋಲಿಗಳನ್ನು ತೆಗೆದುಕೊಳ್ಳಿ, ಅವುಗಳನ್ನು ಮುಂದಕ್ಕೆ ರವಾನಿಸಿ | ಸೇತುವೆ, ಹಸಿವು, ಅನಿಯಮಿತ ಆಹಾರ, ಅಸಮಂಜಸ ಚೇತರಿಕೆ |
| ಸಂಕೋಚನ (ಪರಿವರ್ತನೆ) | ಆಳವಿಲ್ಲದ | ಬ್ಯಾರೆಲ್ ಗೋಡೆಯ ವಿರುದ್ಧ ಪಾಲಿಮರ್ ಅನ್ನು ಕಾಂಪ್ಯಾಕ್ಟ್ ಮಾಡಿ ಮತ್ತು ಕರಗಿಸಿ | ಕರಗುವುದಿಲ್ಲ, ಕಳಪೆ ಮಿಶ್ರಣ, ಈ ವಲಯವು ಮೊದಲು ಧರಿಸುತ್ತದೆ |
| ಮೀಟರಿಂಗ್ | ಆಳವಿಲ್ಲದ | ಸ್ಥಿರವಾದ ಕರಗುವಿಕೆಯನ್ನು ಏಕರೂಪಗೊಳಿಸಿ ಮತ್ತು ಪಂಪ್ ಮಾಡಿ | ಶಾಟ್ ವ್ಯತ್ಯಾಸ, ತಾಪಮಾನ ಸ್ಪೈಕ್ಗಳು |
| ಟಿಪ್ ಮತ್ತು ಚೆಕ್ ರಿಂಗ್ | — | ಇಂಜೆಕ್ಷನ್ ಸಮಯದಲ್ಲಿ ಹಿಮ್ಮುಖ ಹರಿವಿನ ವಿರುದ್ಧ ಸೀಲ್ ಮಾಡಿ | ಶಾಟ್ ಗಾತ್ರದ ಡ್ರಿಫ್ಟ್, ಸಣ್ಣ ಹೊಡೆತಗಳು, ಕುಶನ್ ನಷ್ಟ |
ಫೀಡ್ ವಲಯ
ಆಳವಾದ ಚಾನೆಲ್ಗಳು ಹಾಪರ್ ಗಂಟಲಿನಿಂದ ಉಂಡೆಗಳನ್ನು ಹಿಡಿದು ಘನವಸ್ತುಗಳಾಗಿ ಮುಂದಕ್ಕೆ ಚಲಿಸುತ್ತವೆ. ಈ ವಲಯವು ಹೆಚ್ಚು ಕರಗುವುದಿಲ್ಲ. ಇದು ತಿಳಿಸುತ್ತದೆ.
ಫೀಡ್ ಸಮಸ್ಯೆಗಳು ಕರಗುವ ಸಮಸ್ಯೆಗಳ ಮುಖವಾಡ. ಗೋಲಿಗಳು ಗಂಟಲಿನಲ್ಲಿ ಸೇತುವೆಯಾಗಿದ್ದರೆ ಅಥವಾ ಫೀಡ್ ವಿಭಾಗವು ತುಂಬಾ ಬಿಸಿಯಾಗಿದ್ದರೆ ಮತ್ತು ಗೋಲಿಗಳು ಮೃದುವಾಗುತ್ತವೆ ಮತ್ತು ಬೇಗನೆ ಅಂಟಿಕೊಳ್ಳುತ್ತವೆ, ಸ್ಕ್ರೂ ಹಸಿವಿನಿಂದ ಬಳಲುತ್ತದೆ. ಚೇತರಿಕೆಯ ಸಮಯವು ಬದಲಾಗುತ್ತದೆ ಮತ್ತು ಶಾಟ್ ಗಾತ್ರವು ಅನುಸರಿಸುತ್ತದೆ. ನೀವು ಜ್ಯಾಮಿತಿಯನ್ನು ದೂಷಿಸುವ ಮೊದಲು ಫೀಡ್-ಥ್ರೋಟ್ ಕೂಲಿಂಗ್ ಅನ್ನು ಪರಿಶೀಲಿಸಿ.
ಸಂಕೋಚನ (ಪರಿವರ್ತನೆ) ವಲಯ
ಈ ವಿಭಾಗದ ಉದ್ದಕ್ಕೂ ಚಾನಲ್ ಆಳವಿಲ್ಲದಂತಾಗುತ್ತದೆ. ಆ ಆಳವಿಲ್ಲದಿರುವುದು ಬಿಸಿ ಬ್ಯಾರೆಲ್ ಗೋಡೆಯ ವಿರುದ್ಧ ಪಾಲಿಮರ್ ಅನ್ನು ಹಿಂಡುತ್ತದೆ ಮತ್ತು ಕರಗುವಿಕೆಯನ್ನು ಮಾಡುವ ಬರಿಯ ಶಾಖವನ್ನು ಉತ್ಪಾದಿಸುತ್ತದೆ.
ಸಂಕೋಚನ ವಲಯವು ಉಡುಗೆ ಕೇಂದ್ರೀಕರಿಸುತ್ತದೆ. ಇಲ್ಲಿ ಒತ್ತಡವು ಉತ್ತುಂಗಕ್ಕೇರುತ್ತದೆ, ಮತ್ತು ಅಪಘರ್ಷಕ ಭರ್ತಿಸಾಮಾಗ್ರಿಗಳು ಇಲ್ಲಿ ಗಟ್ಟಿಯಾಗಿ ರುಬ್ಬುತ್ತವೆ. ನೀವು ಧರಿಸಿರುವ ಸ್ಕ್ರೂ ಅನ್ನು ಅಳೆಯುವಾಗ, ಇಲ್ಲಿ ನೀವು ಮೊದಲು ಸಂಖ್ಯೆಗಳನ್ನು ಕಂಡುಕೊಳ್ಳುತ್ತೀರಿ.
ಮೀಟರಿಂಗ್ ವಲಯ
ಆಳವಿಲ್ಲದ, ಸ್ಥಿರ-ಆಳದ ಚಾನಲ್ಗಳು ಕರಗುವಿಕೆಯನ್ನು ಏಕರೂಪಗೊಳಿಸುತ್ತವೆ ಮತ್ತು ಸ್ಥಿರವಾದ ಒತ್ತಡದಲ್ಲಿ ಅದನ್ನು ಮುಂದಕ್ಕೆ ಪಂಪ್ ಮಾಡುತ್ತವೆ. ಈ ವಲಯವು ಶಾಟ್-ಟು-ಶಾಟ್ ಸ್ಥಿರತೆಯನ್ನು ನಿರ್ಧರಿಸುತ್ತದೆ.
ಮೀಟರಿಂಗ್-ಝೋನ್ ವೇರ್ ಅನ್ನು ಶಾಟ್ ವ್ಯತ್ಯಾಸವಾಗಿ ತೋರಿಸುತ್ತದೆ ಮತ್ತು ಅದೇ ಸೆಟ್ಪಾಯಿಂಟ್ಗಳಲ್ಲಿ ಕರಗುವ ತಾಪಮಾನ ಹೆಚ್ಚಾಗುತ್ತದೆ. ಅದೇ ವಸ್ತುವನ್ನು ಸರಿಸಲು ಸ್ಕ್ರೂ ಹೆಚ್ಚು ಶ್ರಮಿಸುತ್ತಿದೆ.
ಸ್ಕ್ರೂ ಟಿಪ್, ಚೆಕ್ ರಿಂಗ್ ಮತ್ತು ನಾನ್-ರಿಟರ್ನ್ ವಾಲ್ವ್
ಚೆಕ್ ರಿಂಗ್ ಅಸೆಂಬ್ಲಿ, ಕೆಲವೊಮ್ಮೆ ರಿಟರ್ನ್ ಅಲ್ಲದ ಕವಾಟ ಎಂದು ಕರೆಯಲ್ಪಡುತ್ತದೆ, ಇದು ಪಡೆಯುವುದಕ್ಕಿಂತ ಹೆಚ್ಚಿನ ಗಮನಕ್ಕೆ ಅರ್ಹವಾಗಿದೆ. ಇದು ಸ್ಕ್ರೂ ತುದಿಯಲ್ಲಿ ಕುಳಿತು ಒಂದು ಕೆಲಸವನ್ನು ಮಾಡುತ್ತದೆ: ಇಂಜೆಕ್ಷನ್ ಸಮಯದಲ್ಲಿ ಅದು ಮುಚ್ಚುತ್ತದೆ, ಆದ್ದರಿಂದ ಕರಗುವಿಕೆಯು ಸ್ಕ್ರೂ ಮೇಲೆ ಹಿಂತಿರುಗುವ ಬದಲು ಅಚ್ಚಿನೊಳಗೆ ಹೋಗುತ್ತದೆ.
ಇದು ಸೀಲಿಂಗ್ ಅನ್ನು ನಿಲ್ಲಿಸಿದಾಗ, ನೀವು ಶಾಟ್-ಗಾತ್ರದ ವ್ಯತ್ಯಾಸ, ಸಣ್ಣ ಹೊಡೆತಗಳು ಮತ್ತು ಕಣ್ಮರೆಯಾಗುತ್ತಿರುವ ಕುಶನ್ ಅನ್ನು ಪಡೆಯುತ್ತೀರಿ. ಮೋಲ್ಡರ್ಗಳು ಇಂಜೆಕ್ಷನ್ ಒತ್ತಡವನ್ನು ಸರಿಹೊಂದಿಸಲು ವಾರಗಳನ್ನು ಕಳೆಯುತ್ತಾರೆ, ಸಮಯವನ್ನು ಹಿಡಿದಿಟ್ಟುಕೊಳ್ಳುತ್ತಾರೆ ಮತ್ತು ತಾಪಮಾನವನ್ನು ಬೆನ್ನಟ್ಟುತ್ತಾರೆ. ಯಾವುದೂ ಕೆಲಸ ಮಾಡುವುದಿಲ್ಲ, ಏಕೆಂದರೆ ಕರಗುವಿಕೆಯು ಧರಿಸಿರುವ ಉಂಗುರದ ಹಿಂದೆ ಹಿಂದೆ ಸರಿಯುತ್ತಿದೆ.
ಮೂರು ಸಂಕೇತಗಳು ನಿರ್ದಿಷ್ಟವಾಗಿ ಚೆಕ್ ರಿಂಗ್ನಲ್ಲಿ ಸೂಚಿಸುತ್ತವೆ. ಕುಶನ್ ಸ್ಥಿರವಾಗಿರುವುದಕ್ಕಿಂತ ಶಾಟ್ನಿಂದ ಶಾಟ್ಗೆ ಬದಲಾಗುತ್ತದೆ. ಯಂತ್ರವು ಸಾಮಾನ್ಯ ಚೇತರಿಕೆಯ ವರದಿ ಮಾಡುವಾಗ ಶಾಟ್ ತೂಕದ ಡ್ರಿಫ್ಟ್ಗಳು. ಮತ್ತು ಪುನರಾವರ್ತಿತ ಪ್ರಕ್ರಿಯೆಯು ರಾಳ ಅಥವಾ ಸೆಟ್ಟಿಂಗ್ನಲ್ಲಿ ಬದಲಾವಣೆಯಿಲ್ಲದೆ ಇದ್ದಕ್ಕಿದ್ದಂತೆ ಅನಿಯಮಿತವಾಗಿ ಬದಲಾಗುತ್ತದೆ.
ಕೀ ಸ್ಕ್ರೂ ಜ್ಯಾಮಿತಿ ನಿಯತಾಂಕಗಳು
ನಾಲ್ಕು ಸಂಖ್ಯೆಗಳು ಇಂಜೆಕ್ಷನ್ ಸ್ಕ್ರೂ ಅನ್ನು ವಿವರಿಸುತ್ತವೆ. ಅವುಗಳನ್ನು ಅರ್ಥಮಾಡಿಕೊಳ್ಳಿ, ಮತ್ತು ಪೂರೈಕೆದಾರರ ಉಲ್ಲೇಖವು ಕಪ್ಪು ಪೆಟ್ಟಿಗೆಯಾಗಿ ನಿಲ್ಲುತ್ತದೆ.
L/D ಅನುಪಾತ: ವ್ಯಾಖ್ಯಾನ, ಸೂತ್ರ ಮತ್ತು ರೆಸಿನ್ನಿಂದ ಶಿಫಾರಸು ಮಾಡಲಾದ ಮೌಲ್ಯಗಳು
ಎಲ್/ಡಿ ಅನುಪಾತಸ್ಕ್ರೂನ ಕೆಲಸದ ಉದ್ದವನ್ನು ಅದರ ಹೊರಗಿನ ವ್ಯಾಸದಿಂದ ಭಾಗಿಸಲಾಗಿದೆ. ಅಗಲಕ್ಕಿಂತ 22 ಪಟ್ಟು ಉದ್ದವಿರುವ ಸ್ಕ್ರೂ L/D 22:1 ಅನ್ನು ಹೊಂದಿರುತ್ತದೆ. ಸೂತ್ರವು ಸರಳವಾಗಿ L ಅನ್ನು D ಯಿಂದ ಭಾಗಿಸಲಾಗಿದೆ, ಮತ್ತು ಅನುಪಾತವು ಗಾತ್ರದೊಂದಿಗೆ ಮಾಪಕಗಳು: 22:1 ನಲ್ಲಿ 50 mm ಸ್ಕ್ರೂ 1,100 mm ಕೆಲಸದ ಉದ್ದವನ್ನು ಹೊಂದಿದೆ.
ಸ್ಕ್ರೂ ಕರಗಲು, ಮಿಶ್ರಣ ಮಾಡಲು ಮತ್ತು ಏಕರೂಪಗೊಳಿಸಲು ಎಷ್ಟು ಜಾಗವನ್ನು L/D ನಿಯಂತ್ರಿಸುತ್ತದೆ. ಮುಂದೆ ಹೆಚ್ಚು ಕರಗುವ ಸಾಮರ್ಥ್ಯ ಮತ್ತು ಉತ್ತಮ ಮಿಶ್ರಣವನ್ನು ನೀಡುತ್ತದೆ. ಚಿಕ್ಕದು ಕಡಿಮೆ ನಿವಾಸ ಸಮಯವನ್ನು ನೀಡುತ್ತದೆ, ಇದು ಶಾಖ-ಸೂಕ್ಷ್ಮ ರಾಳಗಳನ್ನು ರಕ್ಷಿಸುತ್ತದೆ.
ಇಂಜೆಕ್ಷನ್ ಸ್ಕ್ರೂಗಳು ಹೊರತೆಗೆಯುವ ಸ್ಕ್ರೂಗಳಿಗಿಂತ ಚಿಕ್ಕದಾಗಿರುತ್ತವೆ. ಸ್ಕ್ರೂ ನಿರಂತರವಾಗಿ ಪಂಪ್ ಮಾಡುವ ಬದಲು ಒಂದು ಸಮಯದಲ್ಲಿ ಒಂದು ಶಾಟ್ ಅನ್ನು ಸಿದ್ಧಪಡಿಸುತ್ತದೆ ಮತ್ತು ಶಾಟ್ಗಳ ನಡುವೆ ಬ್ಯಾರೆಲ್ನಲ್ಲಿ ವಸ್ತು ಇರುತ್ತದೆ. ರಲ್ಲಿಎಲ್/ಡಿ ಅನುಪಾತ ಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ಅಭ್ಯಾಸದಲ್ಲಿ, ಹೆಚ್ಚಿನ ಯಂತ್ರಗಳು 18:1 ಮತ್ತು 25:1 ರ ನಡುವೆ ಬೀಳುತ್ತವೆ, ಸಾಮಾನ್ಯ ಉದ್ದೇಶದ ಯಂತ್ರಗಳಲ್ಲಿ 20:1 ರಿಂದ 22:1 ಸಾಮಾನ್ಯವಾಗಿದೆ.
PVC ಯಂತಹ ಶಾಖ-ಸೂಕ್ಷ್ಮ ರಾಳಗಳು ಕಡಿಮೆ ತುದಿಗೆ ಒಲವು ತೋರುತ್ತವೆ, ಆದ್ದರಿಂದ ವಸ್ತುವು ಕಡಿಮೆ ಸಮಯವನ್ನು ಬಿಸಿಯಾಗಿ ಕಳೆಯುತ್ತದೆ. ಸಂಪೂರ್ಣವಾಗಿ ಕರಗುವ ಅಗತ್ಯವಿರುವ ಎಂಜಿನಿಯರಿಂಗ್ ಪ್ಲಾಸ್ಟಿಕ್ಗಳು ದೀರ್ಘಾವಧಿಯ ಅಂತ್ಯಕ್ಕೆ ಅನುಕೂಲಕರವಾಗಿವೆ. ನಮ್ಮ L/D ಅನುಪಾತ ಮಾರ್ಗದರ್ಶಿಯು ವ್ಯಾಪಾರ-ವಹಿವಾಟುಗಳನ್ನು ಆಳವಾಗಿ ಒಳಗೊಳ್ಳುತ್ತದೆ.
ಸಂಕೋಚನ ಅನುಪಾತ: ಇದು ಶಿಯರ್ ಹೀಟ್ ಮತ್ತು ಮೆಲ್ಟ್ ಗುಣಮಟ್ಟವನ್ನು ಹೇಗೆ ಪ್ರಭಾವಿಸುತ್ತದೆ
ಸಂಕೋಚನ ಅನುಪಾತಫೀಡ್ ವಲಯದಲ್ಲಿನ ಚಾನಲ್ ಆಳವನ್ನು ಮೀಟರಿಂಗ್ ವಲಯದಲ್ಲಿನ ಚಾನಲ್ ಆಳಕ್ಕೆ ಹೋಲಿಸುತ್ತದೆ. ಅದರ ಮೀಟರಿಂಗ್ ಚಾನಲ್ಗಿಂತ ಮೂರು ಪಟ್ಟು ಆಳವಾದ ಫೀಡ್ ಚಾನಲ್ ಹೊಂದಿರುವ ಸ್ಕ್ರೂ 3:1 ರ ಸಂಕುಚಿತ ಅನುಪಾತವನ್ನು ಹೊಂದಿದೆ.
ಸಂಕೋಚನ ಅನುಪಾತವು ಸ್ಕ್ರೂ ವಸ್ತುವನ್ನು ಎಷ್ಟು ಗಟ್ಟಿಯಾಗಿ ಕೆಲಸ ಮಾಡುತ್ತದೆ ಎಂಬುದನ್ನು ಹೊಂದಿಸುತ್ತದೆ. ಹೆಚ್ಚಿನ ಸಂಕೋಚನ ಎಂದರೆ ಹೆಚ್ಚು ಕತ್ತರಿ, ಹೆಚ್ಚು ಯಾಂತ್ರಿಕ ಶಾಖ ಮತ್ತು ಹೆಚ್ಚು ಆಕ್ರಮಣಕಾರಿ ಕರಗುವಿಕೆ. ಲೋವರ್ ಕಂಪ್ರೆಷನ್ ಪಾಲಿಮರ್ ಅನ್ನು ನಿಧಾನವಾಗಿ ಪರಿಗಣಿಸುತ್ತದೆ.
ಅದನ್ನು ರಾಳಕ್ಕೆ ಹೊಂದಿಸಿ, ದೊಡ್ಡ ಸಂಖ್ಯೆಯ ಆದ್ಯತೆಗೆ ಅಲ್ಲ. ಕಡಿಮೆ-ಸ್ನಿಗ್ಧತೆಯ ಪಾಲಿಯೋಲಿಫಿನ್ಗಳು ಶುದ್ಧವಾಗಿ ಕರಗಲು ಧನಾತ್ಮಕ ಕತ್ತರಿ ಅಗತ್ಯವಿದೆ. PVC, PC, ಮತ್ತು POM ನಂತಹ ಶಾಖ-ಸೂಕ್ಷ್ಮ ರಾಳಗಳು PE ನುಣುಚಿಕೊಳ್ಳುವ ಕತ್ತರಿ ಅಡಿಯಲ್ಲಿ ಕುಸಿಯುತ್ತವೆ. ನಮ್ಮ ಸಂಕುಚಿತ ಅನುಪಾತ ಮಾರ್ಗದರ್ಶಿ ಶ್ರೇಣಿಗಳ ಮೂಲಕ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತದೆ.
ಫ್ಲೈಟ್ ಡೆಪ್ತ್, ಚಾನೆಲ್ ಅಗಲ ಮತ್ತು ಔಟ್ಪುಟ್ನಲ್ಲಿ ಅವುಗಳ ಪ್ರಭಾವ
ಸಂಕೋಚನ ಅನುಪಾತವು ಒಂದು ಅನುಪಾತವಾಗಿದೆ, ಮತ್ತು ಒಂದೇ ಅನುಪಾತದೊಂದಿಗೆ ಎರಡು ತಿರುಪುಮೊಳೆಗಳು ವಿಭಿನ್ನವಾಗಿ ವರ್ತಿಸಬಹುದು. ಸಂಪೂರ್ಣ ಆಳವು ಮುಖ್ಯವಾಗಿದೆ.
ಆಳವಾದ ಮೀಟರಿಂಗ್ ಚಾನಲ್ ಪ್ರತಿ ಕ್ರಾಂತಿಗೆ ಹೆಚ್ಚಿನ ವಸ್ತುಗಳನ್ನು ಚಲಿಸುತ್ತದೆ, ಪ್ಲಾಸ್ಟಿಸಿಂಗ್ ದರವನ್ನು ಹೆಚ್ಚಿಸುತ್ತದೆ, ಆದರೆ ಇದು ಕಡಿಮೆ ಸಂಪೂರ್ಣವಾಗಿ ಮಿಶ್ರಣವಾಗುತ್ತದೆ ಮತ್ತು ಕಡಿಮೆ ಏಕರೂಪದ ಕರಗುವಿಕೆಯನ್ನು ನೀಡುತ್ತದೆ. ಒಂದು ಆಳವಿಲ್ಲದ ಮೀಟರಿಂಗ್ ಚಾನಲ್ ಉತ್ತಮವಾಗಿ ಮಿಶ್ರಣಗೊಳ್ಳುತ್ತದೆ ಮತ್ತು ಪ್ರತಿ ತಿರುವಿನಲ್ಲಿ ಕಡಿಮೆ ಔಟ್ಪುಟ್ನಲ್ಲಿ ಹೆಚ್ಚು ಸ್ಥಿರವಾದ ತಾಪಮಾನವನ್ನು ನೀಡುತ್ತದೆ.
ಹಾರಾಟದ ಅಗಲ ಮತ್ತು ಹೆಲಿಕ್ಸ್ ಕೋನವು ರವಾನಿಸುವ ದಕ್ಷತೆಯ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ ಮತ್ತು ಫ್ಲೈಟ್ ಲ್ಯಾಂಡ್ನಲ್ಲಿ ವಸ್ತುವು ನೋಡುವ ಕತ್ತರಿ. ಇವುಗಳು ನಿಮ್ಮ ಪ್ರಕ್ರಿಯೆಯನ್ನು ಸ್ಕ್ರೂ ಡಿಸೈನರ್ಗೆ ವಿವರಿಸುವ ಮೂಲಕ ನೀವು ನಿರ್ದಿಷ್ಟಪಡಿಸುವ ವಿನ್ಯಾಸ ವಿವರಗಳಾಗಿವೆ, ನೀವು ಟೇಬಲ್ನಿಂದ ಆರಿಸಬೇಕಾದ ಸಂಖ್ಯೆಗಳಲ್ಲ.
ಸ್ಕ್ರೂ ವ್ಯಾಸ ಮತ್ತು ಶಾಟ್ ಗಾತ್ರದ ಸಂಬಂಧ
ಸ್ಕ್ರೂ ವ್ಯಾಸವು ಯಂತ್ರದ ಶಾಟ್ ಸಾಮರ್ಥ್ಯವನ್ನು ಹೊಂದಿಸುತ್ತದೆ. ಒಂದು ದೊಡ್ಡ ತಿರುಪು ಪ್ರತಿ ಮಿಲಿಮೀಟರ್ ಫಾರ್ವರ್ಡ್ ಟ್ರಾವೆಲ್ಗೆ ಹೆಚ್ಚಿನ ಪರಿಮಾಣವನ್ನು ಸ್ಥಳಾಂತರಿಸುತ್ತದೆ, ಆದ್ದರಿಂದ ಇದು ದೊಡ್ಡ ಹೊಡೆತವನ್ನು ನೀಡುತ್ತದೆ.
ಪ್ರಾಯೋಗಿಕ ನಿಯಮವು ಆರಾಮ ಬ್ಯಾಂಡ್ ಆಗಿದೆ, ಕಠಿಣ ಮಿತಿಯಲ್ಲ. ಬ್ಯಾರೆಲ್ನ ಸಾಮರ್ಥ್ಯದ ಒಂದು ಸಣ್ಣ ಭಾಗವನ್ನು ಬಳಸುವ ಶಾಟ್ ಅನ್ನು ರನ್ ಮಾಡಿ ಮತ್ತು ವಸ್ತುವು ಬ್ಯಾರೆಲ್ನಲ್ಲಿ ತುಂಬಾ ಉದ್ದವಾಗಿ ಕುಳಿತುಕೊಳ್ಳುತ್ತದೆ, ಶಾಖದ ಮೂಲಕ ಸೈಕ್ಲಿಂಗ್ ಮಾಡುತ್ತದೆ ಮತ್ತು ಕೆಡಿಸುತ್ತದೆ. ಸುಮಾರು ಪೂರ್ಣ ಸಾಮರ್ಥ್ಯದಲ್ಲಿ ರನ್ ಮಾಡಿ ಮತ್ತು ಸ್ಥಿರವಾದ ಪ್ಯಾಕಿಂಗ್ಗೆ ಅಗತ್ಯವಿರುವ ಕುಶನ್ ಅನ್ನು ನೀವು ಕಳೆದುಕೊಳ್ಳುತ್ತೀರಿ.
ಹೆಚ್ಚಿನ ಮೋಲ್ಡರ್ಗಳು ಬ್ಯಾರೆಲ್ನ ಬಳಸಬಹುದಾದ ಶ್ರೇಣಿಯ ಮಧ್ಯದಲ್ಲಿ ಎಲ್ಲೋ ಒಂದು ಹೊಡೆತವನ್ನು ಗುರಿಯಾಗಿಸುತ್ತಾರೆ. ನಿಮ್ಮ ಭಾಗವು ಆ ಬ್ಯಾಂಡ್ನ ಹೊರಗೆ ಕುಳಿತಿದ್ದರೆ, ಸರಿಯಾದ ಫಿಕ್ಸ್ ವಿಭಿನ್ನ ಸ್ಕ್ರೂ ವ್ಯಾಸವಾಗಿದೆ, ಗಟ್ಟಿಯಾದ ಯಂತ್ರ ಸೆಟ್ಟಿಂಗ್ ಅಲ್ಲ.
ನಮ್ಮ ಪ್ರಕಟಿತ ಆಯಾಮ ಕೋಷ್ಟಕ ಇಲ್ಲಿದೆ, ಇದು ನಾವು ನಿರ್ಮಿಸುವ ಶ್ರೇಣಿಯಾದ್ಯಂತ ಶಾಟ್ ಸಾಮರ್ಥ್ಯದ ಟ್ರ್ಯಾಕ್ಗಳು ಸ್ಕ್ರೂ ಮತ್ತು ಬ್ಯಾರೆಲ್ ಗಾತ್ರವನ್ನು ಹೇಗೆ ತೋರಿಸುತ್ತದೆ ಎಂಬುದನ್ನು ತೋರಿಸುತ್ತದೆ. ನಿಮ್ಮ ಯಂತ್ರವನ್ನು ಪತ್ತೆಹಚ್ಚಲು ಅಥವಾ ಪೂರೈಕೆದಾರರು ನಿಮ್ಮನ್ನು ಉಲ್ಲೇಖಿಸುತ್ತಿರುವ ವ್ಯಾಸವನ್ನು ವಿವೇಕ-ಪರಿಶೀಲಿಸಲು ಇದನ್ನು ಬಳಸಿ.
| ಶಾಟ್ (ಗ್ರಾಂ) | ಸ್ಕ್ರೂ Ø × ಉದ್ದ (ಮಿಮೀ) | ಬ್ಯಾರೆಲ್ Ø × ಉದ್ದ (ಮಿಮೀ) |
|---|---|---|
| 30-90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100-150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250-400 | Φ45 × 1210 | Φ115 × 1165 |
| 300-500 | Φ50 × 1300 | Φ125 × 1260 |
| 450-600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100-150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | Φ210 × 2000 |
| 250-500 | Φ100 × 2600 | Φ230 × 2405 |
| 300-600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
ಅದರಲ್ಲಿ ಓದಲು ಎರಡು ವಿಷಯಗಳು. ಭೌತಶಾಸ್ತ್ರದ ಬೇಡಿಕೆಯಂತೆ ಶಾಟ್ ಸಾಮರ್ಥ್ಯವು ವ್ಯಾಸದೊಂದಿಗೆ ಏರುತ್ತದೆ. ಮತ್ತು ಬ್ಯಾರೆಲ್ ಹೊರಗಿನ ವ್ಯಾಸವು ಅದರೊಂದಿಗೆ ಬೆಳೆಯುತ್ತದೆ, ಅದಕ್ಕಾಗಿಯೇ ದೊಡ್ಡ ಸ್ಕ್ರೂ ಎಂದಿಗೂ ಉಚಿತ ಅಪ್ಗ್ರೇಡ್ ಆಗಿರುವುದಿಲ್ಲ: ಇದು ವಿಭಿನ್ನ ಯಂತ್ರ ಗಾತ್ರದ ವರ್ಗವಾಗಿದೆ.
ಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ ಸ್ಕ್ರೂಗಳ ವಿಧಗಳು: ನಿಮಗೆ ಯಾವುದು ಬೇಕು?
ಐದು ಸ್ಕ್ರೂ ಕುಟುಂಬಗಳು ಪ್ರತಿಯೊಂದು ಇಂಜೆಕ್ಷನ್ ಅಪ್ಲಿಕೇಶನ್ ಅನ್ನು ಒಳಗೊಂಡಿರುತ್ತವೆ. ಸರಿಯಾದದು ನಿಮ್ಮ ರಾಳ ಮತ್ತು ನಿಮ್ಮ ಭಾಗದ ಬೇಡಿಕೆಯ ಮೇಲೆ ಅವಲಂಬಿತವಾಗಿರುತ್ತದೆ.
| ಸ್ಕ್ರೂ ಪ್ರಕಾರ | ಅದು ಏನು ಮಾಡುತ್ತದೆ | ಅತ್ಯುತ್ತಮವಾದದ್ದು | ದೌರ್ಬಲ್ಯ |
|---|---|---|---|
| ಸಾಮಾನ್ಯ ಉದ್ದೇಶ (GP) | ಏಕ ವಿಮಾನ, ಮೂರು ಪ್ರಮಾಣಿತ ವಲಯಗಳು | PE, PP, PS, ABS, ಹೆಚ್ಚಿನ ಸರಕು ರಾಳಗಳು | ರಾಜಿ ರೇಖಾಗಣಿತ; ಬೇಡಿಕೆಯ ರಾಳಗಳೊಂದಿಗೆ ಹೋರಾಡುತ್ತಾನೆ |
| ತಡೆಗೋಡೆ | ಎರಡನೇ ಹಾರಾಟವು ಘನ ಹಾಸಿಗೆಯನ್ನು ಕರಗುವ ಪೂಲ್ನಿಂದ ಪ್ರತ್ಯೇಕಿಸುತ್ತದೆ | ಉತ್ತಮ ಕರಗುವಿಕೆ, ಹೆಚ್ಚಿನ ಉತ್ಪಾದನೆ, ಕರಗದ-ಸೂಕ್ಷ್ಮ ಭಾಗಗಳು | ಹೆಚ್ಚು ವೆಚ್ಚವಾಗುತ್ತದೆ; ಸುಲಭವಾದ ರಾಳಗಳ ಮೇಲೆ ಅತಿಯಾಗಿ ಕೊಲ್ಲುವುದು |
| ಮಿಶ್ರಣ / ಸಂಯೋಜನೆ | ಮ್ಯಾಡಾಕ್ ಅಥವಾ ಪಿನ್ ಮಿಕ್ಸಿಂಗ್ ವಿಭಾಗಗಳನ್ನು ಸೇರಿಸುತ್ತದೆ | ಬಣ್ಣದ ಮಾಸ್ಟರ್ಬ್ಯಾಚ್, ತುಂಬಿದ ಸಂಯುಕ್ತಗಳು, ಸ್ಟ್ರೀಕ್-ಸೆನ್ಸಿಟಿವ್ ಭಾಗಗಳು | ಹೆಚ್ಚುವರಿ ಕತ್ತರಿ; ಶಾಖ-ಸೂಕ್ಷ್ಮ ರಾಳಗಳಿಗೆ ತಪ್ಪು |
| ಗಾಳಿ (ಎರಡು-ಹಂತ) | ಡಿಕಂಪ್ರೆಷನ್ ಝೋನ್ ಜೊತೆಗೆ ವೆಂಟ್ ಪೋರ್ಟ್ ಬಾಷ್ಪಶೀಲತೆಯನ್ನು ಎಳೆಯುತ್ತದೆ | ಒಣಗಿಸುವುದು ಅಪ್ರಾಯೋಗಿಕವಾಗಿರುವ ಹೈಗ್ರೊಸ್ಕೋಪಿಕ್ ರಾಳಗಳು | ಸಂಕೀರ್ಣ; ಹೊಂದಿಕೆಯಾಗದಿದ್ದರೆ ತೆರಪಿನ ಜೊಲ್ಲು ಸುರಿಸಬಹುದಾಗಿದೆ |
| PVC-ನಿರ್ದಿಷ್ಟ | ಕಡಿಮೆ ಸಂಕೋಚನ, ನಯಗೊಳಿಸಿದ ಮೇಲ್ಮೈಗಳು, ಸತ್ತ ತಾಣಗಳಿಲ್ಲ | ಕಠಿಣ ಮತ್ತು ಹೊಂದಿಕೊಳ್ಳುವ PVC | ಉದ್ದೇಶ-ನಿರ್ಮಿತ; ಸಾಮಾನ್ಯ ಉದ್ದೇಶದ ತಿರುಪು ಅಲ್ಲ |
ಸಾಮಾನ್ಯ ಉದ್ದೇಶ (GP) ಸ್ಕ್ರೂ: ಅತ್ಯಂತ ಸಾಮಾನ್ಯ, ಉತ್ತಮ?
GP ಸ್ಕ್ರೂ ಒಂದು ರಾಜಿ, ಮತ್ತು ಒಳ್ಳೆಯದು. ಇದು PE, PP, PS, ಮತ್ತು ABS ಅನ್ನು ಸ್ವೀಕಾರಾರ್ಹವಾಗಿ ನಡೆಸುತ್ತದೆ, ಇದು ಹೆಚ್ಚಿನ ಸರಕು ಮೋಲ್ಡಿಂಗ್ ಅನ್ನು ಒಳಗೊಳ್ಳುತ್ತದೆ. ಮೆಷಿನ್ ಬಿಲ್ಡರ್ಗಳು ಅದನ್ನು ಪ್ರಮಾಣಿತವಾಗಿ ಸಾಗಿಸುತ್ತಾರೆ ಏಕೆಂದರೆ ನೀವು ಏನು ಓಡುತ್ತೀರಿ ಎಂದು ಅವರಿಗೆ ತಿಳಿದಿಲ್ಲದಿದ್ದಾಗ ಇದು ಸುರಕ್ಷಿತ ಡೀಫಾಲ್ಟ್ ಆಗಿದೆ.
ರಾಳವು ಬೇಡಿಕೆಯಿರುವಾಗ ರಾಜಿ ನಿಮಗೆ ವೆಚ್ಚವಾಗುತ್ತದೆ. ಗಾಜಿನಿಂದ ತುಂಬಿದ ನೈಲಾನ್ನಲ್ಲಿ ಜಿಪಿ ಸ್ಕ್ರೂ ವೇಗವಾಗಿ ಧರಿಸುತ್ತದೆ. ರಿಜಿಡ್ ಪಿವಿಸಿಯಲ್ಲಿನ ಜಿಪಿ ಸ್ಕ್ರೂ ವಸ್ತುವನ್ನು ಕೆಡಿಸುತ್ತದೆ. ತೆಳುವಾದ ಗೋಡೆಯ ಭಾಗದಲ್ಲಿ ಗರಿಷ್ಠ ಔಟ್ಪುಟ್ಗಾಗಿ ತಳ್ಳಲಾದ ಜಿಪಿ ಸ್ಕ್ರೂ ಕರಗುವಿಕೆಯನ್ನು ನೀಡುತ್ತದೆ. ಅವುಗಳಲ್ಲಿ ಯಾವುದಾದರೂ ನಿಮ್ಮ ಪ್ರಕ್ರಿಯೆಯನ್ನು ವಿವರಿಸಿದಾಗ, ಉದ್ದೇಶ-ನಿರ್ಮಿತ ಸ್ಕ್ರೂ ಸ್ಕ್ರ್ಯಾಪ್ನಲ್ಲಿ ಮಾತ್ರ ಪಾವತಿಸುತ್ತದೆ.
ತಡೆಗೋಡೆ ಸ್ಕ್ರೂ: ಬೆಟರ್ ಮೆಲ್ಟ್ ಬೇರ್ಪಡಿಕೆ ಮತ್ತು ಏಕರೂಪತೆ
ತಡೆಗೋಡೆ ತಿರುಪು ಕರಗುವ ವಲಯದ ಮೂಲಕ ಎರಡನೇ ಹಾರಾಟವನ್ನು ಸೇರಿಸುತ್ತದೆ. ಆ ಹಾರಾಟವು ಈಗಾಗಲೇ ರೂಪುಗೊಂಡ ಕರಗುವಿಕೆಯಿಂದ ಉಳಿದ ಘನ ಉಂಡೆಗಳನ್ನು ಭೌತಿಕವಾಗಿ ಪ್ರತ್ಯೇಕಿಸುತ್ತದೆ ಮತ್ತು ಬಿಸಿ ಬ್ಯಾರೆಲ್ ಗೋಡೆಯ ವಿರುದ್ಧ ಘನವಸ್ತುಗಳನ್ನು ಒತ್ತುವಂತೆ ಮಾಡುತ್ತದೆ, ಅಲ್ಲಿ ಅವು ಕರಗುವುದನ್ನು ಮುಂದುವರಿಸುತ್ತವೆ.
ತಡೆಗೋಡೆಯಿಲ್ಲದೆ, ಘನ ಕಣಗಳು ಕರಗುವ ಕೊಳದೊಳಗೆ ಅಡಗಿಕೊಳ್ಳುತ್ತವೆ, ಗೋಡೆಯಿಂದ ಬೇರ್ಪಡಿಸಲ್ಪಟ್ಟಿರುತ್ತವೆ ಮತ್ತು ಕರಗಿಹೋಗದಂತೆ ನಳಿಕೆಯವರೆಗೂ ಬದುಕಬಲ್ಲವು. ಒಂದರೊಂದಿಗೆ, ಕರಗುವಿಕೆಯು ಹೆಚ್ಚು ಸಂಪೂರ್ಣವಾಗಿ ಮತ್ತು ಹೆಚ್ಚು ಸ್ಥಿರವಾಗಿ ಮುಕ್ತಾಯಗೊಳ್ಳುತ್ತದೆ.
ಪಾವತಿಯು ಅದೇ ಅಥವಾ ಹೆಚ್ಚಿನ ಔಟ್ಪುಟ್ನಲ್ಲಿ ಉತ್ತಮವಾದ ಏಕರೂಪತೆಯನ್ನು ಕರಗಿಸುತ್ತದೆ, ಇದು ಕಡಿಮೆ ಕರಗುವಿಕೆಗಳು, ಬಿಗಿಯಾದ ಶಾಟ್ ನಿಯಂತ್ರಣ ಮತ್ತು ವಿಶಾಲವಾದ ಪ್ರಕ್ರಿಯೆ ವಿಂಡೋವನ್ನು ತೋರಿಸುತ್ತದೆ. ತೆಳುವಾದ-ಗೋಡೆಯ ಪ್ಯಾಕೇಜಿಂಗ್, ಆಪ್ಟಿಕಲ್ ಭಾಗಗಳು ಅಥವಾ ಕರಗದ-ಸೂಕ್ಷ್ಮವಾದ ಯಾವುದನ್ನಾದರೂ ಚಾಲನೆಯಲ್ಲಿರುವ ಮೋಲ್ಡರ್ಗಳು ಹೆಸರಿನಿಂದ ಒಂದನ್ನು ಕೇಳಬೇಕು.
ಮಿಕ್ಸಿಂಗ್ / ಕಾಂಪೌಂಡಿಂಗ್ ಸ್ಕ್ರೂ: ತುಂಬಿದ ಮತ್ತು ಬಣ್ಣದ ಮಾಸ್ಟರ್ಬ್ಯಾಚ್ ವಸ್ತುಗಳಿಗೆ
ಮಿಕ್ಸಿಂಗ್ ಸ್ಕ್ರೂಗಳು ಮೀಸಲಾದ ಮಿಶ್ರಣ ವಿಭಾಗವನ್ನು ಸೇರಿಸುತ್ತವೆ, ಸಾಮಾನ್ಯವಾಗಿ ತುದಿಯ ಬಳಿ. ಮ್ಯಾಡಾಕ್ (ಕೊಳಲು) ವಿಭಾಗಗಳು ಕಿರಿದಾದ ಅಂತರಗಳ ಮೂಲಕ ಕರಗುತ್ತವೆ, ಕರಗಿಸದ ಕಣಗಳನ್ನು ಕತ್ತರಿ ಮೂಲಕ ಒಡೆಯುತ್ತವೆ. ಪಿನ್ ಮಿಕ್ಸರ್ಗಳು ಹರಿವನ್ನು ವಿಭಜಿಸುತ್ತವೆ ಮತ್ತು ಪುನಃ ಸಂಯೋಜಿಸುತ್ತವೆ, ಬಣ್ಣ ಮತ್ತು ಫಿಲ್ಲರ್ ಅನ್ನು ವಿತರಿಸುತ್ತವೆ.
ಬಣ್ಣದ ಗೆರೆಯು ಗುಣಮಟ್ಟದ ಸಮಸ್ಯೆಯಾಗಿರುವಾಗ, ಮಾಸ್ಟರ್ಬ್ಯಾಚ್ ಪ್ರಸರಣವು ಮುಖ್ಯವಾದಾಗ ಅಥವಾ ಫಿಲ್ಲರ್ ವಿತರಣೆಯು ಭಾಗ ಕಾರ್ಯಕ್ಷಮತೆಯನ್ನು ಹೆಚ್ಚಿಸಿದಾಗ ಒಂದನ್ನು ಬಳಸಿ. ಟ್ರೇಡ್-ಆಫ್ ಅನ್ನು ಕತ್ತರಿ ಸೇರಿಸಲಾಗುತ್ತದೆ, ಇದು ಶಾಖ-ಸೂಕ್ಷ್ಮ ರೆಸಿನ್ಗಳಿಗೆ ಮಿಕ್ಸಿಂಗ್ ವಿಭಾಗಗಳನ್ನು ತಪ್ಪು ಆಯ್ಕೆಯನ್ನಾಗಿ ಮಾಡುತ್ತದೆ, ಅದು ಈಗಾಗಲೇ ಅವುಗಳ ಅವನತಿ ಮಿತಿಗೆ ಹತ್ತಿರದಲ್ಲಿದೆ.
ವೆಂಟೆಡ್ / ಡಿಗ್ಯಾಸಿಂಗ್ ಸ್ಕ್ರೂ: ಹೈಗ್ರೊಸ್ಕೋಪಿಕ್ ರೆಸಿನ್ಗಳಿಗಾಗಿ
ವೆಂಟೆಡ್ ಸ್ಕ್ರೂ ಎರಡು ಹಂತಗಳನ್ನು ನಡೆಸುತ್ತದೆ. ಮೊದಲ ಹಂತವು ಕರಗುತ್ತದೆ, ನಂತರ ಚಾನಲ್ ಥಟ್ಟನೆ ಆಳವಾಗುತ್ತದೆ, ಬ್ಯಾರೆಲ್ಗೆ ಕತ್ತರಿಸಿದ ತೆರಪಿನ ಪೋರ್ಟ್ನಲ್ಲಿ ಕರಗುವ ಒತ್ತಡವನ್ನು ಶೂನ್ಯಕ್ಕೆ ಇಳಿಸುತ್ತದೆ. ತೇವಾಂಶ ಮತ್ತು ಬಾಷ್ಪಶೀಲಗಳು ಅಲ್ಲಿ ತಪ್ಪಿಸಿಕೊಳ್ಳುತ್ತವೆ, ಆಗಾಗ್ಗೆ ನಿರ್ವಾತದಲ್ಲಿ. ನಂತರ ಎರಡನೇ ಹಂತವು ಇಂಜೆಕ್ಷನ್ಗಾಗಿ ಕರಗುವಿಕೆಯನ್ನು ನಿಗ್ರಹಿಸುತ್ತದೆ.
ಒಣಗಿಸುವುದು ಅಪ್ರಾಯೋಗಿಕ ಅಥವಾ ವಿಶ್ವಾಸಾರ್ಹವಲ್ಲದ ಹೈಗ್ರೊಸ್ಕೋಪಿಕ್ ರಾಳಗಳಿಗೆ ಇದು ಕೆಲಸ ಮಾಡುತ್ತದೆ. ಇದು ಅಪಾಯವನ್ನು ಸಹ ಹೊಂದಿದೆ: ಎರಡು ಹಂತಗಳು ಹೊಂದಿಕೆಯಾಗದಿದ್ದಲ್ಲಿ, ಅನಿಲದ ಬದಲಿಗೆ ತೆರಪಿನ ಪೋರ್ಟ್ನಿಂದ ಮೆಲ್ಟ್ ತಳ್ಳುತ್ತದೆ. ವೆಂಟೆಡ್ ಸ್ಕ್ರೂ ಮತ್ತು ವೆಂಟೆಡ್ ಬ್ಯಾರೆಲ್ ಅನ್ನು ಒಟ್ಟಿಗೆ ವಿನ್ಯಾಸಗೊಳಿಸಬೇಕು, ಅದಕ್ಕಾಗಿಯೇ ಅವುಗಳನ್ನು ಒಂದು ಸೆಟ್ ಎಂದು ನಿರ್ದಿಷ್ಟಪಡಿಸಲಾಗಿದೆ ಮತ್ತು ಆಕಸ್ಮಿಕವಾಗಿ ಮರುಹೊಂದಿಸಲಾಗುವುದಿಲ್ಲ.
PVC-ನಿರ್ದಿಷ್ಟ ಸ್ಕ್ರೂ ವಿನ್ಯಾಸ: PVC ಯೊಂದಿಗೆ ಸ್ಟ್ಯಾಂಡರ್ಡ್ ಸ್ಕ್ರೂಗಳು ಏಕೆ ವಿಫಲಗೊಳ್ಳುತ್ತವೆ
ರಿಜಿಡ್ ಪಿವಿಸಿ ಸ್ಟ್ಯಾಂಡರ್ಡ್ ಸ್ಕ್ರೂ ಅನ್ನು ಏಕಕಾಲದಲ್ಲಿ ಎರಡು ರೀತಿಯಲ್ಲಿ ಶಿಕ್ಷಿಸುತ್ತದೆ. ಇದು ಕತ್ತರಿ ಅಡಿಯಲ್ಲಿ ಕ್ಷೀಣಿಸುತ್ತದೆ, ಹೈಡ್ರೋಜನ್ ಕ್ಲೋರೈಡ್ ಅನ್ನು ಬಿಡುಗಡೆ ಮಾಡುತ್ತದೆ, ನಂತರ ಅದು ಕುಳಿತಿರುವ ಉಕ್ಕನ್ನು ನಾಶಪಡಿಸುತ್ತದೆ. ಆಪರೇಟರ್ ದೋಷವನ್ನು ನೋಡುವ ಮೊದಲು ಹಾನಿ ಪ್ರಾರಂಭವಾಗುತ್ತದೆ.
PVC ಸ್ಕ್ರೂ ಎರಡೂ ಬೆದರಿಕೆಗಳಿಗೆ ಉತ್ತರಿಸುತ್ತದೆ. ಕಡಿಮೆ ಸಂಕೋಚನವು ಬರಿಯ ಮೃದುವಾಗಿರಿಸುತ್ತದೆ. ನಯಗೊಳಿಸಿದ ಮೇಲ್ಮೈಗಳು ಮತ್ತು ಡೆಡ್-ಸ್ಪಾಟ್-ಫ್ರೀ ಜ್ಯಾಮಿತಿಯು ವಸ್ತುವನ್ನು ನಿಶ್ಚಲಗೊಳಿಸುವಿಕೆ ಮತ್ತು ಅಡುಗೆ ಮಾಡುವುದನ್ನು ತಡೆಯುತ್ತದೆ. ಸೆಟ್ಗೆ ಯಾವಾಗಲೂ ಮೇಲ್ಮೈ ಚಿಕಿತ್ಸೆಯಲ್ಲಿ ತುಕ್ಕು ನಿರೋಧಕತೆಯ ಅಗತ್ಯವಿರುತ್ತದೆ, ಪ್ರತಿರೋಧವನ್ನು ಧರಿಸುವುದು ಮಾತ್ರವಲ್ಲ. ನಮ್ಮಪಿವಿಸಿ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ ಮಾರ್ಗದರ್ಶಿರಸಾಯನಶಾಸ್ತ್ರವನ್ನು ಒಳಗೊಳ್ಳುತ್ತದೆ, ಮತ್ತು ನಮ್ಮಶಂಕುವಿನಾಕಾರದ ಅವಳಿ ತಿರುಪು ಬ್ಯಾರೆಲ್ಗಳುಹೊರತೆಗೆಯುವ ಬದಿಯಲ್ಲಿ PVC ಸೇವೆ ಮಾಡಿ.
ನಿಮ್ಮ ರಾಳಕ್ಕಾಗಿ ಸರಿಯಾದ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ ಅನ್ನು ಹೇಗೆ ಆಯ್ಕೆ ಮಾಡುವುದು
ರಾಳದ ಆಯ್ಕೆಯು ಪುಟದಲ್ಲಿನ ಪ್ರತಿಯೊಂದು ಇತರ ನಿರ್ಧಾರಗಳನ್ನು ಚಾಲನೆ ಮಾಡುತ್ತದೆ: ರೇಖಾಗಣಿತ, ಉಕ್ಕು ಮತ್ತು ಮೇಲ್ಮೈ. ಟೇಬಲ್ ಅನ್ನು ಓದಿ, ನಂತರ ಅದರ ಅಡಿಯಲ್ಲಿ ಟಿಪ್ಪಣಿಗಳನ್ನು ಓದಿ, ಏಕೆಂದರೆ ಟಿಪ್ಪಣಿಗಳು ಎಚ್ಚರಿಕೆಗಳನ್ನು ಹೊಂದಿರುತ್ತವೆ.
| ರಾಳ | ವಿಶಿಷ್ಟ L/D | ವಿಶಿಷ್ಟ ಸಂಕೋಚನ ಅನುಪಾತ | ಸ್ಕ್ರೂ ಪ್ರಕಾರ | ವಿಶೇಷ ಟಿಪ್ಪಣಿಗಳು |
|---|---|---|---|---|
| PP / PE | 20:1 - 22:1 | 2.5:1 - 3.5:1 | ಜಿಪಿ ಅಥವಾ ತಡೆಗೋಡೆ | ಕ್ಷಮಿಸುವ. ಶುದ್ಧವಾಗಿ ಕರಗಲು ಧನಾತ್ಮಕ ಬರಿಯ ಅಗತ್ಯವಿದೆ |
| ಪಿಎಸ್ / ಹಿಪಿಎಸ್ | 20:1 - 22:1 | 1.8:1 - 2.5:1 | GP | ಕಡಿಮೆ ಸ್ನಿಗ್ಧತೆ, ಸುಲಭವಾಗಿ ಕರಗುತ್ತದೆ. HIPS ನಲ್ಲಿ ಮೃದುವಾದ ಮಿಶ್ರಣ |
| ಎಬಿಎಸ್ | 20:1 - 24:1 | 2.0:1 - 2.5:1 | ಜಿಪಿ ಅಥವಾ ತಡೆಗೋಡೆ | ಅಸ್ಫಾಟಿಕ. ಬರಿಯ ಶಾಖವನ್ನು ವೀಕ್ಷಿಸಿ, ಗೆರೆಗಳು ಸುಲಭವಾಗಿ ತೋರಿಸುತ್ತವೆ |
| ಪಿಸಿ ಮತ್ತು ಎಂಜಿನಿಯರಿಂಗ್ ಪ್ಲಾಸ್ಟಿಕ್ಗಳು | 22:1 - 25:1 | 2.0:1 - 2.5:1 | ತಡೆಗೋಡೆ ಅಥವಾ ಜಿಪಿ, ಕಡಿಮೆ ಕತ್ತರಿ | ಹೆಚ್ಚಿನ ಕರಗುವ ತಾಪಮಾನ, ಕಿರಿದಾದ ಕಿಟಕಿ. ಉದ್ದವಾದ L/D, ಸೌಮ್ಯವಾದ ಸಂಕೋಚನ |
| PVC ರಿಜಿಡ್ | 18:1 - 20:1 | 1.6:1 - 2.5:1 | PVC-ನಿರ್ದಿಷ್ಟ | ತುಕ್ಕು ನಿರೋಧಕತೆಯು ಐಚ್ಛಿಕವಲ್ಲ. ಕಡಿಮೆ ನಿವಾಸ ಸಮಯ |
| PVC ಹೊಂದಿಕೊಳ್ಳುವ | 18:1 - 20:1 | 2.0:1 - 2.8:1 | PVC-ನಿರ್ದಿಷ್ಟ | ಕಠಿಣಕ್ಕಿಂತ ಹೆಚ್ಚು ಕ್ಷಮಿಸುವ, ಇನ್ನೂ ನಾಶಕಾರಿ |
| ಪಿಇಟಿ (ಪೂರ್ವರೂಪ) | 20:1 - 24:1 | ಕಡಿಮೆ, ನಿಖರವಾದ ಮೀಟರಿಂಗ್ | ಉದ್ದೇಶ-ನಿರ್ಮಿತ ಪಿಇಟಿ | ಅದನ್ನು ಒಣಗಿಸಿ ಅಥವಾ ಕುಗ್ಗಿಸಿ. ಕಡಿಮೆ ಕತ್ತರಿ, ಕನಿಷ್ಠ ನಿವಾಸ, ನಯಗೊಳಿಸಿದ ಮೇಲ್ಮೈಗಳು |
| POM (ಅಸಿಟಾಲ್) | 20:1 - 22:1 | 2.5:1 - 3.5:1 | ಜಿಪಿ, ಕಡಿಮೆ ಕತ್ತರಿ | ಅಧಿಕ ಬಿಸಿಯಾದರೆ ತೀವ್ರವಾಗಿ ಕ್ಷೀಣಿಸುತ್ತದೆ. ನಿಖರವಾದ ತಾಪಮಾನ ನಿಯಂತ್ರಣ |
| ಗಾಜಿನಿಂದ ತುಂಬಿದ / ಅಪಘರ್ಷಕ | ಪ್ರತಿ ಬೇಸ್ ರಾಳ | ಪ್ರತಿ ಬೇಸ್ ರಾಳ | ಮೂಲ ಪ್ರಕಾರ + ಗಟ್ಟಿಯಾದ ಮೇಲ್ಮೈ | ಜ್ಯಾಮಿತಿಯು ಮೂಲ ರಾಳವನ್ನು ಅನುಸರಿಸುತ್ತದೆ. ದಿಮೇಲ್ಮೈಏನು ಬದಲಾಗುತ್ತದೆ: ಬೈಮೆಟಾಲಿಕ್ ಹೋಗಿ |
ಈ ಟೇಬಲ್ ಅನ್ನು ಹೇಗೆ ಬಳಸುವುದು:ಇವು ವಿಶಿಷ್ಟವಾದ ಪ್ರಕಟಿತ ಶ್ರೇಣಿಗಳು ಮತ್ತು ಆರಂಭಿಕ ಹಂತಗಳಾಗಿವೆ, ವಿಶೇಷಣಗಳಲ್ಲ. ನಿಮ್ಮ ಯಂತ್ರ, ನಿಮ್ಮ ಗ್ರೇಡ್, ನಿಮ್ಮ ಭಾಗ ಮತ್ತು ನಿಮ್ಮ ಔಟ್ಪುಟ್ ಸಂಖ್ಯೆಗಳನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ. ಸ್ಕ್ರೂ ಡಿಸೈನರ್ ನಿಮ್ಮ ನೈಜ ಪ್ರಕ್ರಿಯೆಯ ವಿರುದ್ಧ ಅಂತಿಮ ರೇಖಾಗಣಿತವನ್ನು ಖಚಿತಪಡಿಸುತ್ತದೆ. ಆ ಸಂಭಾಷಣೆಯಿಲ್ಲದೆ ಜೆನೆರಿಕ್ ಟೇಬಲ್ನಿಂದ ಎಂದಿಗೂ ಆದೇಶಿಸಬೇಡಿ.
PP ಮತ್ತು PE: ಅರೆ-ಸ್ಫಟಿಕ, ಮಧ್ಯಮ ಶಿಯರ್
ಪಾಲಿಯೋಲಿಫಿನ್ಗಳು ಸುಲಭವಾದ ಪ್ರಕರಣವಾಗಿದೆ. ಅವರು ಕತ್ತರಿಯನ್ನು ಸಹಿಸಿಕೊಳ್ಳುತ್ತಾರೆ, ವಿಶಾಲವಾದ ಕಿಟಕಿಯ ಮೇಲೆ ಕರಗುತ್ತಾರೆ ಮತ್ತು ಜಿಪಿ ಸ್ಕ್ರೂ ಅನ್ನು ಕ್ಷಮಿಸುತ್ತಾರೆ. ಮಧ್ಯಮದಿಂದ ಹೆಚ್ಚಿನ ಸಂಕೋಚನವು ಉತ್ತಮವಾಗಿ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತದೆ, ಏಕೆಂದರೆ ಈ ಕಡಿಮೆ-ಸ್ನಿಗ್ಧತೆಯ ರಾಳಗಳು ಅರ್ಧ-ಕರಗಿದ ಮೂಲಕ ಜಾರಿಬೀಳುವ ಬದಲು ಸ್ವಚ್ಛವಾಗಿ ಕರಗಲು ಧನಾತ್ಮಕ ಕತ್ತರಿ ಅಗತ್ಯವಿದೆ.
ತೆಳುವಾದ ಗೋಡೆಗಳ ಮೇಲೆ ಔಟ್ಪುಟ್ ಅನ್ನು ಗಟ್ಟಿಯಾಗಿ ಒತ್ತಿ, ಮತ್ತು ತಡೆಗೋಡೆ ಸ್ಕ್ರೂ ಅದೇ ವೇಗದಲ್ಲಿ ಹೆಚ್ಚು ಸಂಪೂರ್ಣ ಕರಗುವಿಕೆಯನ್ನು ನೀಡುವ ಮೂಲಕ ಅದರ ವೆಚ್ಚವನ್ನು ಗಳಿಸುತ್ತದೆ.
ABS ಮತ್ತು PS: ಅಸ್ಫಾಟಿಕ, ಶಿಯರ್ ಹೀಟ್ ಅನ್ನು ವೀಕ್ಷಿಸಿ
ಅಸ್ಫಾಟಿಕ ರಾಳಗಳು ಚೂಪಾದ ಬಿಂದುವಿನಲ್ಲಿ ಕರಗುವ ಬದಲು ಒಂದು ಶ್ರೇಣಿಯ ಮೇಲೆ ಮೃದುವಾಗುತ್ತವೆ. ಪಿಎಸ್ ಕಡಿಮೆ ಸಂಕೋಚನದಲ್ಲಿ ಚಲಿಸುತ್ತದೆ ಏಕೆಂದರೆ ಅದು ಸುಲಭವಾಗಿ ಕರಗುತ್ತದೆ. ಎಬಿಎಸ್ಗೆ ಹೆಚ್ಚಿನ ಕಾಳಜಿಯ ಅಗತ್ಯವಿದೆ: ಇದು ಗೆರೆಗಳನ್ನು ತೋರಿಸುತ್ತದೆ ಮತ್ತು ಅದು ಕ್ಷೀಣಿಸಿದಾಗ ಸ್ಪ್ಲೇ ಮಾಡುತ್ತದೆ ಮತ್ತು ಬರಿಯ ಶಾಖವು ಸಾಮಾನ್ಯವಾಗಿ ಕಾರಣವಾಗಿದೆ.
ಎಬಿಎಸ್ ಭಾಗಗಳ ಸ್ಟ್ರೀಕ್ ಮತ್ತು ನಿಮ್ಮ ಸೆಟ್ಪಾಯಿಂಟ್ಗಳು ಸರಿಯಾಗಿ ಕಂಡುಬಂದರೆ, ನೀವು ಡ್ರೈಯರ್ ಅನ್ನು ಅನುಮಾನಿಸುವ ಮೊದಲು ಕತ್ತರಿಯನ್ನು ಅನುಮಾನಿಸಿ. ಶಾಖ-ಸೂಕ್ಷ್ಮ ಅಸ್ಫಾಟಿಕ ರಾಳದ ಮೇಲೆ ಆಕ್ರಮಣಕಾರಿ ಸಂಕುಚಿತ ಅನುಪಾತವು ತನ್ನದೇ ಆದ ದೋಷಗಳನ್ನು ತಯಾರಿಸುತ್ತದೆ.
PC ಮತ್ತು ಎಂಜಿನಿಯರಿಂಗ್ ಪ್ಲಾಸ್ಟಿಕ್ಗಳು: ಹೆಚ್ಚಿನ ತಾಪಮಾನ, ಉದ್ದವಾದ L/D
PC, ನೈಲಾನ್, PBT, ಮತ್ತು ಅವರ ಸಂಬಂಧಿಗಳು ಹೆಚ್ಚು ಕರಗುತ್ತವೆ ಮತ್ತು ಅದರ ಮೇಲೆ ನಿಕಟವಾಗಿ ಕುಸಿಯುತ್ತವೆ. ಅವರಿಗೆ ಸಂಪೂರ್ಣ ಕರಗುವಿಕೆಯ ಅಗತ್ಯವಿದೆ, ಇದು ದೀರ್ಘವಾದ L/D ಗಾಗಿ ವಾದಿಸುತ್ತದೆ, ಆದರೆ ಅವರು ವಾಸಿಸುವ ಸಮಯವನ್ನು ಶಿಕ್ಷಿಸುತ್ತಾರೆ, ಇದು ದೊಡ್ಡ ಬ್ಯಾರೆಲ್ನಲ್ಲಿ ಕರಗುವಿಕೆಯನ್ನು ಹಿಡಿದಿಟ್ಟುಕೊಳ್ಳುವುದರ ವಿರುದ್ಧ ವಾದಿಸುತ್ತದೆ.
ರೆಸಲ್ಯೂಶನ್ ದೀರ್ಘವಾದ L/D ಆಗಿದ್ದು, ಸೌಮ್ಯವಾದ ಸಂಕೋಚನ ಮತ್ತು ಸರಿಯಾದ ಗಾತ್ರದ ಶಾಟ್ ಇದೆ. ಸ್ಕ್ರೂ ಎಷ್ಟೇ ಉತ್ತಮವಾಗಿದ್ದರೂ, ಅದು ಹಳದಿಯಾಗುವವರೆಗೆ ಶಾಖದ ಮೂಲಕ PC ಮತ್ತು ವಸ್ತುವಿನ ಚಕ್ರಗಳಲ್ಲಿ ಶಾಟ್ ಗಾತ್ರವನ್ನು ತಪ್ಪಾಗಿ ಪಡೆಯಿರಿ.
PVC ರಿಜಿಡ್ ಮತ್ತು ಫ್ಲೆಕ್ಸಿಬಲ್: ತುಕ್ಕು ನಿರೋಧಕತೆ ನಿರ್ಣಾಯಕ
PVC ಬಗ್ಗೆ ಮೇಲಿನ ಎಲ್ಲವೂ ಆಯ್ಕೆಗೆ ಅನ್ವಯಿಸುತ್ತದೆ. ರಿಜಿಡ್ ಪಿವಿಸಿ ಎಲ್/ಡಿ ಮತ್ತು ಕಂಪ್ರೆಷನ್ ಎರಡರ ಕಡಿಮೆ ತುದಿಯಲ್ಲಿ ಇರುತ್ತದೆ, ಏಕೆಂದರೆ ಸಮಯ ಮತ್ತು ಕತ್ತರಿ ಎರಡೂ ಶತ್ರುಗಳು. ಮೇಲ್ಮೈ ಚಿಕಿತ್ಸೆಯು ಸವೆತವನ್ನು ವಿರೋಧಿಸಬೇಕು, ಕೇವಲ ಸವೆತವಲ್ಲ, ಮತ್ತು ಇದು ಬೈಮೆಟಾಲಿಕ್ ಬ್ಯಾರೆಲ್ನೊಳಗಿನ ಮಿಶ್ರಲೋಹದ ಆಯ್ಕೆಯನ್ನು ಬದಲಾಯಿಸುತ್ತದೆ.
PET ಮತ್ತು POM: ಕಡಿಮೆ ಶಿಯರ್, ನಿಖರವಾದ ತಾಪಮಾನ ನಿಯಂತ್ರಣ
ಪಿಇಟಿ ಹೈಗ್ರೊಸ್ಕೋಪಿಕ್ ಆಗಿದೆ. ಕರಗುವ ನೀರು ಪಾಲಿಮರ್ ಸರಪಳಿಗಳನ್ನು ಹೈಡ್ರೊಲೈಸ್ ಮಾಡುತ್ತದೆ, ಆಂತರಿಕ ಸ್ನಿಗ್ಧತೆಯನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ ಮತ್ತು ಯಂತ್ರವು ಉತ್ತಮವಾಗಿ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತಿರುವಂತೆ ತೋರುತ್ತಿರುವಾಗ ಸುಲಭವಾಗಿ ಮತ್ತು ಮಬ್ಬಾಗಿಸುವಂತೆ ಮಾಡುತ್ತದೆ. ರಾಳವನ್ನು ಸರಿಯಾಗಿ ಒಣಗಿಸಿ, ಕಡಿಮೆ ಕತ್ತರಿಯನ್ನು ಚಲಾಯಿಸಿ, ವಾಸಸ್ಥಾನವನ್ನು ಚಿಕ್ಕದಾಗಿಸಿ ಮತ್ತು ಪಾಲಿಶ್ ಮಾಡಿದ ಮೇಲ್ಮೈಗಳನ್ನು ಸೂಚಿಸಿ ಆದ್ದರಿಂದ ನಿಕ್ಷೇಪಗಳು ರೂಪುಗೊಳ್ಳುವುದಿಲ್ಲ.
POM ಸಾಮಾನ್ಯ ಸಂಕೋಚನವನ್ನು ಸಹಿಸಿಕೊಳ್ಳುತ್ತದೆ ಆದರೆ ಅತಿಯಾಗಿ ಬಿಸಿಯಾದಾಗ ತೀವ್ರವಾಗಿ ಕುಸಿಯುತ್ತದೆ ಮತ್ತು ಅದರ ಅವನತಿ ಉತ್ಪನ್ನಗಳು ಅಪಾಯಕಾರಿ. ತಾಪಮಾನ ನಿಯಂತ್ರಣ ಮತ್ತು ವಾಸಸ್ಥಳದ ಸಮಯದ ಶಿಸ್ತು ಬುದ್ಧಿವಂತ ರೇಖಾಗಣಿತಕ್ಕಿಂತ ಹೆಚ್ಚು ವಿಷಯವಾಗಿದೆ.
ಗ್ಲಾಸ್ ತುಂಬಿದ ಮತ್ತು ಅಪಘರ್ಷಕ ವಸ್ತುಗಳು: 30% ಲೈನ್
ಪುಟದಲ್ಲಿ ಸ್ಪಷ್ಟವಾದ ನಿಯಮ ಇಲ್ಲಿದೆ, ಮತ್ತು ಇದು ಒಂದು ಸಂಖ್ಯೆ, ಭಾವನೆ ಅಲ್ಲ.30% ವರೆಗಿನ ಗ್ಲಾಸ್ ಫೈಬರ್: ನೈಟ್ರೈಡ್ 38CrMoAlA ಸೆಟ್ ಇದನ್ನು ನಿಭಾಯಿಸುತ್ತದೆ.ನಾವು ನಮ್ಮ ನೈಟ್ರೈಡ್ ಇಂಜೆಕ್ಷನ್ ಸ್ಕ್ರೂಗಳನ್ನು ನಿಖರವಾಗಿ ನಿರ್ಮಿಸುತ್ತೇವೆ ಮತ್ತು ರೇಟ್ ಮಾಡುತ್ತೇವೆ, ತಣಿಸುತ್ತೇವೆ ಮತ್ತು ಹದಗೊಳಿಸುತ್ತೇವೆ, ನಂತರ 950–1050 HV ನಲ್ಲಿ 0.5–0.8 mm ಕೇಸ್ಗೆ ಗ್ಯಾಸ್-ನೈಟ್ರೈಡ್ ಮಾಡುತ್ತೇವೆ.
30% ಗಾಜಿನ ಮೇಲೆ ಅಥವಾ ಖನಿಜ ಫಿಲ್ಲರ್ ಮತ್ತು ಜ್ವಾಲೆಯ ನಿವಾರಕದೊಂದಿಗೆ ಮೇಲ್ಮೈಯನ್ನು ಬದಲಾಯಿಸಬೇಕಾಗುತ್ತದೆ.ನೈಟ್ರೈಡ್ ಕೇಸ್ ಒಂದು ಪ್ರಸರಣ ಪದರವಾಗಿದೆ, ಮತ್ತು ಅಪಘರ್ಷಕ ಫಿಲ್ಲರ್ ಅದರ ಕೆಳಗಿರುವ ಉಕ್ಕಿನ ಅರ್ಹತೆಗಿಂತ ಬೇಗನೆ ಕತ್ತರಿಸುತ್ತದೆ.
ಆಗ ಅಬೈಮೆಟಾಲಿಕ್ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ಅಪ್ಗ್ರೇಡ್ ಆಗುವುದನ್ನು ನಿಲ್ಲಿಸುತ್ತದೆ ಮತ್ತು ಸರಿಯಾದ ವಿವರಣೆಯಾಗುತ್ತದೆ: ಗಟ್ಟಿಯಾದ ಮಿಶ್ರಲೋಹವು ಬೋರ್ನ ಉಡುಗೆ ವಲಯದ ಸುತ್ತಲೂ ಪೂರ್ಣ ವೃತ್ತವನ್ನು ಸಿಂಪಡಿಸಿ, ಒಳಗಿನ ಗಡಸುತನವನ್ನು 62 HRC ಗೆ ಕೊಂಡೊಯ್ಯುತ್ತದೆ. ರೇಖಾಗಣಿತವು ಇನ್ನೂ ಮೂಲ ರಾಳವನ್ನು ಅನುಸರಿಸುತ್ತದೆ. ಮೇಲ್ಮೈ ಮಾತ್ರ ಬದಲಾಗುತ್ತದೆ. ನಮ್ಮಬೈಮೆಟಾಲಿಕ್ vs ನೈಟ್ರೈಡ್ ಗೈಡ್ವೆಚ್ಚ ತರ್ಕದ ಮೂಲಕ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತದೆ.
ಬ್ಯಾರೆಲ್ ವಿಧಗಳು, ವಸ್ತುಗಳು ಮತ್ತು ಮೇಲ್ಮೈ ಚಿಕಿತ್ಸೆಗಳು
ಬ್ಯಾರೆಲ್ ನಾಟಕೀಯವಾಗಿ ವಿಫಲವಾಗುವುದಿಲ್ಲ. ಇದು ತೆರೆದುಕೊಳ್ಳುತ್ತದೆ, ಸದ್ದಿಲ್ಲದೆ, ಮತ್ತು ಅದರೊಂದಿಗೆ ನಿಮ್ಮ ಔಟ್ಪುಟ್ ಅನ್ನು ತೆಗೆದುಕೊಳ್ಳುತ್ತದೆ. ವಸ್ತು ಮತ್ತು ಮೇಲ್ಮೈ ಎಷ್ಟು ಸಮಯ ತೆಗೆದುಕೊಳ್ಳುತ್ತದೆ ಎಂಬುದನ್ನು ನಿರ್ಧರಿಸುತ್ತದೆ.
ಸ್ಟ್ಯಾಂಡರ್ಡ್ ನೈಟ್ರಿಡೆಡ್ ಸ್ಟೀಲ್ ಬ್ಯಾರೆಲ್: ಅಪ್ಲಿಕೇಶನ್ಗಳು ಮತ್ತು ಮಿತಿಗಳು
ನೈಟ್ರೈಡಿಂಗ್ ಸಾರಜನಕವನ್ನು ಉಕ್ಕಿನ ಮೇಲ್ಮೈಗೆ ಹರಡುತ್ತದೆ, ಇದು ಗಟ್ಟಿಯಾದ ಪ್ರಕರಣವನ್ನು ರೂಪಿಸುತ್ತದೆ. ನಾವು ನಮ್ಮ 38CrMoAlA ಇಂಜೆಕ್ಷನ್ ಸ್ಕ್ರೂಗಳನ್ನು 500–560 °C ನಲ್ಲಿ ಗ್ಯಾಸ್-ನೈಟ್ರೈಡ್ ಮಾಡುತ್ತೇವೆ, 950–1050 HV ನಲ್ಲಿ 0.5–0.8 mm ದಪ್ಪದ ನೈಟ್ರೈಡ್ ಪದರವನ್ನು ಉತ್ಪಾದಿಸುತ್ತೇವೆ. ಇದು ಸಂಸ್ಕರಿಸದ ಉಕ್ಕಿನ ಮೇಲೆ 30-40% ರಷ್ಟು ಉಡುಗೆ ಪ್ರತಿರೋಧವನ್ನು ಹೆಚ್ಚಿಸುತ್ತದೆ.
ಬೇಸ್ ಸ್ಟೀಲ್ ಅನ್ನು ಮೊದಲು ತಣಿಸಲಾಗುತ್ತದೆ ಮತ್ತು ಹದಗೊಳಿಸಲಾಗುತ್ತದೆ, ಇದು ಬರಿಯ ಉಡುಗೆ ಪ್ರತಿರೋಧವನ್ನು 50% ರಷ್ಟು ತನ್ನದೇ ಆದ ಮೇಲೆ ಎತ್ತುತ್ತದೆ. ಒಟ್ಟಾಗಿ, ಆ ಎರಡು ಹಂತಗಳು PE ಮತ್ತು PP ನಂತಹ ನಾಶಕಾರಿ ಅಲ್ಲದ ರಾಳಗಳಲ್ಲಿ ಸರಿಸುಮಾರು 10,000–20,000 ಗಂಟೆಗಳ ಸೇವಾ ಜೀವನವನ್ನು ನೀಡುತ್ತವೆ.
ಇದರ ಮಿತಿ ಕೇಸ್ ಆಳವಾಗಿದೆ. ನೈಟ್ರೈಡ್ ಪದರದ ಮೂಲಕ ಸವೆತವು ಕತ್ತರಿಸಿದ ನಂತರ, ಕೆಳಗಿರುವ ಮೃದುವಾದ ಕೋರ್ ವೇಗವಾಗಿ ಧರಿಸುತ್ತದೆ. ನಾವು 30% (PA ಜೊತೆಗೆ ಗಾಜಿನ ಫೈಬರ್, ಉದಾಹರಣೆಗೆ) ಗ್ಲಾಸ್-ಫೈಬರ್-ಬಲವರ್ಧಿತ ಸಂಯುಕ್ತಗಳಿಗೆ ನಮ್ಮ ನೈಟ್ರೈಡ್ ಇಂಜೆಕ್ಷನ್ ಸ್ಕ್ರೂಗಳನ್ನು ರೇಟ್ ಮಾಡುತ್ತೇವೆ. ಅದರ ಮೇಲೆ, ಅಥವಾ ನಾಶಕಾರಿ ರಾಳಗಳ ಮೇಲೆ, ನೈಟ್ರೈಡ್ ಕೇಸ್ ಮೀರಿದೆ ಮತ್ತು ಮೇಲ್ಮೈಯನ್ನು ಬದಲಾಯಿಸಬೇಕಾಗುತ್ತದೆ.
ಬೈಮೆಟಾಲಿಕ್ ಬ್ಯಾರೆಲ್: ನಿರ್ಮಾಣ, ವೆಚ್ಚ ಮತ್ತು ಯಾವಾಗ ಅದು ತೀರಿಸುತ್ತದೆ
ಬೈಮೆಟಾಲಿಕ್ ಬ್ಯಾರೆಲ್ ಮಿಶ್ರಲೋಹ-ಉಕ್ಕಿನ ದೇಹವನ್ನು ಇರಿಸುತ್ತದೆ ಮತ್ತು ಬೋರ್ಗೆ ಪ್ರತ್ಯೇಕ ಉಡುಗೆ ಮಿಶ್ರಲೋಹವನ್ನು ಬೆಸೆಯುತ್ತದೆ. ನಮ್ಮ ಬ್ಯಾರೆಲ್ಗಳ ಮೇಲೆ ನಾವು ಬೋರ್ನ ವೇರ್ ಝೋನ್ನ ಪೂರ್ಣ ವೃತ್ತದ ಸುತ್ತಲೂ ಗಟ್ಟಿಯಾದ ಮಿಶ್ರಲೋಹವನ್ನು ಸಿಂಪಡಿಸುತ್ತೇವೆ, ಒಳಗಿನ ಗಡಸುತನವನ್ನು 62 HRC ಗೆ ತರುತ್ತೇವೆ.
ಅದು ನೈಟ್ರೈಡಿಂಗ್ನಿಂದ ವಿಭಿನ್ನ ರೀತಿಯ ರಕ್ಷಣೆಯಾಗಿದೆ. ನೈಟ್ರೈಡ್ ಕೇಸ್ ಎನ್ನುವುದು ಒಂದು ಮಿಲಿಮೀಟರ್ನ ಭಿನ್ನರಾಶಿಗಳಲ್ಲಿ ಅಳೆಯಲಾದ ಪ್ರಸರಣ ಪದರವಾಗಿದೆ. ಸ್ಪ್ರೇಡ್ ಅಥವಾ ಫ್ಯೂಸ್ಡ್ ಅಲಾಯ್ ಬೋರ್ ವಿಭಿನ್ನ ಲೋಹದ ಪದರವಾಗಿದೆ, ಮತ್ತು ಅಪಘರ್ಷಕ ಫಿಲ್ಲರ್ ಅದರ ಮೂಲಕ ಹೋಗಬೇಕು.
ಬೆದರಿಕೆಗಾಗಿ ಮಿಶ್ರಲೋಹವನ್ನು ಆಯ್ಕೆಮಾಡಲಾಗಿದೆ. ಕಾರ್ಬೈಡ್-ಸಮೃದ್ಧ ಮತ್ತು ಟಂಗ್ಸ್ಟನ್-ಕಾರ್ಬೈಡ್ ಮೇಲ್ಮೈಗಳು ಗಾಜು ಮತ್ತು ಖನಿಜ ಭರ್ತಿಸಾಮಾಗ್ರಿಗಳಿಂದ ಸವೆತವನ್ನು ವಿರೋಧಿಸುತ್ತವೆ. ನಿಕಲ್-ಬೇರಿಂಗ್ ಮಿಶ್ರಲೋಹಗಳು PVC ಮತ್ತು ಜ್ವಾಲೆಯ-ನಿರೋಧಕ ಸಂಯುಕ್ತಗಳಿಂದ ತುಕ್ಕುಗೆ ಪ್ರತಿರೋಧಿಸುತ್ತವೆ. ತಪ್ಪು ಮಿಶ್ರಲೋಹವನ್ನು ಆರಿಸಿ ಮತ್ತು ತಪ್ಪು ಸಮಸ್ಯೆಯನ್ನು ಪರಿಹರಿಸುವ ಬೈಮೆಟಾಲಿಕ್ ಬ್ಯಾರೆಲ್ಗೆ ನೀವು ಪಾವತಿಸಿದ್ದೀರಿ.
ನಿಮ್ಮ ಫೀಡ್ ಅಪಘರ್ಷಕ ಅಥವಾ ನಾಶಕಾರಿಯಾದಾಗ ಅದು ಪಾವತಿಸುತ್ತದೆ. ಅಂಕಗಣಿತವು ಸರಳವಾಗಿದೆ: ಬೈಮೆಟಾಲಿಕ್ ಸೆಟ್ ನಿಮ್ಮ ವಸ್ತುವಿನ ಮೇಲೆ ನೈಟ್ರೈಡ್ ಒಂದರಂತೆ ಹಲವಾರು ಬಾರಿ ಇರುತ್ತದೆ, ನೀವು ತಪ್ಪಿಸುವ ಸ್ಕ್ರ್ಯಾಪ್ ಮತ್ತು ಅಲಭ್ಯತೆಯನ್ನು ಎಣಿಸುವ ಮೊದಲು ಹೆಚ್ಚಿನ ಖರೀದಿ ಬೆಲೆಯು ವರ್ಷಕ್ಕೆ ಕಡಿಮೆ ವೆಚ್ಚಕ್ಕೆ ವಿಭಜಿಸುತ್ತದೆ.
ವಿಭಜಿತ vs ಏಕಶಿಲೆಯ ಬ್ಯಾರೆಲ್: ಹೊಂದಿಕೊಳ್ಳುವಿಕೆ ವಿರುದ್ಧ ನಿಖರತೆ
ಏಕಶಿಲೆಯ (ಒಂದು ತುಂಡು) ಬ್ಯಾರೆಲ್ ಅನ್ನು ಒಂದೇ ದೇಹದಿಂದ ತಯಾರಿಸಲಾಗುತ್ತದೆ. ಇದು ನೇರತೆ ಮತ್ತು ಏಕಾಗ್ರತೆಯನ್ನು ಅತ್ಯುತ್ತಮವಾಗಿ ಹೊಂದಿದೆ ಮತ್ತು ಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ಗೆ ಇದು ರೂಢಿಯಾಗಿದೆ, ಅಲ್ಲಿ ನಿಖರವಾದ ಡ್ರೈವ್ಗಳು ಸ್ಥಿರತೆಯನ್ನು ಹೊಡೆದವು.
ವಿಭಜಿತ ಬ್ಯಾರೆಲ್ಗಳು ವಿಭಾಗಗಳಿಂದ ಒಟ್ಟಿಗೆ ಬೋಲ್ಟ್ ಆಗುತ್ತವೆ, ಇದು ಸಂಪೂರ್ಣ ಬ್ಯಾರೆಲ್ ಅನ್ನು ಸ್ಕ್ರ್ಯಾಪ್ ಮಾಡದೆಯೇ ಧರಿಸಿರುವ ವಿಭಾಗವನ್ನು ಬದಲಾಯಿಸಲು ಅನುವು ಮಾಡಿಕೊಡುತ್ತದೆ ಮತ್ತು ತೆರಪಿನ ಪೋರ್ಟ್ಗಳನ್ನು ಮೃದುವಾಗಿ ಇರಿಸಲು ಅನುವು ಮಾಡಿಕೊಡುತ್ತದೆ. ವ್ಯಾಪಾರವು ಜೋಡಣೆಯಾಗಿದೆ: ಪ್ರತಿಯೊಂದು ಜಂಟಿಯು ತಪ್ಪಾಗಿ ಜೋಡಿಸುವಿಕೆಗೆ ಒಂದು ಅವಕಾಶವಾಗಿದೆ, ಮತ್ತು ಇಂಜೆಕ್ಷನ್ ಯಂತ್ರಗಳು ಸಂಯುಕ್ತ ಎಕ್ಸ್ಟ್ರೂಡರ್ಗಳಿಗಿಂತ ಕಡಿಮೆ ಕ್ಷಮಿಸುತ್ತವೆ.
ಬೇಸ್ ಸ್ಟೀಲ್ ಮತ್ತು ಅದರ ಮೇಲೆ ಕುಳಿತುಕೊಳ್ಳುವ ಮೇಲ್ಮೈ ಆಯ್ಕೆಗಳು
38CrMoAlAನಾವು ನಮ್ಮ ಇಂಜೆಕ್ಷನ್ ಸ್ಕ್ರೂಗಳನ್ನು ಯಂತ್ರದ ಮೂಲ ಸ್ಟೀಲ್ ಆಗಿದೆ ಮತ್ತು ಇದು ಒಂದು ಕಾರಣಕ್ಕಾಗಿ ಉದ್ಯಮದ ಡೀಫಾಲ್ಟ್ ಆಗಿದೆ. ಇದರ ಕ್ರೋಮಿಯಂ-ಮಾಲಿಬ್ಡಿನಮ್-ಅಲ್ಯೂಮಿನಿಯಂ ರಸಾಯನಶಾಸ್ತ್ರವನ್ನು ನೈಟ್ರೈಡಿಂಗ್ಗಾಗಿ ವಿನ್ಯಾಸಗೊಳಿಸಲಾಗಿದೆ: ಅಲ್ಯೂಮಿನಿಯಂ ಕೋರ್ ಕಠಿಣವಾಗಿರುವ ಸಂದರ್ಭದಲ್ಲಿ ಗಟ್ಟಿಯಾದ, ಸ್ಥಿರವಾದ ನೈಟ್ರೈಡ್ಗಳನ್ನು ರೂಪಿಸುತ್ತದೆ.
ಬೇಸ್ ಸ್ಟೀಲ್ ಯಾಂತ್ರಿಕ ಲೋಡ್ ಅನ್ನು ಹೊಂದಿರುತ್ತದೆ. ಅದರ ಮೇಲಿನ ಮೇಲ್ಮೈಯು ಉಡುಗೆಯನ್ನು ತೆಗೆದುಕೊಳ್ಳುತ್ತದೆ, ಮತ್ತು ಅಲ್ಲಿಯೇ ನಿಜವಾದ ಆಯ್ಕೆ ಇರುತ್ತದೆ. ಅಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ ತಯಾರಕನಾವು ಸಂಪೂರ್ಣ ಮೇಲ್ಮೈ ಶ್ರೇಣಿಯನ್ನು ಪೂರೈಸುತ್ತೇವೆ ಮತ್ತು ಪ್ರತಿಯೊಂದೂ ವಿಭಿನ್ನ ಬೆದರಿಕೆಗೆ ಉತ್ತರಿಸುತ್ತದೆ:
- ನೈಟ್ರೈಡಿಂಗ್- 950-1050 HV ನಲ್ಲಿ 0.5-0.8 mm ಪದರ. ಕ್ಲೀನ್ ರೆಸಿನ್ಗಳು, ಗ್ಲಾಸ್ ಫೈಬರ್ 30% ವರೆಗೆ.
- ಬೈಮೆಟಾಲಿಕ್ ಮೇಲ್ಮೈ- ಬೋರ್ನ ಉಡುಗೆ ವಲಯದ ಸುತ್ತ ಬೆಸೆಯಲಾದ ಗಟ್ಟಿ ಮಿಶ್ರಲೋಹ, 62 HRC ಗೆ ಬೋರ್. ಅಪಘರ್ಷಕ ಮತ್ತು ನಾಶಕಾರಿ ಕರ್ತವ್ಯ.
- ಟಂಗ್ಸ್ಟನ್ ಕಾರ್ಬೈಡ್ ಸಿಂಪರಣೆ- ಕಠಿಣವಾದ ಸವೆತ ಪ್ರಕರಣಗಳಿಗೆ.
- ಕ್ರೋಮ್ ಲೇಪನ- ನಯವಾದ, ಬಿಡುಗಡೆ-ಸ್ನೇಹಿ ಮೇಲ್ಮೈ. ಬಣ್ಣ ಬದಲಾವಣೆಗಳು ಮತ್ತು ಅಂಟಿಕೊಳ್ಳುವಿಕೆಗೆ ಸಹಾಯ ಮಾಡುತ್ತದೆ, ಭಾರೀ ಸವೆತದಿಂದಲ್ಲ.
- ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್- ತುಕ್ಕು ನಿರೋಧಕತೆ ಅಥವಾ ವಸ್ತು ಶುದ್ಧತೆಯು ಧರಿಸುವುದಕ್ಕಿಂತ ಹೆಚ್ಚಾಗಿ ಅಗತ್ಯವನ್ನು ಉಂಟುಮಾಡುತ್ತದೆ.
ನಮ್ಮ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ ವಸ್ತುಗಳ ಮಾರ್ಗದರ್ಶಿ ಮೂಲ ಉಕ್ಕುಗಳನ್ನು ಪೂರ್ಣವಾಗಿ ಹೋಲಿಸುತ್ತದೆ.
ಹೋಲಿಸಿದರೆ ಮೇಲ್ಮೈ ಚಿಕಿತ್ಸೆಗಳು
| ವಸ್ತು / ಚಿಕಿತ್ಸೆ | ಗಡಸುತನ | ಪ್ರತಿರೋಧವನ್ನು ಧರಿಸಿ | ತುಕ್ಕು ನಿರೋಧಕ | ಅತ್ಯುತ್ತಮವಾದದ್ದು |
|---|---|---|---|---|
| 38CrMoAlA, ನೈಟ್ರೈಡ್ | 950-1050 HV, 0.5-0.8 mm ಪದರ | ಒಳ್ಳೆಯದು | ಮಧ್ಯಮ | PE, PP, PS, ABS; ಗಾಜಿನ ಫೈಬರ್ 30% ವರೆಗೆ. ಆರ್ಥಿಕ ಡೀಫಾಲ್ಟ್ |
| ಬೈಮೆಟಾಲಿಕ್ ಮೇಲ್ಮೈ | 62 HRC ಗೆ ಬೋರ್ | ಅತ್ಯುತ್ತಮ | ಒಳ್ಳೆಯದು | 30% ಕ್ಕಿಂತ ಹೆಚ್ಚು ಗಾಜಿನಿಂದ ತುಂಬಿದ, ಖನಿಜ ತುಂಬಿದ, ರೀಗ್ರೈಂಡ್, ಅಪಘರ್ಷಕ ಸುಂಕ |
| ಟಂಗ್ಸ್ಟನ್ ಕಾರ್ಬೈಡ್ ಸಿಂಪರಣೆ | ತುಂಬಾ ಹೆಚ್ಚು | ಅತ್ಯುತ್ತಮ | ಒಳ್ಳೆಯದು | ಕಠಿಣವಾದ ಸವೆತ ಪ್ರಕರಣಗಳು |
| ನಿಕಲ್-ಬೇಸ್ ಮಿಶ್ರಲೋಹದ ಮೇಲ್ಮೈ | ಪ್ರತಿ ಸೂತ್ರೀಕರಣಕ್ಕೆ ಆಯ್ಕೆ ಮಾಡಲಾಗಿದೆ | ಒಳ್ಳೆಯದು | ಅತ್ಯುತ್ತಮ | PVC, ಫ್ಲೋರೋಪಾಲಿಮರ್ಗಳು, ಜ್ವಾಲೆಯ ನಿವಾರಕಗಳು |
| ಹಾರ್ಡ್ ಕ್ರೋಮ್ ಲೇಪನ | ಕಠಿಣ, ತುಂಬಾ ತೆಳುವಾದ | ಮಧ್ಯಮ | ಒಳ್ಳೆಯದು | ಸ್ಮೂತ್ ಬಿಡುಗಡೆ, ಸುಲಭವಾದ ಬಣ್ಣ ಬದಲಾವಣೆಗಳು, ಆಂಟಿ-ಸ್ಟಿಕ್ |
| ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ | ಪ್ರತಿ ದರ್ಜೆಗೆ | ಮಧ್ಯಮ | ಅತ್ಯುತ್ತಮ | ತುಕ್ಕು ಅಥವಾ ಶುದ್ಧತೆ-ನೇತೃತ್ವದ ಅಪ್ಲಿಕೇಶನ್ಗಳು |
ಕೊಳಕು ಫೀಡ್ಗಾಗಿ ಮೇಲ್ಮೈಯನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸಿ ಲೈನ್ ನಿಜವಾಗಿ ರನ್ ಆಗುತ್ತದೆ, ಸ್ವಚ್ಛವಾಗಿರುವುದಿಲ್ಲ. ಕ್ಲೀನ್ ಕೇಸ್ ಅನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸುವುದು ಹೊಸ ಸೆಟ್ ಬೇಗನೆ ಸಾಯುವ ಸಾಮಾನ್ಯ ಮಾರ್ಗವಾಗಿದೆ.
ನಿರ್ವಹಣೆ: ಸೆಟ್ ನೀಡಬಹುದಾದ ಪ್ರತಿ ಗಂಟೆಗೆ ಹೇಗೆ ಪಡೆಯುವುದು
ನಿರ್ವಹಣೆ ರಿವರ್ಸ್ ವೇರ್ ಮಾಡುವುದಿಲ್ಲ. ಇದು ತಪ್ಪಿಸಿಕೊಳ್ಳಲಾಗದ ರೀತಿಯ ಮೇಲೆ ತಪ್ಪಿಸಬಹುದಾದ ಉಡುಗೆಗಳನ್ನು ಸೇರಿಸುವುದರಿಂದ ನಿಮ್ಮನ್ನು ತಡೆಯುತ್ತದೆ ಮತ್ತು ಅದಕ್ಕೆ ಪ್ರತಿಕ್ರಿಯಿಸುವ ಬದಲು ಬದಲಿಯನ್ನು ಯೋಜಿಸಲು ಇದು ನಿಮಗೆ ಡೇಟಾವನ್ನು ನೀಡುತ್ತದೆ.
ವಾಡಿಕೆಯ ತಪಾಸಣೆ ಪರಿಶೀಲನಾಪಟ್ಟಿ
| ಆವರ್ತನ | ಏನು ಪರಿಶೀಲಿಸಬೇಕು | ಏಕೆ |
|---|---|---|
| ಪ್ರತಿ ಶಿಫ್ಟ್ | ಕರಗುವ ತಾಪಮಾನ vs ಸಾಮಾನ್ಯ, ಚೇತರಿಕೆ ಸಮಯ, ಕುಶನ್ ಸ್ಥಿರತೆ, ಮೋಟಾರ್ ಲೋಡ್ | ದೋಷಗಳು ಕಾಣಿಸಿಕೊಳ್ಳುವ ಮೊದಲು ಇವುಗಳು ಅಲೆಯುತ್ತವೆ |
| ಪ್ರತಿಯೊಂದು ವಸ್ತು ಅಥವಾ ಬಣ್ಣ ಬದಲಾವಣೆ | ಸಂಪೂರ್ಣವಾಗಿ ಶುದ್ಧೀಕರಿಸು; ಕಪ್ಪು ಚುಕ್ಕೆಗಳು ಅಥವಾ ಕ್ಷೀಣಿಸಿದ ವಸ್ತುಗಳಿಗೆ ಶುದ್ಧೀಕರಣವನ್ನು ಪರೀಕ್ಷಿಸಿ | ಸ್ಪೆಕ್ಸ್ ಎಂದರೆ ಸತ್ತ ಕಲೆಗಳು ಅಥವಾ ಎಲ್ಲೋ ಅವನತಿ |
| ಮಾಸಿಕ | ಥರ್ಮೋಕೂಲ್ಗಳು ಮತ್ತು ಹೀಟರ್ ಬ್ಯಾಂಡ್ಗಳನ್ನು ಪರಿಶೀಲಿಸಿ; ಫೀಡ್-ಥ್ರೋಟ್ ಕೂಲಿಂಗ್ ಅನ್ನು ಪರಿಶೀಲಿಸಿ | ಅಲೆದಾಡುವ ಸಂವೇದಕವು ಗಮನಿಸದೆ ತಿಂಗಳುಗಟ್ಟಲೆ ವಸ್ತುಗಳನ್ನು ಬೇಯಿಸುತ್ತದೆ |
| ತಿರುಪು ಹೊರಬಂದಾಗಲೆಲ್ಲಾ | ಗುರುತಿಸಲಾದ ಸ್ಥಾನಗಳಲ್ಲಿ ಫ್ಲೈಟ್ OD ಮತ್ತು ಬ್ಯಾರೆಲ್ ಬೋರ್ ಐಡಿಯನ್ನು ಅಳೆಯಿರಿ; ಚೆಕ್ ರಿಂಗ್ ಅನ್ನು ಪರೀಕ್ಷಿಸಿ | ಸ್ಕ್ರೂ ಈಗಾಗಲೇ ಹೊರಬಂದಿದೆ. ಹತ್ತು ನಿಮಿಷಗಳ ಅಳತೆ ಉಚಿತ ಡೇಟಾ |
| ಕನಿಷ್ಠ ವಾರ್ಷಿಕ (ಅಪಘರ್ಷಕ ಅಥವಾ ನಾಶಕಾರಿ ಕರ್ತವ್ಯ) | ಯೋಜಿತ ಪುಲ್: ಪೂರ್ಣ ಉಡುಗೆ ಮಾಪನ, ಜೋಡಣೆ ಪರಿಶೀಲನೆ, ವಾಚನಗೋಷ್ಠಿಯನ್ನು ಲಾಗ್ ಮಾಡಿ | ತುಂಬಿದ, PVC ಮತ್ತು ರಿಗ್ರೈಂಡ್ ಡ್ಯೂಟಿಯು ಕ್ಲೀನ್ ರಾಳಕ್ಕಿಂತ ಹೆಚ್ಚು ವೇಗದ ಸೆಟ್ಗಳನ್ನು ಧರಿಸುತ್ತದೆ |
ರಾಳಗಳು ಅಥವಾ ಬಣ್ಣಗಳನ್ನು ಬದಲಾಯಿಸುವಾಗ ಸರಿಯಾದ ಶುದ್ಧೀಕರಣ ವಿಧಾನ
ಬಿಡುವಿಲ್ಲದ ದಿನಗಳಿಗೆ ವಿನಾಯಿತಿಗಳಿಲ್ಲದೆ ಪ್ರತಿ ನಿಲುಗಡೆ ಮತ್ತು ಪ್ರತಿ ಬದಲಾವಣೆಯ ಮೊದಲು ಶುದ್ಧೀಕರಿಸಿ. ಬ್ಯಾರೆಲ್ನೊಳಗೆ ತಣ್ಣಗಾಗಲು ಬಿಟ್ಟ ವಸ್ತುವು ಕ್ಷೀಣಿಸುತ್ತದೆ, ಮೇಲ್ಮೈಗೆ ಬೇಯುತ್ತದೆ ಮತ್ತು ನಂತರ ಗ್ರಾಹಕರ ಭಾಗದಲ್ಲಿ ಕಪ್ಪು ಚುಕ್ಕೆಗಳಾಗಿ ಹಿಂತಿರುಗುತ್ತದೆ.
ಬಣ್ಣ ಬದಲಾವಣೆಗಳಿಗೆ, ಸ್ಥಗಿತಗೊಳಿಸುವಿಕೆಗಾಗಿ ಮತ್ತು ಶಾಖ-ಸೂಕ್ಷ್ಮ ಪಾಲಿಮರ್ಗೆ ಬದಲಾಯಿಸುವ ಮೊದಲು ವಾಣಿಜ್ಯ ಶುದ್ಧೀಕರಣ ಸಂಯುಕ್ತವನ್ನು ಬಳಸಿ. ವರ್ಜಿನ್ PE ಅಥವಾ PP ಹೊಂದಾಣಿಕೆಯ ವಸ್ತುಗಳ ನಡುವೆ ದಿನನಿತ್ಯದ ಪರಿವರ್ತನೆಗಳನ್ನು ನಿರ್ವಹಿಸುತ್ತದೆ. PC ಮತ್ತು PMMA ನಂತಹ ಹೆಚ್ಚಿನ-ತಾಪಮಾನದ ರಾಳಗಳು ಗಟ್ಟಿಯಾಗಿ ಹಿಡಿದಿಟ್ಟುಕೊಳ್ಳುತ್ತವೆ ಮತ್ತು ಹೆಚ್ಚು ಆಕ್ರಮಣಕಾರಿ ಶುದ್ಧೀಕರಣದ ಅಗತ್ಯವಿದೆ.
ಪ್ರಾರಂಭಿಸುವ ಮೊದಲು ಮಾತ್ರವಲ್ಲ, ಮುಚ್ಚುವ ಮೊದಲು ಶುದ್ಧೀಕರಿಸಿ. ಕೂಲಿಂಗ್ ಬ್ಯಾರೆಲ್ನಲ್ಲಿ ನೀವು ಬಿಟ್ಟುಬಿಡುವುದು ಮುಂದಿನ ಪ್ರಾರಂಭದಲ್ಲಿ ನೀವು ಹೋರಾಡುವ ಸಮಸ್ಯೆಯಾಗುತ್ತದೆ.
ಸ್ಕ್ರೂ-ಟು-ಬ್ಯಾರೆಲ್ ಕ್ಲಿಯರೆನ್ಸ್ ಅನ್ನು ಹೇಗೆ ಅಳೆಯುವುದು
ಇದು ಅಭಿಪ್ರಾಯವನ್ನು ವಾಸ್ತವಕ್ಕೆ ತಿರುಗಿಸುವ ಮಾಪನವಾಗಿದೆ ಮತ್ತು ಹೆಚ್ಚಿನ ಅಂಗಡಿಗಳು ಅದನ್ನು ಬಿಟ್ಟುಬಿಡುತ್ತವೆ.
- ಸ್ಕ್ರೂ ಅನ್ನು ಎಳೆಯಿರಿ ಮತ್ತು ಸ್ವಚ್ಛಗೊಳಿಸಿ.ಬಿಸಿ, ಹಿತ್ತಾಳೆ ಅಥವಾ ತಾಮ್ರದ ಉಪಕರಣಗಳೊಂದಿಗೆ. ಎಂದಿಗೂ ಉಕ್ಕಿನ ಸ್ಕ್ರೇಪರ್ಗಳನ್ನು ಮಾಡಬೇಡಿ, ಇದು ಸಂಸ್ಕರಿಸಿದ ಮೇಲ್ಮೈಯನ್ನು ಸ್ಕ್ರೂ ಅವಲಂಬಿಸಿರುತ್ತದೆ.
- ಮಾಪನ ಸ್ಥಾನಗಳನ್ನು ಗುರುತಿಸಿಕೆಲಸದ ಉದ್ದಕ್ಕೂ: ಫೀಡ್, ಪರಿವರ್ತನೆ ಮತ್ತು ಮೀಟರಿಂಗ್ ಕನಿಷ್ಠ.
- ಫ್ಲೈಟ್ OD ಅನ್ನು ಅಳೆಯಿರಿಪ್ರತಿ ಸ್ಥಾನದಲ್ಲಿ ಹೊರಗಿನ ಮೈಕ್ರೊಮೀಟರ್ನೊಂದಿಗೆ, ಅಸಮವಾದ ಉಡುಗೆಗಳನ್ನು ಹಿಡಿಯಲು ಸುತ್ತಳತೆಯ ಸುತ್ತಲೂ ಹಲವಾರು ಬಿಂದುಗಳಲ್ಲಿ ರೀಡಿಂಗ್ಗಳನ್ನು ತೆಗೆದುಕೊಳ್ಳುತ್ತದೆ.
- ಬ್ಯಾರೆಲ್ ಬೋರ್ ಐಡಿಯನ್ನು ಅಳೆಯಿರಿಹೊಂದಾಣಿಕೆಯ ಸ್ಥಾನಗಳು ಮತ್ತು ಆಳಗಳಲ್ಲಿ ಬೋರ್ ಗೇಜ್ನೊಂದಿಗೆ.
- ರೇಡಿಯಲ್ ಕ್ಲಿಯರೆನ್ಸ್ ಅನ್ನು ಲೆಕ್ಕಾಚಾರ ಮಾಡಿ:ಬೋರ್ ಐಡಿಯಿಂದ ಫ್ಲೈಟ್ ಓಡಿಯನ್ನು ಕಳೆಯಿರಿ ಮತ್ತು ಎರಡರಿಂದ ಭಾಗಿಸಿ.
- ಬಿಲ್ಡ್ ಡ್ರಾಯಿಂಗ್ ವಿರುದ್ಧ ಹೋಲಿಕೆ ಮಾಡಿಮತ್ತು ಪ್ರತಿ ಓದುವಿಕೆಯನ್ನು ದಿನಾಂಕ ಮತ್ತು ಗಂಟೆಗಳ ಓಟದೊಂದಿಗೆ ಲಾಗ್ ಮಾಡಿ.
ಮೂಲ ಕ್ಲಿಯರೆನ್ಸ್ ವಿರುದ್ಧ ಫಲಿತಾಂಶವನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಿ, ಸಾರ್ವತ್ರಿಕ ಸಂಖ್ಯೆಯ ವಿರುದ್ಧ ಅಲ್ಲ. ಒಂದು ಉಪಯುಕ್ತ ಅಂಗಡಿ ನಿಯಮ: ಕ್ಲಿಯರೆನ್ಸ್ ನಿರ್ಮಾಣ ಮೌಲ್ಯಕ್ಕಿಂತ ಸರಿಸುಮಾರು ಎರಡು ಪಟ್ಟು ಬೆಳೆದಾಗ ಅಥವಾ ಔಟ್ಪುಟ್ ಅದೇ ಸ್ಕ್ರೂ ವೇಗದಲ್ಲಿ ಗಮನಾರ್ಹವಾಗಿ ಕಡಿಮೆಯಾದಾಗ, ಬದಲಿ ಯೋಜನೆಯನ್ನು ಪ್ರಾರಂಭಿಸಿ. ನಮ್ಮ ಹಂತ-ಹಂತದ ಮಾಪನ ಮಾರ್ಗದರ್ಶಿ ವಿಧಾನವನ್ನು ಸಂಪೂರ್ಣ ವಿವರವಾಗಿ ಒಳಗೊಂಡಿದೆ.
ಶುಚಿಗೊಳಿಸುವ ವೇಳಾಪಟ್ಟಿ ಮತ್ತು ಶುದ್ಧೀಕರಣದ ಸಂಯುಕ್ತ ವಿಧಗಳು
ಕೆಲಸಕ್ಕೆ ಸಂಯುಕ್ತವನ್ನು ಹೊಂದಿಸಿ. ಹೆಚ್ಚಿನ ಸ್ನಿಗ್ಧತೆಯೊಂದಿಗೆ ಮೆಕ್ಯಾನಿಕಲ್ (ಅಪಘರ್ಷಕ-ಮುಕ್ತ) ಸ್ಕ್ರಬ್ ಅನ್ನು ಶುದ್ಧೀಕರಿಸುತ್ತದೆ. ರಾಸಾಯನಿಕ ಶುದ್ಧೀಕರಣವು ಕೊಳೆತ ವಸ್ತು ಮತ್ತು ಇಂಗಾಲದ ಮೇಲೆ ದಾಳಿ ಮಾಡುತ್ತದೆ. ಫೋಮಿಂಗ್ ಶುದ್ಧೀಕರಣವು ಲ್ಯಾಮಿನಾರ್ ಹರಿವು ತಪ್ಪಿಹೋದ ಸತ್ತ ಸ್ಥಳಗಳನ್ನು ತಲುಪಲು ವಿಸ್ತರಿಸುತ್ತದೆ.
ಡೀಪ್ ಕ್ಲೀನ್ ಮಧ್ಯಂತರಗಳು ರಾಳವನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ. ಹೆಚ್ಚಿನ-ತಾಪಮಾನದ ಪಾಲಿಮರ್ಗಳು ಇಂಗಾಲವನ್ನು ವೇಗವಾಗಿ ನಿರ್ಮಿಸುತ್ತವೆ ಮತ್ತು ಆಗಾಗ್ಗೆ ಆಳವಾದ ಶುದ್ಧೀಕರಣದ ಅಗತ್ಯವಿರುತ್ತದೆ. ನೀವು ಯಾವುದನ್ನು ಓಡಿಸಿದರೂ, ಮಧ್ಯಂತರವನ್ನು ನಿಮಗಾಗಿ ನಿಗದಿಪಡಿಸಲು ಕಪ್ಪು ಚುಕ್ಕೆಗಳಿಗಾಗಿ ಕಾಯುವ ಬದಲು ವೇಳಾಪಟ್ಟಿಯಲ್ಲಿ ಇರಿಸಿ.
ಯಾವಾಗ ರಿಪೇರಿ ಮಾಡಬೇಕು ಮತ್ತು ಯಾವಾಗ ಬದಲಾಯಿಸಬೇಕು
ಸೇವೆಯ ವರ್ಷಕ್ಕೆ ವೆಚ್ಚವನ್ನು ಹೋಲಿಸಿ, ಎರಡು ಬೆಲೆ ಟ್ಯಾಗ್ಗಳಲ್ಲ. ಅರ್ಧದಷ್ಟು ವೆಚ್ಚದ ಆದರೆ ಮೂರನೇ ಒಂದು ಭಾಗವನ್ನು ಹಿಂದಿರುಗಿಸುವ ಮರುನಿರ್ಮಾಣವು ಮಾರುವೇಷದಲ್ಲಿ ದುಬಾರಿ ಆಯ್ಕೆಯಾಗಿದೆ.
ದುರಸ್ತಿ ಬಲಕ್ಕೆ ವಾಲುತ್ತದೆಉಡುಗೆ ಆಯಾಮ ಮತ್ತು ಮಧ್ಯಮವಾಗಿದ್ದರೆ, ಮೂಲ ಲೋಹವು ಧ್ವನಿಯಾಗಿರುತ್ತದೆ, ಇದು ಮೊದಲ ಮರುನಿರ್ಮಾಣವಾಗಿದೆ ಮತ್ತು ಜ್ಯಾಮಿತಿಯು ಇನ್ನೂ ನಿಮ್ಮ ರಾಳಕ್ಕೆ ಸರಿಹೊಂದುತ್ತದೆ.
ಬದಲಿ ಬಲಕ್ಕೆ ವಾಲುತ್ತದೆಸವೆತವು ಆಳವಾಗಿ ಬಿದ್ದಾಗ, ಸ್ಕ್ರೂ ಅನ್ನು ಈಗಾಗಲೇ ಮರುನಿರ್ಮಿಸಿದಾಗ, ನಿಮ್ಮ ವಸ್ತು ಬದಲಾದಾಗ ಮತ್ತು ಹಳೆಯ ರೇಖಾಗಣಿತವು ಇನ್ನು ಮುಂದೆ ಹೊಂದಿಕೆಯಾಗದಿದ್ದಾಗ ಅಥವಾ ಸೆಟ್ ಸಾಮಾನ್ಯ ಗಾತ್ರದಲ್ಲಿ ಅದರ ಬದಲಿ ಬೆಲೆ ದುರಸ್ತಿ ಉಲ್ಲೇಖಕ್ಕೆ ಹತ್ತಿರದಲ್ಲಿದೆ.
ನಮ್ಮ ರಿಪೇರಿ vs ಬದಲಿ ಮಾರ್ಗದರ್ಶಿಯು ಪೂರ್ಣ ನಿರ್ಧಾರದ ಕೋಷ್ಟಕವನ್ನು ನೀಡುತ್ತದೆ.
ಸ್ಪೇರ್ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ಗಳ ಸರಿಯಾದ ಸಂಗ್ರಹಣೆ ಮತ್ತು ನಿರ್ವಹಣೆ
ನಿಮಗೆ ಅಗತ್ಯವಿರುವಾಗ ಅದು ನೇರವಾಗಿ ಮತ್ತು ಸ್ವಚ್ಛವಾಗಿದ್ದರೆ ಮಾತ್ರ ಒಂದು ಬಿಡಿ ಸೆಟ್ ಉಪಯುಕ್ತವಾಗಿದೆ. ಸ್ಕ್ರೂಗಳನ್ನು ಉದ್ದಕ್ಕೂ ಬೆಂಬಲದೊಂದಿಗೆ ಅಡ್ಡಲಾಗಿ ಸಂಗ್ರಹಿಸಿ, ತುದಿಗೆ ಎಂದಿಗೂ ಒಲವು ತೋರಬೇಡಿ. ಅವುಗಳನ್ನು ತುಕ್ಕು ವಿರುದ್ಧವಾಗಿ ಲೇಪಿಸಿ, ಅವುಗಳನ್ನು ಮುಚ್ಚಿ ಇರಿಸಿ ಮತ್ತು ಸ್ಪೆಕ್ ಶೀಟ್ ಮತ್ತು ಅಳತೆ ಮಾಡಿದ ಗಡಸುತನದ ಅಂಕಿಗಳನ್ನು ಭಾಗದೊಂದಿಗೆ ಇರಿಸಿ.
ಬಿಡಿ-ಸೆಟ್ ತಿರುಗುವಿಕೆಯ ತಂತ್ರಯಾವುದೇ ತ್ವರಿತ ಶುಲ್ಕಕ್ಕಿಂತ ಹೆಚ್ಚು ಮೌಲ್ಯಯುತವಾಗಿದೆ ಮತ್ತು ಬಹುತೇಕ ಯಾವುದೇ ಪೂರೈಕೆದಾರರು ಇದನ್ನು ನಿಮಗೆ ತಿಳಿಸುವುದಿಲ್ಲ. ಪ್ರಸ್ತುತ ಸೆಟ್ ವಿಫಲಗೊಳ್ಳುವ ಮೊದಲು ಬದಲಿಯನ್ನು ಖರೀದಿಸಿ. ಹೊಸ ಸೆಟ್ ಅನ್ನು ರನ್ ಮಾಡಿ, ಉತ್ಪಾದನೆಯು ಮುಂದುವರಿದಾಗ ಹಳೆಯದನ್ನು ಮರುನಿರ್ಮಾಣಕ್ಕಾಗಿ ಕಳುಹಿಸಿ ಮತ್ತು ಮರುನಿರ್ಮಾಣ ಸೆಟ್ ಅನ್ನು ಶೆಲ್ಫ್ನಲ್ಲಿ ಬಿಡಿ.
ನೀವು ಈಗ ಶೂನ್ಯ ಯೋಜಿತ ಅಲಭ್ಯತೆಯೊಂದಿಗೆ ತಿರುಗುವಿಕೆಯನ್ನು ಹೊಂದಿದ್ದೀರಿ ಮತ್ತು ಪ್ರತಿ ಭವಿಷ್ಯದ ಬದಲಾವಣೆಯು ಶನಿವಾರದಂದು 2 ಗಂಟೆಗೆ ಬದಲಾಗಿ ನಿಮ್ಮ ವೇಳಾಪಟ್ಟಿಯಲ್ಲಿ ನಡೆಯುತ್ತದೆ. ಕಾರ್ಯತಂತ್ರವು ಕಾರ್ಯನಿರತ ಬಂಡವಾಳದ ಒಂದು ಸೆಟ್ ಅನ್ನು ವೆಚ್ಚ ಮಾಡುತ್ತದೆ ಮತ್ತು ಸ್ಥಗಿತ ಸಂಭವಿಸದ ಮೊದಲ ಬಾರಿಗೆ ಅದನ್ನು ಮರುಪಾವತಿ ಮಾಡುತ್ತದೆ.
ಇದು ಪ್ರಕ್ರಿಯೆಯೇ ಅಥವಾ ಯಂತ್ರವೇ? ಎ ಡಿಸಿಷನ್ ಗೇಟ್
ಯಾವುದೇ ಪ್ರತಿಸ್ಪರ್ಧಿ ಬರೆಯದ ವಿಭಾಗ ಇಲ್ಲಿದೆ, ಮತ್ತು ಈ ಮಾರ್ಗದರ್ಶಿಯ ಉಳಿದ ಭಾಗಗಳಿಗಿಂತ ಇದು ನಿಮಗೆ ಹೆಚ್ಚಿನ ಸಮಯವನ್ನು ಉಳಿಸುತ್ತದೆ.
ಮೋಲ್ಡಿಂಗ್ ದೋಷವು ಕಾಣಿಸಿಕೊಂಡಾಗ, ಹೆಚ್ಚಿನ ತಂಡಗಳು ಯಂತ್ರದ ಸೆಟ್ಟಿಂಗ್ಗಳನ್ನು ತಲುಪುತ್ತವೆ. ತಾಪಮಾನ, ಬೆನ್ನಿನ ಒತ್ತಡ, ಇಂಜೆಕ್ಷನ್ ವೇಗ, ಹಿಡಿದಿಟ್ಟುಕೊಳ್ಳುವ ಸಮಯ. ಕೆಲವೊಮ್ಮೆ ಅದು ಸರಿ. ಆದರೆ ಪ್ಲಾಸ್ಟಿಸಿಂಗ್ ಘಟಕವನ್ನು ಧರಿಸಿದಾಗ, ಯಾವುದೇ ಸೆಟ್ಟಿಂಗ್ ಪ್ರಕ್ರಿಯೆಯನ್ನು ಚೇತರಿಸಿಕೊಳ್ಳುವುದಿಲ್ಲ, ಮತ್ತು ವಾರಗಳು ಎಂದಿಗೂ ಯಶಸ್ವಿಯಾಗದ ಹುಡುಕಾಟದಲ್ಲಿ ಕಣ್ಮರೆಯಾಗುತ್ತವೆ.
ನೀವು ಇನ್ನೊಂದು ಸೆಟ್ಪಾಯಿಂಟ್ ಅನ್ನು ಮುಟ್ಟುವ ಮೊದಲು ಈ ಗೇಟ್ ಅನ್ನು ರನ್ ಮಾಡಿ.
1. ಏನಾದರೂ ಬದಲಾಗಿದೆಯೇ?ಹೊಸ ರಾಳ, ಹೊಸ ಬಣ್ಣ, ಹೊಸ ರೀಗ್ರೈಂಡ್ ಅನುಪಾತ, ಹೊಸ ಅಚ್ಚು, ಯಾರಾದರೂ ಸರಿಹೊಂದಿಸಿದ ಸೆಟ್ಟಿಂಗ್? ಹೌದು ಎಂದಾದರೆ, ಬದಲಾವಣೆಯನ್ನು ಬೆನ್ನಟ್ಟಿರಿ. ಇಲ್ಲದಿದ್ದರೆ ಸಾಬೀತುಪಡಿಸುವವರೆಗೆ ಇದು ಪ್ರಕ್ರಿಯೆಯ ಸಮಸ್ಯೆಯಾಗಿದೆ.
2. ದೋಷವು ಇದ್ದಕ್ಕಿದ್ದಂತೆ ಕಾಣಿಸಿಕೊಂಡಿದೆಯೇ ಅಥವಾ ವಾರಗಳಲ್ಲಿ ಹರಿದಿದೆಯೇ?ಬದಲಾವಣೆ ಅಥವಾ ಮುರಿದ ಘಟಕದಲ್ಲಿ ಹಠಾತ್ ಅಂಕಗಳು. ಉಡುಗೆಯಲ್ಲಿ ಕ್ರಮೇಣ ಅಂಕಗಳು. ಧರಿಸುವುದು ರಾತ್ರಿಯಲ್ಲಿ ಬರುವುದಿಲ್ಲ.
3. ಕುಶನ್ ಶಾಟ್ಗೆ ಶಾಟ್ ಸ್ಥಿರವಾಗಿದೆಯೇ?ಅಸಮಂಜಸವಾದ ಕುಶನ್ ಚೆಕ್ ರಿಂಗ್ ಮಾತನಾಡುತ್ತಿದೆ. ಬೇರೆ ಯಾವುದಕ್ಕೂ ಮೊದಲು ಅದನ್ನು ಪರೀಕ್ಷಿಸಿ.
4. ಔಟ್ಪುಟ್ ಒಂದೇ ಸ್ಕ್ರೂ ವೇಗದಲ್ಲಿ ಕುಸಿದಿದೆಯೇ ಅಥವಾ ಚೇತರಿಕೆಯ ಸಮಯವನ್ನು ವಿಸ್ತರಿಸಿದೆಯೇ?ಕ್ಲಿಯರೆನ್ಸ್ನಲ್ಲಿ ಎರಡೂ ಪಾಯಿಂಟ್, ಅಂದರೆ ಸ್ಕ್ರೂ ಅಥವಾ ಬ್ಯಾರೆಲ್ ಉಡುಗೆ. ಕಳೆದುಹೋದ ಕ್ಲಿಯರೆನ್ಸ್ ಅನ್ನು ಮರುಸ್ಥಾಪಿಸಲು ಸೆಟ್ಟಿಂಗ್ಗಳು ಸಾಧ್ಯವಿಲ್ಲ.
5. ಬದಲಾಗದ ಸೆಟ್ಪಾಯಿಂಟ್ಗಳಲ್ಲಿ ಕರಗುವ ತಾಪಮಾನವು ಏರುತ್ತಿದೆಯೇ?ಸ್ಕ್ರೂ ಹೆಚ್ಚುವರಿ ಕತ್ತರಿ ಶಾಖವನ್ನು ಉತ್ಪಾದಿಸುತ್ತಿದೆ, ಏಕೆಂದರೆ ಇದು ಸಾಮಾನ್ಯವಾಗಿ ಧರಿಸಿರುವ ಕ್ಲಿಯರೆನ್ಸ್ ವಿರುದ್ಧ ಹೆಚ್ಚು ಕೆಲಸ ಮಾಡುತ್ತದೆ.
6. ಪ್ರತಿ ಶುಚಿಗೊಳಿಸಿದ ನಂತರ ಕಪ್ಪು ಚುಕ್ಕೆಗಳು ಹಿಂತಿರುಗುತ್ತವೆಯೇ?ವಸ್ತುವು ಸತ್ತ ಸ್ಥಳದಲ್ಲಿ ನೆಲೆಸಿದೆ. ಹಳೆಯ ಸೆಟ್ನಲ್ಲಿ, ಆ ಡೆಡ್ ಸ್ಪಾಟ್ ಅನ್ನು ಸಾಮಾನ್ಯವಾಗಿ ತೆರವು ಕ್ಷೀಣಿಸಿದ ಕರಗುವಿಕೆಗೆ ಆಶ್ರಯಿಸಲಾಗುತ್ತದೆ.
3 ರಿಂದ 6 ರವರೆಗಿನ ಪ್ರಶ್ನೆಗಳಲ್ಲಿ ಮೂರು ಅಥವಾ ಹೆಚ್ಚಿನ "ಹೌದು" ಉತ್ತರಗಳು ಎಂದರೆ ಯಂತ್ರವು ಪ್ಲ್ಯಾಸ್ಟಿಸಿಂಗ್ ಘಟಕವನ್ನು ಧರಿಸಿದೆ ಎಂದು ಹೇಳುತ್ತದೆ. ಟ್ಯೂನಿಂಗ್ ನಿಲ್ಲಿಸಿ. ಸ್ಕ್ರೂ ಅನ್ನು ಎಳೆಯಿರಿ ಮತ್ತು ಅದನ್ನು ಅಳೆಯಿರಿ.
ಮಾಪನವು ಒಂದು ಗಂಟೆ ತೆಗೆದುಕೊಳ್ಳುತ್ತದೆ. ಸೆಟ್ಟಿಂಗ್ಗಳ ಮೂಲಕ ಯಾಂತ್ರಿಕ ದೋಷವನ್ನು ಬೆನ್ನಟ್ಟುವುದು ವಾರಗಳನ್ನು ತೆಗೆದುಕೊಳ್ಳುತ್ತದೆ ಮತ್ತು ಅದು ಎಂದಿಗೂ ಒಮ್ಮುಖವಾಗುವುದಿಲ್ಲ, ಏಕೆಂದರೆ ಉತ್ತರವು ನಿಯಂತ್ರಕದಲ್ಲಿ ಎಂದಿಗೂ ಇರಲಿಲ್ಲ.
ಮೂಲ-ಕಾರಣ ಕೋಷ್ಟಕದೊಂದಿಗೆ ದೋಷನಿವಾರಣೆ ಮಾರ್ಗದರ್ಶಿ
ಕೆಳಗಿನ ಪ್ರತಿಯೊಂದು ದೋಷವು ಪ್ರಕ್ರಿಯೆಯಿಂದ ಅಥವಾ ಯಾಂತ್ರಿಕ ಉಡುಗೆಗಳಿಂದ ಬರಬಹುದು. ಟೇಬಲ್ ಹೆಸರಿಸುತ್ತದೆತಿರುಪು ಮತ್ತು ಬ್ಯಾರೆಲ್ಮೂಲ ಕಾರಣ, ಏಕೆಂದರೆ ಎಲ್ಲರೂ ಬಿಟ್ಟುಬಿಡುವ ಅರ್ಧದಷ್ಟು.
| ಸಮಸ್ಯೆ | ರೋಗಲಕ್ಷಣ | ಸ್ಕ್ರೂ / ಬ್ಯಾರೆಲ್ ಮೂಲ ಕಾರಣ | ಸರಿಪಡಿಸುವ ಕ್ರಮ |
|---|---|---|---|
| ಕಪ್ಪು ಗೆರೆಗಳು / ಸುಟ್ಟ ಗುರುತುಗಳು | ಭಾಗದಲ್ಲಿ ಕಪ್ಪು ಕಲೆಗಳು ಅಥವಾ ಗೆರೆಗಳು; ನಿಲುಗಡೆಯ ನಂತರ ಕೆಟ್ಟದಾಗಿದೆ | ಕ್ಷೀಣಿಸಿದ ವಸ್ತುವು ಧರಿಸಿರುವ ಕ್ಲಿಯರೆನ್ಸ್ ಅಥವಾ ಸತ್ತ ಸ್ಥಳದಲ್ಲಿ ಇರಿಸಲ್ಪಟ್ಟಿದೆ; ಬೋರ್ ಗಳಿಸಿದರು; ಹಾನಿಗೊಳಗಾದ ಸ್ಕ್ರೂ ಮೇಲ್ಮೈ | ಆಳವಾದ ಶುದ್ಧೀಕರಣ. ಚುಕ್ಕೆಗಳು ಹಿಂತಿರುಗಿದರೆ, ಎಳೆಯಿರಿ ಮತ್ತು ಪರೀಕ್ಷಿಸಿ. ಸ್ಕೋರಿಂಗ್ ಮತ್ತು ಧರಿಸಿರುವ ಕ್ಲಿಯರೆನ್ಸ್ ಅನ್ನು ಪರಿಶೀಲಿಸಿ. ಸೆಟ್ ವಸ್ತುವನ್ನು ಆಶ್ರಯಿಸುತ್ತಿದ್ದರೆ ಬದಲಾಯಿಸಿ |
| ಅಸಮಂಜಸ ಶಾಟ್ ಗಾತ್ರ / ಸಣ್ಣ ಹೊಡೆತಗಳು | ಶಾಟ್ ತೂಕದ ಡ್ರಿಫ್ಟ್ಗಳು; ಕುಶನ್ ಶಾಟ್ನಿಂದ ಶಾಟ್ಗೆ ಬದಲಾಗುತ್ತದೆ | ರಿಂಗ್ ಸೀಲಿಂಗ್ ಅಲ್ಲ ಪರಿಶೀಲಿಸಿ(ಅತ್ಯಂತ ಸಾಮಾನ್ಯ); ಧರಿಸಿರುವ ವಿಮಾನಗಳು ಕರಗಲು ಹಿಂದಕ್ಕೆ ಸೋರಿಕೆಯಾಗುವಂತೆ ಮಾಡುತ್ತದೆ; ಬ್ಯಾರೆಲ್ ಬೋರ್ ದೊಡ್ಡ ಗಾತ್ರ | ಮೊದಲು ಚೆಕ್ ರಿಂಗ್ ಅನ್ನು ಪರೀಕ್ಷಿಸಿ. ನಂತರ ಕ್ಲಿಯರೆನ್ಸ್ ಅನ್ನು ಅಳೆಯಿರಿ. ಸೋರಿಕೆಯಾಗುತ್ತಿರುವ ನಾನ್-ರಿಟರ್ನ್ ವಾಲ್ವ್ ಅನ್ನು ಸೆಟ್ಟಿಂಗ್ಗಳು ಸರಿಪಡಿಸುವುದಿಲ್ಲ |
| ಕರಗುವ ತಾಪಮಾನ ಸ್ಪೈಕಿಂಗ್ | ಸೆಟ್ಪಾಯಿಂಟ್ಗಳ ಮೇಲೆ ನಿಜವಾದ ಕರಗುವ ತಾಪಮಾನ; ವಸ್ತು ಬಣ್ಣ ಬದಲಾಯಿಸುವುದು | ತಪ್ಪು ಸಂಕೋಚನ ಅನುಪಾತದಿಂದ ಅತಿಯಾದ ಕತ್ತರಿ; ಧರಿಸಿರುವ ತೆರವು ಸ್ಕ್ರೂ ಅನ್ನು ಗಟ್ಟಿಯಾಗಿ ಕೆಲಸ ಮಾಡುತ್ತದೆ; ಡ್ರಿಫ್ಟ್ ಥರ್ಮೋಕೂಲ್ | ಥರ್ಮೋಕಪಲ್ಗಳನ್ನು ಪರಿಶೀಲಿಸಿ. ಸ್ಕ್ರೂ ವೇಗ ಮತ್ತು ಬೆನ್ನಿನ ಒತ್ತಡವನ್ನು ಪರಿಶೀಲಿಸಿ. ರಾಳಕ್ಕೆ ಜ್ಯಾಮಿತಿ ತಪ್ಪಾಗಿದ್ದರೆ, ಸ್ಕ್ರೂ ಸರಿಪಡಿಸುತ್ತದೆ |
| ನಿಧಾನ ಚೇತರಿಕೆ / ದೀರ್ಘ ಪ್ಲಾಸ್ಟಿಕ್ ಮಾಡುವುದು | ಚೇತರಿಕೆಯ ಅವಧಿಯು ವಿಸ್ತರಿಸುತ್ತದೆ; ಸೈಕಲ್ ಸಮಯ ಬೆಳೆಯುತ್ತದೆ | ಧರಿಸಿರುವ ಕ್ಲಿಯರೆನ್ಸ್ ಪಂಪ್ ಮಾಡುವ ದಕ್ಷತೆಯನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ; ಫೀಡ್ ವಿಭಾಗದ ಸಮಸ್ಯೆ; ರಾಳಕ್ಕೆ ತಪ್ಪು ರೇಖಾಗಣಿತ | ಫೀಡ್-ಥ್ರೋಟ್ ಕೂಲಿಂಗ್ ಮತ್ತು ಪೆಲೆಟ್ ಫೀಡ್ ಅನ್ನು ಮೊದಲು ಪರಿಶೀಲಿಸಿ. ನಂತರ ಡ್ರಾಯಿಂಗ್ ವಿರುದ್ಧ ಕ್ಲಿಯರೆನ್ಸ್ ಅನ್ನು ಅಳೆಯಿರಿ |
| ಹೆಚ್ಚುತ್ತಿರುವ ಮೋಟಾರ್ ಲೋಡ್ / ಬ್ಯಾಕ್ ಒತ್ತಡ | ಸ್ಥಿರವಾದ ಉತ್ಪಾದನೆಯಲ್ಲಿ ಮೋಟಾರ್ ಆಂಪ್ಸ್ ಕ್ಲೈಂಬಿಂಗ್; ಟಾರ್ಕ್ ಎಚ್ಚರಿಕೆಗಳು | ಬೋರ್ನಲ್ಲಿ ಸ್ಕ್ರೂ ಎಳೆಯುವುದು (ತಪ್ಪಾಗಿ ಜೋಡಿಸುವಿಕೆ, ಬಾಗಿದ ತಿರುಪು); ವಿಪರೀತ ಕತ್ತರಿ; ಕುಸಿದ ವಸ್ತು ಕಟ್ಟಡ ಪ್ರತಿರೋಧ | ಜೋಡಣೆ ಮತ್ತು ಸ್ಕ್ರೂ ನೇರತೆಯನ್ನು ಪರಿಶೀಲಿಸಿ. ಬಾಗಿದ ಸ್ಕ್ರೂ ಬೋರ್ನ ಒಂದು ಬದಿಯನ್ನು ಧರಿಸುತ್ತದೆ ಮತ್ತು ಹೊಸ ಬ್ಯಾರೆಲ್ ಅನ್ನು ಸಹ ನಾಶಪಡಿಸುತ್ತದೆ |
| ವಸ್ತುವಿನ ಅವನತಿ / ಬಣ್ಣ ಬದಲಾವಣೆ | ಹಳದಿ, ಸ್ಪ್ಲೇ, ಸುಲಭವಾಗಿ, ವಾಸನೆ | ನಿವಾಸದ ಸಮಯ ತುಂಬಾ ಉದ್ದವಾಗಿದೆ (ಬ್ಯಾರೆಲ್ಗೆ ತುಂಬಾ ಚಿಕ್ಕದಾಗಿದೆ); ಕತ್ತರಿ ತುಂಬಾ ಆಕ್ರಮಣಕಾರಿ; ವಸ್ತುವನ್ನು ಹಿಡಿದಿರುವ ಸತ್ತ ತಾಣಗಳು | ಶಾಟ್-ಗಾತ್ರದಿಂದ ಬ್ಯಾರೆಲ್-ಸಾಮರ್ಥ್ಯದ ಅನುಪಾತವನ್ನು ಪರಿಶೀಲಿಸಿ. ಕತ್ತರಿಯನ್ನು ಕಡಿಮೆ ಮಾಡಿ. ಶಾಖ-ಸೂಕ್ಷ್ಮ ರಾಳಗಳಲ್ಲಿ, ಕಡಿಮೆ-ಸಂಕೋಚನ ತಿರುಪು ಮಾತ್ರ ನಿಜವಾದ ಫಿಕ್ಸ್ ಆಗಿರಬಹುದು |
| ಭಾಗವಾಗಿ ಕರಗುವ / ಘನ ಕಣಗಳು | ಗಟ್ಟಿಯಾದ ಚುಕ್ಕೆಗಳು; ಲೆನ್ಸ್ ತರಹದ ದೋಷಗಳು; ದುರ್ಬಲ ತಾಣಗಳು | ಸಾಕಷ್ಟಿಲ್ಲದ ಕರಗುವ ಸಾಮರ್ಥ್ಯ: L/D ತುಂಬಾ ಚಿಕ್ಕದಾಗಿದೆ, ಸಂಕೋಚನ ತಪ್ಪಾಗಿದೆ, ಔಟ್ಪುಟ್ ಸ್ಕ್ರೂ ಕರಗಿಸಬಹುದಾದಷ್ಟು ಹಿಂದೆ ತಳ್ಳಲ್ಪಟ್ಟಿದೆ ಅಥವಾ ಕ್ಲಿಯರೆನ್ಸ್ ಧರಿಸಿದೆ | ಔಟ್ಪುಟ್ ಅನ್ನು ಕಡಿಮೆ ಮಾಡಿ ಅಥವಾ ತಡೆಗೋಡೆ ಸ್ಕ್ರೂಗೆ ಅಪ್ಗ್ರೇಡ್ ಮಾಡಿ. ಸೆಟ್ ಧರಿಸಿದರೆ, ಯಾವುದೇ ಸೆಟ್ಟಿಂಗ್ ಕರಗುವಿಕೆಯನ್ನು ಮರುಪಡೆಯುವುದಿಲ್ಲ |
| ಬಣ್ಣದ ಗೆರೆಗಳು / ಕಳಪೆ ಪ್ರಸರಣ | ಅಸಮ ಬಣ್ಣ; ಮಾಸ್ಟರ್ಬ್ಯಾಚ್ ಚದುರುವುದಿಲ್ಲ | ಮಿಶ್ರಣ ವಿಭಾಗವಿಲ್ಲ; ಧರಿಸಿರುವ ಸ್ಕ್ರೂ ಕಳಪೆಯಾಗಿ ಮಿಶ್ರಣ; ತುಂಬಿದ ಅಥವಾ ಬಣ್ಣದ ಸಂಯುಕ್ತಕ್ಕಾಗಿ ತಪ್ಪು ತಿರುಪು | ಮಿಶ್ರಣ ವಿಭಾಗವನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸಿ (ಮ್ಯಾಡಾಕ್ ಅಥವಾ ಪಿನ್). ಸ್ಕ್ರೂ ಸರಳವಾಗಿ ಮೊದಲು ಧರಿಸುವುದಿಲ್ಲ ಎಂದು ಖಚಿತಪಡಿಸಿ |
ಕಪ್ಪು ಗೆರೆಗಳು ಅಥವಾ ಸುಟ್ಟ ಗುರುತುಗಳು
ಡಿಗ್ರೇಡೆಡ್ ಪಾಲಿಮರ್ ಎಲ್ಲೋ ಉಳಿದುಕೊಳ್ಳುತ್ತಿದೆ ಮತ್ತು ತುಂಡುಗಳಾಗಿ ಒಡೆಯುತ್ತಿದೆ. ಕ್ಲಾಸಿಕ್ ಮರೆಮಾಚುವ ಸ್ಥಳಗಳು ಧರಿಸಿರುವ ಕ್ಲಿಯರೆನ್ಸ್, ಸ್ಕೋರ್ ಮಾಡಿದ ಬೋರ್, ಹಾನಿಗೊಳಗಾದ ಚೆಕ್ ರಿಂಗ್ ಮತ್ತು ಹರಿವು ಸ್ಥಗಿತಗೊಳ್ಳುವ ಯಾವುದೇ ಡೆಡ್ ಸ್ಪಾಟ್.
ಮೊದಲು ಆಳವಾದ ಶುದ್ಧೀಕರಣ. ಸಂಪೂರ್ಣ ಶುದ್ಧೀಕರಣದ ನಂತರ ಚುಕ್ಕೆಗಳು ಹಿಂತಿರುಗಿದರೆ, ವಸ್ತುವು ಕೇವಲ ಶೇಷವಲ್ಲ. ನಿಮ್ಮ ಗಣಕದಲ್ಲಿನ ಸ್ಪಾಟ್ನಿಂದ ಇದನ್ನು ನಿರಂತರವಾಗಿ ತಯಾರಿಸಲಾಗುತ್ತಿದೆ ಮತ್ತು ನೀವು ಸ್ಕ್ರೂ ಅನ್ನು ಎಳೆಯಬೇಕು ಮತ್ತು ಅದನ್ನು ಕಂಡುಹಿಡಿಯಬೇಕು.
ಅಸಮಂಜಸವಾದ ಶಾಟ್ ಗಾತ್ರ ಅಥವಾ ಸಣ್ಣ ಹೊಡೆತಗಳು
ನೀವು ಸೆಟ್ಟಿಂಗ್ ಅನ್ನು ಸ್ಪರ್ಶಿಸುವ ಮೊದಲು ಉಂಗುರವನ್ನು ಪರಿಶೀಲಿಸಿ. ಹಿಂತಿರುಗಿಸದ ಕವಾಟವು ಸೀಲಿಂಗ್ ಅನ್ನು ನಿಲ್ಲಿಸಿದಾಗ, ಚುಚ್ಚುಮದ್ದಿನ ಸಮಯದಲ್ಲಿ ಕರಗುವಿಕೆಯು ಹಿಮ್ಮುಖವಾಗಿ ತಪ್ಪಿಸಿಕೊಳ್ಳುತ್ತದೆ ಮತ್ತು ಯಂತ್ರವು ಅಳತೆ ಮಾಡಿದ ಶಾಟ್ ಅಚ್ಚು ಸ್ವೀಕರಿಸುವ ಹೊಡೆತವಲ್ಲ.
ಕೊಡುವುದು ಕುಶನ್. ಸ್ಥಿರವಾದ ಪ್ರಕ್ರಿಯೆಯು ಸ್ಥಿರವಾದ ಕುಶನ್ ಅನ್ನು ಹೊಂದಿರುತ್ತದೆ. ಕುಶನ್ ಗುಂಡು ಹೊಡೆದು ಸುತ್ತಾಡಿದಾಗ, ಕರಗಿ ಹೋಗಬಾರದು ಎಲ್ಲೋ ಹೋಗುತ್ತಿದೆ.
ಮೆಲ್ಟ್ ಟೆಂಪರೇಚರ್ ಸ್ಪೈಕಿಂಗ್ ಅಥವಾ ತುಂಬಾ ಹೆಚ್ಚು
ಸೆಟ್ಪಾಯಿಂಟ್ಗಳನ್ನು ನಂಬುವುದಕ್ಕಿಂತ ಹೆಚ್ಚಾಗಿ ತನಿಖೆಯೊಂದಿಗೆ ನಿಜವಾದ ಕರಗುವಿಕೆಯನ್ನು ಅಳೆಯಿರಿ. ನಿಜವಾದ ಕರಗುವಿಕೆಯು ವಲಯಗಳ ಮೇಲೆ ಚೆನ್ನಾಗಿ ಚಲಿಸಿದರೆ, ಹೆಚ್ಚುವರಿ ಶಾಖವು ಕತ್ತರಿಯಿಂದ ಬರುತ್ತದೆ, ಬ್ಯಾಂಡ್ಗಳಿಂದ ಅಲ್ಲ.
ರಾಳಕ್ಕೆ ಸಂಕೋಚನವು ತುಂಬಾ ಆಕ್ರಮಣಕಾರಿಯಾದಾಗ, ಸ್ಕ್ರೂ ವೇಗವು ತುಂಬಾ ಹೆಚ್ಚಾದಾಗ, ಹಿಂಭಾಗದ ಒತ್ತಡವು ಅಧಿಕವಾದಾಗ ಮತ್ತು ಅದೇ ವಸ್ತುವನ್ನು ಸರಿಸಲು ಧರಿಸಿರುವ ಸ್ಕ್ರೂ ಹೆಚ್ಚು ಶ್ರಮಿಸಬೇಕಾದಾಗ ಶಿಯರ್ ಹೀಟ್ ಏರುತ್ತದೆ.
ಸ್ಲೋ ಸ್ಕ್ರೂ ರಿಕವರಿ / ಲಾಂಗ್ ಪ್ಲಾಸ್ಟಿಸಿಂಗ್ ಸಮಯ
ಹಾಪರ್ನಲ್ಲಿ ಪ್ರಾರಂಭಿಸಿ. ಬ್ರಿಡ್ಜಿಂಗ್ ಗೋಲಿಗಳು, ಅಧಿಕ ಬಿಸಿಯಾದ ಫೀಡ್ ಗಂಟಲು ಮತ್ತು ಅಸಮರ್ಪಕ ಫೀಡ್ ಕೂಲಿಂಗ್ ಇವೆಲ್ಲವೂ ಸ್ಕ್ರೂ ಮತ್ತು ಹಿಗ್ಗಿಸಲಾದ ಚೇತರಿಕೆಯ ಹಸಿವನ್ನುಂಟುಮಾಡುತ್ತವೆ ಮತ್ತು ಅವುಗಳಲ್ಲಿ ಯಾವುದೂ ಸ್ಕ್ರೂ ದೋಷವಲ್ಲ.
ಫೀಡ್ ಆರೋಗ್ಯಕರವಾಗಿದ್ದರೆ ಮತ್ತು ಚೇತರಿಕೆ ಇನ್ನೂ ನಿಧಾನವಾಗಿದ್ದರೆ, ಕ್ಲಿಯರೆನ್ಸ್ ಅನ್ನು ಅಳೆಯಿರಿ. ಅದರ ಪಂಪಿಂಗ್ ದಕ್ಷತೆಯನ್ನು ಕಳೆದುಕೊಂಡಿರುವ ಸ್ಕ್ರೂ ಅದೇ ಶಾಟ್ ಅನ್ನು ತುಂಬಲು ಹೆಚ್ಚು ಸಮಯ ತೆಗೆದುಕೊಳ್ಳುತ್ತದೆ ಮತ್ತು ಚಕ್ರದ ಸಮಯವು ಅದನ್ನು ಪ್ರತಿಬಿಂಬಿಸುತ್ತದೆ.
ಹೆಚ್ಚುತ್ತಿರುವ ಮೋಟಾರ್ ಲೋಡ್ ಅಥವಾ ಬ್ಯಾಕ್ ಪ್ರೆಶರ್
ಸ್ಥಿರವಾದ ಔಟ್ಪುಟ್ನಲ್ಲಿ ಏರುತ್ತಿರುವ ಆಂಪ್ಸ್ ಎಂದರೆ ಏನೋ ವಿರೋಧಿಸುತ್ತಿದೆ ಎಂದರ್ಥ. ಬೋರ್ನಲ್ಲಿ ಎಳೆಯುವ ಬಾಗಿದ ಸ್ಕ್ರೂ ಅಪಾಯಕಾರಿ ಪ್ರಕರಣವಾಗಿದೆ: ಇದು ಬ್ಯಾರೆಲ್ನ ಒಂದು ಬದಿಯನ್ನು ಧರಿಸುತ್ತದೆ ಮತ್ತು ಆ ತಪ್ಪಾದ ಜೋಡಣೆಯ ವಿರುದ್ಧ ಸ್ಥಾಪಿಸಲಾದ ಹೊಸ ಸ್ಕ್ರೂ ಅದೇ ವೇಳಾಪಟ್ಟಿಯಲ್ಲಿ ಅದೇ ರೀತಿಯಲ್ಲಿ ಧರಿಸುತ್ತದೆ.
ನೀವು ಏನನ್ನಾದರೂ ಆದೇಶಿಸುವ ಮೊದಲು ನೇರತೆ ಮತ್ತು ಜೋಡಣೆಯನ್ನು ಪರಿಶೀಲಿಸಿ. ಒಂದು ಬದಿಯ ಬೋರ್ ವೇರ್ ಫಿಂಗರ್ ಪ್ರಿಂಟ್ ಆಗಿದೆ.
ವಸ್ತುವಿನ ಅವನತಿ ಅಥವಾ ಬಣ್ಣ ಬದಲಾವಣೆ
ಎರಡು ಕಾರಣಗಳು ಪ್ರಾಬಲ್ಯ ಹೊಂದಿವೆ: ವಸ್ತುವು ತುಂಬಾ ಬಿಸಿಯಾಗಿರುತ್ತದೆ, ಅಥವಾ ಅದು ತುಂಬಾ ಬಿಸಿಯಾಗಿರುತ್ತದೆ. ಎರಡನೆಯದು ಜನರು ತಪ್ಪಿಸಿಕೊಳ್ಳುತ್ತಾರೆ.
ಬ್ಯಾರೆಲ್ ಎಲೆಗಳಿಗೆ ತುಂಬಾ ಚಿಕ್ಕದಾದ ಹೊಡೆತವು ಚಕ್ರದ ನಂತರ ಚಕ್ರದ ಮೂಲಕ ಕರಗುತ್ತದೆ, ಅದು ಹಳದಿಯಾಗುವವರೆಗೆ ನಿಧಾನವಾಗಿ ಬೇಯಿಸುತ್ತದೆ. ಯಾವುದೇ ಸ್ಕ್ರೂ ವಿನ್ಯಾಸವು ಗಾತ್ರದ ಬ್ಯಾರೆಲ್ನಲ್ಲಿ ಕಡಿಮೆ ಗಾತ್ರದ ಶಾಟ್ ಅನ್ನು ಸರಿಪಡಿಸುವುದಿಲ್ಲ. ತಿರುಪು ವ್ಯಾಸವನ್ನು ಸರಿಪಡಿಸಿ ಅಥವಾ ಕೆಲಸವನ್ನು ಚಿಕ್ಕ ಯಂತ್ರಕ್ಕೆ ಸರಿಸಿ.
ಬದಲಿ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ ಅನ್ನು ಹೇಗೆ ಆದೇಶಿಸುವುದು
ಯಾವುದೇ ಪ್ರತಿಸ್ಪರ್ಧಿ ಇದನ್ನು ಒಳಗೊಳ್ಳುವುದಿಲ್ಲ ಮತ್ತು ಇದು ಖರೀದಿದಾರರಿಗೆ ನಿಜವಾಗಿಯೂ ಅಗತ್ಯವಿರುವ ಭಾಗವಾಗಿದೆ. ನೀವು OEM ನಿಂದ ಅಥವಾ ಸ್ವತಂತ್ರದಿಂದ ಆರ್ಡರ್ ಮಾಡುತ್ತಿರಲಿಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ ಕಾರ್ಖಾನೆ, ಅದೇ ಮಾಹಿತಿಯು ಉಲ್ಲೇಖವನ್ನು ಪ್ರೇರೇಪಿಸುತ್ತದೆ.
ನೀವು ಒದಗಿಸಬೇಕಾದ ಆಯಾಮಗಳು ಮತ್ತು ವಿಶೇಷಣಗಳು
- ಯಂತ್ರ ಬ್ರಾಂಡ್ ಮತ್ತು ಮಾದರಿ.ಆರೋಹಿಸುವಾಗ ಮತ್ತು ಡ್ರೈವ್-ಎಂಡ್ ಆಯಾಮಗಳನ್ನು ಖಚಿತಪಡಿಸಲು ನೇಮ್ಪ್ಲೇಟ್ ಫೋಟೋ ಸಾಕು.
- ಸ್ಕ್ರೂ ವ್ಯಾಸ ಮತ್ತು L/D ಅನುಪಾತ,ರೇಖಾಚಿತ್ರದಿಂದ ಅಥವಾ ನೇರವಾಗಿ ಅಳೆಯಲಾಗುತ್ತದೆ.
- ಫಿಲ್ಲರ್ ವಿಷಯದೊಂದಿಗೆ ರಾಳ.ಇದು ಬೇಸ್ ಸ್ಟೀಲ್ ಮತ್ತು ಮೇಲ್ಮೈ ಸಂಸ್ಕರಣೆಯನ್ನು ಪಟ್ಟಿಯಲ್ಲಿರುವ ಎಲ್ಲಕ್ಕಿಂತ ಹೆಚ್ಚು ಚಾಲನೆ ಮಾಡುತ್ತದೆ.
- ಶಾಟ್ ಗಾತ್ರ ಮತ್ತು ಗುರಿ ಚಕ್ರ,ಆದ್ದರಿಂದ ಜ್ಯಾಮಿತಿಯನ್ನು ನಕಲು ಮಾಡುವ ಬದಲು ಆಪ್ಟಿಮೈಸ್ ಮಾಡಬಹುದು.
- ಡ್ರಾಯಿಂಗ್, ಅಥವಾ ಧರಿಸಿರುವ ಮಾದರಿ.ಒಂದೋ ಕೆಲಸ ಮಾಡುತ್ತದೆ. ಧರಿಸಿರುವ ಭಾಗವನ್ನು ಅಳೆಯಬಹುದು ಮತ್ತು ಪೂರ್ಣ ಜ್ಯಾಮಿತಿಯನ್ನು ಮರುನಿರ್ಮಾಣ ಮಾಡಬಹುದು.
- ಕಳೆದ ಬಾರಿ ಏನು ತಪ್ಪಾಗಿದೆ.ಭಾಗದೊಂದಿಗೆ ಉಡುಗೆ ಮಾದರಿಯನ್ನು ಕಳುಹಿಸಿ. ನಯವಾದ ಆಯಾಮದ ನಷ್ಟವು ಸವೆತವನ್ನು ಹೇಳುತ್ತದೆ. ಪಿಟ್ಟಿಂಗ್ ತುಕ್ಕು ಹೇಳುತ್ತದೆ. ಒಂದು ಬದಿಯ ಉಡುಗೆ ಜೋಡಣೆಯನ್ನು ಹೇಳುತ್ತದೆ, ಇದು ಹೊಸ ಸ್ಕ್ರೂ ಅನ್ನು ಸರಿಪಡಿಸುವುದಿಲ್ಲ.
ಆ ಕೊನೆಯ ಐಟಂ ಅನ್ನು ಖರೀದಿದಾರರು ಮರೆತುಬಿಡುತ್ತಾರೆ ಮತ್ತು ವೈಫಲ್ಯದ ನಿಷ್ಠಾವಂತ ನಕಲನ್ನು ಖರೀದಿಸುವುದನ್ನು ತಡೆಯುತ್ತದೆ.
OEM-ಹೊಂದಾಣಿಕೆ vs ಕಸ್ಟಮ್ ವಿನ್ಯಾಸ: ಸಾಧಕ-ಬಾಧಕಗಳು
OEM ಹೊಂದಾಣಿಕೆಮೂಲ ಜ್ಯಾಮಿತಿಯನ್ನು ಪುನರುತ್ಪಾದಿಸುತ್ತದೆ. ಮೂಲ ಸ್ಕ್ರೂ ನಿಮ್ಮ ಪ್ರಕ್ರಿಯೆಗೆ ಸರಿಹೊಂದಿದಾಗ ಮತ್ತು ಸರಳವಾಗಿ ಧರಿಸಿದಾಗ ಇದು ಸರಿಯಾದ ಕರೆಯಾಗಿದೆ. ಊಹಿಸಬಹುದಾದ, ರೇಖಾಚಿತ್ರದ ವಿರುದ್ಧ ಪರಿಶೀಲಿಸಬಹುದಾದ, ಯಾವುದೇ ಪ್ರಕ್ರಿಯೆ ಮರುಮೌಲ್ಯಮಾಪನವಿಲ್ಲ.
ಕಸ್ಟಮ್ ವಿನ್ಯಾಸಜ್ಯಾಮಿತಿಯನ್ನು ನೀವು ನಿಜವಾಗಿ ಇಂದು ಚಲಾಯಿಸುತ್ತಿರುವುದನ್ನು ಹೊಂದಿಸಲು ಬದಲಾಯಿಸುತ್ತದೆ. ಪ್ರಕ್ರಿಯೆಯು ಸರಿಸಿದಾಗ ಮತ್ತು ಸ್ಕ್ರೂ ಮಾಡದಿದ್ದಾಗ ಇದು ಸರಿಯಾದ ಕರೆಯಾಗಿದೆ: ನೀವು ರೀಗ್ರೈಂಡ್ ಅನ್ನು ಸೇರಿಸಿದ್ದೀರಿ, ತುಂಬಿದ ಗ್ರೇಡ್ಗೆ ಬದಲಾಯಿಸಿದ್ದೀರಿ, ಔಟ್ಪುಟ್ ಗುರಿಗಳನ್ನು ಬದಲಾಯಿಸಿದ್ದೀರಿ ಅಥವಾ ಮೂಲ ಸ್ಕ್ರೂ ನಿಮ್ಮ ರಾಳವನ್ನು ಎಂದಿಗೂ ಚೆನ್ನಾಗಿ ನಿಭಾಯಿಸಲಿಲ್ಲ.
ಪ್ರಕ್ರಿಯೆಯು ಬದಲಾದಾಗ OEM ಹೊಂದಾಣಿಕೆಯನ್ನು ಆದೇಶಿಸುವುದು ಹೊಸ ಉಕ್ಕಿನಲ್ಲಿ ಸಮಸ್ಯೆಯನ್ನು ಪುನರುತ್ಪಾದಿಸುತ್ತದೆ. ಮೂಲವು ಉತ್ತಮವಾದಾಗ ಕಸ್ಟಮ್ ವಿನ್ಯಾಸವನ್ನು ಆದೇಶಿಸುವುದು ವೆಚ್ಚ ಮತ್ತು ಮರುಮೌಲ್ಯಮಾಪನವನ್ನು ಏನೂ ಸೇರಿಸುವುದಿಲ್ಲ. ಉಡುಗೆ ಮಾದರಿಯು ನೀವು ಯಾವ ಪರಿಸ್ಥಿತಿಯಲ್ಲಿದ್ದೀರಿ ಎಂದು ಹೇಳುತ್ತದೆ.
ಚೀನಾದಿಂದ ಸೋರ್ಸಿಂಗ್ ಮಾಡುವಾಗ ಏನನ್ನು ನಿರೀಕ್ಷಿಸಬಹುದು
ಪ್ರಮುಖ ಸಮಯವು ರೇಖಾಗಣಿತ, ಮೇಲ್ಮೈ ಚಿಕಿತ್ಸೆ ಮತ್ತು ರೇಖಾಚಿತ್ರವು ಅಸ್ತಿತ್ವದಲ್ಲಿದೆಯೇ ಎಂಬುದರ ಮೇಲೆ ಅವಲಂಬಿತವಾಗಿರುತ್ತದೆ. ನಿಮ್ಮ ಉಲ್ಲೇಖದೊಂದಿಗೆ ಅದನ್ನು ಬರವಣಿಗೆಯಲ್ಲಿ ಕೇಳಿ ಮತ್ತು ಗಡಿಯಾರವು ಏನನ್ನು ಪ್ರಾರಂಭಿಸುತ್ತದೆ ಎಂದು ಕೇಳಿ: ಡ್ರಾಯಿಂಗ್ ದೃಢೀಕರಣ ಅಥವಾ ಖರೀದಿ ಆದೇಶ. ಅವು ಒಂದೇ ದಿನಾಂಕವಲ್ಲ, ಮತ್ತು ವ್ಯತ್ಯಾಸವು ಸಾಮಾನ್ಯವಾಗಿ ಒಂದು ವಾರವಾಗಿರುತ್ತದೆ.
ನೀವು ಒಪ್ಪಿಸುವ ಮೊದಲು ಮೂರು ವಿಷಯಗಳನ್ನು ಪಿನ್ ಮಾಡಲು ಯೋಗ್ಯವಾಗಿದೆ:
- ಉತ್ಪಾದನೆ ಪ್ರಾರಂಭವಾದಾಗ.ಧರಿಸಿರುವ ಮಾದರಿಯನ್ನು ರಿವರ್ಸ್-ಎಂಜಿನಿಯರಿಂಗ್ ಒಂದೇ ಚಿಪ್ ಅನ್ನು ಕತ್ತರಿಸುವ ಮೊದಲು ಸಮಯವನ್ನು ಸೇರಿಸುತ್ತದೆ. ರೇಖಾಚಿತ್ರವು ಆ ಹಂತವನ್ನು ತೆಗೆದುಹಾಕುತ್ತದೆ.
- ಮೇಲ್ಮೈ ಚಿಕಿತ್ಸೆಯು ಏನು ಸೇರಿಸುತ್ತದೆ.ಬೈಮೆಟಾಲಿಕ್ ಸರ್ಫೇಸಿಂಗ್ ಮತ್ತು ಕಾರ್ಬೈಡ್ ಸಿಂಪರಣೆಯು ತಮ್ಮದೇ ಆದ ಸರತಿಯೊಂದಿಗೆ ಪ್ರತ್ಯೇಕ ಪ್ರಕ್ರಿಯೆಯ ಹಂತಗಳಾಗಿವೆ.
- ಸಮುದ್ರ ಸರಕು, ಪ್ರತ್ಯೇಕವಾಗಿ.ಇದು ತಯಾರಿಕೆಯ ಪ್ರಮುಖ ಸಮಯದಲ್ಲಿ ಅಲ್ಲ, ಮತ್ತು ಇದು ಮೊದಲ ಬಾರಿಗೆ ಖರೀದಿದಾರರನ್ನು ಅಚ್ಚರಿಗೊಳಿಸುವ ಸಂಖ್ಯೆಯಾಗಿದೆ.
ನಮ್ಮದೇ ಆದ ಉಲ್ಲೇಖವು ವಿನ್ಯಾಸದ ಮೂಲಕ ಪಾರದರ್ಶಕವಾಗಿರುತ್ತದೆ: ಉತ್ಪನ್ನ, ಶಿಪ್ಪಿಂಗ್ ಮತ್ತು ನಡೆಯುತ್ತಿರುವ ನಿರ್ವಹಣೆಯನ್ನು ಒಳಗೊಂಡಿರುವ ಅಂದಾಜು ವೆಚ್ಚವನ್ನು ನಾವು ನೀಡುತ್ತೇವೆ, ಆದ್ದರಿಂದ ನಂತರ ಅನ್ವೇಷಿಸಲು ಏನೂ ಇಲ್ಲ. ನೀವು 12 ಗಂಟೆಗಳ ಒಳಗೆ ಆ ಉಲ್ಲೇಖವನ್ನು ಪಡೆಯುತ್ತೀರಿ.
ಹಿಂದೆ ವಿವರಿಸಿದ ಬಿಡಿ-ಸೆಟ್ ತಿರುಗುವಿಕೆಯೊಂದಿಗೆ ಪ್ರಮುಖ ಸಮಯವನ್ನು ಯೋಜಿಸಿ. ನಿಮ್ಮ ವೇಳಾಪಟ್ಟಿಯಲ್ಲಿ ವೇರ್ ಲಾಗ್ ಶಿಪ್ಗಳಿಂದ ಆದೇಶಿಸಿದ ಸೆಟ್. ಯಾರೂ ವಿವರಿಸಲು ಇಷ್ಟಪಡದ ಬೆಲೆಯಲ್ಲಿ, ಗಾಳಿಯ ಮೂಲಕ ಗಡಿಯಾರದ ವಿರುದ್ಧ ಸ್ಥಗಿತಗೊಂಡ ಹಡಗುಗಳಿಂದ ಆದೇಶಿಸಿದ ಸೆಟ್.
ಗುಣಮಟ್ಟದ ಸ್ವೀಕಾರ ಮಾನದಂಡಗಳು ಮತ್ತು ತಪಾಸಣೆ ಅಂಕಗಳು
ಇವುಗಳು ನಿಜವಾದ ಪೂರೈಕೆದಾರರನ್ನು ಅಗ್ಗದ ಒಂದರಿಂದ ಪ್ರತ್ಯೇಕಿಸುವ ಚೆಕ್ಗಳಾಗಿವೆ. ನೀವು ಆದೇಶವನ್ನು ನೀಡುವ ಮೊದಲು ಅವರನ್ನು ಬರವಣಿಗೆಯಲ್ಲಿ ಕೇಳಿ ಮತ್ತು ಸೆಟ್ ಬಂದಾಗ ಅವುಗಳನ್ನು ಪರಿಶೀಲಿಸಿ:
- ಪ್ರತಿ ಹಾರಾಟದ ಉದ್ದಕ್ಕೂ ಬಹು ಬಿಂದುಗಳಲ್ಲಿ ಹೊರಗಿನ ವ್ಯಾಸ
- ಬೋರ್ ವ್ಯಾಸ ಮತ್ತು ಸಿಲಿಂಡರಿಸಿಟಿ
- ಮೇಲ್ಮೈ ಗಡಸುತನ aಅಳತೆ ಮೌಲ್ಯ(HV ಅಥವಾ HRC), ಕ್ಯಾಟಲಾಗ್ ವಿವರಣೆಯಲ್ಲ
- ನೈಟ್ರೈಡ್ ಕೇಸ್ ಡೆಪ್ತ್, ಅಥವಾ ಬೈಮೆಟಾಲಿಕ್ ಬೋರ್ನಲ್ಲಿ ಮಿಶ್ರಲೋಹದ ಪದರದ ಆಳ
- ಏಕಾಗ್ರತೆ ಮತ್ತು ನೇರತೆ
- ಮೇಲ್ಮೈ ಒರಟುತನ (ರಾ)
- ಬೇಸ್ ಸ್ಟೀಲ್ ಗ್ರೇಡ್, ದೃಢೀಕರಿಸಲಾಗಿದೆ
ಗಡಸುತನ ಮತ್ತು ಪ್ರಕರಣದ ಆಳವು ಹೆಚ್ಚು ಮುಖ್ಯವಾದವುಗಳಾಗಿವೆ, ಮತ್ತು ಎರಡನ್ನು ಹೆಚ್ಚಾಗಿ ಸದ್ದಿಲ್ಲದೆ ಡೌನ್ಗ್ರೇಡ್ ಮಾಡಲಾಗುತ್ತದೆ. 950–1050 HV ಮತ್ತು 0.5–0.8 ಮಿಮೀ ಆಳದಲ್ಲಿ ನೈಟ್ರೈಡ್ ಲೇಯರ್ ನೀವು ಪೂರೈಕೆದಾರರನ್ನು ಹಿಡಿದಿಟ್ಟುಕೊಳ್ಳಬಹುದಾದ ವಿವರಣೆಯಾಗಿದೆ. ತನ್ನದೇ ಆದ "ನೈಟ್ರೈಡ್" ಅಲ್ಲ.
ಒಂದು ಉಲ್ಲೇಖವು ಇತರರ ಕೆಳಗೆ ನಾಟಕೀಯವಾಗಿ ಇಳಿದರೆ, ಉಕ್ಕು ಯಾವುದು ಮತ್ತು ಚಿಕಿತ್ಸೆಯು ಎಷ್ಟು ಆಳವಾಗಿ ಸಾಗುತ್ತದೆ ಎಂಬುದನ್ನು ಕೇಳಿ. ಅದು ಯಾವಾಗಲೂ ವ್ಯತ್ಯಾಸವು ಮರೆಮಾಚುತ್ತದೆ, ಮತ್ತು ನೀವು ಅದನ್ನು ಆರಂಭಿಕ ಉಡುಗೆಯಲ್ಲಿ ಮರುಪಾವತಿಸುತ್ತೀರಿ.
ನಮ್ಮ ಸಂಪೂರ್ಣ ಸೋರ್ಸಿಂಗ್ ದರ್ಶನವು ಕಸ್ಟಮ್ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ ಆರ್ಡರ್ ಗೈಡ್ನಲ್ಲಿದೆ.
ಬದಲಿ ಅಥವಾ ಕಸ್ಟಮ್ ಇಂಜೆಕ್ಷನ್ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ ಬೇಕೇ? ನಿಮ್ಮ ಯಂತ್ರದ ಮಾದರಿ, ಡ್ರಾಯಿಂಗ್ ಅಥವಾ ಧರಿಸಿರುವ ಮಾದರಿಯನ್ನು ಕಳುಹಿಸಿ. ನಾವು 12 ಗಂಟೆಗಳ ಒಳಗೆ ಉಲ್ಲೇಖಿಸುತ್ತೇವೆ.
ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ ಉಲ್ಲೇಖವನ್ನು ಪಡೆಯಿರಿಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
ಪ್ರಶ್ನೆ: ಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ ಎಷ್ಟು ಕಾಲ ಉಳಿಯುತ್ತದೆ?
A: PE ಮತ್ತು PP ಯಂತಹ ನಾಶಕಾರಿ ಅಲ್ಲದ ರಾಳಗಳಲ್ಲಿ, ನಮ್ಮ ನೈಟ್ರೈಡೆಡ್ 38CrMoAlA ಇಂಜೆಕ್ಷನ್ ಸ್ಕ್ರೂಗಳು ಸರಿಸುಮಾರು 10,000–20,000 ಗಂಟೆಗಳ ಕಾಲ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತವೆ. ಗ್ಲಾಸ್ ತುಂಬಿದ ಸಂಯುಕ್ತಗಳು, PVC, ಮತ್ತು ಭಾರೀ ರೀಗ್ರೈಂಡ್ ಅನ್ನು ಕಡಿತಗೊಳಿಸಲಾಗುತ್ತದೆ ಮತ್ತು ಫಿಲ್ಲರ್ ವಿಷಯ ಮತ್ತು ಔಟ್ಪುಟ್ ಅನ್ನು ಎಷ್ಟು ದೂರ ಅವಲಂಬಿಸಿರುತ್ತದೆ. ಗಡಿಯಾರವನ್ನು ಓಡಿಸಬೇಡಿ ಮತ್ತು ಭರವಸೆ: ಅಳತೆ. ಅಪಘರ್ಷಕ ಕರ್ತವ್ಯದಲ್ಲಿ ವರ್ಷಕ್ಕೊಮ್ಮೆಯಾದರೂ ಬಿಲ್ಡ್ ಡ್ರಾಯಿಂಗ್ ವಿರುದ್ಧ ಫ್ಲೈಟ್ OD ಮತ್ತು ಬೋರ್ ಐಡಿಯನ್ನು ಪರಿಶೀಲಿಸಿ ಮತ್ತು ಟ್ರೆಂಡ್ ಅನ್ನು ಲಾಗ್ ಮಾಡಿ. ಟ್ರೆಂಡ್, ಗಂಟೆಗಳ ಅಂಕಿ ಅಂಶವಲ್ಲ, ಮುಂದಿನ ಸೆಟ್ ಅನ್ನು ಯಾವಾಗ ಆರ್ಡರ್ ಮಾಡಬೇಕೆಂದು ನಿಮಗೆ ಹೇಳುತ್ತದೆ.
ಪ್ರಶ್ನೆ: ಸ್ಕ್ರೂ ಮತ್ತು ಬ್ಯಾರೆಲ್ ನಡುವಿನ ಸ್ಟ್ಯಾಂಡರ್ಡ್ ಕ್ಲಿಯರೆನ್ಸ್ ಏನು?
ಎ: ಯಾವುದೇ ಒಂದೇ ಅಂಕಿ ಇಲ್ಲ, ಏಕೆಂದರೆ ಸ್ಕ್ರೂ ವ್ಯಾಸದೊಂದಿಗೆ ಕ್ಲಿಯರೆನ್ಸ್ ಮಾಪಕಗಳು. ಹೊಸ ಸೆಟ್ಗಾಗಿ ಉದ್ಯಮದ ನಿಯಮವು ಪ್ರತಿ ಇಂಚಿನ ಸ್ಕ್ರೂ ವ್ಯಾಸಕ್ಕೆ ಸರಿಸುಮಾರು 0.001 ಇಂಚಿನ ರೇಡಿಯಲ್ ಕ್ಲಿಯರೆನ್ಸ್ ಆಗಿದೆ, ಆದ್ದರಿಂದ 60 ಎಂಎಂ ಸ್ಕ್ರೂ ಪ್ರತಿ ಬದಿಗೆ 0.06 ಮಿಮೀ ಸಮೀಪದಲ್ಲಿದೆ. ನಿಮ್ಮ ಬಿಲ್ಡ್ ಡ್ರಾಯಿಂಗ್ ಅಧಿಕಾರವಾಗಿದೆ. ಪ್ರಾಯೋಗಿಕ ಸೇವಾ ಮಿತಿಯಂತೆ, ಅಳತೆ ಮಾಡಿದ ಕ್ಲಿಯರೆನ್ಸ್ ನಿರ್ಮಾಣ ಮೌಲ್ಯಕ್ಕಿಂತ ಸರಿಸುಮಾರು ಎರಡು ಪಟ್ಟು ಬೆಳೆದಾಗ ಅಥವಾ ಔಟ್ಪುಟ್ ಅದೇ ಸ್ಕ್ರೂ ವೇಗದಲ್ಲಿ ಗಮನಾರ್ಹವಾಗಿ ಕಡಿಮೆಯಾದಾಗ, ಬದಲಿಯನ್ನು ಯೋಜಿಸಿ.
ಪ್ರಶ್ನೆ: ನಾನು ಅನೇಕ ವಿಭಿನ್ನ ರಾಳಗಳಿಗೆ ಒಂದು ಸ್ಕ್ರೂ ಅನ್ನು ಬಳಸಬಹುದೇ?
ಉ: ಕುಟುಂಬದೊಳಗೆ, ಹೌದು. ಸಾಮಾನ್ಯ ಉದ್ದೇಶದ ಸ್ಕ್ರೂ PE, PP, PS ಮತ್ತು ABS ಅನ್ನು ಸ್ವೀಕಾರಾರ್ಹವಾಗಿ ನಿಭಾಯಿಸುತ್ತದೆ, ಅದಕ್ಕಾಗಿಯೇ ಯಂತ್ರ ತಯಾರಕರು ಅದನ್ನು ಪ್ರಮಾಣಿತವಾಗಿ ಸಾಗಿಸುತ್ತಾರೆ. ಕುಟುಂಬಗಳಾದ್ಯಂತ, ನಂ. ರಿಜಿಡ್ PVC ಯಲ್ಲಿನ GP ಸ್ಕ್ರೂ ವಸ್ತುವನ್ನು ಕ್ಷೀಣಿಸುತ್ತದೆ ಮತ್ತು ಉಕ್ಕನ್ನು ನಾಶಪಡಿಸುತ್ತದೆ. ಗಾಜಿನಿಂದ ತುಂಬಿದ ನೈಲಾನ್ನಲ್ಲಿನ ಜಿಪಿ ಸ್ಕ್ರೂ ವೇಗವಾಗಿ ಸವೆಯುತ್ತದೆ. ಮತ್ತು ಒಂದು ಶಾಟ್ ಪರಿಮಾಣದ ಗಾತ್ರದ ಸ್ಕ್ರೂ ವಸ್ತುವನ್ನು ಬೇಯಿಸದೆ ಬ್ಯಾರೆಲ್ನ ಸಣ್ಣ ಭಾಗವನ್ನು ಬಳಸುವ ಕೆಲಸವನ್ನು ಪೂರೈಸಲು ಸಾಧ್ಯವಿಲ್ಲ. ನಿಮ್ಮ ರೆಸಿನ್ಗಳು ಆ ಅಂತರವನ್ನು ವ್ಯಾಪಿಸಿದರೆ, ನಿಮಗೆ ಒಂದಕ್ಕಿಂತ ಹೆಚ್ಚು ಸ್ಕ್ರೂ ಅಥವಾ ಗಟ್ಟಿಯಾದ ಪ್ರಕರಣಕ್ಕಾಗಿ ವಿನ್ಯಾಸಗೊಳಿಸಲಾದ ಸ್ಕ್ರೂ ಅಗತ್ಯವಿದೆ.
ಪ್ರಶ್ನೆ: ನನ್ನ ಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ ಸ್ಕ್ರೂ ಧರಿಸಿದ್ದರೆ ನಾನು ಹೇಗೆ ಹೇಳಬಹುದು?
ಉ: ಯಂತ್ರವು ನಿಮಗೆ ಮೊದಲು ಹೇಳುತ್ತದೆ ಮತ್ತು ಮೈಕ್ರೊಮೀಟರ್ ಅದನ್ನು ಖಚಿತಪಡಿಸುತ್ತದೆ. ಅದೇ ಸ್ಕ್ರೂ ವೇಗದಲ್ಲಿ ಔಟ್ಪುಟ್ ಡ್ರಾಪ್, ರಿಕವರಿ ಟೈಮ್ ಸ್ಟ್ರೆಚಿಂಗ್, ಬದಲಾಗದ ಸೆಟ್ಪಾಯಿಂಟ್ಗಳಲ್ಲಿ ಕರಗುವ ತಾಪಮಾನ ಕ್ಲೈಂಬಿಂಗ್, ಕ್ಲೀನ್ ಮಾಡಿದ ನಂತರ ಹಿಂತಿರುಗುವ ಕಪ್ಪು ಚುಕ್ಕೆಗಳು ಮತ್ತು ಶಾಟ್ ಗಾತ್ರದ ಡ್ರಿಫ್ಟಿಂಗ್ ಅನ್ನು ವೀಕ್ಷಿಸಿ. ಅವುಗಳಲ್ಲಿ ಯಾವುದಾದರೂ ಸ್ಕ್ರೂ ಅನ್ನು ಎಳೆಯುವುದನ್ನು ಸಮರ್ಥಿಸುತ್ತದೆ. ನಂತರ ಮೈಕ್ರೊಮೀಟರ್ನೊಂದಿಗೆ ಫ್ಲೈಟ್ OD ಅನ್ನು ಅಳೆಯಿರಿ ಮತ್ತು ಬೋರ್ ಗೇಜ್ನೊಂದಿಗೆ ಬೋರ್ ಐಡಿಯನ್ನು ಹೊಂದಾಣಿಕೆಯ ಸ್ಥಾನಗಳಲ್ಲಿ ಅಳೆಯಿರಿ ಮತ್ತು ರೇಡಿಯಲ್ ಕ್ಲಿಯರೆನ್ಸ್ ಅನ್ನು ಡ್ರಾಯಿಂಗ್ ವಿರುದ್ಧ ಹೋಲಿಕೆ ಮಾಡಿ. ರೋಗಲಕ್ಷಣಗಳು ಸೂಚಿಸುತ್ತವೆ; ಮಾಪನವು ಖಚಿತಪಡಿಸುತ್ತದೆ.
ಪ್ರಶ್ನೆ: ಬೈಮೆಟಾಲಿಕ್ ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ ಎಂದರೇನು ಮತ್ತು ನನಗೆ ಅದು ಯಾವಾಗ ಬೇಕು?
ಉ: ಬೈಮೆಟಾಲಿಕ್ ಬ್ಯಾರೆಲ್ ಮಿಶ್ರಲೋಹ-ಉಕ್ಕಿನ ದೇಹವನ್ನು ಇರಿಸುತ್ತದೆ ಮತ್ತು ಬೋರ್ಗೆ ಗಟ್ಟಿಯಾದ ಉಡುಗೆ ಮಿಶ್ರಲೋಹವನ್ನು ಬೆಸೆಯುತ್ತದೆ. ನಮ್ಮ ಬ್ಯಾರೆಲ್ಗಳ ಮೇಲೆ ನಾವು ಗಟ್ಟಿಯಾದ ಮಿಶ್ರಲೋಹವನ್ನು ಬೋರ್ನ ಉಡುಗೆ ವಲಯದ ಸುತ್ತ ಪೂರ್ಣ ವೃತ್ತವನ್ನು ಸಿಂಪಡಿಸುತ್ತೇವೆ, ಒಳಗಿನ ಗಡಸುತನವನ್ನು 62 HRC ಗೆ ತರುತ್ತೇವೆ. ರೇಖೆಯನ್ನು ಸೆಳೆಯುವುದು ಸುಲಭ:30% ವರೆಗಿನ ಗಾಜಿನ ಫೈಬರ್ ನೈಟ್ರೈಡ್ 38CrMoAlA ಸೆಟ್ನಲ್ಲಿ ಉತ್ತಮವಾಗಿ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತದೆ. 30% ಗಾಜಿನ ಮೇಲೆ, ಖನಿಜ ಫಿಲ್ಲರ್ ಅಥವಾ ಜ್ವಾಲೆಯ ನಿವಾರಕ, ಅಥವಾ ನಾಶಕಾರಿ ರಾಳದ ಮೇಲೆ, ಬೈಮೆಟಾಲಿಕ್ ಆಗಿ ಹೋಗುತ್ತದೆ. ನೈಟ್ರೈಡ್ ಕೇಸ್ 0.5–0.8 ಮಿಮೀ ಡಿಫ್ಯೂಷನ್ ಲೇಯರ್ ಆಗಿದ್ದು, ಕೆಳಗಿರುವ ಉಕ್ಕು ಮುಗಿಯುವ ಮುಂಚೆಯೇ ಭಾರವಾದ ಫಿಲ್ಲರ್ ಅದರ ಮೂಲಕ ಕತ್ತರಿಸುತ್ತದೆ.
ಪ್ರಶ್ನೆ: ಸ್ಕ್ರೂ ವಿನ್ಯಾಸವು ಇಂಜೆಕ್ಷನ್ ಮೋಲ್ಡಿಂಗ್ನಲ್ಲಿ ಭಾಗದ ಗುಣಮಟ್ಟದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆಯೇ?
ಉ: ನೇರವಾಗಿ, ಮತ್ತು ಹೆಚ್ಚಿನ ಪ್ರಕ್ರಿಯೆ ಸೆಟ್ಟಿಂಗ್ಗಳಿಗಿಂತ ಹೆಚ್ಚು. ಸ್ಕ್ರೂ ರೇಖಾಗಣಿತವು ವಸ್ತುವು ಎಷ್ಟು ಸಂಪೂರ್ಣವಾಗಿ ಕರಗುತ್ತದೆ, ಕರಗುವ ತಾಪಮಾನವು ಎಷ್ಟು ಏಕರೂಪವಾಗಿದೆ, ಬಣ್ಣ ಮತ್ತು ಫಿಲ್ಲರ್ ಎಷ್ಟು ಚೆನ್ನಾಗಿ ಹರಡುತ್ತದೆ ಮತ್ತು ಶಾಟ್ ಎಷ್ಟು ಸ್ಥಿರವಾಗಿರುತ್ತದೆ ಎಂಬುದನ್ನು ನಿರ್ಧರಿಸುತ್ತದೆ. ಅನ್ಮೆಲ್ಟ್ಗಳು, ಸ್ಟ್ರೀಕ್ಗಳು, ಸ್ಪ್ಲೇ, ಡಿಗ್ರೇಡೇಶನ್ ಮತ್ತು ಶಾಟ್ ವ್ಯತ್ಯಯಗಳೆಲ್ಲವೂ ಸ್ಕ್ರೂ ವಿನ್ಯಾಸ ಅಥವಾ ಸ್ಕ್ರೂ ವೇರ್ಗೆ ಹಿಂತಿರುಗುತ್ತವೆ, ಅವುಗಳು ನಿಯಂತ್ರಕಕ್ಕೆ ಹಿಂತಿರುಗಿದಷ್ಟೂ ಬಾರಿ. ದೋಷವು ನೀವು ಮಾಡುವ ಪ್ರತಿಯೊಂದು ಸೆಟ್ಟಿಂಗ್ ಬದಲಾವಣೆಯನ್ನು ವಿರೋಧಿಸಿದಾಗ, ಜ್ಯಾಮಿತಿ ಅಥವಾ ಉಡುಗೆ ಸಾಮಾನ್ಯವಾಗಿ ಕಾರಣವಾಗಿರುತ್ತದೆ.
ಪ್ರಶ್ನೆ: ಇಂಜೆಕ್ಷನ್ ಸ್ಕ್ರೂ ಮತ್ತು ಎಕ್ಸ್ಟ್ರೂಷನ್ ಸ್ಕ್ರೂ ನಡುವಿನ ವ್ಯತ್ಯಾಸವೇನು?
ಎ: ಹೊರತೆಗೆಯುವ ತಿರುಪು ನಿರಂತರವಾಗಿ ತಿರುಗುತ್ತದೆ ಮತ್ತು ಪಂಪ್ಗಳು ನಿಲ್ಲದೆ ಮುಂದೆ ಕರಗುತ್ತವೆ. ಒಂದು ಇಂಜೆಕ್ಷನ್ ಸ್ಕ್ರೂ ಎರಡು ಕೆಲಸಗಳನ್ನು ಮಾಡುತ್ತದೆ: ಇದು ಶಾಟ್ ಅನ್ನು ಪ್ಲಾಸ್ಟಿಕ್ ಮಾಡಲು ತಿರುಗುತ್ತದೆ, ನಂತರ ತಿರುಗುವುದನ್ನು ನಿಲ್ಲಿಸುತ್ತದೆ ಮತ್ತು ಅದನ್ನು ಇಂಜೆಕ್ಷನ್ ಮಾಡಲು ಪ್ಲಂಗರ್ನಂತೆ ಮುಂದಕ್ಕೆ ಚಲಿಸುತ್ತದೆ. ಇಂಜೆಕ್ಷನ್ ಸ್ಕ್ರೂಗಳು ಏಕೆ ತುದಿಯಲ್ಲಿ ಚೆಕ್ ರಿಂಗ್ ಅನ್ನು ಒಯ್ಯುತ್ತವೆ ಮತ್ತು ಅವುಗಳು ಹೊರತೆಗೆಯುವ ಸ್ಕ್ರೂಗಳಿಗಿಂತ ಸಾಮಾನ್ಯವಾಗಿ 18:1 ರಿಂದ 25:1 ರವರೆಗಿನ ಕಡಿಮೆ L/D ಅನುಪಾತಗಳನ್ನು ಏಕೆ ನಡೆಸುತ್ತವೆ ಎಂಬುದು ಪರಸ್ಪರ ಕ್ರಿಯೆಯಾಗಿದೆ. ಶಾಟ್ಗಳ ನಡುವೆ ಇಂಜೆಕ್ಷನ್ ಬ್ಯಾರೆಲ್ನಲ್ಲಿ ಮೆಟೀರಿಯಲ್ ಕೂಡ ಇರುತ್ತದೆ, ಇದು ನಿವಾಸದ ಸಮಯ ಮತ್ತು ಶಾಟ್ ಗಾತ್ರವನ್ನು ನಿರ್ಣಾಯಕವಾಗಿಸುತ್ತದೆ.
ಪ್ರಶ್ನೆ: ಸ್ಕ್ರೂ ಬ್ಯಾರೆಲ್ ತಯಾರಕರು ಡ್ರಾಯಿಂಗ್ ಇಲ್ಲದೆ ನನ್ನ ಸ್ಕ್ರೂ ಅನ್ನು ನಕಲಿಸಬಹುದೇ?
ಉ: ಹೌದು. ಧರಿಸಿರುವ ಭಾಗವನ್ನು ರವಾನಿಸಿ ಮತ್ತು ರೇಖಾಗಣಿತವನ್ನು ಅಳೆಯಬಹುದು ಮತ್ತು ಮರುನಿರ್ಮಾಣ ಮಾಡಬಹುದು: ವ್ಯಾಸ, ಆಕಾರ ಅನುಪಾತ, ಚಾನಲ್ ಆಳ ಮತ್ತು ಡ್ರೈವ್ ಕೊನೆಯಲ್ಲಿ ಫಿಟ್ ಆಯಾಮಗಳು. ನಾವು ಇಂಜೆಕ್ಷನ್ ಸ್ಕ್ರೂಗಳನ್ನು ±0.001 ಮಿಮಿಗೆ ಹಿಡಿದಿಟ್ಟುಕೊಳ್ಳುತ್ತೇವೆ. ಒಂದು ಎಚ್ಚರಿಕೆಯನ್ನು ಹೇಳುವುದು ಯೋಗ್ಯವಾಗಿದೆ: ಧರಿಸಿರುವ ಸ್ಕ್ರೂ ಕಾರ್ಖಾನೆಯಿಂದ ಹೊರಹೋಗುವುದಕ್ಕಿಂತ ಚಿಕ್ಕದಾಗಿದೆ, ಆದ್ದರಿಂದ ಬದಲಿಯನ್ನು ಧರಿಸಿರುವ ಆಯಾಮಗಳಿಗೆ ಬದಲಾಗಿ ಮೂಲ ವಿನ್ಯಾಸದ ಉದ್ದೇಶಕ್ಕೆ ನಿರ್ಮಿಸಬೇಕು. ಭಾಗದ ಜೊತೆಗೆ ಉಡುಗೆ ಮಾದರಿಯನ್ನು ಕಳುಹಿಸಿ, ಮತ್ತು ಹೊಸ ಸ್ಕ್ರೂ ಅನ್ನು ಆನುವಂಶಿಕವಾಗಿ ಪಡೆಯುವ ಬದಲು ವೈಫಲ್ಯದ ವಿರುದ್ಧ ನಿರ್ದಿಷ್ಟಪಡಿಸಲಾಗುತ್ತದೆ.
ತೀರ್ಮಾನ
ಮೂರು ವಿಚಾರಗಳು ಸಂಪೂರ್ಣ ಮಾರ್ಗದರ್ಶಿಯನ್ನು ಒಯ್ಯುತ್ತವೆ.
ಆಯ್ಕೆಯು ರಾಳವನ್ನು ಅನುಸರಿಸುತ್ತದೆ.ಜ್ಯಾಮಿತಿ (L/D, ಕಂಪ್ರೆಷನ್ ಅನುಪಾತ, ಸ್ಕ್ರೂ ಪ್ರಕಾರ) ನಿಮ್ಮ ಪಾಲಿಮರ್ ಹೇಗೆ ಕರಗುತ್ತದೆ ಎಂಬುದನ್ನು ಹೊಂದುತ್ತದೆ. ನಿಮ್ಮ ಫೀಡ್ ಎಷ್ಟು ಕೊಳಕು ಎಂದು ಮೇಲ್ಮೈ ಚಿಕಿತ್ಸೆಯು ಹೊಂದಿಕೆಯಾಗುತ್ತದೆ. ನೈಟ್ರೈಡ್ 38CrMoAlA ನಲ್ಲಿ ಕ್ಲೀನ್ ರೆಸಿನ್ಗಳು ಸಂತೋಷದಿಂದ ಚಲಿಸುತ್ತವೆ. ಅಪಘರ್ಷಕ ಮತ್ತು ನಾಶಕಾರಿ ಫೀಡ್ಗಳಿಗೆ ಬೈಮೆಟಾಲಿಕ್ ಬೋರ್ ಅಗತ್ಯವಿರುತ್ತದೆ ಮತ್ತು ಕ್ಲೀನ್ ಕೇಸ್ ಅನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸುವುದು ಹೊಸ ಸೆಟ್ ಬೇಗನೆ ಸಾಯುವ ಸಾಮಾನ್ಯ ಮಾರ್ಗವಾಗಿದೆ.
ನಿರ್ವಹಣೆ ವರ್ಷಗಳನ್ನು ಖರೀದಿಸುತ್ತದೆ ಮತ್ತು ಡೇಟಾವು ಯೋಜನೆಯನ್ನು ಖರೀದಿಸುತ್ತದೆ.ಪ್ರತಿ ನಿಲ್ದಾಣದ ಮೊದಲು ಶುದ್ಧೀಕರಿಸಿ, ಉಕ್ಕಿನ ಬದಲಿಗೆ ಹಿತ್ತಾಳೆಯಿಂದ ಸ್ವಚ್ಛಗೊಳಿಸಿ ಮತ್ತು ಪ್ರತಿ ಬಾರಿ ಸ್ಕ್ರೂ ಹೊರಗಿರುವಾಗ ಕ್ಲಿಯರೆನ್ಸ್ ಅನ್ನು ಅಳೆಯಿರಿ. ಉಡುಗೆ ಲಾಗ್ "ಇದು ಧರಿಸಿದೆಯೇ?" ಎಂದು ತಿರುಗುತ್ತದೆ. "ಇದು ಯಾವಾಗ ರೇಖೆಯನ್ನು ದಾಟುತ್ತದೆ?", ಇದು ಯೋಜಿತ ಬದಲಾವಣೆ ಮತ್ತು ಸ್ಥಗಿತಗೊಳಿಸುವಿಕೆಯ ನಡುವಿನ ವ್ಯತ್ಯಾಸವಾಗಿದೆ.
ನೀವು ಪ್ರಕ್ರಿಯೆಯನ್ನು ಟ್ಯೂನ್ ಮಾಡುವ ಮೊದಲು ಯಂತ್ರವನ್ನು ರೋಗನಿರ್ಣಯ ಮಾಡಿ.ಔಟ್ಪುಟ್ ಡ್ರಾಪ್ಸ್, ಚಕ್ರಗಳು ಹಿಗ್ಗಿಸಿದಾಗ, ಕುಶನ್ ಅಲೆದಾಡುತ್ತದೆ, ಅಥವಾ ಸ್ಪೆಕ್ಗಳು ಸ್ವಚ್ಛಗೊಳಿಸಿದ ನಂತರ ಹಿಂತಿರುಗಿದಾಗ, ಪ್ಲಾಸ್ಟಿಸಿಂಗ್ ಘಟಕವು ಮಾತನಾಡುತ್ತಿದೆ. ಕಳೆದುಹೋದ ಕ್ಲಿಯರೆನ್ಸ್ ಅನ್ನು ಮರುಸ್ಥಾಪಿಸಲು ಅಥವಾ ಧರಿಸಿರುವ ಚೆಕ್ ರಿಂಗ್ ಅನ್ನು ಮರುಹೊಂದಿಸಲು ಸೆಟ್ಟಿಂಗ್ಗಳು ಸಾಧ್ಯವಿಲ್ಲ. ಸ್ಕ್ರೂ ಅನ್ನು ಎಳೆಯಿರಿ ಮತ್ತು ಅದನ್ನು ಅಳೆಯಿರಿ.
ನನ್ಹಯ್ಯ ಇಪ್ಪತ್ತು ವರ್ಷಗಳಿಂದ ಸ್ಕ್ರೂಗಳು ಮತ್ತು ಬ್ಯಾರೆಲ್ಗಳನ್ನು ನಿರ್ಮಿಸಿದ್ದಾರೆ ಮತ್ತು ವಿಶ್ವದಾದ್ಯಂತ 500+ ಗ್ರಾಹಕರಿಗೆ ಸೇವೆ ಸಲ್ಲಿಸುತ್ತಿದ್ದಾರೆ. ನಮ್ಮ ಇಂಜೆಕ್ಷನ್ ಸ್ಕ್ರೂಗಳನ್ನು 38CrMoAlA ನಿಂದ ಮಷಿನ್ ಮಾಡಲಾಗುತ್ತದೆ, ತಣಿಸಲಾಗುತ್ತದೆ ಮತ್ತು ಹದಗೊಳಿಸಲಾಗುತ್ತದೆ, ನಂತರ 500–560 °C ನಲ್ಲಿ ಗ್ಯಾಸ್-ನೈಟ್ರೈಡ್ ಆಗಿದ್ದು, 950–1050 HV ನಲ್ಲಿ 0.5–0.8 mm ಕೇಸ್ಗೆ ±0.001 ಮಿಮೀ ಸಹಿಷ್ಣುತೆಯಲ್ಲಿ ಹಿಡಿದಿಟ್ಟುಕೊಳ್ಳುತ್ತದೆ ಮತ್ತು 0-10 ಗಂಟೆಗಳವರೆಗೆ 0,000 ವರೆಗೆ ರೇಟ್ ಮಾಡಲಾಗುತ್ತದೆ. ನಾಶಕಾರಿ ಅಲ್ಲದ ರಾಳಗಳು. ಫೀಡ್ ಕಠೋರವಾಗಿರುವಲ್ಲಿ, ನಾವು ಬೋರ್ನ ವೇರ್ ಝೋನ್ನ ಸುತ್ತಲೂ ಗಟ್ಟಿಯಾದ ಮಿಶ್ರಲೋಹವನ್ನು ಸ್ಪ್ರೇ ಮಾಡುತ್ತೇವೆ ಮತ್ತು ಒಳಗಿನ ಗಡಸುತನವನ್ನು 62 HRC ಗೆ ತೆಗೆದುಕೊಳ್ಳುತ್ತೇವೆ.
ನೀವು ಆರ್ಡರ್ ಮಾಡುವ ಮೊದಲು, ನಮ್ಮ ಎಂಜಿನಿಯರ್ಗಳು ನಿಮ್ಮೊಂದಿಗೆ ಪ್ಯಾರಾಮೀಟರ್ಗಳ ಮೂಲಕ ಕೆಲಸ ಮಾಡುತ್ತಾರೆ: ವ್ಯಾಸ, ಆಕಾರ ಅನುಪಾತ, ಸ್ಕ್ರೂ ಚಾನಲ್ ಆಳ ಮತ್ತು 38CrMoAlA ಮತ್ತು ಡ್ಯುಪ್ಲೆಕ್ಸ್ ಮಿಶ್ರಲೋಹದ ನಡುವಿನ ವಸ್ತು ಆಯ್ಕೆ. ಆ ಸಮಾಲೋಚನೆಯು ಉಚಿತವಾಗಿದೆ ಮತ್ತು ಕೆಳಗಿನ ಉಲ್ಲೇಖವು ಉತ್ಪನ್ನ, ಶಿಪ್ಪಿಂಗ್ ಮತ್ತು ನಿರೀಕ್ಷಿತ ನಿರ್ವಹಣಾ ವೆಚ್ಚವನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆ, ಆದ್ದರಿಂದ ಪುಟದಲ್ಲಿ ಇಲ್ಲದ ಯಾವುದೂ ನಂತರ ಗೋಚರಿಸುವುದಿಲ್ಲ.
ವಿತರಣೆಯ ನಂತರ, ನಮ್ಮ ತಂತ್ರಜ್ಞರು ಸ್ಥಾಪನೆ ಮತ್ತು ಕಾರ್ಯಾರಂಭವನ್ನು ಬೆಂಬಲಿಸುತ್ತಾರೆ, ಖಾತರಿ ಕರಾರು ಒಪ್ಪಂದಕ್ಕೆ ಸಾಗುತ್ತದೆ (ಸಾಮಾನ್ಯವಾಗಿ ಒಂದರಿಂದ ಎರಡು ವರ್ಷಗಳು), ಮತ್ತು ಯಾವುದೇ ಮಾರಾಟದ ನಂತರದ ಸಮಸ್ಯೆಯು 24 ಗಂಟೆಗಳ ಒಳಗೆ ಪ್ರತಿಕ್ರಿಯೆಯನ್ನು ಮತ್ತು 48 ರೊಳಗೆ ಪರಿಹಾರವನ್ನು ಪಡೆಯುತ್ತದೆ.
ನಿಮ್ಮ ಯಂತ್ರ ಮಾದರಿ, ರಾಳ ಮತ್ತು ನೀವು ಪರಿಹರಿಸಲು ಪ್ರಯತ್ನಿಸುತ್ತಿರುವ ಸಮಸ್ಯೆಯನ್ನು ನಮಗೆ ಕಳುಹಿಸಿ. ನೀವು ಹನ್ನೆರಡು ಗಂಟೆಗಳ ಒಳಗೆ ವಿವರಣೆ ಮತ್ತು ಉಲ್ಲೇಖವನ್ನು ಹೊಂದಿರುತ್ತೀರಿ.
ನಿಮ್ಮ ಯಂತ್ರ, ನಿಮ್ಮ ರಾಳ ಮತ್ತು ಕಳೆದ ಬಾರಿ ಏನು ತಪ್ಪಾಗಿದೆ ಎಂದು ನಮಗೆ ತಿಳಿಸಿ. ಅದನ್ನು ಸರಿಪಡಿಸುವ ಸೆಟ್ ಅನ್ನು ನಾವು ನಿರ್ದಿಷ್ಟಪಡಿಸುತ್ತೇವೆ, ಅದನ್ನು ಪುನರಾವರ್ತಿಸುವ ಒಂದಲ್ಲ.
ಉಲ್ಲೇಖಕ್ಕಾಗಿ ನನ್ಹಯ್ಯ ಅವರನ್ನು ಸಂಪರ್ಕಿಸಿ